
Соответствие возможностей фрезерного станка с ЧПУ требованиям производства мебели
Совместимость с материалами и возможность обработки различных толщин — твёрдые породы дерева, фанера, ДСП
ЧПУ-фрезерный станок должен надёжно обрабатывать твёрдые породы дерева, фанеру и ДСП — каждая из этих материалов предъявляет свои особые требования. Твёрдые породы, такие как дуб и клён, требуют шпинделей с высоким крутящим моментом (минимум 8 л.с.), острого карбидного инструмента и оптимизированных подач для предотвращения обугливания или сколов. Для фанеры рекомендуются фрезы с нисходящим резанием и компрессионным профилем, которые надёжно фиксируют шпонированные слои и исключают сколы. Мелкодисперсная пыль, образующаяся при обработке ДСП, требует эффективного удаления стружки и встроенной системы сбора пыли — желательно производительностью не менее 1500 куб. футов в минуту (CFM) и патрубком диаметром 4 дюйма — чтобы избежать повторного резания и царапин на поверхности.
Производительность вакуумного стола имеет решающее значение: он должен надёжно фиксировать стандартные листы фанеры или МДФ размером 4′×8′ и толщиной ¾″ без смещения даже при агрессивных проходах. Для деталей из массива дерева — например, ножек столов из клёна толщиной 2″ — фрезерный станок должен обеспечивать запас по оси Z не менее 6″ и достаточный крутящий момент шпинделя, чтобы сохранять жёсткость и предотвращать прогиб. Системы крепления заготовок (вакуумные подушки, механические зажимы или гибридные решения) должны быть настраиваемыми под геометрию детали и глубину резания. В конечном счёте совместимость с материалами зависит не только от технических характеристик оборудования, но и от согласованного управления частотой вращения шпинделя (RPM), скоростью подачи, стратегией инструментального пути и выбором инструмента — включая фрезы с восходящей, нисходящей и комбинированной спиральной канавкой — для получения чистых кромок, минимальных отходов и увеличения срока службы инструмента.
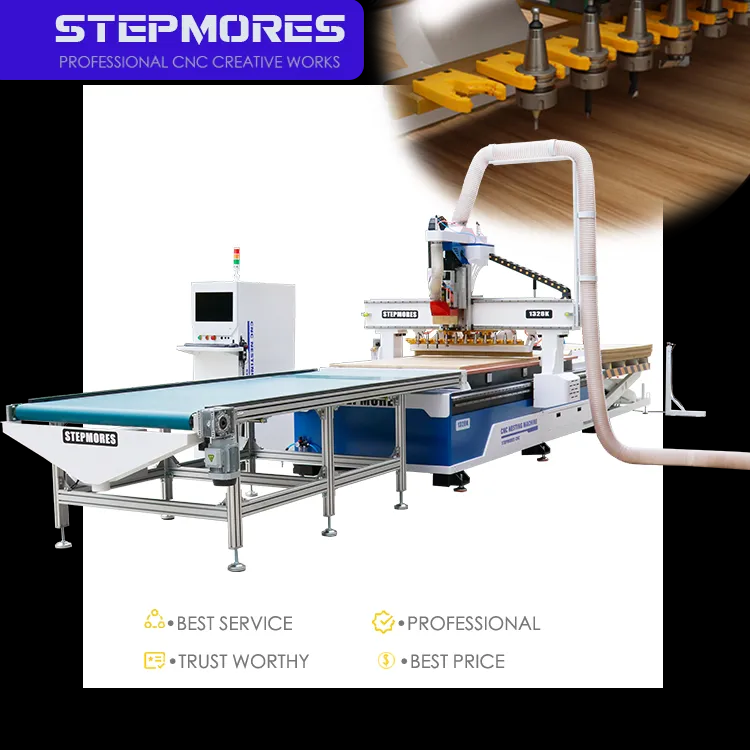
Ход по оси Z и возможность трёхмерного фрезерования для изготовления рельефных панелей, профильных элементов и декоративной резьбы
Тонкая отделка мебели — рельефные панели, карнизы и резьба — требует глубокого и точного перемещения по оси Z. Минимальный рабочий ход по оси Z над поверхностью рабочего стола должен составлять не менее 6 дюймов, чтобы обеспечить многоходовые стратегии обработки, замену инструментов и выполнение подрезов, характерных для декоративной резьбы. Для сложных трёхмерных профилей часто требуется ход от 8 до 12 дюймов, особенно при использовании инструментов с удлинённым рабочим участком или многослойных методов фрезерования.
Жёсткость и управление движением одинаково важны: жёсткая рама, сервомоторы высокого крутящего момента (не шаговые двигатели) и прецизионные линейные направляющие предотвращают вибрации и прогибы при длительных тяжёлых фрезеровках. Контроллер должен обеспечивать плавную интерполяцию траектории инструмента с высокой точностью — особенно при непрерывной трёхмерной рельефной обработке — и поддерживать точность позиционирования при быстром ускорении/замедлении. Хотя станки с числом осей более трёх обеспечивают дополнительную гибкость, хорошо спроектированный трёхосевой фрезерный станок с высотой хода по оси Z не менее 6 дюймов удовлетворяет требованиям подавляющего большинства операций по фрезеровке корпусной мебели и шкафов — при условии, что его механическая база обеспечивает стабильный контроль глубины и повторяемость.
Требования к точности и качеству поверхности: допуски не более ±0,003 дюйма для соединений и бесшовной сборки
Точная столярная обработка — включая соединения «ласточкин хвост», «шип-паз» и пазы — основана на повторяемости станков с ЧПУ в пределах ±0,003 дюйма. Такой уровень точности обеспечивается тремя взаимосвязанными элементами: жёсткой рамой, прошедшей снятие остаточных напряжений; системами перемещения без люфта (например, шарико-винтовые пары с предварительным натягом); а также обратной связью высокого разрешения (например, сервоприводное замкнутое управление с энкодерами). Согласно опросу Ассоциации производителей деревообрабатывающего оборудования за 2023 год, 90 % производителей мебели указывают допуски ±0,005 дюйма или строже для промышленной столярной обработки — что подчёркивает: значение ±0,003 дюйма уже не является целью для стремления, а всё чаще становится обязательным требованием для бесшовной сборки.
Качество отделки поверхности зависит как от механической устойчивости, так и от параметров резания. Низкий биение шпинделя (<0,0005 дюйма), острый инструмент и оптимизированная нагрузка на зуб обеспечивают кромки, требующие лишь лёгкой шлифовки — это критически важно для видимых поверхностей шкафов и фасадов выдвижных ящиков. Стабильная точность при обработке полноразмерных листов сводит к минимуму различия между деталями, сокращая время подгонки и объём брака. Регулярная калибровка и плановое техническое обслуживание — в частности, проверка предварительного натяга направляющих, затяжки винтов и целостности патрона — являются обязательными условиями для сохранения такой производительности в течение длительного времени.
Отдавайте приоритет конструктивной жёсткости и механическим характеристикам для обеспечения повторяемости при изготовлении шкафов
Жёсткость порталов, приводная система (шарико-винтовая пара против рейки и шестерни) и конструкция рамы для долгосрочной точности
Долгосрочная воспроизводимость начинается с конструктивной целостности. Сварные стальные или чугунные рамы повышенной толщины лучше, чем более лёгкие алюминиевые конструкции или сборки на болтах, противостоят вибрациям, тепловому расширению и долговременной деформации. Важно и исполнение порталов: двухстоечные или мостовые конфигурации обеспечивают превосходную крутильную жёсткость по сравнению с однобалочными решениями — это критически важно при фрезеровании плотных твёрдых пород дерева на высоких подачах.
Система привода напрямую влияет на точность позиционирования. Шарико-винтовые пары обеспечивают люфт менее 0,001 дюйма и исключительную повторяемость — идеально подходит для стыковки деталей с высокими требованиями к точности, — тогда как рейка-шестерня жертвует частью точности ради скорости и масштабируемости на более длинных осях. Для цехов по производству корпусной мебели, выпускающих большие объёмы одинаковых деталей, шарико-винтовые пары на осях X и Y в сочетании с линейными направляющими и демпфированной осью Z обеспечивают необходимую стабильность для безупречного совмещения сотен пазов и гнёзд под петли. Конструкция рамы также влияет на срок службы: сварные узлы с предварительным снятием остаточных напряжений и точно обработанные монтажные поверхности сохраняют геометрическую точность значительно дольше, чем нестабилизированные или плохо выровненные сборки.
Мощность шпинделя (8–15 л.с.), диапазон частоты вращения и встроенная система удаления пыли для чистой обработки твёрдых пород дерева без сколов
Обработка твердых пород дерева требует как крутящего момента, так и универсальности. Воздушное охлаждение шпинделя мощностью 8–15 л.с. обеспечивает необходимый крутящий момент на низких оборотах для работы крупнодиаметровыми фрезами для формирования панелей при обработке клена или ореха толщиной до 2 дюймов, а диапазон частот вращения 6000–24 000 об/мин позволяет точно настраивать подачу на зуб — что критически важно для качества кромок. При 18 000–20 000 об/мин шпиндель мощностью 12 л.с. чисто фрезерует фанеру или МДФ толщиной ¾ дюйма практически без сколов, сохраняя готовые к отделке кромки для дверец шкафов и фасадов ящиков.
Интегрированная система сбора пыли — не вспомогательный, а базовый элемент. Выделенная вакуумная система мощностью свыше 1500 куб. футов в минуту (CFM) с портом диаметром 4 дюйма удаляет стружку до того, как она начнёт циркулировать повторно, предотвращая повреждение поверхности и преждевременный износ инструмента. Продвинутые функции — например, автоматическое измерение длины инструмента, динамические пылезащитные кожухи и герметичные линейные направляющие — дополнительно обеспечивают сохранность станка и здоровье оператора. В результате получаются профили без сколов после фрезерования, стабильный срок службы инструмента и более безопасная, чистая рабочая зона — ключевые факторы, обеспечивающие стабильное производство корпусной мебели с высокой рентабельностью.
Подберите рабочую зону и габариты ЧПУ-фрезерного станка с учётом эффективности обработки листовых материалов и планировки цеха
Стандартные листовые материалы определяют практичные размеры для ЧПУ-станков: в Северной Америке базовым форматом является 4′×8′ (1220×2440 мм). Настоящий стол размером 4×8 футов позволяет обрабатывать лист целиком без ручной предварительной резки — это повышает производительность и сводит к минимуму ошибки при работе с материалом. Многие средние мастерские выбирают рабочую зону размером 5×10 футов: дополнительное пространство улучшает эффективность размещения деталей на листе, позволяет обрабатывать крупноформатные панели (например, берёзу из Балтии размером 5′×10′) и снижает необходимость переустановки листа — сокращая время цикла и уменьшая расход материала до 15%.
Учёт габаритов выходит за пределы самой станции. Добавьте по 0,6–0,9 м с каждой стороны для вылета порталов, приводных механизмов и безопасного доступа оператора. При встраивании станции в планировку цеха приоритетом должна быть логистика: разместите фрезерный станок между зоной хранения исходных материалов и участком последующей сборки, чтобы избежать обратного перемещения заготовок. Компактная станция размером 1,2×2,4 м эффективно работает в выделенной зоне 3,6×4,5 м, тогда как система 1,5×3,0 м обычно требует пространства 4,5×6,0 м — с учётом места для пылеудаления, тележек для загрузки и аварийных выходов. Размещение станции в углу или узком проходе снижает уровень безопасности, эргономичность и долгосрочную производительность.
Обеспечьте бесперебойную интеграцию программного обеспечения ЧПУ-фрезера в процессы проектирования мебели и раскроя
Встроенная совместимость с Cabinet Vision, Fusion 360 и Mozaik — включая функции раскроя, оптимизации траекторий инструмента и поддержку постпроцессоров
Интеграция программного обеспечения является ключевым элементом современного производства мебели. Встроенная поддержка Cabinet Vision, Fusion 360 и Mozaik устраняет необходимость ручного преобразования файлов, обеспечивая прямую передачу замысла проектирования на станок — с сохранением размеров, допусков и логики инструментальной обработки. Эти платформы включают интеллектуальные алгоритмы раскроя, которые максимизируют использование листового материала, регулярно снижая отходы фанеры на 15–20%.
Оптимизация траектории инструмента выходит за рамки базовой контурной обработки: адаптивная очистка, трохоидальное фрезерование и стратегии постоянного вовлечения обеспечивают стабильную нагрузку на инструмент — что увеличивает срок службы фрезы и улучшает качество поверхности. Не менее важна надёжная поддержка постпроцессоров: корректно настроенный постпроцессор гарантирует точный вывод G-кода, включая правильные последовательности смены инструмента, плавное изменение частоты вращения шпинделя и синхронизацию системы сбора пыли. В совокупности эти возможности формируют бесперебойную цифровую цепочку — от эскиза до резки — что ускоряет подготовку коммерческих предложений, сокращает время наладки и обеспечивает гибкую реакцию на индивидуальные заказы, превращая ЧПУ-фрезерный станок в масштабируемый и высоконадёжный актив в условиях производства мебели с высокой номенклатурой.
Оценка совокупной стоимости владения для устойчивого внедрения ЧПУ-фрезерных станков на небольших и средних предприятиях
Первоначальные капитальные затраты, техническое обслуживание (уход за шпинделем, борьба с древесной пылью) и окупаемость за счёт производительности, снижения трудозатрат и минимизации отходов
Готовый к эксплуатации ЧПУ-фрезерный станок формата 4×8 для небольших и средних мастерских обычно стоит от 15 000 до 60 000 долларов США; дополнительно требуется от 3 000 до 5 000 долларов США на обязательное программное обеспечение, оснастку и модернизацию системы удаления пыли. Хотя существуют базовые модели, устойчивое внедрение требует инвестиций в основную надёжность: воздушное охлаждение шпинделя упрощает инфраструктуру, но предполагает строгое соблюдение графика технического обслуживания — замена подшипников каждые 2–3 года (от 500 до 1200 долларов США) и ежедневная очистка патрона и проверка предварительного натяга. Борьба с пылью является обязательным условием: высокоэффективный циклонный пылеуловитель (от 1500 до 3000 долларов США) защищает шарико-винтовые пары, линейные направляющие и здоровье оператора — что напрямую влияет на время безотказной работы и совокупную стоимость владения.
Окупаемость наступает быстро благодаря трём факторам: производительность , труд , и материал чПУ-фрезерный станок обрабатывает детали корпусной мебели в 3–5 раз быстрее ручных методов — сокращая трудозатраты на комплект кухонной мебели с ~40 до ~12 часов. Программное обеспечение для раскроя повышает выход материала на 15–20 %, что напрямую снижает расход фанеры. Для цеха, выпускающего пять комплектов корпусной мебели ежемесячно, экономия на труде и материалах сама по себе часто обеспечивает окупаемость инвестиций за 12–18 месяцев — без учёта снижения объёмов переделок, возможности повышения цен на изделия высокой точности или расширения производственных мощностей для выполнения индивидуальных заказов. При расчёте истинной совокупной стоимости владения (TCO) учитываются не только первоначальные капитальные затраты, но и стабильность качества, масштабируемость и способность удерживать квалифицированных сотрудников за счёт более интересной и менее физически тяжёлой работы.
Часто задаваемые вопросы
Какие материалы может обрабатывать ЧПУ-фрезерный станок при производстве мебели?
ЧПУ-фрезерный станок способен обрабатывать твёрдые породы древесины (например, дуб и клён), фанеру и ДСП; для каждого из этих материалов требуются специфические режущие инструменты, скорости подачи и системы удаления пыли.
Почему важен ход по оси Z при детальной обработке мебели?
Перемещение по оси Z позволяет точно контролировать глубину фрезерования для рельефных панелей, молдингов и декоративной резьбы, обеспечивая точные результаты при многоходовых стратегиях и обработке выступов.
Какие допуски необходимы для точной стыковки деталей?
Точная стыковка деталей требует повторяемости станков с ЧПУ в пределах ±0,003 дюйма, чтобы гарантировать бесшовную сборку и производство мебели высокого качества.
Какая конструкция каркаса оптимальна для обеспечения долгосрочной точности?
Каркасы из толстостенной сварной стали или чугуна устойчивы к вибрациям и деформациям, обеспечивая более высокую геометрическую точность в долгосрочной перспективе по сравнению с лёгкими материалами.
Как интеграция программного обеспечения влияет на эффективность фрезерного станка с ЧПУ?
Программные средства, такие как Cabinet Vision, Fusion 360 и Mozaik, обеспечивают бесперебойный рабочий процесс от проектирования до производства — включая эффективную раскладку заготовок, оптимизацию траекторий инструмента и генерацию G-кода без ошибок.
Содержание
-
Соответствие возможностей фрезерного станка с ЧПУ требованиям производства мебели
- Совместимость с материалами и возможность обработки различных толщин — твёрдые породы дерева, фанера, ДСП
- Ход по оси Z и возможность трёхмерного фрезерования для изготовления рельефных панелей, профильных элементов и декоративной резьбы
- Требования к точности и качеству поверхности: допуски не более ±0,003 дюйма для соединений и бесшовной сборки
- Отдавайте приоритет конструктивной жёсткости и механическим характеристикам для обеспечения повторяемости при изготовлении шкафов
- Подберите рабочую зону и габариты ЧПУ-фрезерного станка с учётом эффективности обработки листовых материалов и планировки цеха
- Обеспечьте бесперебойную интеграцию программного обеспечения ЧПУ-фрезера в процессы проектирования мебели и раскроя
- Оценка совокупной стоимости владения для устойчивого внедрения ЧПУ-фрезерных станков на небольших и средних предприятиях
-
Часто задаваемые вопросы
- Какие материалы может обрабатывать ЧПУ-фрезерный станок при производстве мебели?
- Почему важен ход по оси Z при детальной обработке мебели?
- Какие допуски необходимы для точной стыковки деталей?
- Какая конструкция каркаса оптимальна для обеспечения долгосрочной точности?
- Как интеграция программного обеспечения влияет на эффективность фрезерного станка с ЧПУ?