
Align CNC Router Capabilities with Furniture Production Requirements
Material compatibility and thickness handling for hardwoods, plywood, and MDF
A CNC router must reliably process hardwoods, plywood, and MDF—each with distinct demands. Hardwoods like oak and maple require high-torque spindles (minimum 8 HP), sharp carbide tooling, and optimized feed rates to prevent burning or tear-out. Plywood benefits from down-cut compression bits that secure veneer layers and eliminate chipping, while MDF’s fine dust mandates robust chip evacuation and integrated dust collection—ideally 1,500+ CFM with a 4-inch port—to avoid re-cutting and surface scratching.
Prestatio mensae vacui est critica: debet tabulas standardes 4′×8′ materialis ¾″ (ex es. plywood aut MDF) plene tenere sine motu, etiam dum transitus fortissimi fiunt. Pro componentibus ex ligno solido—ut sunt crassitudinis 2″ crura tabularum ex acero—machina sculpendi necesse habet spatium Z-axis ≥6″ et torque sufficiens axis ut rigiditas servetur et deflectio prohibeatur. Systemata tenendi (ut podia vacui, clamps mechanici, aut compositiones hybridae) debent esse configurabilia ad formam partis et profunditatem incisionis. Denique, compatibilitas materialis non solum in specificatis hardware sed etiam in controllo coordinato rotationum per minutum (RPM), velocitatis alimentationis, strategiae traiectoriae utensilis, et electionis utensilis fundatur—ut sunt utensilia spiraliter ascendens, descendens, aut comprimens—ad obtinendum marginos pulchros, minimum abscissum, et vitam longiorem utensilium.
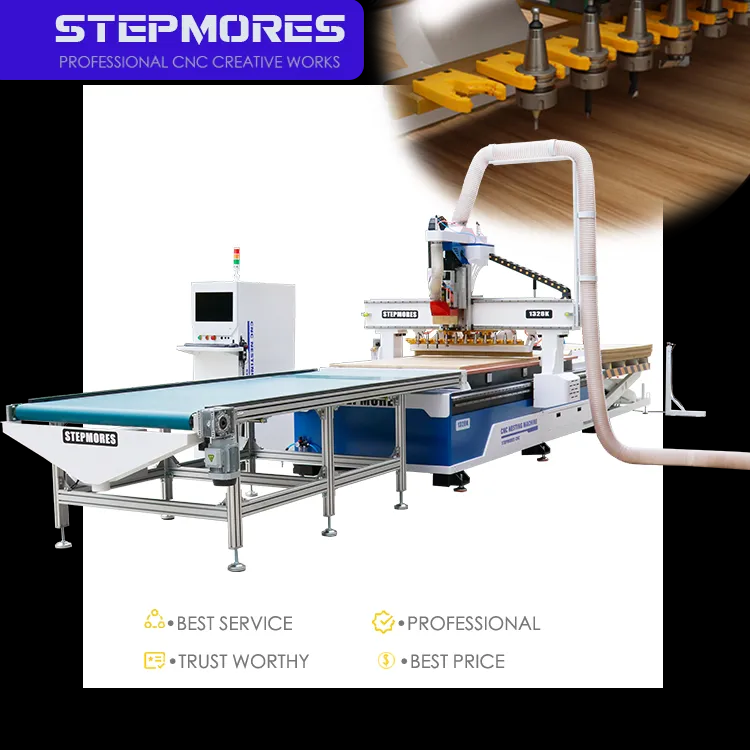
Spatium motus Z-axis et facultas profilandi 3D pro tabulis elevatis, modulis, et sculpuris decorativis
Detaliile de mobilier fin—panouri ridicate, molduri coroană și sculpturi în relief—necesită o mișcare profundă și controlată pe axa Z. Un minim de 6″ de cursă utilă pe axa Z deasupra plăcii de desfundare este esențial pentru a permite strategii cu mai multe treceri, schimbări de sculă și decupări sub nivel, tipice în lucrările decorative. Profilele 3D complexe necesită adesea o cursă de 8″–12″, în special atunci când se folosesc scule cu lungime mare sau tehnici de sculptură stratificată.
Rigidity and motion control are equally vital: a stiff gantry, high-torque servo motors (not steppers), and precision linear guides prevent chatter and deflection during sustained heavy cuts. The controller must support smooth, high-fidelity toolpath interpolation—especially for continuous 3D reliefs—and maintain positional accuracy through rapid acceleration/deceleration. While multi-axis machines offer added flexibility, a well-engineered 3-axis router with ≥6″ Z clearance meets the vast majority of cabinet and case-good carving requirements—provided its mechanical foundation supports consistent depth control and repeatability.
Precision and surface finish demands: tolerances ≤ ±0.003″ for joinery and seamless assembly
Artesanía precisa—incluyendo uniones en cola de milano, mortaja y espiga, y ranuras—depende de la repetibilidad CNC dentro de ±0,003″. Este nivel de precisión proviene de tres elementos interdependientes: un bastidor rígido y libre de tensiones; sistemas de movimiento sin holgura (p. ej., tornillos de bolas precargados); y retroalimentación de alta resolución (p. ej., control en bucle cerrado impulsado por servomotores con codificadores). Una encuesta de la Asociación de la Industria de Maquinaria para Carpintería de 2023 halló que el 90 % de los fabricantes de muebles especifican tolerancias de ±0,005″ o más ajustadas para uniones en producción—lo que subraya que ±0,003″ no es una meta ambiciosa, sino cada vez más exigida para un ensamblaje perfecto.
Qualitas finitionis superficiei pendet ex stabilitate mechanica et parametris sectionis. Minima eccentricitas axis (<0.0005″), ferramenta acuta, et onus optimatum fragmentorum producunt oras quae solum levi saburatione indigent—quod est fundamentale pro faciebus visibilibus armarii et frontibus cistellarum. Accuratio constans in tota lamina (nest) minuit variationem inter partes, quod tempus ad aptationem minuit et reiecta. Calibratio regularis et conservatio programmata—praesertim inspectio praetensionis raelium, tensionis surculorum, et integritatis collareti—sunt necessariae ad hanc operationem per tempus sustinendam.
Praeponere rigiditatem structuralem et operationem mechanicam pro fabricando armariis repetibili
Rigiditas gantry, systema impellens (scilicet: vitis sphaerica contra denticulam et pinionem), et constructio corporis pro accuratia longaevi
Repetibilitas long-term incipit ab integritate structurali. Framia ex accipensro ferreo crasso aut ex ferro fuso resistent vibrationibus, dilationibus thermalibus, et deformationibus longi temporis melius quam structurae leviories ex alluminio aut coniunctiones ex clavis. Etiam designatio gantry momenti est: configurationes ex duobus postis aut stili pontis praebent rigiditatem torsionalem superiorem quam designia ex unico trabem—necessarium cum ligna dura densa ad velocitates altas alimentantur.
Sistemu de propulsio directe impetit fidelitate de posicionamento. Visu de bolas offrit retroaction sub-0.001″ e repetibilitate exceptional—ideale pro uniones con tolerantias strictissime—dum sistemu de pignoni e cremallera commutat aliquo precision pro velocitate e scalabilitate in axes longior. Pro officinas de armarii producent volumina altissima de partes identic, visus de bolas in axes X e Y combinate con rales lineares e axe Z amortizate offrit consistentia necessari pro alinemento perfecte trans centos de dados e mortises pro charnieres. Constructione del quadro etiam afficit longevitate: saldaturas con stress removite e superficies de montagio machinate con precision conservat accuratezza geometrica multo plus longe quam assemblys sine stress o mal aliniate.
Potentia del mandrino (8–15 HP), intervallo de RPM, e collectione integrate de pulvere pro machinatione de ligno durissime sine pulvere e sine schippis
Machinatio ligni dura requirit tam torque quam versatilitatem. Fusus aer-coolatus 8–15 HP praebet torque in extremo infimo ad movendos grandes cunei pro elevandis tabulis per acerbum vel nigrum lignum altitudinis 2″, dum servat ambitum RPM 6 000–24 000, quod permittit exactam regulacionem chip-load—quod est necessarium ad qualitatem marginum. Ad 18 000–20 000 RPM, fusus 12 HP praecise secet plywood aut MDF crassitudinis ¾″ sine fere ullis lacervis, servans margines aptos ad finitionem pro portis armariorum et frontibus cistellarum.
Collectio pulueris integrata non est accessoria—est fundamentalis. Systema vacuum dedicatum ultra 1500 CFM cum foramine 4-pollici removet fragmenta antequam recirculent, praevinens laesionem superficiei et abrasionem praecocem instrumentorum. Functiones provectae—ut mensura automatica longitudinis instrumenti, tegmina dynamica pro pulvere, et vectes lineares hermeticæ—ulterius protegunt integritatem machinae et sanitatem operatoris. Effectus est profili fractura-liber, vita instrumenti praedicta, et locus operis tutior et mundior—facilitatores claves ad productionem armariorum constans et lucrativa.
Dimensio areæ laboris et spatii occupati per CNC Router pro efficentia in tractatione laminarum et dispositione loci operis
Merces standard de tabulae definit dimensiones practicas CNC: in America Septentrionali, 4′×8′ (1220×2440 mm) est basis. Tabula vere 4×8 permittit elaborationem integrae tabulae sine praecisione manu facta—augens productivitatem et minuens errores in tractatione. Multae officinae mediocriter magnae eligit spatium laboris 5×10 pedum: spatium additum meliorat efficaciam in ordinatione, admittit tabulas magnas (exempli gratia, 5′×10′ betula Baltica), et minuit repositionem tabularum—reducens tempus cycli et minuens ablationem materiae usque ad 15%.
Considerationis de spatio occupato ultra mensam extenduntur. Adde 2–3 pedes pro singulis lateribus pro overhang gantry, mechanismis motus, et accessu operatoris tuti. Cum in dispositionem officinae integratur, praecipue cura est de fluxu operis: ponere router inter depositum materiae cruda et coniunctionem ulteriorem ut iter retro evitetur. Machina compacta 4×8 bene potest fungere in area dedicata 12×15 pedum, dum systema 5×10 saepe requirit zonam 15×20 pedum—spatium inclusum pro ductibus pulveris, curribus onerandis, et exitu ad emergentiam. Comprimere machinam in angulum vel in angustam viam detrimentum facit tutelae, ergonomiae, et productivitati longi temporis.
Assure integrationem perfectam inter software CNC router et operationes designis mobilium et dispositionis materialis
Compatibilitas naturalis cum Cabinet Vision, Fusion 360, et Mozaik—inclusis dispositione materialis, optimisatione traiectoriarum utensilium, et subsidio post-processoris
Integratio programmatum est clavis ad productionem hodiernam mobilium. Supportus naturalis pro Cabinet Vision, Fusion 360, et Mozaik tollit translationem manualem documentorum, ut intentio designi directe transferatur ad machinam—servans dimensiones, tolerationes, et logicam utensiliorum. Haec platforma algoritmos intelligentes includit pro congerendo, quae usum tabularum maximizant, et per ordinem reducunt absumptionem plywood 15–20%.
Optimizatio viarum instrumentorum excedit simplicem contornationem: purgatio adaptiva, frisatio trochoidalis, et strategiae constantis participationis oneris instrumenti conservant—prolongantes vitam acus et meliorantes superficiem. Aequally important est fidabilis supportus post-processoris: bene configuratus post-processor certificat accuratum output G-codicum, includens ordines mutandi instrumenta, incrementum velocitatis axis, et synchronisationem collectionis pulveris. Haec omnia capacitates coniunguntur in continuo filo digitali—ab schizzo ad sectionem—quod accelerat citationes, minuit tempus praeparationis, et favet agili responsioni ad ordines speciales—faciens rotam CNC activum scalabilem et altius fidelem in ambientes mobiliorum cum mixtura alta.
Aestimare Totalem Pretium Possessionis pro Sustentabili Adoptione Rotae CNC in Parvis ad Medias Officinas
Investitio prima, manutentio (cura axis, mitigatio pulveris ligni), et reditus ex efficiencia, reductione laboris, et minimisatione residui
A production-ready 4×8 CNC router for small-to-mid shops typically costs $15,000–$60,000, with $3,000–$5,000 more for essential software, tooling, and dust collection upgrades. While entry-level machines exist, sustainable adoption requires investing in core durability: air-cooled spindles simplify infrastructure but demand disciplined maintenance—bearing replacement every 2–3 years ($500–$1,200) and daily collet cleaning/preload checks. Dust mitigation is non-negotiable: a high-efficiency cyclone collector ($1,500–$3,000) protects ball screws, linear rails, and operator health—directly impacting uptime and TCO.
ROI emerges quickly through three levers: perfusio , laboris , et materiale . A CNC router cuts cabinet parts 3–5× faster than manual methods—reducing labor for a full kitchen set from ~40 hours to ~12. Nesting software lifts material yield by 15–20%, translating to measurable plywood savings. For a shop producing five cabinet sets monthly, labor and material gains alone often deliver payback in 12–18 months—before accounting for reduced rework, higher pricing on precision-crafted work, or expanded capacity for custom commissions. True TCO analysis weighs not just acquisition cost, but consistency, scalability, and the ability to retain skilled labor through more engaging, less physically taxing work.
FAQ
What materials can a CNC router handle in furniture production?
A CNC router can handle hardwoods (like oak and maple), plywood, and MDF, each with distinct requirements such as compatible tooling, feed rates, and dust collection systems.
Why is Z-axis travel important for furniture detailing?
Translatio in axe Z permittit profunditatem regulatam pro tabulis elevatis, modulis et sculpuris decorativis, ut resultata praecisa obtineantur in strategiis multis et subcavationibus.
Quae nivea tolerantiaria sunt essentialia pro iuncturis praecisis?
Iuncturae praecisae in machinis CNC dependunt a repetibilitate ±0.003″, ut coniunctio perfecta et productio mobilium altae qualitatis certificetur.
Quae constructio structurae est optima pro accuratia diuturna?
Structurae ex accipitro gravi aut ferro ductili, sive ex ferro fuso, vibrationes et deformationes resistunt, ita accuratiam geometricam diuturnam meliorem praebent quam materiae leves.
Quomodo integratio programmatum efficienciam rotarum CNC afficit?
Instrumenta programmatica ut Cabinet Vision, Fusion 360 et Mozaik fluxus perfectos ab arte ad productionem assurant, cum aptatione efficiensi, optimisatione traiectoriarum utensilium et generatione codicis G sine erroribus.
Index Contentorum
- Align CNC Router Capabilities with Furniture Production Requirements
- Praeponere rigiditatem structuralem et operationem mechanicam pro fabricando armariis repetibili
- Dimensio areæ laboris et spatii occupati per CNC Router pro efficentia in tractatione laminarum et dispositione loci operis
- Assure integrationem perfectam inter software CNC router et operationes designis mobilium et dispositionis materialis
- Aestimare Totalem Pretium Possessionis pro Sustentabili Adoptione Rotae CNC in Parvis ad Medias Officinas
-
FAQ
- What materials can a CNC router handle in furniture production?
- Why is Z-axis travel important for furniture detailing?
- Quae nivea tolerantiaria sunt essentialia pro iuncturis praecisis?
- Quae constructio structurae est optima pro accuratia diuturna?
- Quomodo integratio programmatum efficienciam rotarum CNC afficit?