
Stimmen Sie die Leistungsfähigkeit des CNC-Fräses mit den Anforderungen der Möbelproduktion ab
Verträglichkeit mit Werkstoffen und Handhabung von Materialstärken bei Hartholz, Sperrholz und MDF
Eine CNC-Fräsmaschine muss Hartholz, Sperrholz und MDF zuverlässig bearbeiten – jedes Material stellt dabei andere Anforderungen. Harthölzer wie Eiche und Ahorn erfordern Hochdrehmoment-Spindeln (mindestens 8 PS), scharfe Hartmetall-Werkzeuge sowie optimierte Vorschubgeschwindigkeiten, um Verbrennungen oder Ausrisse zu vermeiden. Sperrholz profitiert von Down-Cut-Kompressionsfräsern, die die Furnierschichten fixieren und Absplitterungen verhindern, während der feine Staub von MDF eine leistungsstarke Spanabsaugung und eine integrierte Staubabsaugung erfordert – idealerweise mit mindestens 1.500 CFM und einem 4-Zoll-Anschluss – um ein erneutes Zerschneiden des Staubs und Oberflächenkratzer zu vermeiden.
Die Leistung des Vakuumtisches ist entscheidend: Er muss Standardplatten aus Sperrholz oder MDF mit den Abmessungen 4′×8′ und einer Dicke von ¾″ vollständig fixieren, ohne dass es zu Verschiebungen kommt – selbst bei aggressiven Fräsvorgängen. Für Massivholzkomponenten – beispielsweise Ahorn-Tischbeine mit einer Dicke von 2″ – benötigt die Fräsmaschine einen Z-Achsen-Hub von mindestens 6″ sowie ausreichend Spindeldrehmoment, um Steifigkeit zu gewährleisten und Verformungen zu vermeiden. Spannsysteme (Vakuumkissen, mechanische Spannvorrichtungen oder hybride Konfigurationen) müssen an die Geometrie des Werkstücks und die Schnitttiefe anpassbar sein. Letztlich hängt die Materialverträglichkeit nicht nur von den technischen Spezifikationen der Hardware ab, sondern auch von einer koordinierten Steuerung von Drehzahl (RPM), Vorschubgeschwindigkeit, Werkzeugwegstrategie und Werkzeugauswahl – darunter Aufwärtsfräser, Abwärtsfräser und Kompressionsfräser – um saubere Kanten, geringen Materialabfall und eine lange Werkzeuglebensdauer zu erreichen.
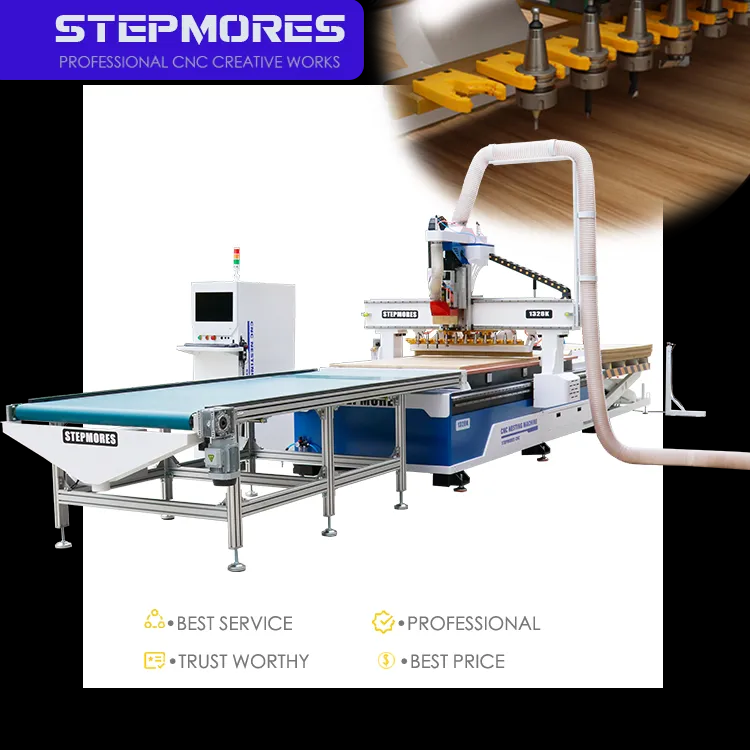
Z-Achsen-Hub und 3D-Profiliervfähigkeit für erhabene Platten, Profilleisten und dekoratives Schnitzen
Feine Möbelverzierungen – erhabene Paneele, Kronprofille und Reliefgravuren – erfordern eine tiefe, präzise Z-Achsen-Bewegung. Mindestens 6 Zoll nutzbare Z-Hubhöhe über der Spannplatte sind unerlässlich, um Mehrpass-Strategien, Werkzeugwechsel und Untergriffe, wie sie bei dekorativer Bearbeitung üblich sind, zu ermöglichen. Komplexe 3D-Profile erfordern häufig einen Hub von 8–12 Zoll, insbesondere bei Einsatz von Langstreckenwerkzeugen oder schichtweiser Gravurtechnik.
Steifigkeit und Bewegungssteuerung sind gleichermaßen entscheidend: ein steifer Gantry-Rahmen, hochdrehmomentstarke Servomotoren (keine Schrittmotoren) sowie präzise lineare Führungssysteme verhindern Vibrationen und Verformungen während anhaltender schwerer Schnitte. Die Steuerung muss eine gleichmäßige, hochauflösende Werkzeugpfad-Interpolation unterstützen – insbesondere für kontinuierliche 3D-Reliefs – und die Positionsgenauigkeit auch bei schnellen Beschleunigungs- und Verzögerungsvorgängen gewährleisten. Obwohl Mehrachsenmaschinen zusätzliche Flexibilität bieten, erfüllt ein gut konstruierter 3-Achsen-Fräser mit einer Z-Höhe von mindestens 6 Zoll die Anforderungen der überwiegenden Mehrheit an Fräsarbeiten für Schränke und Möbelstücke – vorausgesetzt, seine mechanische Basis gewährleistet eine konsistente Tiefenkontrolle und Wiederholgenauigkeit.
Anforderungen an Präzision und Oberflächenqualität: Toleranzen von ≤ ±0,003 Zoll für Verbindungen und nahtlose Montage
Präzises Verbinden – einschließlich Schwalbenschwanzverbindungen, Zapfen- und Schlitzverbindungen sowie Nuten – setzt die Wiederholgenauigkeit von CNC-Maschinen innerhalb von ±0,003 Zoll voraus. Dieses Genauigkeitsniveau beruht auf drei miteinander verknüpften Elementen: einem steifen, spannungsfreigemachten Rahmen; spielfreien Bewegungssystemen (z. B. vorgespannten Kugelgewindetrieben) sowie hochauflösendem Feedback (z. B. servogesteuerter Closed-Loop-Regelung mit Encodern). Eine Umfrage der Woodworking Machinery Industry Association aus dem Jahr 2023 ergab, dass 90 % der Möbelhersteller für Serienverbindungen Toleranzen von ±0,005 Zoll oder enger vorschreiben – was unterstreicht, dass ±0,003 Zoll nicht bloß ein Ziel ist, sondern zunehmend als Voraussetzung für nahtlose Montage erwartet wird.
Die Oberflächenqualität hängt sowohl von der mechanischen Stabilität als auch von den Schnittparametern ab. Eine geringe Spindelunwucht (<0,0005″), scharfe Werkzeuge und optimierte Spanvolumina ergeben Kanten, die lediglich einer leichten Schleifbearbeitung bedürfen – entscheidend für sichtbare Schrankfronten und Schubladenfronten. Eine konsistente Genauigkeit über ganze Plattenlayouts hinweg minimiert die Schwankung von Teil zu Teil und reduziert so Montagezeit und Ausschuss. Regelmäßige Kalibrierung und geplante Wartung – insbesondere die Überprüfung der Führungsschienen-Vorspannung, der Schraubenspannung und der Spannfutter-Integrität – sind zwingend erforderlich, um diese Leistung langfristig aufrechtzuerhalten.
Strukturelle Steifigkeit und mechanische Leistung für wiederholbare Schrankfertigung priorisieren
Steifigkeit des Gatters, Antriebssystem (Kugelgewindetrieb vs. Zahnstangenantrieb) und Rahmenkonstruktion für Langzeitgenauigkeit
Langfristige Wiederholgenauigkeit beginnt mit struktureller Integrität. Rahmen aus dickwandigem, geschweißtem Stahl oder aus Gusseisen widerstehen Vibrationen, thermischer Ausdehnung und langfristiger Verformung besser als leichtere Aluminium- oder verschraubte Konstruktionen. Auch das Gantry-Design ist entscheidend: Doppelsäulen- oder Brückenkonfigurationen bieten eine überlegene Torsionssteifigkeit im Vergleich zu Einzelträger-Designs – unverzichtbar beim Fräsen dichter Harthölzer mit hohen Vorschubgeschwindigkeiten.
Das Antriebssystem beeinflusst die Positionierungsgenauigkeit unmittelbar. Kugelgewindetriebe liefern ein Spiel von weniger als 0,001 Zoll und außergewöhnliche Wiederholgenauigkeit – ideal für Verbindungen mit engen Toleranzen – während Zahnstangenantriebe etwas Genauigkeit zugunsten von Geschwindigkeit und Skalierbarkeit bei längeren Achsen opfern. Für Schrankbau-Betriebe, die große Mengen identischer Teile fertigen, gewährleisten Kugelgewindetriebe auf den X- und Y-Achsen in Kombination mit Linearführungen und einer gedämpften Z-Achse die erforderliche Konsistenz für eine perfekte Ausrichtung bei Hunderten von Nuten und Scharnierausfräsungen. Die Rahmenkonstruktion wirkt sich ebenfalls auf die Lebensdauer aus: spannungsarm geschweißte Konstruktionen und präzisionsbearbeitete Montageflächen bewahren ihre geometrische Genauigkeit deutlich länger als unspannungsfreie oder schlecht ausgerichtete Baugruppen.
Spindelleistung (8–15 PS), Drehzahlbereich und integrierte Staubabsaugung für saubere, splitterfreie Bearbeitung von Hartholz
Die Bearbeitung von Hartholz erfordert sowohl Drehmoment als auch Vielseitigkeit. Eine luftgekühlte Spindel mit 8–15 PS liefert das erforderliche Drehmoment im unteren Drehzahlbereich, um großdurchmessrige Profilfräser durch 2″ dickes Ahorn- oder Nussbaumholz zu treiben, während gleichzeitig ein Drehzahlbereich von 6.000–24.000 U/min eine präzise Einstellung der Spanbildung ermöglicht – entscheidend für die Kantenqualität. Bei 18.000–20.000 U/min schneidet eine 12-PS-Spindel ¾″ dickes Sperrholz oder MDF sauber und nahezu ohne Ausrisse, wodurch fertigungsreife Kanten für Schranktüren und Schubladenfronten erhalten bleiben.
Die integrierte Staubabsaugung ist keine Zusatzfunktion – sie ist grundlegend. Ein dediziertes Vakuum-System mit über 1.500 CFM und einem 4-Zoll-Anschluss entfernt Späne, bevor sie erneut zirkulieren können, wodurch Oberflächenschäden und vorzeitiger Werkzeugverschleiß verhindert werden. Fortgeschrittene Funktionen – wie die automatische Werkzeuglängenmessung, dynamische Staubschutzhauben und versiegelte Linearschienen – schützen zusätzlich die Maschinengenauigkeit und die Gesundheit des Bedieners. Das Ergebnis sind spannungsfreie gefräste Profile, vorhersehbare Werkzeugstandzeiten sowie eine sicherere und sauberere Werkstattumgebung – entscheidende Voraussetzungen für konsistente, hochprofitable Schrankfertigung.
Dimensionieren Sie den Arbeitsbereich und den Grundriss des CNC-Fräsmaschinen für maximale Effizienz bei Plattenmaterialien und optimale Werkstattanordnung
Standardplatten definieren praktische CNC-Abmessungen: In Nordamerika ist 4′×8′ (1220×2440 mm) die Grundlage. Ein echter 4×8-Tisch ermöglicht die Verarbeitung ganzer Platten ohne manuelles Vorschneiden – was die Durchsatzleistung steigert und Handhabungsfehler minimiert. Viele mittelgroße Werkstätten entscheiden sich stattdessen für eine Arbeitsfläche von 5×10 Fuß: Der zusätzliche Platz verbessert die Verschnitt-Effizienz, erlaubt die Bearbeitung übergroßer Platten (z. B. 5′×10′ Baltic birch) und verringert das Nachjustieren der Platten – wodurch die Zykluszeit verkürzt und der Materialabfall um bis zu 15 % gesenkt wird.
Bei der Platzbedarfsermittlung ist mehr als nur die Tischfläche zu berücksichtigen: Fügen Sie pro Seite 0,6–0,9 Meter für den Gantry-Überstand, Antriebsmechanismen und einen sicheren Zugang für die Bedienung hinzu. Bei der Einbindung in die Werkstattlayoutplanung steht der Arbeitsablauf im Vordergrund: Positionieren Sie den Fräser zwischen Lager für Rohmaterial und nachgeschalteter Montage, um Umwege zu vermeiden. Eine kompakte 1,2×2,4-Meter-Maschine funktioniert effektiv in einer separaten Zone von 3,7×4,6 Metern; ein 1,5×3,0-Meter-System erfordert typischerweise eine Fläche von 4,6×6,1 Metern – inklusive Raum für Absaugleitungen, Ladekarren und Notausgänge. Eine Platzierung der Maschine in einer Ecke oder einem engen Gang beeinträchtigt Sicherheit, Ergonomie und langfristige Produktivität.
Stellen Sie eine nahtlose Integration der CNC-Fräser-Software in Möbeldesign- und Verschnittprozesse sicher
Native Kompatibilität mit Cabinet Vision, Fusion 360 und Mozaik – inklusive Verschnittfunktion, Werkzeugwegoptimierung und Postprozessor-Unterstützung
Die Softwareintegration ist das zentrale Element der modernen Möbelproduktion. Die native Unterstützung von Cabinet Vision, Fusion 360 und Mozaik eliminiert die manuelle Dateiübersetzung und stellt sicher, dass die Gestaltungsabsicht direkt an die Maschine übertragen wird – unter Erhaltung von Abmessungen, Toleranzen und Werkzeuglogik. Diese Plattformen enthalten intelligente Verschnittalgorithmen, die die Plattenausnutzung maximieren und den Sperrholzverschnitt regelmäßig um 15–20 % reduzieren.
Die Optimierung des Werkzeugpfads geht über einfaches Konturieren hinaus: Adaptive Freiflächenbearbeitung, trochoidale Fräsverfahren und Strategien mit konstantem Eingriff halten die Werkzeugbelastung konstant – was die Standzeit der Fräswerkzeuge verlängert und die Oberflächenqualität verbessert. Genauso wichtig ist eine zuverlässige Postprozessor-Unterstützung: Ein gut konfigurierter Postprozessor gewährleistet korrekten G-Code-Ausgang, einschließlich richtiger Werkzeugwechselabläufe, Spindel-Drehzahlanpassung und Synchronisation der Absaugung. Gemeinsam schaffen diese Funktionen einen nahtlosen digitalen Prozess – von der Skizze bis zum Schnitt – der die Angebotsabgabe beschleunigt, die Rüstzeiten verkürzt und eine agile Reaktion auf Sonderanfertigungen ermöglicht; dadurch wird die CNC-Fräsmaschine zu einem skalierbaren, hochzuverlässigen Asset in Fertigungsumgebungen mit hoher Variantenvielfalt im Möbelbau.
Gesamtbetriebskostenanalyse für eine nachhaltige Einführung von CNC-Fräsmaschinen in kleinen bis mittelgroßen Betrieben
Anschaffungskosten, Wartung (Spindelpflege, Holzstaub-Reduzierung) sowie ROI aus Produktionsleistung, Arbeitskräfteminimierung und Abfallreduktion
Eine serienreife 4×8-CNC-Fräsmaschine für kleine bis mittelgroße Werkstätten kostet typischerweise 15.000–60.000 US-Dollar; für wesentliche Software, Werkzeuge und Aufrüstungen zur Staubabsaugung fallen zusätzlich 3.000–5.000 US-Dollar an. Obwohl Einstiegsmodelle verfügbar sind, erfordert eine nachhaltige Nutzung Investitionen in grundlegende Robustheit: luftgekühlte Spindeln vereinfachen die Infrastruktur, erfordern jedoch disziplinierte Wartung – etwa alle zwei bis drei Jahre den Austausch der Lager (500–1.200 US-Dollar) sowie tägliche Reinigung der Spannfutter und Überprüfung der Vorspannung. Staubminderung ist zwingend erforderlich: ein hochwirksamer Zyklonabscheider (1.500–3.000 US-Dollar) schützt Kugelumlaufspindeln, Linearschienen und die Gesundheit des Bedieners – was sich unmittelbar auf die Betriebszeit und die Gesamtbetriebskosten (TCO) auswirkt.
Die Amortisationsrate ergibt sich rasch durch drei Hebel: durchsatz , arbeit , und material eine CNC-Fräsmaschine schneidet Schrankteile 3–5× schneller als manuelle Methoden – wodurch sich der Arbeitsaufwand für einen kompletten Küchensatz von ca. 40 Stunden auf ca. 12 Stunden reduziert. Nesting-Software steigert die Materialausbeute um 15–20 %, was sich in messbaren Einsparungen bei Sperrholz niederschlägt. Für einen Betrieb, der monatlich fünf Schranksets herstellt, führen allein die Gewinne aus Arbeitskraft und Material oft bereits nach 12–18 Monaten zu einer Amortisation – noch bevor man etwaige Vorteile durch geringeren Nacharbeit-Aufwand, höhere Preise für präzise gefertigte Möbel oder erweiterte Kapazitäten für individuelle Aufträge berücksichtigt. Eine echte TCO-Analyse bewertet nicht nur die Anschaffungskosten, sondern auch Konsistenz, Skalierbarkeit sowie die Fähigkeit, qualifizierte Fachkräfte durch anspruchsvollere, körperlich weniger belastende Tätigkeiten langfristig zu binden.
Häufig gestellte Fragen
Welche Materialien kann eine CNC-Fräsmaschine in der Möbelproduktion verarbeiten?
Eine CNC-Fräsmaschine kann Harthölzer (wie Eiche und Ahorn), Sperrholz und MDF verarbeiten – jeweils mit spezifischen Anforderungen hinsichtlich geeigneter Werkzeuge, Vorschubgeschwindigkeiten und Absaugsystemen.
Warum ist die Z-Achsen-Bewegung für die Gestaltung feiner Möbeldetails wichtig?
Die Z-Achsen-Bewegung ermöglicht eine kontrollierte Tiefe für erhabene Platten, Profilleisten und dekorative Schnitzereien und gewährleistet präzise Ergebnisse bei Mehrdurchgangs-Strategien sowie bei Hinterschneidungen.
Welche Toleranzwerte sind für präzises Verbinden unverzichtbar?
Präzises Verbinden setzt die Wiederholgenauigkeit von CNC-Maschinen innerhalb von ±0,003″ voraus, um eine nahtlose Montage und eine hochwertige Möbelproduktion sicherzustellen.
Welche Rahmenkonstruktion ist ideal für langfristige Genauigkeit?
Rahmen aus dickwandigem geschweißtem Stahl oder Gusseisen widerstehen Vibrationen und Verformungen und bieten im Vergleich zu leichten Materialien eine bessere langfristige geometrische Genauigkeit.
Wie beeinflusst die Software-Integration die Effizienz von CNC-Fräsmaschinen?
Software-Tools wie Cabinet Vision, Fusion 360 und Mozaik gewährleisten einen nahtlosen Workflow von der Konstruktion bis zur Produktion mit effizientem Verschnitt, optimierten Werkzeugwegen und fehlerfreier G-Code-Erzeugung.
Inhaltsverzeichnis
-
Stimmen Sie die Leistungsfähigkeit des CNC-Fräses mit den Anforderungen der Möbelproduktion ab
- Verträglichkeit mit Werkstoffen und Handhabung von Materialstärken bei Hartholz, Sperrholz und MDF
- Z-Achsen-Hub und 3D-Profiliervfähigkeit für erhabene Platten, Profilleisten und dekoratives Schnitzen
- Anforderungen an Präzision und Oberflächenqualität: Toleranzen von ≤ ±0,003 Zoll für Verbindungen und nahtlose Montage
- Strukturelle Steifigkeit und mechanische Leistung für wiederholbare Schrankfertigung priorisieren
- Dimensionieren Sie den Arbeitsbereich und den Grundriss des CNC-Fräsmaschinen für maximale Effizienz bei Plattenmaterialien und optimale Werkstattanordnung
- Stellen Sie eine nahtlose Integration der CNC-Fräser-Software in Möbeldesign- und Verschnittprozesse sicher
- Gesamtbetriebskostenanalyse für eine nachhaltige Einführung von CNC-Fräsmaschinen in kleinen bis mittelgroßen Betrieben
-
Häufig gestellte Fragen
- Welche Materialien kann eine CNC-Fräsmaschine in der Möbelproduktion verarbeiten?
- Warum ist die Z-Achsen-Bewegung für die Gestaltung feiner Möbeldetails wichtig?
- Welche Toleranzwerte sind für präzises Verbinden unverzichtbar?
- Welche Rahmenkonstruktion ist ideal für langfristige Genauigkeit?
- Wie beeinflusst die Software-Integration die Effizienz von CNC-Fräsmaschinen?