
Allineare le capacità del router CNC con i requisiti della produzione di mobili
Compatibilità con i materiali e gestione dello spessore per legni duri, compensato e MDF
Una fresa CNC deve elaborare in modo affidabile legni duri, compensato e truciolare — ciascuno con esigenze specifiche. I legni duri, come la quercia e l’acero, richiedono mandrini ad alto coppia (minimo 8 HP), utensili in carburo affilati e velocità di avanzamento ottimizzate per evitare bruciature o sfilacciature. Il compensato trae vantaggio da frese a compressione con taglio verso il basso, che fissano gli strati di impiallacciatura ed eliminano le scheggiature, mentre la polvere finissima del truciolare richiede un’efficace evacuazione dei trucioli e un sistema integrato di aspirazione — idealmente superiore a 1.500 CFM con bocchetta da 4 pollici — per prevenire il ri-taglio e i graffi sulla superficie.
Le prestazioni del tavolo a vuoto sono fondamentali: deve fissare in modo completo lastre standard da 4′×8′ di compensato o MDF da ¾″ senza alcuno spostamento, anche durante passaggi aggressivi. Per componenti in legno massiccio—come gambe da tavolo in acero spesse 2″—la fresa richiede un’escursione sull’asse Z di almeno 6″ e una coppia sufficiente del mandrino per mantenere la rigidità e prevenire deformazioni. I sistemi di bloccaggio (pod a vuoto, morse meccaniche o configurazioni ibride) devono essere configurabili in base alla geometria del pezzo e alla profondità di taglio. In definitiva, la compatibilità con i materiali dipende non solo dalle specifiche hardware, ma anche da un controllo coordinato di giri al minuto (RPM), velocità di avanzamento, strategia di toolpath e scelta dell’utensile—including up-cut, down-cut e spirali compressive—per ottenere bordi puliti, spreco minimo e lunga durata degli utensili.
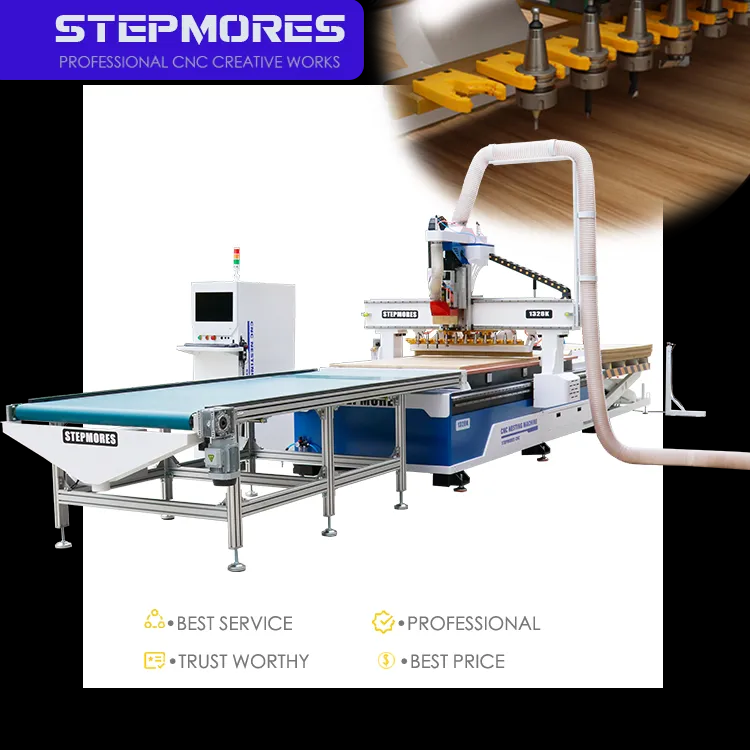
Escursione sull’asse Z e capacità di profilatura 3D per pannelli rialzati, modanature e intagli decorativi
I dettagli fini dei mobili—pannelli rialzati, modanature a corona e sculture in rilievo—richiedono un movimento controllato e profondo sull’asse Z. È essenziale disporre di almeno 6″ di corsa utile sull’asse Z al di sopra della tavola di sacrificio per consentire strategie di lavorazione multipassaggio, cambi utensile e intagli sottostanti tipici del lavoro decorativo. Profili 3D complessi richiedono spesso una corsa di 8″–12″, in particolare quando si utilizzano utensili a lunga portata o tecniche di scolpitura stratificata.
Rigidità e controllo del movimento sono entrambi fondamentali: un telaio rigido, motori servo ad alto coppia (non motori passo-passo) e guide lineari di precisione evitano vibrazioni e deformazioni durante tagli pesanti prolungati. Il controllore deve supportare un’interpolazione fluida e ad alta fedeltà del percorso utensile—soprattutto per rilievi 3D continui—e mantenere l’accuratezza posizionale anche durante accelerazioni/decelerazioni rapide. Sebbene le macchine multiasse offrano maggiore flessibilità, una fresatrice ben progettata a 3 assi con escursione Z ≥ 6″ soddisfa la stragrande maggioranza delle esigenze di intaglio per mobili e strutture in legno—purché la sua base meccanica garantisca un controllo costante della profondità e una ripetibilità affidabile.
Requisiti di precisione e finitura superficiale: tolleranze ≤ ±0,003″ per giunzioni e assemblaggio senza soluzione di continuità
L’assemblaggio preciso—compresi i giunti a coda di rondine, a mortasa e tenone e a gola—si basa sulla ripetibilità delle macchine a controllo numerico entro ±0,003 pollici. Questo livello di precisione deriva da tre elementi interdipendenti: un telaio rigido e privo di tensioni residue; sistemi di movimento senza gioco (ad esempio viti a ricircolo di sfere precaricate); e un sistema di retroazione ad alta risoluzione (ad esempio controllo servoazionato in loop chiuso con encoder). Secondo un’indagine del 2023 condotta dall’Woodworking Machinery Industry Association, il 90% dei produttori di mobili specifica tolleranze pari o inferiori a ±0,005 pollici per l’assemblaggio in produzione, dimostrando che ±0,003 pollici non è un obiettivo ambizioso, bensì una richiesta sempre più comune per un montaggio perfetto.
La qualità della finitura superficiale dipende sia dalla stabilità meccanica sia dai parametri di taglio. Un basso eccentrico del mandrino (<0,0005″), utensili affilati e carichi di truciolo ottimizzati producono bordi che richiedono solo una leggera levigatura—fattore critico per ante di mobili e frontali di cassetti visibili. Un’accuratezza costante su interi fogli nidificati riduce al minimo la variabilità da pezzo a pezzo, diminuendo i tempi di assemblaggio e gli scarti. La calibrazione regolare e la manutenzione programmata—con particolare attenzione al precarico delle guide, alla tensione delle viti e all’integrità del mandrino—sono requisiti imprescindibili per mantenere tale prestazione nel tempo.
Privilegiare rigidità strutturale e prestazioni meccaniche per una produzione ripetibile di mobili
Rigidità del portale, sistema di azionamento (vite a ricircolo di sfere vs. cremagliera e pignone) e costruzione del telaio per un’accuratezza duratura
La ripetibilità a lungo termine inizia dall’integrità strutturale. Telai in acciaio saldato di spessore elevato o in ghisa resistono meglio alle vibrazioni, all’espansione termica e alla deformazione a lungo termine rispetto a quelli più leggeri in alluminio o realizzati con assemblaggi avvitati. Anche la configurazione a portale è fondamentale: le versioni a doppio montante o a ponte offrono una rigidezza torsionale superiore rispetto ai modelli a singola trave—caratteristica essenziale durante la fresatura di legni duri densi a elevate velocità di avanzamento.
Il sistema di azionamento influisce direttamente sulla fedeltà del posizionamento. Le viti a ricircolo di sfere garantiscono un gioco inferiore a 0,001 pollici e un’eccezionale ripetibilità—ideali per lavorazioni di giunzione con tolleranze stringenti—mentre i sistemi a cremagliera e pignone sacrificano una parte della precisione in cambio di maggiore velocità e scalabilità su assi più lunghi. Per le falegnamerie che producono grandi volumi di parti identiche, l’impiego di viti a ricircolo di sfere sugli assi X e Y, abbinato a guide lineari e a un asse Z smorzato, assicura la costanza necessaria per un allineamento perfetto su centinaia di scanalature e mortise per cerniere. Anche la costruzione del telaio incide sulla durata: strutture saldate con rilascio controllato delle tensioni e superfici di montaggio lavorate con precisione mantengono l’accuratezza geometrica molto più a lungo rispetto ad assemblaggi non sottoposti a tale trattamento o mal allineati.
Potenza del mandrino (8–15 HP), intervallo di giri al minuto (RPM) e sistema integrato di aspirazione trucioli per una lavorazione pulita e priva di scheggiature su legni duri
La lavorazione del legno duro richiede sia coppia che versatilità. Un mandrino raffreddato ad aria da 8–15 HP fornisce la coppia a basso regime necessaria per azionare frese di grande diametro per la profilatura di pannelli attraverso acero o noce spessi 2 pollici, mantenendo al contempo un intervallo di rotazione compreso tra 6.000 e 24.000 giri/min, che consente una regolazione precisa del carico per dente—fattore cruciale per la qualità dei bordi. A 18.000–20.000 giri/min, un mandrino da 12 HP taglia in modo pulito compensato da ¾ di pollice o MDF con praticamente zero sfilacciamento, preservando bordi pronti per la finitura finale su ante di mobili e frontali di cassetti.
La raccolta integrata della polvere non è un accessorio: è fondamentale. Un sistema aspirante dedicato da oltre 1.500 CFM con bocchetta da 4 pollici rimuove i trucioli prima che possano ricircolare, prevenendo graffi superficiali e usura prematura degli utensili. Funzionalità avanzate—come la misurazione automatica della lunghezza dell’utensile, le protezioni antipolvere dinamiche e le guide lineari ermetiche—proteggono ulteriormente l’integrità della macchina e la salute dell’operatore. Il risultato è profili fresati privi di scheggiature, durata prevedibile degli utensili e un ambiente di lavoro più sicuro e pulito: fattori chiave per una produzione coerente di mobili con margini elevati.
Dimensionare l’area di lavoro e l’ingombro del router CNC per massimizzare l’efficienza sui pannelli e ottimizzare la disposizione del laboratorio
I materiali standard in fogli definiscono le dimensioni pratiche per la lavorazione CNC: in Nord America, il riferimento è il formato 4′×8′ (1220×2440 mm). Un tavolo effettivamente 4×8 consente la lavorazione di fogli interi senza tagli preliminari manuali, aumentando la produttività e riducendo gli errori di manipolazione. Molti laboratori di medie dimensioni scelgono invece un’area di lavoro da 5×10 piedi: lo spazio aggiuntivo migliora l’efficienza del nesting, permette di ospitare pannelli di grandi dimensioni (ad esempio, compensato baltico 5′×10′) e riduce la necessità di riposizionare i fogli, accorciando i tempi di ciclo e diminuendo gli sprechi di materiale fino al 15%.
Le considerazioni sull'ingombro vanno oltre le dimensioni della macchina. Aggiungere 2–3 piedi per lato per il prolungamento del portale, i meccanismi di movimentazione e l’accesso sicuro dell’operatore. Quando si integra la macchina nel layout del laboratorio, dare la priorità al flusso di lavoro: posizionare la fresa CNC tra lo stoccaggio dei materiali grezzi e l’assemblaggio successivo, per evitare percorsi a ritroso. Una macchina compatta da 4×8 piedi può funzionare efficacemente in un’area dedicata di 12×15 piedi, mentre un sistema da 5×10 piedi richiede tipicamente una zona di 15×20 piedi — inclusi spazio per i tubi di aspirazione polveri, carrelli di carico e vie di uscita di emergenza. Inserire la macchina in un angolo o in un corridoio stretto compromette sicurezza, ergonomia e produttività a lungo termine.
Garantire un’integrazione perfetta del software per fresa CNC nei flussi di lavoro di progettazione mobiliare e nesting
Compatibilità nativa con Cabinet Vision, Fusion 360 e Mozaik — inclusi nesting, ottimizzazione dei percorsi utensile e supporto per post-processore
L’integrazione software è il perno centrale della produzione moderna di mobili. Il supporto nativo per Cabinet Vision, Fusion 360 e Mozaik elimina la traduzione manuale dei file, garantendo che l’intento progettuale venga trasferito direttamente sulla macchina — preservando dimensioni, tolleranze e logica di utensileria. Queste piattaforme integrano algoritmi intelligenti di nesting che massimizzano l’utilizzo dei fogli, riducendo abitualmente gli scarti di compensato del 15–20%.
L'ottimizzazione del percorso utensile va oltre il semplice contornamento: la sgrossatura adattiva, la fresatura trocoide e le strategie a impegno costante mantengono un carico utensile costante, prolungando la vita della fresa e migliorando la finitura superficiale. Altrettanto importante è un supporto affidabile del post-processore: un post-processore ben configurato garantisce un output preciso di codice G, inclusi corretti cicli di cambio utensile, ramp-up del mandrino e sincronizzazione della raccolta polveri. Queste capacità, combinate, creano un filo digitale continuo — dallo schizzo al taglio — che accelera la redazione dei preventivi, riduce i tempi di setup e consente una risposta agile agli ordini personalizzati, trasformando la fresa CNC in un asset scalabile e ad alta affidabilità negli ambienti produttivi di arredamento ad elevata varietà.
Valutare il costo totale di proprietà per l'adozione sostenibile della fresa CNC nelle piccole e medie aziende
Investimento iniziale, manutenzione (cura del mandrino, mitigazione della polvere di legno) e ritorno sull'investimento derivante da produzione, riduzione del lavoro manuale e minimizzazione degli scarti
Un router CNC 4×8 pronto per la produzione per piccole e medie aziende costa tipicamente da 15.000 a 60.000 USD, con ulteriori 3.000–5.000 USD per software essenziale, utensili e aggiornamenti per la raccolta della polvere. Sebbene esistano macchine di livello base, un’adozione sostenibile richiede un investimento nella durata strutturale: i mandrini raffreddati ad aria semplificano le infrastrutture, ma esigono una manutenzione rigorosa—sostituzione dei cuscinetti ogni 2–3 anni (500–1.200 USD) e pulizia giornaliera del portautensile/controllo del precarico. La mitigazione della polvere è obbligatoria: un separatore ciclonico ad alta efficienza (1.500–3.000 USD) protegge viti a ricircolo di sfere, guide lineari e salute dell’operatore—con impatto diretto sulla disponibilità operativa e sul TCO.
Il ROI si manifesta rapidamente attraverso tre leve: debito , manodopera , e materiale una fresa CNC taglia le parti degli armadi 3–5 volte più velocemente rispetto ai metodi manuali, riducendo il tempo di lavoro per un intero set da cucina da circa 40 ore a circa 12. Il software di nesting aumenta il rendimento del materiale del 15–20%, con conseguenti risparmi misurabili sul compensato. Per un’officina che produce cinque set mensili, i guadagni su manodopera e materiale da soli consentono spesso un ritorno dell’investimento in 12–18 mesi—senza considerare la riduzione dei ritocchi, i prezzi più elevati applicabili a lavorazioni di precisione o l’aumento della capacità produttiva per commissioni personalizzate. Un’analisi accurata del costo totale di proprietà (TCO) tiene conto non solo del costo di acquisizione, ma anche della coerenza, della scalabilità e della capacità di trattenere personale qualificato grazie a un lavoro più stimolante e meno gravoso fisicamente.
Domande frequenti
Quali materiali può lavorare una fresa CNC nella produzione di mobili?
Una fresa CNC può lavorare legni massicci (come quercia e acero), compensato e MDF, ciascuno con esigenze specifiche, ad esempio utensili compatibili, velocità di avanzamento e sistemi di aspirazione della polvere.
Perché la corsa sull’asse Z è importante per i dettagli dei mobili?
Lo spostamento sull'asse Z consente un controllo preciso della profondità per pannelli rilevati, modanature e intagli decorativi, garantendo risultati accurati nelle strategie a più passaggi e nei sottofili.
Quali livelli di tolleranza sono essenziali per l'assemblaggio di giunzioni di precisione?
L'assemblaggio di giunzioni di precisione richiede la ripetibilità CNC entro ±0,003″ per assicurare un montaggio perfetto e una produzione di mobili di alta qualità.
Quale tipo di struttura per telai è ideale per garantire accuratezza nel lungo periodo?
Telai in acciaio saldato a spessore elevato o in ghisa resistono alle vibrazioni e alle deformazioni, offrendo una maggiore accuratezza geometrica nel lungo periodo rispetto ai materiali leggeri.
In che modo l'integrazione software influisce sull'efficienza della fresa CNC?
Strumenti software come Cabinet Vision, Fusion 360 e Mozaik garantiscono flussi di lavoro senza interruzioni dal design alla produzione, con nesting efficiente, ottimizzazione dei percorsi utensile e generazione di codice G priva di errori.
Sommario
-
Allineare le capacità del router CNC con i requisiti della produzione di mobili
- Compatibilità con i materiali e gestione dello spessore per legni duri, compensato e MDF
- Escursione sull’asse Z e capacità di profilatura 3D per pannelli rialzati, modanature e intagli decorativi
- Requisiti di precisione e finitura superficiale: tolleranze ≤ ±0,003″ per giunzioni e assemblaggio senza soluzione di continuità
-
Privilegiare rigidità strutturale e prestazioni meccaniche per una produzione ripetibile di mobili
- Rigidità del portale, sistema di azionamento (vite a ricircolo di sfere vs. cremagliera e pignone) e costruzione del telaio per un’accuratezza duratura
- Potenza del mandrino (8–15 HP), intervallo di giri al minuto (RPM) e sistema integrato di aspirazione trucioli per una lavorazione pulita e priva di scheggiature su legni duri
- Dimensionare l’area di lavoro e l’ingombro del router CNC per massimizzare l’efficienza sui pannelli e ottimizzare la disposizione del laboratorio
- Garantire un’integrazione perfetta del software per fresa CNC nei flussi di lavoro di progettazione mobiliare e nesting
- Valutare il costo totale di proprietà per l'adozione sostenibile della fresa CNC nelle piccole e medie aziende
-
Domande frequenti
- Quali materiali può lavorare una fresa CNC nella produzione di mobili?
- Perché la corsa sull’asse Z è importante per i dettagli dei mobili?
- Quali livelli di tolleranza sono essenziali per l'assemblaggio di giunzioni di precisione?
- Quale tipo di struttura per telai è ideale per garantire accuratezza nel lungo periodo?
- In che modo l'integrazione software influisce sull'efficienza della fresa CNC?