
Ευθυγραμμίστε τις δυνατότητες του CNC router με τις απαιτήσεις παραγωγής επίπλων
Συμβατότητα με υλικά και χειρισμός πάχους για σκληρό ξύλο, κόντρα πλακέ και MDF
Ένας CNC ρούτερ πρέπει να επεξεργάζεται με αξιοπιστία σκληρό ξύλο, κόντρα πλακέ και MDF—καθένα με διαφορετικές απαιτήσεις. Το σκληρό ξύλο, όπως το δρυς και το συκόμορο, απαιτεί άξονες υψηλής ροπής (ελάχιστα 8 HP), οξείες καρβιδικές λεπίδες και βελτιστοποιημένες ταχύτητες προώθησης για να αποφευχθεί η καύση ή η αποκόλληση ινών. Το κόντρα πλακέ επωφελείται από λεπίδες συμπίεσης με κατεύθυνση προς τα κάτω, οι οποίες σταθεροποιούν τα στρώματα φύλλου και εξαλείφουν το χτύπημα, ενώ η λεπτή σκόνη του MDF απαιτεί αποτελεσματική απομάκρυνση σωματιδίων και ενσωματωμένη συλλογή σκόνης—ιδανικά 1.500+ CFM με θύρα 4 ιντσών—για να αποφευχθεί η επανα-κοπή και οι γρατζουνιές στην επιφάνεια.
Η απόδοση του εργαλειομηχανήματος με κενό είναι κρίσιμη: πρέπει να στερεώνει πλήρως τυπικά φύλλα 4′×8′ από κόντρα πλακέ ή MDF πάχους ¾″ χωρίς μετακίνηση, ακόμα και κατά τη διάρκεια επιθετικών περασμάτων. Για εξαρτήματα από στερεό ξύλο — όπως πόδια τραπεζιών από σφηλιά πάχους 2″ — η ρουτέρ πρέπει να διαθέτει ελεύθερο ύψος Z-άξονα ≥6″ και επαρκή ροπή του άξονα για να διατηρεί τη σκληρότητα και να αποτρέπει την παραμόρφωση. Τα συστήματα στερέωσης (κενό πόδια, μηχανικοί σφιγκτήρες ή υβριδικές διαμορφώσεις) πρέπει να είναι ρυθμιζόμενα, ώστε να προσαρμόζονται στη γεωμετρία του εξαρτήματος και στο βάθος κοπής. Τελικά, η συμβατότητα με τα υλικά εξαρτάται όχι μόνο από τις τεχνικές προδιαγραφές του εξοπλισμού, αλλά και από τον συντονισμένο έλεγχο των RPM, της ταχύτητας προώθησης, της στρατηγικής διαδρομής εργαλείου και της επιλογής εργαλείου — συμπεριλαμβανομένων εργαλείων με ανοδική, καθοδική και συμπιεστική έλικα — για να επιτυγχάνονται καθαρές άκρες, ελάχιστα απόβλητα και μεγαλύτερη διάρκεια ζωής των εργαλείων.
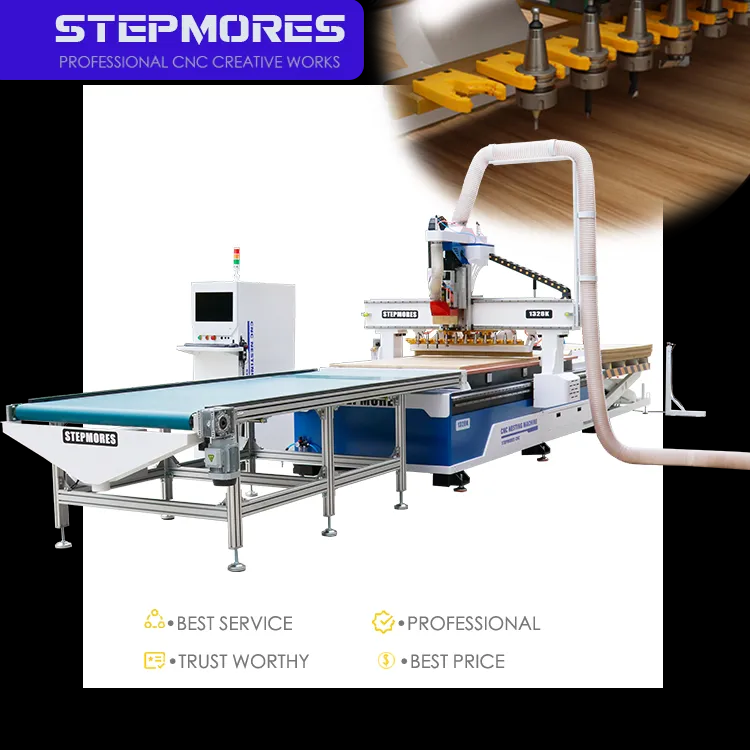
Διαδρομή Z-άξονα και δυνατότητα 3D προφιλοποίησης για ανάκλινα πάνελ, προφίλ και διακοσμητική γλυπτική
Η λεπτομερής κατασκευή επίπλων — με ανάγλυφες πλάκες, κορωνοειδή προστατευτικά περιθώρια και ανάγλυφες γλυπτικές — απαιτεί βαθιά και ελεγχόμενη κίνηση στον άξονα Z. Είναι απαραίτητο να υπάρχουν τουλάχιστον 6 ίντσες χρήσιμης κίνησης στον άξονα Z πάνω από την επιφάνεια εργασίας, προκειμένου να επιτρέπεται η εφαρμογή πολυπεραστικών στρατηγικών, η αλλαγή εργαλείων και οι υποκοπές που είναι συνήθεις σε διακοσμητικές εργασίες. Οι περίπλοκα τρισδιάστατες διαμορφώσεις απαιτούν συχνά διαδρομή 8–12 ιντσών, ιδιαίτερα όταν χρησιμοποιούνται εργαλεία μεγάλης εμβέλειας ή τεχνικές γλυπτικής με επίπεδα.
Η ακαμψία και ο έλεγχος της κίνησης είναι εξίσου σημαντικοί: μια ακάμπτως κατασκευασμένη δοκός, κινητήρες σερβομηχανισμού υψηλής ροπής (όχι βηματικοί), και ακριβείς γραμμικοί οδηγοί αποτρέπουν την ταλάντωση και την παραμόρφωση κατά τη διάρκεια εντατικών κοπών. Ο ελεγκτής πρέπει να υποστηρίζει ομαλή, υψηλής πιστότητας παρεμβολή διαδρομής εργαλείου—ειδικά για συνεχείς τρισδιάστατες ανάγλυφες επιφάνειες—και να διατηρεί την ακρίβεια θέσης κατά την ταχεία επιτάχυνση/επιβράδυνση. Αν και οι πολυάξονες μηχανές προσφέρουν επιπλέον ευελιξία, ένας καλά μηχανολογικά σχεδιασμένος τριάξονας ρούτερ με καθαρό ύψος Z ≥6 ίντσες καλύπτει την τεράστια πλειοψηφία των απαιτήσεων για χαράγματα ντουλάπων και επίπλων—εφόσον η μηχανική του βάση υποστηρίζει συνεπή έλεγχο βάθους και επαναληψιμότητα.
Απαιτήσεις ακρίβειας και επιφανειακής ολοκλήρωσης: ανοχές ≤ ±0,003 ίντσες για συνδέσμους και αδιάκοπη συναρμολόγηση
Η ακριβής κατασκευή ξύλινων συνδέσεων—συμπεριλαμβανομένων των κοπών σε ουρά καβαλέτου, των κοπών με εγκοπή και προεξοχή, και των κοπών σε αυλάκι—βασίζεται στην επαναληψιμότητα των CNC μηχανημάτων με ανοχή ±0,003 ίντσας. Αυτό το επίπεδο ακρίβειας προκύπτει από τρία αλληλεξαρτώμενα στοιχεία: ένα στιβαρό πλαίσιο από το οποίο έχουν αφαιρεθεί οι τάσεις· συστήματα κίνησης χωρίς οπισθοχώρηση (π.χ. προεντατικοποιημένες βίδες με σφαίρες)· και ανάδραση υψηλής ανάλυσης (π.χ. κλειστός βρόχος ελέγχου με κινητήρες servo και κωδικοποιητές). Μια έρευνα του 2023 της Woodworking Machinery Industry Association αποκάλυψε ότι το 90% των κατασκευαστών επίπλων καθορίζει ανοχές ±0,005 ίντσας ή αυστηρότερες για την παραγωγή ξύλινων συνδέσεων—επιβεβαιώνοντας ότι η ανοχή ±0,003 ίντσας δεν είναι φιλόδοξη, αλλά όλο και περισσότερο αναμενόμενη για την ατελείωτη συναρμολόγηση.
Η ποιότητα της επιφανειακής επεξεργασίας εξαρτάται τόσο από τη μηχανική σταθερότητα όσο και από τις παραμέτρους κοπής. Χαμηλή ανομοιομορφία του άξονα (<0,0005″), αιχμηρά εργαλεία και βελτιστοποιημένα φορτία των χοντρών παράγουν άκρα που απαιτούν μόνο ελαφριά λείανση—κρίσιμο για ορατές επιφάνειες ντουλάπων και μπροστινά μέρη συρταριών. Η συνεκτική ακρίβεια σε ολόκληρα φύλλα ελαχιστοποιεί τη διαφοροποίηση ανάμεσα στα εξαρτήματα, μειώνοντας τον χρόνο σύνδεσης και τα απόβλητα. Η τακτική βαθμονόμηση και η προγραμματισμένη συντήρηση—ιδιαίτερα ο έλεγχος της προέντασης των οδηγών, της τάσης των βιδών και της ακεραιότητας του σφιγκτήρα—είναι απαραίτητες για τη διατήρηση αυτής της απόδοσης με το πέρασμα του χρόνου.
Δίνετε προτεραιότητα στη δομική σκληρότητα και τη μηχανική απόδοση για επαναλαμβανόμενη κατασκευή ντουλάπων
Σκληρότητα της γεφυροειδούς δομής, σύστημα κίνησης (κοχλιοειδής άξονας έναντι οδοντωτού τροχού και οδοντωτής ράβδου) και κατασκευή του πλαισίου για μακροπρόθεσμη ακρίβεια
Η μακροπρόθεσμη επαναληψιμότητα αρχίζει με τη δομική ακεραιότητα. Οι πλαίσια από χάλυβα μεγάλου πάχους, συγκολλημένα ή από χυτοσίδηρο, αντιστέκονται καλύτερα στην ταλάντωση, στη θερμική διαστολή και στη μακροπρόθεσμη παραμόρφωση σε σύγκριση με ελαφρύτερες κατασκευές από αλουμίνιο ή με βίδες. Επίσης, η διαμόρφωση του γκαντρί (gantry) έχει σημασία: οι διπλές κολόνες ή οι γέφυρες προσφέρουν ανώτερη στρεπτική ακαμψία σε σύγκριση με τις μονοκέραιες διαμορφώσεις—κάτι που είναι απαραίτητο κατά την κοπή πυκνών σκληρών ξύλων με υψηλούς ρυθμούς προώθησης.
Το σύστημα κίνησης επηρεάζει απευθείας την ακρίβεια τοποθέτησης. Οι κοχλίες μπαλακιών παρέχουν χαμηλότερη αναστροφή από 0,001 ίντσες και εξαιρετική επαναληψιμότητα—ιδανικά για συναρμολόγηση με στενά επιτρεπόμενα όρια ανοχής—ενώ τα συστήματα οδοντωτού τροχού και οδοντωτής ράβδου θυσιάζουν εν μέρει την ακρίβεια για να κερδίσουν ταχύτητα και δυνατότητα κλιμάκωσης σε μεγαλύτερους άξονες. Για εργαστήρια ντουλάπιων που παράγουν μεγάλους όγκους ταυτόσημων εξαρτημάτων, οι κοχλίες μπαλακιών στους άξονες X και Y, σε συνδυασμό με γραμμικούς οδηγούς και αποσβεννύμενο άξονα Z, παρέχουν τη συνοχή που απαιτείται για τέλεια στοίχιση σε εκατοντάδες αυλακώσεις και υποδοχές μεντεσέδων. Η κατασκευή του πλαισίου επηρεάζει επίσης τη διάρκεια ζωής: οι συγκολλήσεις με αποστρεσσοποίηση και οι ακριβείς μηχανουργικές επιφάνειες στήριξης διατηρούν τη γεωμετρική ακρίβεια πολύ περισσότερο από τις μη αποστρεσσοποιημένες ή κακώς στοιχισμένες συναρμολογήσεις.
Ισχύς του άξονα (8–15 HP), εύρος στροφών ανά λεπτό (RPM) και ενσωματωμένη αναρρόφηση σκόνης για καθαρή μηχανουργική επεξεργασία σκληρών ξύλων χωρίς σπινθήρες
Η μηχανική επεξεργασία σκληρού ξύλου απαιτεί τόσο ροπή όσο και ευελιξία. Ένας αέρα-ψυκτός άξονας 8–15 HP παρέχει τη ροπή χαμηλών στροφών για να κινήσει μεγάλης διαμέτρου φρέζες για ανύψωση πλακών μέσω σανίδων μελιάς ή καρυδιάς πάχους 2 ίντσες, ενώ διατηρεί εύρος στροφών 6.000–24.000 RPM, επιτρέποντας ακριβή ρύθμιση της ποσότητας υλικού που αφαιρείται ανά δόντι—παράγοντας κρίσιμο για την ποιότητα των ακμών. Σε 18.000–20.000 RPM, ένας άξονας 12 HP κόβει καθαρά κόντρα πλακέ ή MDF πάχους 3/4 ίντσας σχεδόν χωρίς αποσπάσεις, διατηρώντας ακμές έτοιμες για τελική επεξεργασία για πόρτες ντουλάπιων και μπροστινά μέρη συρταριών.
Η ενσωματωμένη συλλογή σκόνης δεν είναι περιθωριακή—είναι θεμελιώδης. Ένα αφιερωμένο σύστημα κενού με ροή 1.500+ CFM και θύρα 4 ιντσών απομακρύνει τα υπολείμματα προτού επανακυκλωθούν, αποτρέποντας την επιφανειακή ζημιά και την πρόωρη φθορά των εργαλείων. Προηγμένα χαρακτηριστικά—όπως η αυτόματη μέτρηση μήκους εργαλείου, οι δυναμικοί θώρακες συλλογής σκόνης και οι σφραγισμένοι γραμμικοί οδηγοί—προστατεύουν περαιτέρω την ακεραιότητα της μηχανής και την υγεία του χειριστή. Το αποτέλεσμα είναι προφίλ με επεξεργασία χωρίς σπασίματα, προβλέψιμη διάρκεια ζωής των εργαλείων και ένα ασφαλέστερο, καθαρότερο εργαστήριο—βασικοί παράγοντες που διευκολύνουν τη συνεκτική, υψηλού περιθωρίου παραγωγή ντουλάπιων.
Προσαρμόστε την εργασιακή περιοχή και το περίγραμμα του CNC Router για αποδοτική επεξεργασία φύλλων υλικού και βέλτιστη διάταξη του εργαστηρίου
Τα τυποποιημένα φύλλα καθορίζουν τις πρακτικές διαστάσεις για CNC: στη Βόρεια Αμερική, το 4′×8′ (1220×2440 mm) αποτελεί τη βασική αναφορά. Ένα πραγματικό τραπέζι 4×8 επιτρέπει την επεξεργασία ολόκληρων φύλλων χωρίς χειροκίνητη προκοπή—αυξάνοντας την παραγωγικότητα και ελαχιστοποιώντας τα λάθη χειρισμού. Πολλά μεσαίου μεγέθους εργαστήρια επιλέγουν αντ’ αυτού μια εργασιακή επιφάνεια 5×10 ποδιών: το επιπλέον χώρο βελτιώνει την αποδοτικότητα της τοποθέτησης εξαρτημάτων, φιλοξενεί μεγαλύτερες πλάκες (π.χ. βαλτική μπεργκότ 5′×10′) και μειώνει την αναπροσαρμογή των φύλλων—μειώνοντας τον χρόνο κύκλου και τα απόβλητα υλικού έως και 15%.
Οι εκτιμήσεις για το χώρο που καταλαμβάνει η μηχανή εκτείνονται πέρα από τις διαστάσεις του πίνακα. Προσθέστε 0,6–0,9 μέτρα σε κάθε πλευρά για την προεξοχή της γερανογέφυρας, τους μηχανισμούς κίνησης και την ασφαλή πρόσβαση του χειριστή. Κατά την ενσωμάτωση στη διάταξη του εργαστηρίου, δίνετε προτεραιότητα στη ροή εργασίας: τοποθετήστε τον CNC router μεταξύ της αποθήκης των ακατέργαστων υλικών και της κατώτερης συναρμολόγησης, για να αποφύγετε την επαναλαμβανόμενη μετακίνηση. Ένα συμπαγές μηχάνημα 4×8 μπορεί να λειτουργήσει αποτελεσματικά σε μια αφιερωμένη ζώνη 12×15 ποδιών, ενώ ένα σύστημα 5×10 απαιτεί συνήθως μια ζώνη 15×20 ποδιών — συμπεριλαμβανομένου του χώρου για τους αγωγούς απορρόφησης σκόνης, τα καρότσια φόρτωσης και τις εξόδους έκτακτης ανάγκης. Η τοποθέτηση της μηχανής σε μια γωνία ή σε στενό διάδρομο θέτει σε κίνδυνο την ασφάλεια, την εργονομία και τη μακροπρόθεσμη παραγωγικότητα.
Διασφαλίστε την αδιάλειπτη ενσωμάτωση του λογισμικού CNC router με τις διαδικασίες σχεδιασμού επίπλων και τοποθέτησης (nesting).
Φυσική συμβατότητα με τα Cabinet Vision, Fusion 360 και Mozaik — συμπεριλαμβανομένης της τοποθέτησης (nesting), της βελτιστοποίησης διαδρομής εργαλείου και της υποστήριξης post-processor.
Η ενσωμάτωση λογισμικού αποτελεί τον κεντρικό άξονα της σύγχρονης παραγωγής επίπλων. Η ενσωματωμένη υποστήριξη για τα Cabinet Vision, Fusion 360 και Mozaik εξαλείφει την ανάγκη χειροκίνητης μετατροπής αρχείων, διασφαλίζοντας ότι η πρόθεση του σχεδιασμού μεταφέρεται απευθείας στη μηχανή—διατηρώντας ακριβώς τις διαστάσεις, τις ανοχές και τη λογική εργαλειοθέτησης. Αυτές οι πλατφόρμες ενσωματώνουν έξυπνους αλγόριθμους τοποθέτησης (nesting) που μεγιστοποιούν τη χρήση των φύλλων, μειώνοντας συνήθως τα απόβλητα πλακών κόντρα πλακέ κατά 15–20%.
Η βελτιστοποίηση της διαδρομής εργαλείου υπερβαίνει τη βασική περίγραμμα: η προσαρμοστική απομάκρυνση, η τροχοειδής κατεργασία και οι στρατηγικές σταθερής συμμετοχής διατηρούν σταθερό φορτίο εργαλείου—επεκτείνοντας τη διάρκεια ζωής του ακροδάκτυλου και βελτιώνοντας την επιφανειακή απόδοση. Εξίσου σημαντική είναι η αξιόπιστη υποστήριξη post-processor: ένας καλά ρυθμισμένος post διασφαλίζει ακριβή έξοδο G-code, συμπεριλαμβανομένων των κατάλληλων ακολουθιών αλλαγής εργαλείου, της ελεγχόμενης επιτάχυνσης/επιβράδυνσης του άξονα και της συγχρονισμένης λειτουργίας συλλογής σκόνης. Μαζί, αυτές οι δυνατότητες δημιουργούν μια αδιάκοπη ψηφιακή αλυσίδα—από το σκίτσο μέχρι την κοπή—που επιταχύνει την προσφορά, μειώνει τον χρόνο εγκατάστασης και υποστηρίζει ευέλικτη ανταπόκριση σε προσαρμοστικές παραγγελίες—καθιστώντας τον CNC router ένα κλιμακώσιμο, υψηλής αξιοπιστίας περιουσιακό στοιχείο σε περιβάλλοντα υψηλής ποικιλίας επίπλων.
Αξιολόγηση του Συνολικού Κόστους Κατοχής για Βιώσιμη Υιοθέτηση CNC Router σε Μικρά και Μεσαία Εργαστήρια
Προκαταβολική επένδυση, συντήρηση (φροντίδα άξονα, αντιμετώπιση σκόνης ξύλου) και ROI από παραγωγικότητα, μείωση εργατικού δυναμικού και ελαχιστοποίηση αποβλήτων
Ένας ετοιμοπαράδοτος 4×8 CNC ρούτερ για μικρά έως μεσαία εργαστήρια κοστίζει συνήθως 15.000–60.000 δολάρια ΗΠΑ, με επιπλέον 3.000–5.000 δολάρια ΗΠΑ για απαραίτητο λογισμικό, εργαλεία και βελτιώσεις στην απορρόφηση σκόνης. Παρόλο που υπάρχουν μηχανήματα εισόδου, η βιώσιμη υιοθέτησή τους απαιτεί επένδυση σε βασική αντοχή: οι αερόψυκτοι άξονες απλοποιούν την υποδομή, αλλά απαιτούν πειθαρχημένη συντήρηση—αντικατάσταση των κουλούριων κάθε 2–3 χρόνια (500–1.200 δολάρια ΗΠΑ) και καθημερινό καθάρισμα του κολέτ και έλεγχο της προέντασης. Η μείωση της σκόνης είναι απαραίτητη: ένας υψηλής απόδοσης κυκλωνικός συλλέκτης (1.500–3.000 δολάρια ΗΠΑ) προστατεύει τις κοχλιοειδείς μεταδόσεις, τις γραμμικές ράγες και την υγεία του χειριστή—επηρεάζοντας άμεσα τη διαθεσιμότητα και το συνολικό κόστος κατοχής (TCO).
Το ROI προκύπτει γρήγορα μέσω τριών μοχλών: διαδρομή , εργασία , και υλικό ένας CNC ρούτερ κόβει τα εξαρτήματα ντουλάπας 3–5 φορές γρηγορότερα από τις χειροκίνητες μεθόδους—μειώνοντας τον χρόνο εργασίας για ένα πλήρες σετ κουζίνας από ~40 ώρες σε ~12. Το λογισμικό τοποθέτησης (nesting) αυξάνει την απόδοση των υλικών κατά 15–20%, με αποτέλεσμα μετρήσιμη εξοικονόμηση κόντρα πλακέ. Για ένα εργαστήριο που παράγει πέντε σετ ντουλάπας μηνιαίως, οι εξοικονομήσεις σε εργασία και υλικά μόνες τους οδηγούν συχνά σε απόσβεση του κόστους σε 12–18 μήνες—πριν ακόμη ληφθούν υπόψη η μειωμένη επανεργασία, οι υψηλότερες τιμές για εργασίες με ακριβή κατασκευή ή η δυνατότητα επέκτασης της χωρητικότητας για προσαρμοστικές παραγγελίες. Μια πραγματική ανάλυση του συνολικού κόστους κατοχής (TCO) λαμβάνει υπόψη όχι μόνο το κόστος αγοράς, αλλά και τη συνέπεια, την κλιμάκωση και την ικανότητα διατήρησης εξειδικευμένου προσωπικού μέσω πιο ενδιαφέρουσας και λιγότερο φυσικά απαιτητικής εργασίας.
Συχνές ερωτήσεις
Ποια υλικά μπορεί να επεξεργαστεί ένας CNC ρούτερ στην παραγωγή επίπλων;
Ένας CNC ρούτερ μπορεί να επεξεργαστεί σκληρό ξύλο (όπως δρυς και συκαμίνι), κόντρα πλακέ και MDF, με καθένα να έχει ιδιαίτερες απαιτήσεις, όπως συμβατά εργαλεία, ταχύτητες προώθησης (feed rates) και συστήματα συλλογής σκόνης.
Γιατί είναι σημαντική η κίνηση στον άξονα Z για τη λεπτομερή επεξεργασία επίπλων;
Η μετακίνηση στον άξονα Z επιτρέπει τον ελεγχόμενο έλεγχο του βάθους για ανάκλινες πλάκες, προφίλ και διακοσμητικά γλυπτά, διασφαλίζοντας ακριβή αποτελέσματα σε πολυσταδιακές στρατηγικές και υποκοπές.
Ποια επίπεδα ανοχής είναι απαραίτητα για την ακριβή σύνδεση;
Η ακριβής σύνδεση βασίζεται στην επαναληψιμότητα των CNC εντός ±0,003″ για να διασφαλίσει την αδιάκοπη συναρμολόγηση και την παραγωγή επίπλων υψηλής ποιότητας.
Ποια κατασκευή πλαισίου είναι ιδανική για μακροπρόθεσμη ακρίβεια;
Τα πλαίσια από χάλυβα μεγάλου πάχους με συγκόλληση ή από χυτοσίδηρο αντιστέκονται στην ταλάντωση και την παραμόρφωση, προσφέροντας καλύτερη μακροπρόθεσμη γεωμετρική ακρίβεια σε σύγκριση με ελαφριά υλικά.
Πώς επηρεάζει η ενσωμάτωση λογισμικού την απόδοση του CNC router;
Εργαλεία λογισμικού όπως το Cabinet Vision, το Fusion 360 και το Mozaik διασφαλίζουν αδιάκοπες ροές εργασίας από το σχεδιασμό στην παραγωγή, με αποτελεσματική τοποθέτηση (nesting), βελτιστοποίηση διαδρομής εργαλείου (toolpath) και δημιουργία G-code χωρίς σφάλματα.
Περιεχόμενα
- Ευθυγραμμίστε τις δυνατότητες του CNC router με τις απαιτήσεις παραγωγής επίπλων
-
Δίνετε προτεραιότητα στη δομική σκληρότητα και τη μηχανική απόδοση για επαναλαμβανόμενη κατασκευή ντουλάπων
- Σκληρότητα της γεφυροειδούς δομής, σύστημα κίνησης (κοχλιοειδής άξονας έναντι οδοντωτού τροχού και οδοντωτής ράβδου) και κατασκευή του πλαισίου για μακροπρόθεσμη ακρίβεια
- Ισχύς του άξονα (8–15 HP), εύρος στροφών ανά λεπτό (RPM) και ενσωματωμένη αναρρόφηση σκόνης για καθαρή μηχανουργική επεξεργασία σκληρών ξύλων χωρίς σπινθήρες
- Προσαρμόστε την εργασιακή περιοχή και το περίγραμμα του CNC Router για αποδοτική επεξεργασία φύλλων υλικού και βέλτιστη διάταξη του εργαστηρίου
- Διασφαλίστε την αδιάλειπτη ενσωμάτωση του λογισμικού CNC router με τις διαδικασίες σχεδιασμού επίπλων και τοποθέτησης (nesting).
- Αξιολόγηση του Συνολικού Κόστους Κατοχής για Βιώσιμη Υιοθέτηση CNC Router σε Μικρά και Μεσαία Εργαστήρια
-
Συχνές ερωτήσεις
- Ποια υλικά μπορεί να επεξεργαστεί ένας CNC ρούτερ στην παραγωγή επίπλων;
- Γιατί είναι σημαντική η κίνηση στον άξονα Z για τη λεπτομερή επεξεργασία επίπλων;
- Ποια επίπεδα ανοχής είναι απαραίτητα για την ακριβή σύνδεση;
- Ποια κατασκευή πλαισίου είναι ιδανική για μακροπρόθεσμη ακρίβεια;
- Πώς επηρεάζει η ενσωμάτωση λογισμικού την απόδοση του CNC router;