
وازن بين إمكانات جهاز التوجيه الرقمي الكومبيوتري ومتطلبات إنتاج الأثاث
توافق الجهاز مع أنواع المواد وقدرته على معالجة الأخشاب الصلبة والخشب الرقائقي ولوح الألياف متوسط الكثافة (MDF)
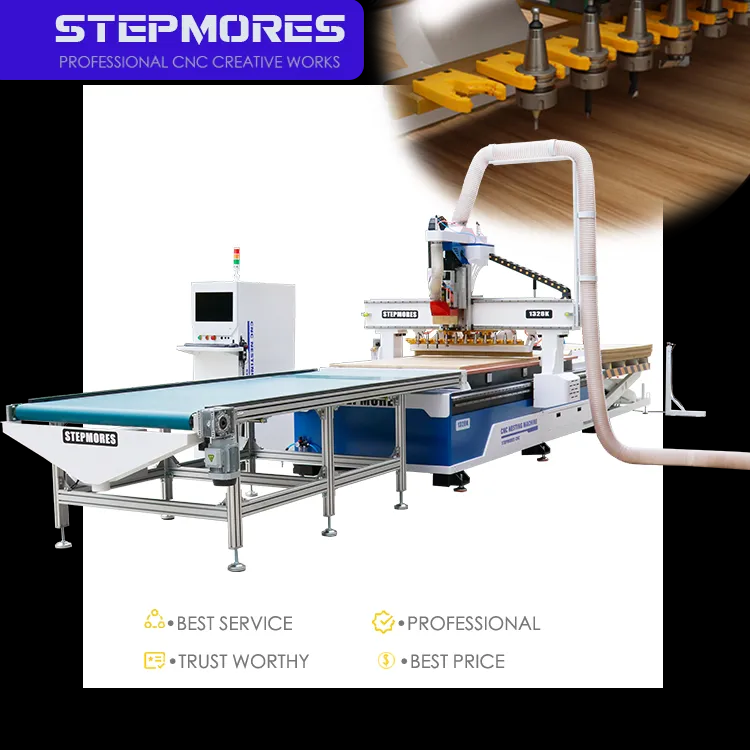
يجب أن تُجرّب آلة التصنيع باستخدام الحاسب الآلي (CNC) الخشب الصلب والخ Plywood واللوح الليفي متوسط الكثافة (MDF) بموثوقيةٍ عالية، وكلٌّ منها يتطلّب متطلباتٍ مختلفة. فعلى سبيل المثال، يحتاج الخشب الصلب مثل البلوط والقيقب إلى محور دوران عالي العزم (بحد أدنى ٨ حصان)، وأدوات قطع كاربايد حادة، ومعدلات تغذية مُحسَّنة لتجنّب الاحتراق أو التشقق. أما الخ Plywood فيستفيد من أدوات القطع المضغوطة ذات الاتجاه للأسفل التي تثبت طبقات القشرة وتمنع التفتت، بينما يتطلّب اللوح الليفي متوسط الكثافة (MDF) نظام سحب رقائق فعّال للغاية وجمع غبار مدمج — ويُفضَّل أن يكون سعة التدفق ١٥٠٠ قدم مكعب في الدقيقة فأكثر مع منفذ قطره ٤ بوصات — لتفادي إعادة قطع الرقائق وخدش السطح.
أداء طاولة التفريغ الجوي بالغ الأهمية: يجب أن تثبّت بشكلٍ تام صفائح الخشب الرقائقي أو لوح الألياف متوسط الكثافة (MDF) القياسية بمقاس 4 أقدام × 8 أقدام وسماكة ¾ بوصة دون أي انزياح، حتى أثناء المرورات العنيفة. أما بالنسبة لمكونات الخشب الصلب — مثل أرجل الطاولات المصنوعة من خشب القيقب بسماكة 2 بوصة — فيجب أن يوفّر الم-router ارتفاعًا حرًّا على محور Z لا يقل عن 6 بوصات، وعزم دوران كافٍ في المغزل للحفاظ على الصلابة ومنع الانحراف. ويجب أن تكون أنظمة التثبيت (مثل وحدات التفريغ الجوي، أو المشابك الميكانيكية، أو الترتيبات الهجينة) قابلة للتخصيص لتتناسب مع هندسة القطعة وعمق القطع. وفي النهاية، يتوقف توافق المواد ليس فقط على مواصفات المعدات، بل على التحكم المنسّق في عدد الدورات في الدقيقة (RPM)، ومعدل التغذية، واستراتيجية مسار الأداة، واختيار الأداة نفسها — بما في ذلك أدوات القطع الصاعدة، والهابطة، واللولبية الضاغطة — لتحقيق حواف نظيفة، وأقل نسبة هدر ممكنة، وزيادة عمر الأداة.
المسافة الحركية على محور Z وقدرة التشكيل ثلاثي الأبعاد للأجزاء المرتفعة، والقوالب، والنحت الزخرفي
تتطلب تفاصيل الأثاث الدقيقة—مثل الألواح البارزة، والزخارف التاجية، والنقوش البارزة—حركة عميقة ومُتحكَّمٌ بها على محور Z. ويجب أن تبلغ الحركة المُستخدمة على محور Z فوق لوحة القطع ما لا يقل عن ٦ بوصات لاستيعاب الاستراتيجيات المتعددة المرحلات، وتغيير الأدوات، والقطع تحت السطح الذي يظهر عادةً في الأعمال الزخرفية. وغالبًا ما تتطلب الملامح ثلاثية الأبعاد المعقدة سكتةً تتراوح بين ٨ و١٢ بوصة، لا سيما عند استخدام أدوات ذات مدى طويل أو تقنيات النحت الطبقي.
الصلابة والتحكم في الحركة يُعَدّان متساويَي الأهمية: هيكلٌ صلبٌ، ومحرّكات تيار متناوب ذات عزم دوران عالٍ (وليس محركات خطية)، وتوجيهات خطية دقيقة تمنع الاهتزاز والانحراف أثناء عمليات القطع الثقيلة المستمرة. ويجب أن يدعم وحدة التحكم تفسيرًا سلسًا وعالي الدقة لمسار الأداة—وخاصةً للنقوش ثلاثية الأبعاد المتواصلة—والحفاظ على دقة الموضع خلال التسارع/التباطؤ السريع. وعلى الرغم من أن الآلات متعددة المحاور توفر مرونةً إضافيةً، فإن ماكينة التصنيع بالحاسوب ثلاثية المحاور المصممة جيدًا والتي تمتلك ارتفاعًا حرًّا في المحور الرأسي (Z) لا يقل عن ٦ بوصات تفي بمتطلبات النحت الخاصة بأغلب الخزائن وقطع الأثاث—بشرط أن يدعم هيكلها الميكانيكي التحكم المنتظم في العمق وإعادة الإنتاج بدقة.
متطلبات الدقة ونوعية السطح: التحمل لا يتجاوز ±٠٫٠٠٣ بوصة للوصلات والتركيب السلس
التركيب الدقيق — بما في ذلك التوصيلات على شكل ذيل الحمامة، والتوصيلات المربعة (المورتيس والتنون)، والتجويفات المستعرضة — يعتمد على تكرار آلات التحكم العددي بالحاسوب ضمن هامش ±٠٫٠٠٣ بوصة. وينبع هذا المستوى من الدقة من ثلاثة عناصر مترابطة: هيكل صلب خالٍ من الإجهادات؛ وأنظمة حركة خالية من الارتداد (مثل قضبان الكرات المشدودة مسبقًا)؛ وتغذية راجعة عالية الدقة (مثل التحكم الحلقي المغلق الذي تُدار محركاته بواسطة محركات سيرفو مع مقاييس وضع). وأظهر استبيان أجرته جمعية صناعة ماكينات النجارة عام ٢٠٢٣ أن ٩٠٪ من مصنّعي الأثاث يحدّدون هامش تسامح قدره ±٠٫٠٠٥ بوصة أو أضيق من ذلك لتوصيلات الإنتاج — ما يدلّ على أن الهامش ±٠٫٠٠٣ بوصة ليس طموحًا بعيد المنال، بل أصبح متوقعًا بشكل متزايد لتحقيق تركيب سلس.
جودة التشطيب السطحي تعتمد على الاستقرار الميكانيكي وعوامل القطع معًا. فالانحراف الدوراني المنخفض للمحور (<٠٫٠٠٠٥ بوصة)، والأدوات الحادة، وأحمال الرقائق المُحسَّنة تُنتج حوافًا تحتاج فقط إلى صقل خفيف — وهي ميزة بالغة الأهمية للأسطح الظاهرة في الخزائن والواجهات الأمامية للأدراج. كما أن الدقة المتسقة عبر أشكال الترتيب الكاملة للألواح تقلل من التباين بين القطع، مما يقلل وقت تركيبها معًا ويقلل الهدر. أما المعايرة المنتظمة والصيانة المجدولة — وبخاصة فحص ضغط القضبان، وشد البراغي، وسلامة قابض التثبيت — فهي أمور لا غنى عنها للحفاظ على هذه الأداء على المدى الطويل.
ركِّز أولًا على الصلابة الإنشائية والأداء الميكانيكي لتحقيق دقة متكررة في تصنيع الخزائن
الصلابة الإنشائية للهيكل العلوي، ونظام الدفع (المسمار الكروي مقابل السنادري والترس)، وتصنيع الإطار من أجل الدقة على المدى الطويل
تبدأ القابلية لإعادة الاستخدام على المدى الطويل بالسلامة البنيوية. فإطارات الفولاذ الملحوم عالي السُمك أو الحديد الزهر تقاوم الاهتزاز والتمدد الحراري والتشوه على المدى الطويل أفضل من التجميعات الأخف وزنًا المصنوعة من الألومنيوم أو المثبتة بالبراغي. كما أن تصميم البوابة يهمّ أيضًا: فالتكوينات ذات العمودين أو النمط الجسري توفر صلابة لويّة متفوّقة مقارنةً بالتصاميم ذات العارضة الواحدة — وهي خاصية جوهرية عند تنظيف الأخشاب الكثيفة بسرعات تغذية عالية.
يؤثر نظام القيادة مباشرةً على دقة التموضع. وتوفّر قضبان الكرات تخلّفًا أقل من ٠٫٠٠١ بوصة وتكرارًا استثنائيًّا — ما يجعلها مثاليةً لعمليات التجميع الدقيقة جدًّا— بينما تُضحّي أنظمة الترس والسناديل بعض الدقة مقابل السرعة وقابلية التوسع على المحاور الأطول. أما في ورش تصنيع الخزائن التي تنتج أحجامًا كبيرةً من القطع المتطابقة، فإن استخدام قضبان الكرات على محوري X وY مع قضبان انزلاقية خطية ومحور Z مخمّد يوفّر الثبات اللازم لتحقيق محاذاةٍ مثاليةٍ عبر مئات الفتحات والتجاويف الخاصة بالمفصلات. كما يؤثر تصميم الإطار أيضًا في العمر الافتراضي: فالهياكل الملحومة الخاضعة لإزالة الإجهادات والسطوح المُثبَّتة المصنوعة بدقةٍ عاليةٍ تحافظ على الدقة الهندسية لفترةٍ أطول بكثيرٍ من الهياكل غير الخاضعة لإزالة الإجهادات أو تلك المُركَّبة بشكلٍ غير دقيقٍ.
قدرة المغزل (من ٨ إلى ١٥ حصانًا)، ومدى عدد الدورات في الدقيقة، ونظام جمع الغبار المدمج لمعالجة الأخشاب الصلبة بأسلوبٍ نظيفٍ وخالٍ من التشققات
تتطلب معالجة الأخشاب الصلبة كلاً من العزم والمرونة. ويوفر المغزل المبرد بالهواء بقوة ٨–١٥ حصان عزم دوران كافياً في النطاق المنخفض لتشغيل أدوات تشكيل الألواح ذات القطر الكبير عبر خشب القيقب أو الجوز بسماكة ٢ بوصة، بينما يتيح نطاق السرعة الدورانية من ٦٠٠٠ إلى ٢٤٠٠٠ دورة في الدقيقة ضبط حجم الرقائق بدقة — وهي ميزة بالغة الأهمية للحصول على حواف عالية الجودة. وبسرعة دورانية تتراوح بين ١٨٠٠٠ و٢٠٠٠٠ دورة في الدقيقة، يقطع المغزل بقوة ١٢ حصان الخشب الرقائقي أو اللوح الليفي متوسط الكثافة بسماكة ٣/٤ بوصة بسلاسة شديدة دون أي تمزق تقريباً، ما يحافظ على حواف جاهزة للتشطيب في أبواب الخزائن وأماميات الأدراج.
جمع الغبار المدمج ليس ميزة ثانوية — بل هو عنصر أساسي. فنظام شفط بسعة تزيد على ١٥٠٠ قدم مكعب في الدقيقة، مزوَّد بمدخل قطره ٤ بوصات، يزيل الرقائق قبل أن تعود للدوران مجددًا، ما يمنع تشويه السطح وارتداء الأدوات بشكل أسرع من المعتاد. وتُعزِّز الميزات المتقدمة — مثل قياس طول الأداة تلقائيًّا، وأغطية جمع الغبار التكيفية، والقضبان الخطية المغلقة — سلامة الماكينة وصحة العامل على حدٍّ سواء. والنتيجة هي أشكال محفورة خالية تمامًا من التشققات، وعمر متوقع دقيق للأدوات، وبيئة عمل أكثر أمانًا ونظافة — وهي عوامل حاسمة لتحقيق إنتاج ثابت وعالي الربحية للأثاث الخشبي.
حدد مساحة العمل ومساحة احتلال جهاز التحكم العددي بالحاسوب (CNC Router) بما يتناسب مع كفاءة معالجة ألواح المواد وتصميم ورشة العمل
تحدد السلع القياسية على شكل صفائح الأبعاد العملية لآلات التحكم العددي: ففي أمريكا الشمالية، يُعتبر المعيار الأساسي هو ٤ أقدام × ٨ أقدام (١٢٢٠ × ٢٤٤٠ مم). ويسمح جدول العمل الحقيقي مقاس ٤ × ٨ أقدام بمعالجة الصفائح الكاملة دون الحاجة إلى قصّها يدويًّا مسبقًا—ما يعزِّز الإنتاجية ويقلل من أخطاء المناورة. ويفضِّل العديد من الورش المتوسطة الحجم مساحة عمل مقاس ٥ × ١٠ أقدام بدلًا من ذلك: إذ إن المساحة الإضافية تحسِّن كفاءة الترتيب المكثَّف للقطع على اللوح، وتستوعب الألواح الكبيرة الحجم (مثل ألواح خشب البتولا البلطيقي مقاس ٥ × ١٠ أقدام)، وتقلل من إعادة وضع الصفائح—مما يختصر زمن الدورة ويقلل هدر المواد بنسبة تصل إلى ١٥٪.
تتجاوز اعتبارات البصمة المكانية الطاولةَ نفسها. أضف ٢–٣ أقدام على كل جانب لتغطية الجسر العلوي (الغانترِي)، وآليات الحركة، والوصول الآمن للمُشغِّل. وعند دمج الجهاز في تخطيط الورشة، راعِ تدفق العمل: ضع جهاز التوجيه العددي بين مكان تخزين المواد الخام والتركيبات اللاحقة لتفادي التحرك ذهابًا وإيابًا. ويمكن لجهاز مدمج مقاس ٤×٨ أقدام أن يعمل بكفاءة في منطقة مخصصة مقاسها ١٢×١٥ قدمًا، بينما يتطلب جهاز مقاس ٥×١٠ أقدام عادةً منطقةً مقاسها ١٥×٢٠ قدمًا — بما في ذلك المساحة اللازمة لأنابيب شفط الغبار، وعربات التحميل، ومخارج الطوارئ. أما إدخال الجهاز في زاوية ضيقة أو ممر ضيق فيُضعف السلامةَ وسهولة الاستخدام ومستوى الإنتاجية على المدى الطويل.
كفل الاندماج السلس لبرمجيات جهاز التوجيه العددي مع سير عمل تصميم الأثاث وترتيب القطع (نيستينغ)
التوافق الأصلي مع برامج Cabinet Vision وFusion 360 وMozaik — بما في ذلك وظائف ترتيب القطع (نيستينغ) وتحسين مسارات الأدوات ودعم معالجات ما بعد المعالجة
تُعَدُّ دمج البرمجيات حجر الزاوية في إنتاج الأثاث الحديث. ويتيح الدعم الأصلي لمنصات Cabinet Vision وFusion 360 وMozaik التخلّي عن الترجمة اليدوية للملفات، ما يضمن انتقال نية التصميم مباشرةً إلى الآلة — مع الحفاظ على الأبعاد والتسامحات ومنطق أدوات التشغيل. وتضمّ هذه المنصات خوارزميات ترتيب ذكية مدمجة تحقّق أقصى استفادة ممكنة من ألواح المواد، مما يقلّل عادةً هدر الخشب الرقائقي بنسبة ١٥–٢٠٪.
تتجاوز تحسين مسار الأداة التمثيل الأساسي للحدود: فالتفريغ التكيفي، والتنقير الحلزوني، واستراتيجيات الانخراط الثابت تحافظ على حمل أداةٍ ثابتٍ—مما يطيل عمر القاطع ويحسّن جودة السطح. ومن المهم أيضًا دعم معالج ما بعد المعالجة الموثوق: فالمُعالِج المُهيَّأ جيدًا يضمن إنتاج رمز الجي-كود بدقة، بما في ذلك تسلسل تغيير الأدوات المناسب، وضبط سرعة المغزل تدريجيًّا، وتوافق تشغيل نظام جمع الغبار. ومعًا، تشكّل هذه القدرات خيطًا رقميًّا سلسًا—من الرسم التخطيطي إلى التشغيل الفعلي—يعجّل عملية إعداد العروض السعرية، ويقلّل وقت الإعداد، ويدعم الاستجابة المرنة للطلبات المخصصة، ما يجعل آلة التوجيه الرقمي (CNC) أصلًا قابلاً للتطوير وموثوقًا عاليًا في بيئات تصنيع الأثاث متعددة التنوّع.
تقييم التكلفة الإجمالية للملكية لاعتماد مستدام لآلات التوجيه الرقمي في الورش الصغيرة والمتوسطة
الاستثمار الأولي، والصيانة (مثل العناية بالمغزل، والتخفيف من غبار الخشب)، والعائد على الاستثمار الناتج عن الإنتاجية، وتخفيض العمالة، وتقليل الهدر
يبلغ سعر جهاز توجيه رقمي تحكم عددي (CNC) جاهز للإنتاج بحجم ٤×٨ ما بين ١٥٠٠٠ و٦٠٠٠٠ دولار أمريكي لمحلات العمل الصغيرة والمتوسطة، مع إضافات تتراوح بين ٣٠٠٠ و٥٠٠٠ دولار أمريكي للبرمجيات الأساسية وأدوات القطع وأنظمة جمع الغبار. وعلى الرغم من وجود أجهزة ابتدائية، فإن التبني المستدام يتطلب استثمارًا في المتانة الأساسية: فالمشابك المبرَّدة بالهواء تبسِّط البنية التحتية لكنها تتطلَّب صيانة منضبطة—مثل استبدال المحامل كل سنتين إلى ثلاث سنوات (بتكلفة تتراوح بين ٥٠٠ و١٢٠٠ دولار أمريكي)، والتنظيف اليومي لقابض العمود والتحقق من شدّه. ولا يمكن التنازل عن التخفيف من الغبار بأي حال: إذ يحمي جامع الدوامة عالي الكفاءة (الذي يتراوح سعره بين ١٥٠٠ و٣٠٠٠ دولار أمريكي) قضبان الكرات والمسارات الخطية وصحة العامل، مما يؤثر مباشرةً على وقت التشغيل الفعلي والتكلفة الإجمالية للملكية.
تظهر العائد على الاستثمار بسرعة عبر ثلاثة محاور: الطاقة الإنتاجية , العمل اليدوي و المادة يقطع مخرطة التحكم العددي بالحاسوب (CNC) أجزاء الخزائن بسرعة تفوق الطرق اليدوية بثلاثة إلى خمسة أضعاف — ما يقلل وقت العمل اللازم لمجموعة خزائن كاملة من نحو ٤٠ ساعة إلى نحو ١٢ ساعة. وترفع برامج الترتيب المُحكَم (Nesting) كفاءة استغلال المواد بنسبة ١٥–٢٠٪، ما يُرْجِع وفورات ملموسة في تكلفة الخشب الرقائقي. ففي ورشة تنتج خمس مجموعات خزائن شهريًّا، تكفي وفورات الوقت والمواد وحدها عادةً لتحقيق التعويض عن التكلفة خلال ١٢–١٨ شهرًا — دون احتساب خفض أعمال الإصلاح، أو رفع الأسعار نظير الجودة الدقيقة في التصنيع، أو التوسُّع في الطاقة الإنتاجية لاستيعاب طلبات التخصيص. أما تحليل التكلفة الإجمالية للملكية (TCO) الحقيقي فيأخذ في الاعتبار ليس تكلفة الشراء فقط، بل أيضًا الاتساق في الأداء، وقابلية التوسع، وقدرة الورشة على الاحتفاظ بالعمالة الماهرة عبر توفير أعمال أكثر جاذبية وأقل إرهاقًا بدنيًّا.
الأسئلة الشائعة
ما المواد التي يمكن لمخرطة التحكم العددي بالحاسوب (CNC) معالجتها في إنتاج الأثاث؟
يمكن لمخرطة التحكم العددي بالحاسوب (CNC) معالجة الأخشاب الصلبة (مثل البلوط والقيقب)، والخشب الرقائقي، واللوح الليفي متوسط الكثافة (MDF)، وكلٌّ منها يتطلَّب شروطًا محددة مثل أدوات القطع المتوافقة، ومعدلات التغذية المناسبة، وأنظمة جمع الغبار الفعَّالة.
لماذا تكتسب حركة المحور الرأسي (Z-axis) أهميةً بالغة في تنفيذ التفاصيل الدقيقة للأثاث؟
يسمح السفر على محور Z بالتحكم في العمق لألواح مرتفعة، وتفاصيل زخرفية، ونقوش تزيينية، مما يضمن نتائج دقيقة عند استخدام استراتيجيات متعددة المرات والقطع تحت السطح.
ما مستويات التحمل الضرورية للوصلات الدقيقة؟
تعتمد الوصلات الدقيقة على تكرار آلات التحكم العددي الحاسوبي ضمن مدى ±٠٫٠٠٣ بوصة لضمان تركيب سلس وإنتاج أثاث عالي الجودة.
ما نوع هيكل الإطار المثالي لتحقيق الدقة على المدى الطويل؟
إطارات الفولاذ الملحوم عالي السُمك أو الحديد الزهر تقاوم الاهتزاز والتشوه، ما يوفّر دقة هندسية أفضل على المدى الطويل مقارنةً بالمواد خفيفة الوزن.
كيف يؤثر دمج البرمجيات على كفاءة ماكينات التحكم العددي الحاسوبي للكسر؟
توفر أدوات البرمجيات مثل Cabinet Vision وFusion 360 وMozaik سير عمل سلس من التصميم إلى الإنتاج، مع ترتيب فعّال للقطع (nesting) وتحسين مسارات الأدوات وتوليد رموز G دون أخطاء.
جدول المحتويات
- وازن بين إمكانات جهاز التوجيه الرقمي الكومبيوتري ومتطلبات إنتاج الأثاث
- ركِّز أولًا على الصلابة الإنشائية والأداء الميكانيكي لتحقيق دقة متكررة في تصنيع الخزائن
- حدد مساحة العمل ومساحة احتلال جهاز التحكم العددي بالحاسوب (CNC Router) بما يتناسب مع كفاءة معالجة ألواح المواد وتصميم ورشة العمل
- كفل الاندماج السلس لبرمجيات جهاز التوجيه العددي مع سير عمل تصميم الأثاث وترتيب القطع (نيستينغ)
- تقييم التكلفة الإجمالية للملكية لاعتماد مستدام لآلات التوجيه الرقمي في الورش الصغيرة والمتوسطة
-
الأسئلة الشائعة
- ما المواد التي يمكن لمخرطة التحكم العددي بالحاسوب (CNC) معالجتها في إنتاج الأثاث؟
- لماذا تكتسب حركة المحور الرأسي (Z-axis) أهميةً بالغة في تنفيذ التفاصيل الدقيقة للأثاث؟
- ما مستويات التحمل الضرورية للوصلات الدقيقة؟
- ما نوع هيكل الإطار المثالي لتحقيق الدقة على المدى الطويل؟
- كيف يؤثر دمج البرمجيات على كفاءة ماكينات التحكم العددي الحاسوبي للكسر؟