
Pas de mogelijkheden van de CNC-freesmachine aan aan de vereisten voor meubelproductie
Compatibiliteit met materialen en dikteverwerking voor hardhout, multiplex en MDF
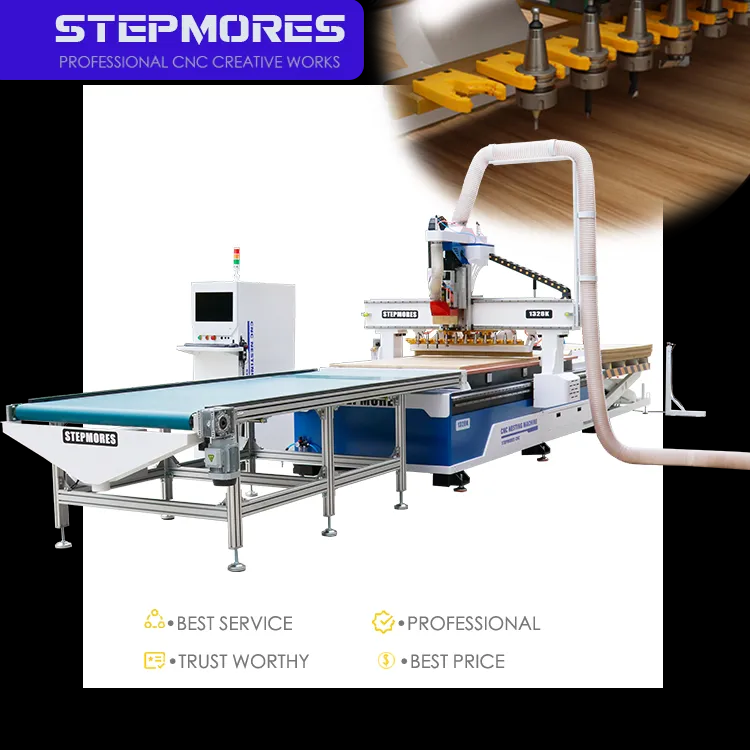
Een CNC-freesmachine moet hardhout, multiplex en MDF betrouwbaar bewerken—elk met eigen eisen. Hardhoutsoorten zoals eik en esdoorn vereisen freesassen met hoog koppel (minimaal 8 pk), scherpe carbidefrezen en geoptimaliseerde voedingssnelheden om verbranding of splintering te voorkomen. Multiplex profiteert van neerwaartse compressiefrezen die de fineerlagen vasthouden en uitbarsten voorkomen, terwijl het fijne stof van MDF een krachtige spaanafvoer en geïntegreerde stofafzuiging vereist—ideaal met een capaciteit van 1.500 CFM of meer en een aansluiting van 4 inch—om herbewerking en oppervlaktekrassen te voorkomen.
Prestaties van de vacuüm-tafel zijn cruciaal: deze moet standaardplaten van 4′×8′ (1220 × 2440 mm) van ¾″ (19 mm) multiplex of MDF volledig vasthouden zonder verschuiving, zelfs bij agressieve freesbewegingen. Voor massief houten onderdelen—zoals 2″ (51 mm) dikke esdoorn tafelpoten—vereist de freesmachine een Z-as-reis van ten minste 6″ (152 mm) en voldoende spindelkoppel om stijfheid te behouden en doorbuiging te voorkomen. Vastzet-systemen (vacuümpods, mechanische klemmen of hybride opstellingen) moeten configureerbaar zijn om te passen bij de vormgeometrie van het onderdeel en de freesdiepte. Uiteindelijk hangt materiaalcompatibiliteit niet alleen af van de hardware-specificaties, maar ook van een gecoördineerde aansturing van toerental (RPM), voedingssnelheid (feed rate), toolpath-strategie en gereedschapskeuze—waaronder up-cut-, down-cut- en compressie-spiraal-freesgereedschappen—om schone snijkanten, minimale verspilling en een verlengde gereedschapslevensduur te garanderen.
Z-as-reis en 3D-profileringsmogelijkheid voor verhoogde panelen, sierlijsten en decoratief gravure
Fijne meubelafwerking—verhoogde panelen, kroonlijsten en reliëfgravures—vereist diepe, gecontroleerde beweging langs de Z-as. Een minimum van 6 inch bruikbare Z-verplaatsing boven de spoilboard is essentieel om meerpass-strategieën, gereedschapswisselingen en onderuitgesneden profielen, zoals gebruikelijk bij decoratief werk, te kunnen uitvoeren. Complexe 3D-profielen vereisen vaak een slaglengte van 8–12 inch, met name bij het gebruik van langbereikgereedschap of gelaagde graveertechnieken.
Stijfheid en bewegingscontrole zijn even belangrijk: een stijve brugconstructie, servomotoren met hoog koppel (geen stapmotoren) en precisie lineaire geleidingen voorkomen trillingen en doorbuiging tijdens langdurige zware sneden. De besturing moet vlotte, hoge-resolutie toolpath-interpolatie ondersteunen—vooral voor continue 3D-reliëfs—en positionele nauwkeurigheid behouden tijdens snelle versnelling/vertraging. Hoewel meervoudige assen extra flexibiliteit bieden, voldoet een goed geconstrueerde 3-assige freesmachine met een Z-vrijheid van ≥6 inch aan de eisen van het overgrote deel van kast- en meubelbewerkingsopdrachten—mits de mechanische basis consistente diepteregeling en herhaalbaarheid garandeert.
Eisen op precisie en oppervlaktekwaliteit: toleranties ≤ ±0,003 inch voor verbindingen en naadloze montage
Precisie-houtbewerking—zoals zoomverbindingen, mortise-en-tennonverbindingen en gleuven—berust op CNC-herhaalbaarheid binnen ±0,003 inch. Dit nauwkeurigheidsniveau is gebaseerd op drie onderling afhankelijke elementen: een stijf, spanningsvrij gemaakt frame; bewegingssystemen zonder speling (bijvoorbeeld voorbelaste kogelomloopspindels); en feedback met hoge resolutie (bijvoorbeeld servogestuurde gesloten-lusregeling met encoders). Een enquête van de Woodworking Machinery Industry Association uit 2023 toonde aan dat 90% van de meubelfabrikanten een tolerantie van ±0,005 inch of strenger specificeren voor productieverbindingen—wat benadrukt dat ±0,003 inch niet als ambitie wordt beschouwd, maar steeds vaker als vereiste voor naadloze montage.
De kwaliteit van de oppervlakteafwerking hangt af van zowel mechanische stabiliteit als snijparameters. Een lage spindelrunout (<0,0005 inch), scherpe gereedschappen en geoptimaliseerde spaanbelasting leveren randen op die slechts licht geschuurd hoeven te worden — essentieel voor zichtbare kastgezichten en ladevoorkanten. Consistente nauwkeurigheid over volledige platennesten minimaliseert variatie tussen onderdelen, waardoor montage tijd en afval verminderen. Regelmatige kalibratie en gepland onderhoud — met name het controleren van railvoorbelasting, schroefspanning en colletintegriteit — zijn onmisbaar om deze prestaties op lange termijn te behouden.
Geef prioriteit aan structurele stijfheid en mechanische prestaties voor herhaalbare kastproductie
Gantry-stijfheid, aandrijfsysteem (kogelomloopspindel versus tandheugel), en frameconstructie voor langetermijnnauwkeurigheid
Langetermijnherhaalbaarheid begint met structurele integriteit. Zwaar-gauge gelaste stalen of gietijzeren frames weerstaan trillingen, thermische uitzetting en langdurige vervorming beter dan lichtere aluminium- of geschroefde constructies. Ook het portaalontwerp is van belang: configuraties met dubbele paal of brugstijl bieden een superieure torsiestijfheid ten opzichte van enkelbalkontwerpen—essentieel bij het frezen van dichte hardhoutsoorten met hoge voedingssnelheden.
Het aandrijfsysteem heeft direct invloed op de positioneringsnauwkeurigheid. Kogelomloopspindels leveren een speling van minder dan 0,001 inch en uitzonderlijke herhaalbaarheid—ideaal voor precisieverbindingen met strakke toleranties—terwijl tandheugel-aandrijvingen enige nauwkeurigheid inruilen voor snelheid en schaalbaarheid op langere assen. Voor kastenfabrieken die grote volumes identieke onderdelen produceren, leveren kogelomloopspindels op de X- en Y-assen, gecombineerd met lineaire geleidingen en een gedempte Z-as, de consistentie die nodig is voor perfecte uitlijning bij honderden inkepingen en scharniergroeven. De constructie van het frame beïnvloedt ook de levensduur: spanningsvrije lasconstructies en nauwkeurig gefreesde montagevlakken behouden hun geometrische nauwkeurigheid aanzienlijk langer dan onbehandelde of slecht uitgelijnde constructies.
Spindelvermogen (8–15 pk), toerentalbereik en geïntegreerde stofafzuiging voor schonere, splintervrije bewerking van hardhout
Het bewerken van hardhout vereist zowel koppel als veelzijdigheid. Een luchtgekoelde spindel met een vermogen van 8–15 pk levert het koppel bij lage toerentallen om grote paneelopvoerfrezen door 2 inch (ca. 5 cm) dikke esdoorn- of notenhoutplaten te drijven, terwijl een toerentalbereik van 6.000–24.000 tpm nauwkeurige spanenbelastingafstelling mogelijk maakt—essentieel voor de randkwaliteit. Bij 18.000–20.000 tpm snijdt een spindel van 12 pk ¾ inch (ca. 19 mm) multiplex of MDF schoon en vrijwel zonder vezeluitscheuring, waardoor afwerkingsklaar randen worden behouden voor kastdeuren en ladevoorplaten.
Geïntegreerde stofafzuiging is geen bijkomstigheid—het is fundamenteel. Een speciaal vacuümsysteem met een capaciteit van meer dan 1.500 CFM en een 4-inch-aansluiting verwijdert spaanders voordat ze opnieuw in de lucht terechtkomen, waardoor oppervlakteschade en vroegtijdige slijtage van gereedschap worden voorkomen. Geavanceerde functies—zoals automatische gereedschapslengtemeting, dynamische stofafdekking en verzegelde lineaire geleidingen—beschermen bovendien de machine-integriteit en de gezondheid van de operator. Het resultaat is profielen zonder splinters, voorspelbare gereedschapslevensduur en een veiliger, schoner werkplaatsmilieu—belangrijke factoren voor consistente, winstgevende kastproductie.
Bepaal de werkoppervlakte en het grondvlak van de CNC-freesmachine op basis van efficiëntie bij plaatmateriaal en indeling van de werkplaats
Standaardplatenmaterialen bepalen de praktische CNC-afmetingen: in Noord-Amerika is 4′×8′ (1220×2440 mm) de basismaat. Een echte 4×8-tafel maakt verwerking van volledige platen zonder handmatig voorzagen mogelijk—wat de doorvoer verhoogt en fouten door handmatige verplaatsing minimaliseert. Veel middelgrote werkplaatsen kiezen in plaats daarvan voor een werkgebied van 5×10 voet: de extra ruimte verbetert de nestings-efficiëntie, biedt ruimte voor grotere panelen (bijv. 5′×10′ Baltische berk) en vermindert het noodzakelijke herpositioneren van platen—waardoor de cyclustijd afneemt en het materiaalverlies met tot wel 15% daalt.
Rekening houden met de voetafdruk gaat verder dan de tafel zelf. Voeg per zijde 0,6–0,9 meter toe voor de overspanning van de brugconstructie, aandrijfmechanismen en veilige toegang voor de operator. Bij integratie in de werkplaatsindeling moet de werkvloei prioriteit krijgen: plaats de freesmachine tussen de opslagruimte voor grondstoffen en de downstream montage om heen- en teruglopen te voorkomen. Een compacte 1,2 × 2,4 meter machine kan effectief functioneren in een afgebakende ruimte van 3,7 × 4,6 meter, terwijl een 1,5 × 3,0 meter systeem doorgaans een zone van 4,6 × 6,1 meter vereist — inclusief ruimte voor stofafzuigleidingen, laadwagens en nooduitgangen. De machine in een hoek of smalle gang persen, compromitteert de veiligheid, ergonomie en langetermijnproductiviteit.
Zorg voor naadloze integratie van CNC-freessoftware met meubelontwerp- en nestingwerkstromen
Natuurlijke compatibiliteit met Cabinet Vision, Fusion 360 en Mozaik — inclusief nesting, toolpath-optimalisatie en ondersteuning voor postprocessors
Software-integratie is de sleutelcomponent van moderne meubelproductie. Native ondersteuning voor Cabinet Vision, Fusion 360 en Mozaik elimineert handmatige bestandsvertaling, waardoor het ontwerpvoornemen direct naar de machine wordt overgebracht—met behoud van afmetingen, toleranties en gereedschapslogica. Deze platforms bevatten intelligente nestingalgoritmes die het plaatgebruik maximaliseren en regelmatig het multiplexafval met 15–20% verminderen.
Optimalisatie van het gereedschapspad gaat verder dan basiscontourbewerking: adaptief frezen, trochoidaal frezen en strategieën voor constante inbedding behouden een consistente gereedschapsbelasting—waardoor de levensduur van de frees verlengd wordt en de oppervlakteafwerking verbetert. Even belangrijk is betrouwbare ondersteuning door postprocessors: een goed geconfigureerde postprocessor zorgt voor nauwkeurige G-code-uitvoer, inclusief juiste gereedschapswisselvolgordes, traploze toerenregeling van de spindel en gesynchroniseerde stofafzuiging. Samen vormen deze mogelijkheden een naadloze digitale keten—van schets tot snede—die offerteprocessen versnelt, insteltijd vermindert en flexibele reactie op maatopdrachten ondersteunt; hierdoor wordt de CNC-freesmachine een schaalbare, hoogbetrouwbare asset in meervoudige meubelproductieomgevingen.
Beoordeel de totale eigendomskosten voor duurzame adoptie van CNC-freesmachines in kleine tot middelgrote werkplaatsen
Initiële investering, onderhoud (spindelonderhoud, houtstofbestrijding) en ROI op basis van productiesnelheid, arbeidsbesparing en afvalminimalisatie
Een productieklaar 4×8 CNC-freesmachine voor kleine tot middelgrote werkplaatsen kost doorgaans tussen de 15.000 en 60.000 dollar, met nog eens 3.000 tot 5.000 dollar voor essentiële software, gereedschap en upgrades voor stofafzuiging. Hoewel instapmodellen bestaan, vereist duurzame inzet een investering in basisduurzaamheid: luchtgekoelde spindels vereenvoudigen de infrastructuur, maar vergen disipliner onderhoud—lagervervanging om de twee tot drie jaar (500 tot 1.200 dollar) en dagelijkse reiniging van de spankraag/controle van de voorspanning. Stofbestrijding is onontkoombaar: een hoogrenderende cyclonische stofafzuiger (1.500 tot 3.000 dollar) beschermt kogelomloopspindels, lineaire geleidingen en de gezondheid van de operator—wat direct van invloed is op beschikbaarheidstijd en TCO.
Het rendement wordt snel zichtbaar via drie aandrijfkrachten: doorvoer , arbeid , en materiaal een CNC-freesmachine bewerkt kastonderdelen 3–5× sneller dan handmatige methoden—waardoor de arbeidsduur voor een volledige keukenset daalt van ca. 40 uur naar ca. 12 uur. Nestingsoftware verhoogt het materiaalrendement met 15–20%, wat vertaald wordt in meetbare spaarresultaten op multiplex. Voor een werkplaats die maandelijks vijf kastsets produceert, leiden de besparingen op arbeid en materiaal vaak al tot terugverdientijd binnen 12–18 maanden—zonder rekening te houden met minder nazandwerk, hogere prijzen voor nauwkeurig vervaardigde producten of uitgebreidere capaciteit voor maatwerkopdrachten. Een echte TCO-analyse weegt niet alleen de aanschafkosten, maar ook consistentie, schaalbaarheid en het vermogen om vakmensen te behouden via meer boeiend en minder fysiek belastend werk.
Veelgestelde vragen
Welke materialen kan een CNC-freesmachine verwerken in de meubelproductie?
Een CNC-freesmachine kan hardhout (zoals eik en esdoorn), multiplex en MDF verwerken; elk materiaal vereist specifieke voorwaarden, zoals geschikte gereedschappen, voedingssnelheden en stofafzuigsystemen.
Waarom is de Z-as-reis belangrijk voor meubeldetails?
De verplaatsing langs de Z-as maakt een gecontroleerde diepte mogelijk voor verhoogde panelen, lijsten en decoratieve snijwerk, wat nauwkeurige resultaten garandeert bij meervoudige bewerkingsstrategieën en ondercuts.
Welke tolerantieniveaus zijn essentieel voor precisievoegwerk?
Precisievoegwerk is afhankelijk van de CNC-herhaalbaarheid binnen ±0,003 inch om naadloze montage en productie van meubilair van hoge kwaliteit te waarborgen.
Welke frameconstructie is ideaal voor langdurige nauwkeurigheid?
Zware gelaste stalen of gietijzeren frames weerstaan trillingen en vervorming en bieden betere langdurige geometrische nauwkeurigheid dan lichtgewicht materialen.
Hoe beïnvloedt software-integratie de efficiëntie van een CNC-freesmachine?
Softwaretools zoals Cabinet Vision, Fusion 360 en Mozaik zorgen voor naadloze workflows van ontwerp naar productie met efficiënte nesting, optimalisatie van gereedschapsbanen en foutloze G-codegeneratie.
Inhoudsopgave
- Pas de mogelijkheden van de CNC-freesmachine aan aan de vereisten voor meubelproductie
- Geef prioriteit aan structurele stijfheid en mechanische prestaties voor herhaalbare kastproductie
- Bepaal de werkoppervlakte en het grondvlak van de CNC-freesmachine op basis van efficiëntie bij plaatmateriaal en indeling van de werkplaats
- Zorg voor naadloze integratie van CNC-freessoftware met meubelontwerp- en nestingwerkstromen
- Beoordeel de totale eigendomskosten voor duurzame adoptie van CNC-freesmachines in kleine tot middelgrote werkplaatsen
-
Veelgestelde vragen
- Welke materialen kan een CNC-freesmachine verwerken in de meubelproductie?
- Waarom is de Z-as-reis belangrijk voor meubeldetails?
- Welke tolerantieniveaus zijn essentieel voor precisievoegwerk?
- Welke frameconstructie is ideaal voor langdurige nauwkeurigheid?
- Hoe beïnvloedt software-integratie de efficiëntie van een CNC-freesmachine?