
Sovita CNC-porakoneen ominaisuudet kalusteiden valmistuksen vaatimuksiin
Materiaaliyhteensopivuus ja paksuuden käsittely koville puilajeille, vanerille ja MDF-materiaalille
CNC-porotin on kyettävä käsitellä luotettavasti kovia puulajeja, vaneria ja MDF-levyjä – jokainen niistä asettaa erilaisia vaatimuksia. Koville puulajeille, kuten tammele ja ahomalle, tarvitaan korkeaa vääntömomenttia tuottavia pyöriväakseleita (vähintään 8 hevosvoimaa), teräviä karbidityökaluja ja optimoituja etenemisnopeuksia, jotta voidaan estää palaminen tai kuidun irtoaminen. Vanerille sopivat parhaiten alaspäin leikkaavat tiivistyspäät, jotka pitävät verhoilukerrokset paikoillaan ja estävät sirontaa, kun taas MDF:n hienon pölyn poistamiseen vaaditaan tehokas lastunpoisto ja integroitu pölynkeruu – suositeltavasti yli 1 500 kuutiojalkaa minuutissa (CFM) neljän tuuman liitäntäportilla – estääkseen uudelleenleikkaamisen ja pinnan naarmuuntumisen.
Tyhjiöpöydän suorituskyky on ratkaisevan tärkeä: sen on pidettävä turvallisesti kiinni standardikokoisista 4′×8′ levyistä, kuten ¾″ paksuisesta viilalevystä tai MDF:stä, ilman siirtymisiä myös kovien leikkausliikkeiden aikana. Kiinteistä puuosista – kuten 2″ paksuisista maplen pöytäjalustasta – porakoneen on oltava vähintään 6″ Z-akselin liikevaraa ja riittävä pyörivän työkalun vääntömomentti, jotta jäykkyys säilyy ja taipumista ei synny. Kiinnitysjärjestelmät (tyhjiöpallot, mekaaniset kiinnikkeet tai hybridiratkaisut) on voitava säätää osien muodon ja leikkaussyvyyden mukaan. Lopulta materiaaliyhteensopivuus ei perustu pelkästään laitteiston teknisiin ominaisuuksiin, vaan myös koordinoituun ohjaukseen kierrosluvusta, syöttönopeudesta, työkaluradasta ja työkalun valinnasta – mukaan lukien ylöspäin leikkaavat, alaspäin leikkaavat ja puristusspiraalit – jotta saavutetaan siistit reunat, mahdollisimman vähäinen jätteisyys ja pidempi työkalun käyttöikä.
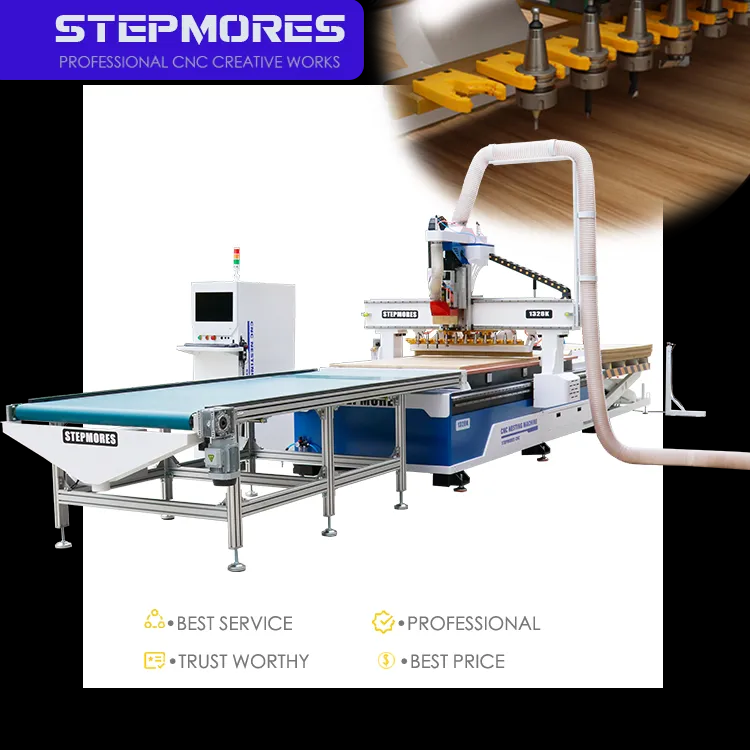
Z-akselin liikevaraa ja 3D-profiilointikykyä korotettuja paneeleja, profiileja ja koristeellisia kaiverruksia varten
Hienojen huonekalujen yksityiskohtien—kuten kohotettujen paneelien, koristekarkeisten profiilien ja reliefileikkauksen— valmistelu vaatii syvää ja tarkkaa liikettä Z-akselin suunnassa. Käytettävissä olevan Z-akselin liikealueen on oltava vähintään 6 tuumaa (152 mm) työpinnan yläpuolella, jotta voidaan toteuttaa useita leikkausvaiheita sisältäviä strategioita, vaihtaa työkaluja sekä tehdä koristeelliseen työhön tyypillisiä alapuolisia leikkauksia. Monimutkaiset 3D-profiilit vaativat usein 8–12 tuuman (203–305 mm) liikealuetta, erityisesti pitkän kantaman työkalujen tai kerrostettujen leikkaustekniikoiden käytön yhteydessä.
Jäykkyys ja liikkeen hallinta ovat yhtä tärkeitä: jäykkä kantarakenteinen, suurimomenttiset servomoottorit (ei askellusmoottoreita) ja tarkat lineaarohjaimet estävät värinää ja taipumaa pitkäkestoisissa raskasleikkauksissa. Ohjainlaite on kyettävä suorittamaan sileää, korkealaatuista työpolun interpolointia – erityisesti jatkuvien 3D-reliiefien osalta – ja säilyttämään paikannustarkkuuden nopeiden kiihdytysten ja hidastusten aikana. Vaikka moniakseliset koneet tarjoavat lisäjoustavuutta, hyvin suunniteltu 3-akselinen reitittin, jonka Z-suuntainen vapaa tila on vähintään 6 tuumaa, täyttää suurimman osan kaappi- ja huonekaluleikkausvaatimuksista – edellyttäen, että sen mekaaninen perusta tukee johdonmukaista syvyyskontrollia ja toistettavuutta.
Tarkkuus- ja pinnanlaatuvaatimukset: toleranssit ≤ ±0,003 tuumaa liitosten ja saumattoman kokoonpanon osalta
Tarkka liitostekniikka – mukaan lukien kahva-liitokset, nivellitokset ja urat – perustuu CNC-koneiden toistotarkkuuteen ±0,003 tuumaa. Tämä tarkkuustaso johtuu kolmesta keskenään riippuvaisesta tekijästä: jäykästä, jännityksestä vapautetusta rungosta; takaisiniskua ei aiheuttavista liikejärjestelmistä (esimerkiksi esikuormitettu pallokierteistö); sekä korkean resoluution takaisinkytkennästä (esimerkiksi servomoottorilla ohjattu suljetun silmukan ohjaus enkooderien avulla). Vuoden 2023 Woodworking Machinery Industry Association -kyselyn mukaan 90 % huonekaluvalmistajista vaatii tuotantoliitoksissaan ±0,005 tuumaa tai tiukempia toleransseja – mikä korostaa, että ±0,003 tuumaa ei pidetä enää vain tavoitteena, vaan sitä odotetaan yhä useammin saumattoman kokoonpanon varmistamiseksi.
Pinnanlaadun laatu riippuu sekä mekaanisesta vakaudesta että leikkausparametreistä. Alhainen karan tärinä (<0,0005 tuumaa), terävät työkalut ja optimoidut purkukapasiteetit tuottavat reunat, joita tarvitaan vain kevyttä hiontaa – mikä on ratkaisevan tärkeää näkyvissä kaapin etupinnoissa ja laatikkojen etupinnoissa. Yhtenäinen tarkkuus koko levytasoilla vähentää osien välistä vaihtelua, mikä lyhentää asennusaikaa ja hävikkiä. Säännöllinen kalibrointi ja suunniteltu huolto – erityisesti railien esikuormituksen, ruuvien jännityksen ja kolmiportaisen pidin kiinnityksen tarkistaminen – ovat ehdottomia tämän suorituskyvyn ylläpitämiseksi ajan mittaan.
Keskity rakenteelliseen jäykkyyteen ja mekaaniseen suorituskykyyn toistettavan kaapinvalmistuksen varmistamiseksi
Ganttirakenteen jäykkyyden, kuljetusjärjestelmän (palloscrew vs. hammasrattaiden ja hammaspyörän järjestelmä) ja rungon rakenteen merkitys pitkäaikaiseen tarkkuuteen
Pitkäaikainen toistettavuus alkaa rakenteellisesta eheystä. Paksuseinäiset hitsatut teräs- tai valurautakehikot kestävät värähtelyä, lämpölaajenemista ja pitkäaikaista muodonmuutosta paremmin kuin kevyempiä alumiini- tai ruuvattuja kokoonpanoja. Myös porttirakenteen suunnittelu on tärkeää: kaksipylväinen tai silta-tyyppinen rakenne tarjoaa paremman vääntöjäykkyyskuin yksipalkkinen rakenne – mikä on olennaista tiukkojen kovapuujen käsittelyssä korkeilla syöttönopeuksilla.
Ajojärjestelmä vaikuttaa suoraan sijoitustarkkuuteen. Pallokierteet tarjoavat alle 0,001 tuuman takaiskun ja erinomaisen toistettavuuden – mikä tekee niistä ideaalin vaihtoehdon tarkkuusliitosten valmistukseen – kun taas hammasrungon ja hammaspyörän järjestelmät vaihtavat osaa tarkkuudesta nopeutta ja laajennettavuutta pitkillä aksелеilla. Kabinettitehtaissa, jotka tuottavat suuria määriä identtisiä osia, pallokierteet X- ja Y-akseleilla yhdessä lineaarirai’teiden ja vaimennetun Z-akselin kanssa tarjoavat sen johdonmukaisuuden, joka tarvitaan täydelliseen sijoitukseen sadoissa urissa ja saranoitten upotuspaikoissa. Rungon rakenne vaikuttaa myös kestävyyteen: jännityksetön hitsaus ja tarkasti koneistetut kiinnityspinnat säilyttävät geometrisen tarkkuuden huomattavasti pidempään kuin jännityksetön tai huonosti tasattu kokoonpano.
Pyörivän työkalun teho (8–15 hv), kierroslukuväli ja integroitu pölynkeruu puhtaan, sirujen vapaan kovapuun koneistukseen
Kovapuun työstö vaatii sekä vääntömomenttia että monikäyttöisyyttä. 8–15 hevosvoiman ilmajäähdytteinen pyörivä akseli tarjoaa alhaisen kierrosnopeuden vääntömomentin, jolla voidaan ajaa suurihalkaisuisia levyjen nostoporakärkiä läpi 2 tuuman paksuisen maplen tai walnuttin, ja samalla ylläpidetään kierrosnopeusalueetta 6 000–24 000 rpm, mikä mahdollistaa tarkan purkukoon säätämisen – tämä on ratkaisevan tärkeää reunalaadun kannalta. Kierrosnopeudella 18 000–20 000 rpm 12 hevosvoiman pyörivä akseli leikkaa puhtaasti ¾ tuuman paksuisen vanerilevyn tai MDF-levyn melkein ilman repäisyjä, mikä säilyttää valmiiksi viimeistellyt reunat kaappien ovien ja laatikoiden etupaneelien valmistukseen.
Integroitu pölynkeruu ei ole lisävaruste — se on perustavanlaatuinen. Erillinen 1500+ CFM:n imuputkisto, jossa on 4 tuuman liitäntä, poistaa lastuja ennen niiden uudelleenkierrätystä, mikä estää pinnan naarmuuntumisen ja työkalujen ennenaikaisen kulumisen. Edistyneet ominaisuudet — kuten automaattinen työkalun pituuden mittaus, dynaamiset pölynpeitokset ja tiukat lineaariset akselit — suojaavat lisäksi koneen toimintakykyä ja käyttäjän terveyttä. Tuloksena ovat sirpaleeton reunoitetut profiilit, ennustettava työkalun käyttöikä sekä turvallisempi ja puhtaampi työtila — kaikki keskeisiä tekijöitä johdonmukaisen ja kannattavan kaapinvalmistuksen mahdollistamiseksi.
Määritä CNC-reunakoneen työalueen ja kokonaismittojen koko levytuotteiden tehokkuuden ja työtilan suunnittelun mukaan
Standardile levytuotteille määritellään käytännöllinen CNC-koko: Pohjois-Amerikassa perusmitta on 4′×8′ (1220×2440 mm). Todellinen 4×8-taulu mahdollistaa koko levyn käsittelyn ilman manuaalista esileikkausta – mikä parantaa tuotantokapasiteettia ja vähentää käsittelyvirheitä. Monet keskikokoiset työpajat valitsevat sen sijaan 5×10 jalkaa (noin 1524×3048 mm) suuren työalueen: lisätila parantaa levyn asettelun tehokkuutta, mahdollistaa ylikokoisten levyjen (esim. 5′×10′ Baltic birch) käsittelyn ja vähentää levyn uudelleenasennusta – mikä lyhentää kiertoaikaa ja vähentää materiaalihävikkiä jopa 15 %.
Jalanjäljen huomioiminen ulottuu pöydän ulkopuolelle. Lisää 0,6–0,9 metriä kummallekin puolelle gantry-ylikulmalle, ajomekanismeille ja turvalliselle käyttäjän pääsylle. Kun kone integroidaan työpajan suunnitteluun, anna etusija työnkululle: sijoita rei’ittäjä raakamateriaalin varastoon ja alapuoliseen kokoonpanoon välissä, jotta takaisin kulkeva liike voidaan välttää. Tiukka 1,2 × 2,4 metrin kone toimii tehokkaasti erillisessä 3,7 × 4,6 metrin tilassa, kun taas 1,5 × 3,0 metrin järjestelmä vaatii yleensä 4,6 × 6,1 metrin alueen – mukaan lukien pölyputkistolle, lastauskärryille ja hätäuloskäynnille varattu tila. Koneen pakottaminen kulmaan tai kapeaan käytävään heikentää turvallisuutta, ergonomiaa ja pitkän aikavälin tuottavuutta.
Varmista saumaton CNC-rei’ittäjäohjelmiston integraatio huonekalusuunnittelun ja sijoitustyönkulujen kanssa
Luontainen yhteensopivuus Cabinet Visionin, Fusion 360:n ja Mozaikin kanssa – mukaan lukien sijoitus, työkalupolun optimointi ja postprosessointituki
Ohjelmistojen integrointi on nykyaikaisen huonekalutuotannon keskiössä. Cabinet Visionin, Fusion 360:n ja Mozaikin natiivi tuki poistaa manuaalisen tiedostomuunnoksen, mikä varmistaa, että suunnittelun tarkoitus siirtyy suoraan koneelle – säilyttäen mitat, toleranssit ja työkalujen logiikan. Nämä alustat sisältävät älykkäitä laatoitusalgoritmeja, jotka maksimoivat levyjen hyötykäytön ja vähentävät yleensä vanerijätettä 15–20 prosentilla.
Työpolun optimointi menee pidemmälle kuin peruskontuurointi: sopeutuva tyhjennys, trokoidaalinen jyrsintä ja vakio-osallistumisstrategiat pitävät työkalun kuormituksen tasaisena – mikä pidentää työkalun käyttöikää ja parantaa pinnanlaatua. Yhtä tärkeää on luotettava postprosessorituki: hyvin määritetty postprosessori varmistaa tarkan G-koodin tuotannon, mukaan lukien oikeat työkalunvaihtojärjestykset, pyörivän osan kiihdytys ja pölynkeruun synkronointi. Nämä ominaisuudet yhdessä muodostavat saumattoman digitaalisen ketjun – luonnoksesta leikkaukseen – joka nopeuttaa tarjousten laatimista, vähentää asennusaikaa ja mahdollistaa joustavan reagoinnin erikoistilauksiin, mikä tekee CNC-porakoneesta skaalautuvan ja korkean luotettavuuden omaavan varallisuuden monimuotoisissa huonekaluympäristöissä.
Arvioi kokonaisomistuskustannus kestävän CNC-porakoneen omaksumiseksi pienissä ja keskikokoisissa liikkeissä
Alkuperäinen investointi, huolto (pyörivän osan hoito, puupölyn torjunta) ja tuotto investoinnista (tuottavuus, työvoiman säästö ja jätteen vähentäminen)
Tuotantokäyttöön valmis 4×8 CNC-porakone pienille ja keskikokoisille työpajoille maksaa yleensä 15 000–60 000 dollaria, ja välttämättömät ohjelmistot, työkalut ja pölynkeruun parannukset lisäävät hintaa 3 000–5 000 dollaria. Vaikka alkuun sopivia koneita on saatavilla, kestävä käyttöönotto edellyttää investointia peruskestävyyteen: ilmajäähdytteiset pyörivät akselit yksinkertaistavat infrastruktuuria, mutta vaativat tarkkaa huoltoa – laakerien vaihto joka 2–3 vuosi (500–1 200 dollaria) ja päivittäinen kolkkan puhtaus- ja esikuormitustarkistus. Pölyn torjunta on ehdoton: tehokas syklonikeräin (1 500–3 000 dollaria) suojaa palloruuvit, lineaariset kiskot ja käyttäjän terveyttä – mikä vaikuttaa suoraan käytettävyyteen ja kokonaishintaan (TCO).
Tuotto investointiin muodostuu nopeasti kolmen tekijän kautta: käsittelynopeus , työvoima , ja aine cNC-porakone leikkaa kaapin osat 3–5 kertaa nopeammin kuin manuaaliset menetelmät – tämä vähentää työaikaa kokonaisen keittiön valmistukseen noin 40 tunnista noin 12:een tuntiin. Sijoitteluoohjelmisto parantaa materiaalin hyötyosuutta 15–20 %, mikä johtaa mitattaviin sähköpuun säästöihin. Työpajassa, joka tuottaa viisi kaapin sarjaa kuukaudessa, pelkästään työvoiman ja materiaalin säästöt voivat tuoda takaisin investoinnin 12–18 kuukaudessa – ennen kuin otetaan huomioon vähentyneet korjaustyöt, korkeammat hinnat tarkkuusvalmistettuihin tuotteisiin tai laajentunut kapasiteetti erikoistilauksiin. Todellinen kokonaishintaan (TCO) liittyvä analyysi ottaa huomioon paitsi hankintakustannukset myös toiminnan yhdenmukaisuuden, laajennettavuuden ja kyvyn säilyttää ammattitaitoisia työntekijöitä tarjoamalla heille mielenkiintoisempaa ja vähemmän fyysisesti rasittavaa työtä.
Usein kysytyt kysymykset
Mitä materiaaleja CNC-porakone voi käsitellä huonekalujen valmistuksessa?
CNC-porakone voi käsitellä kovia puulajeja (kuten tammi ja vaapukka), vaneria ja MDF:tä, joilla kaikilla on omat vaatimuksensa, kuten yhteensopivat työkalut, syöttönopeudet ja pölynkeruujärjestelmät.
Miksi Z-akselin matka on tärkeä huonekalujen yksityiskohtien valmistuksessa?
Z-akselin liike mahdollistaa tarkasti säädettävän syvyyden kohonneille paneeleille, profiileille ja koristeleikkaustyöille, mikä takaa tarkat tulokset monivaiheisissa työstrategioissa ja alapuolisissa leikkauksissa.
Mitkä toleranssitasot ovat välttämättömiä tarkkuusliitoksille?
Tarkkuusliitokset vaativat CNC-koneen toistettavuutta ±0,003 tuumaa, jotta saavutetaan saumaton kokoonpano ja korkealaatuinen huonekalutuotanto.
Mikä kehikon rakenne on ideaali pitkäaikaiseen tarkkuuteen?
Paksuseinäiset hitsatut teräskehikot tai valurautaiset kehikot vastustavat värähtelyjä ja muodonmuutoksia ja tarjoavat paremman pitkäaikaisen geometrisen tarkkuuden verrattuna kevytmateriaaleihin.
Miten ohjelmistointegraatio vaikuttaa CNC-porakoneen tehokkuuteen?
Ohjelmistot, kuten Cabinet Vision, Fusion 360 ja Mozaik, varmistavat saumattoman suunnittelusta tuotantoon -työnkulun tehokkaalla sijoittelulla, työpolun optimoinnilla ja virheettömällä G-koodin luomisella.
Sisällysluettelo
-
Sovita CNC-porakoneen ominaisuudet kalusteiden valmistuksen vaatimuksiin
- Materiaaliyhteensopivuus ja paksuuden käsittely koville puilajeille, vanerille ja MDF-materiaalille
- Z-akselin liikevaraa ja 3D-profiilointikykyä korotettuja paneeleja, profiileja ja koristeellisia kaiverruksia varten
- Tarkkuus- ja pinnanlaatuvaatimukset: toleranssit ≤ ±0,003 tuumaa liitosten ja saumattoman kokoonpanon osalta
- Keskity rakenteelliseen jäykkyyteen ja mekaaniseen suorituskykyyn toistettavan kaapinvalmistuksen varmistamiseksi
- Määritä CNC-reunakoneen työalueen ja kokonaismittojen koko levytuotteiden tehokkuuden ja työtilan suunnittelun mukaan
- Varmista saumaton CNC-rei’ittäjäohjelmiston integraatio huonekalusuunnittelun ja sijoitustyönkulujen kanssa
- Arvioi kokonaisomistuskustannus kestävän CNC-porakoneen omaksumiseksi pienissä ja keskikokoisissa liikkeissä
-
Usein kysytyt kysymykset
- Mitä materiaaleja CNC-porakone voi käsitellä huonekalujen valmistuksessa?
- Miksi Z-akselin matka on tärkeä huonekalujen yksityiskohtien valmistuksessa?
- Mitkä toleranssitasot ovat välttämättömiä tarkkuusliitoksille?
- Mikä kehikon rakenne on ideaali pitkäaikaiseen tarkkuuteen?
- Miten ohjelmistointegraatio vaikuttaa CNC-porakoneen tehokkuuteen?