
Tilpass funksjonaliteten til CNC-fræseren etter kravene til møbelproduksjon
Kompatibilitet med materialer og håndtering av tykkelse for hardtre, sperra og MDF
En CNC-fræser må pålitelig bearbeide hardtre, sperra og MDF – hver med egne krav. Hardtre som eik og lønn krever høydreiningsmoment-spindler (minst 8 HK), skarpe karbidverktøy og optimaliserte fremføringshastigheter for å unngå brening eller revninger. Sperra får best resultat med nedskjærende kompresjonsfræser som holder på finlager og eliminerer sprekking, mens MDFs fine støv krever kraftig avtrekking av spon og integrert støvsuging – helst 1 500+ CFM med 4-tommers anslutning – for å unngå gjenbearbeiding og overflatekratting.
Vakuumtabellens ytelse er avgjørende: Den må sikre standardplater på 4′×8′ av ¾″ treplate eller MDF fullstendig uten bevegelse, selv under kraftige fraser. For massivt trekomponenter – som 2″ tykke bøkbein – krever fresen ≥6″ Z-akse frihøyde og tilstrekkelig spindelmoment for å opprettholde stivhet og unngå deformasjon. Fastspenningsystemer (vakuumposer, mekaniske klemmer eller hybridoppsett) må være konfigurerbare for å tilpasse seg delgeometri og frsedybde. Til slutt avhenger materialekompatibilitet ikke bare av maskinvarens spesifikasjoner, men også av samordnet kontroll av omdreiningstall (RPM), fremføringshastighet, verktøybanestrategi og verktøyvalg – inkludert oppadgående, nedadgående og kompresjons-spiralverktøy – for å oppnå rene kanter, minimal avfallsmengde og forlenget verktøylevetid.
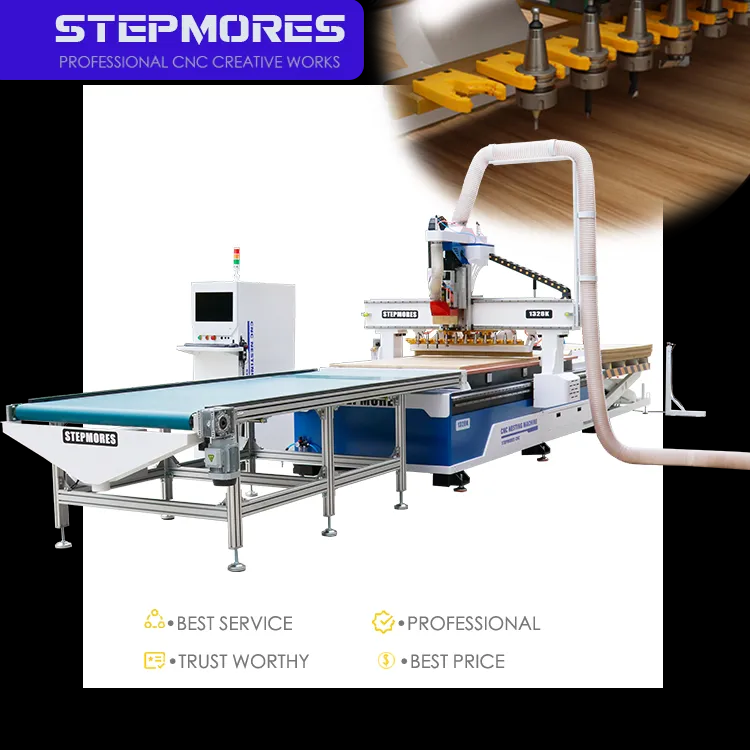
Z-akse-reise og 3D-profileringsevne for hevede paneler, lister og dekorativ gravering
Fint møbeldetaljering – hevede paneler, kroneformete lister og relieffskjæringer – krever dyp, kontrollert bevegelse langs Z-aksen. Minst 6 tommer brukbar Z-aksebevegelse over utskiftbar arbeidsplate er avgjørende for å håndtere flerpass-strategier, verktøybytter og underskjæring som er vanlig ved dekorativ arbeid. Komplekse 3D-profiler krever ofte 8–12 tommer slaglengde, spesielt når det brukes verktøy med lang rekkevidde eller lagvis skjæringsteknikker.
Stivhet og bevegelseskontroll er like viktige: en stiv portalkonstruksjon, servomotorer med høy dreiemoment (ikke stegmotorer) og presisjonslineære føringssystemer forhindre vibrasjoner og utbøyning under vedvarende tunge skjæringer. Kontrolleren må støtte jevn, høyoppløsende verktøybanetolkning – spesielt for kontinuerlige 3D-reliefer – og opprettholde posisjonsnøyaktighet under rask akselerasjon/dekelerasjon. Selv om fleraksmaskiner gir økt fleksibilitet, oppfyller en godt konstruert 3-aksmaskin med ≥6 tommer Z-klaring kravene til de fleste skap- og møbelreliefer – forutsatt at dens mekaniske grunnlag støtter konsekvent dybderegulering og gjentagbarhet.
Krav til nøyaktighet og overflatekvalitet: toleranser ≤ ±0,003 tommer for ledd og sømløs montering
Nøyaktig tømmerarbeid – inkludert skråskjøter, stift-og-hull-skjøter og sporede skjøter – avhenger av CNCs gjentakelighet innenfor ±0,003 tommer. Denne nøyaktighetsnivået skyldes tre gjensidig avhengige elementer: en stiv ramme med spenningsløsning; bevegelsessystemer uten spil (f.eks. forspente kuleganger); og tilbakemelding med høy oppløsning (f.eks. servodrevet lukket-loop-styring med enkoder). En undersøkelse fra Woodworking Machinery Industry Association fra 2023 viste at 90 % av møbelfabrikanter krever toleranser på ±0,005 tommer eller strengere for produksjonsskjøter – noe som understreker at ±0,003 tommer ikke er en ideal, men i økende grad forventet for sømløs montering.
Overflatens kvalitet avhenger både av mekanisk stabilitet og skjærepåparametre. Lav spindelrunnout (<0,0005 tommer), skarpe verktøy og optimalt spånlaster gir kanter som bare krever lett sliping – avgjørende for synlige skapfronter og skuffronter. Konsekvent nøyaktighet over hele arket reduserer variasjon mellom deler, noe som minsker monteringstid og avfall. Regelmessig kalibrering og planlagt vedlikehold – spesielt kontroll av skinners forspenning, skruestrekkraft og kollettintegritet – er uunnværlig for å opprettholde denne ytelsen over tid.
Prioriter strukturell stivhet og mekanisk ytelse for gjentakbar skapproduksjon
Gantry-stivhet, drivsystem (kulegjeng vs. tannstang-og-pinne), og rammekonstruksjon for langsiktig nøyaktighet
Langvarig repeterbarhet begynner med strukturell integritet. Rammer av tykkvekts sveiste stål eller støpejern tåler vibrasjoner, termisk utvidelse og langvarig deformasjon bedre enn lettere aluminiums- eller skruemonterte konstruksjoner. Gantry-design er også viktig: dobbeltpost- eller brostil-konfigurasjoner gir overlegen torsjonsstivhet sammenlignet med enkeltbjelke-design – noe som er avgjørende ved frasing av tette hardtrearter ved høye fremføringshastigheter.
Drivsystemet påvirker direkte posisjonsnøyaktigheten. Kuleganger gir spillet under 0,001 tommer og eksepsjonell repetibilitet – ideelt for tømmerarbeid med stramme toleranser – mens tannstang-og-tannhjul-systemer ofrer noe nøyaktighet for å oppnå høyere hastighet og bedre skalerbarhet på lengre akser. For kabinettverksteder som produserer store mengder identiske deler gir kuleganger på X- og Y-aksene kombinert med lineære skinner og en dempet Z-akse den konsekvensen som kreves for perfekt justering over hundrevis av lister og hengselhull. Rammekonstruksjonen påvirker også levetiden: spenningsfrie sveisede konstruksjoner og presisjonsbearbeidede monteringsflater beholder geometrisk nøyaktighet langt lenger enn konstruksjoner uten spenningsløsning eller dårlig justerte samlinger.
Spindelkraft (8–15 HK), omdreiningstallområde og integrert støvsuging for ren, splinterfri bearbeiding av hardtre
Bearbeiding av hardt treverk krever både dreiemoment og mangfoldighet. En 8–15 HK luftkjølet spindel gir det lave dreiemomentet som trengs for å drive panelfraser med stor diameter gjennom 2 tommer tykk ahorn eller valnøtt, samtidig som den opprettholder et omdreiningsområde på 6 000–24 000 omdr./min, noe som gjør nøyaktig justering av spånsnitt mulig – avgjørende for kantkvaliteten. Ved 18 000–20 000 omdr./min skjærer en 12 HK spindel ren ¾-tommers plywood eller MDF uten merkbart rev, og bevarer ferdigbearbeidede kanter for skapdører og skuffront.
Integrert støvsuging er ikke tilleggsutstyr – den er grunnleggende. Et dedikert vakuumssystem på over 1 500 CFM med en 4-tommers port fjerner spåner før de sirkulerer igjen, noe som forhindrer overflatebeskadigelse og tidlig slitasje på verktøy. Avanserte funksjoner – som automatisk måling av verktøylengde, dynamiske støvskjermer og forsegla lineære skinner – beskytter ytterligere maskinens integritet og operatørens helse. Resultatet er profilfraser uten splinter, forutsigbar verktøylliv og en tryggere, renere verkstedmiljø – viktige forutsetninger for konsekvent, høyavkastende kabinettproduksjon.
Juster CNC-frserens arbeidsområde og gulvareal etter effektivitet ved bearbeiding av platevarer og verkstedoppsett
Standardplater definerer praktisk CNC-størrelse: I Nord-Amerika er 4′×8′ (1220×2440 mm) grunnleggende. Et ekte 4×8-bord tillater bearbeiding av hele plater uten manuell forhåndskutting – noe som øker produksjonshastigheten og minimerer håndteringsfeil. Mange mellomstore verksteder velger i stedet et arbeidsområde på 5×10 fot: Den ekstra plassen forbedrer nestings-effektiviteten, gjør det mulig å behandle overdimensjonerte plater (f.eks. 5′×10′ Baltic birch) og reduserer behovet for å omposisjonere platene – noe som forkorter syklustiden og reduserer materialeavfall med opptil 15 %.
Hensyn til plassbehov går utover selve bordet. Legg til 0,6–0,9 meter per side for overheng på gitterkonstruksjonen, drivmekanismer og trygg operatortilgang. Når maskinen integreres i verkstedets oppsett, skal arbeidsflyten prioriteres: plasser fræseren mellom lageret av råmaterialer og nedstrømsmontering for å unngå unødvendig tilbakevandring. En kompakt 1,2 × 2,4-meter-maskin kan fungere effektivt i en dedikert 3,7 × 4,6-meter-boks, mens et 1,5 × 3,0-meter-system vanligvis krever en 4,6 × 6,1-meter-sone – inkludert plass til støvutslippsrør, lastevogner og nødutgang. Å plassere maskinen i et hjørne eller en trang korridor reduserer sikkerheten, ergonomien og langsiktig produktivitet.
Sørg for sømløs integrasjon av CNC-fræsesoftware med møbleringsdesign og nesting-arbeidsflyter
Innbygd kompatibilitet med Cabinet Vision, Fusion 360 og Mozaik – inkludert nesting, verktøybanekoptimalisering og støtte for postprosessorer
Programvareintegrasjon er hjertet i moderne møbelferdigstilling. Innebygd støtte for Cabinet Vision, Fusion 360 og Mozaik eliminerer manuell filoversettelse og sikrer at designhensikten overføres direkte til maskinen – med bevarelse av mål, toleranser og verktøylogikk. Disse plattformene inneholder intelligente nesting-algoritmer som maksimerer arkutnyttelsen og reduserer treplateavfall med 15–20 % på vanlig vis.
Verktøybanens optimalisering går lenger enn grunnleggende konturering: adaptiv frakjæring, trokoidalslåing og strategier for konstant inngrep sikrer en jevn verktøybelastning – noe som utvider verktøyets levetid og forbedrer overflatekvaliteten. Like viktig er pålitelig støtte for postprosessorer: en godt konfigurert postprosessor sikrer nøyaktig G-kode-utdata, inkludert riktige verktøybytte-sekvenser, spindelramping og synkronisering av støvsuging. Sammen skaper disse funksjonene en sømløs digital tråd – fra skisse til skjæring – som akselererer tilbudsgivning, reduserer oppsettstid og støtter hurtig respons på kundespesifikke bestillinger, slik at CNC-fræseren blir en skalerbar, høytpålitelig ressurs i møbelproduksjon med stor produktvariasjon.
Vurder total kostnad ved eierskap for bærekraftig innføring av CNC-fræsere i små og mellomstore verksteder
Innledende investering, vedlikehold (spindelvedlikehold, trevirksstøvredusering) og avkastning fra produksjonskapasitet, arbeidskraftsreduksjon og avfallsmindrening
En ferdig til produksjon 4×8 CNC-fræser for små til mellomstore verksteder koster vanligvis 15 000–60 000 USD, med ytterligere 3 000–5 000 USD for nødvendig programvare, verktøy og oppgraderinger for støvutsuging. Selv om det finnes innføringssystemer, krever bærekraftig innføring investering i grunnleggende holdbarhet: luftkjølte spindler forenkler infrastrukturen, men krever disiplinert vedlikehold – lagerutskiftning hvert 2.–3. år (500–1 200 USD) og daglige rengjørings- og forspenningskontroller av kollett. Støvmindre er uunngåelig: en høyeffektiv syklonstøvsuger (1 500–3 000 USD) beskytter kuleganger, lineære skinner og operatørens helse – noe som direkte påvirker driftstid og totalkostnad (TCO).
Avkastning på investering (ROI) oppnås raskt gjennom tre faktorer: gjennomføring , arbeid , og material en CNC-fræser skjærer kabinett-deler 3–5 ganger raskere enn manuelle metoder – noe som reduserer arbeidstiden for et fullstendig kjøkkensett fra ca. 40 timer til ca. 12. Nesting-programvare øker utnyttelsen av materiale med 15–20 %, noe som gir målbare besparelser på sperra. For en verksted som produserer fem kabinettsett per måned, gir alene arbeids- og materialegevinster ofte avbetaling innen 12–18 måneder – uten å ta hensyn til redusert omgjøring, høyere priser for nøyaktig utført håndverk eller utvidet kapasitet for spesialbestillinger. En riktig total kostnadsanalyse (TCO) vurderer ikke bare anskaffelseskostnaden, men også konsekvens, skalerbarhet og evnen til å beholde faglig kompetent arbeidskraft gjennom mer engasjerende og fysisk mindre krevende arbeid.
Ofte stilte spørsmål
Hvilke materialer kan en CNC-fræser behandle i møbelfremstilling?
En CNC-fræser kan behandle hardtre (som eik og sykomor), sperra og MDF, der hvert materiale har egne krav til blant anna passende verktøy, fremføringshastigheter og støvsugingsystemer.
Hvorfor er Z-akse-bevegelse viktig for detaljert møbelfremstilling?
Z-aksens bevegelse tillater kontrollert dybde for hevede paneler, profiler og dekorative skjæringer, og sikrer nøyaktige resultater ved flerpass-strategier og underkutter.
Hvilke toleransenivåer er avgjørende for presis sammenføyning?
Presis sammenføyning avhenger av CNCs gjentakelighet innenfor ±0,003 tommer for å sikre sømløs montering og produksjon av møbler av høy kvalitet.
Hvilken rammekonstruksjon er ideell for langvarig nøyaktighet?
Rammer av tykkstilt sveid stål eller støpejern motstår vibrasjoner og deformasjon og gir bedre langvarig geometrisk nøyaktighet enn lette materialer.
Hvordan påvirker programvareintegrasjon effektiviteten til en CNC-fræser?
Programvareverktøy som Cabinet Vision, Fusion 360 og Mozaik sikrer sømløse arbeidsflyter fra design til produksjon med effektiv nesting, optimalisering av verktøybaner og feilfri generering av G-kode.
Innholdsfortegnelse
- Tilpass funksjonaliteten til CNC-fræseren etter kravene til møbelproduksjon
- Prioriter strukturell stivhet og mekanisk ytelse for gjentakbar skapproduksjon
- Juster CNC-frserens arbeidsområde og gulvareal etter effektivitet ved bearbeiding av platevarer og verkstedoppsett
- Sørg for sømløs integrasjon av CNC-fræsesoftware med møbleringsdesign og nesting-arbeidsflyter
- Vurder total kostnad ved eierskap for bærekraftig innføring av CNC-fræsere i små og mellomstore verksteder
-
Ofte stilte spørsmål
- Hvilke materialer kan en CNC-fræser behandle i møbelfremstilling?
- Hvorfor er Z-akse-bevegelse viktig for detaljert møbelfremstilling?
- Hvilke toleransenivåer er avgjørende for presis sammenføyning?
- Hvilken rammekonstruksjon er ideell for langvarig nøyaktighet?
- Hvordan påvirker programvareintegrasjon effektiviteten til en CNC-fræser?