
Alinee las capacidades de la fresadora CNC con los requisitos de producción de muebles
Compatibilidad con materiales y manejo de espesores para maderas duras, contrachapado y tablero de fibra de densidad media (MDF)
Una fresa CNC debe procesar de forma fiable maderas duras, contrachapado y tablero de fibras de densidad media (MDF), cada una con exigencias distintas. Las maderas duras, como el roble y el arce, requieren ejes de alto par (mínimo 8 HP), herramientas de carburo afiladas y velocidades de avance optimizadas para evitar quemaduras o desgarros. El contrachapado se beneficia de fresas de corte descendente con compresión, que mantienen unidas las capas de chapa y eliminan las astillas, mientras que el polvo fino del MDF exige una evacuación eficaz de virutas y una recolección integrada de polvo —idealmente de 1500 CFM o más, con una toma de 4 pulgadas— para evitar recortes y rayaduras superficiales.
El rendimiento de la mesa de vacío es fundamental: debe sujetar de forma completa láminas estándar de contrachapado o MDF de 4′×8′ y ¾″ de espesor sin desplazamiento, incluso durante pasadas agresivas. Para componentes de madera maciza —como patas de mesa de arce de 2″ de grosor— la fresa requiere una altura libre en el eje Z de ≥6″ y un par del husillo suficiente para mantener la rigidez y evitar deformaciones. Los sistemas de sujeción (cápsulas de vacío, abrazaderas mecánicas o configuraciones híbridas) deben ser configurables para adaptarse a la geometría de la pieza y a la profundidad de corte. En última instancia, la compatibilidad con los materiales no depende únicamente de las especificaciones técnicas del equipo, sino también del control coordinado de las RPM, la velocidad de avance, la estrategia de trayectoria de herramienta y la selección de la herramienta —incluidas las fresas helicoidales ascendentes, descendentes y de compresión— para lograr bordes limpios, mínimo desperdicio y mayor vida útil de la herramienta.
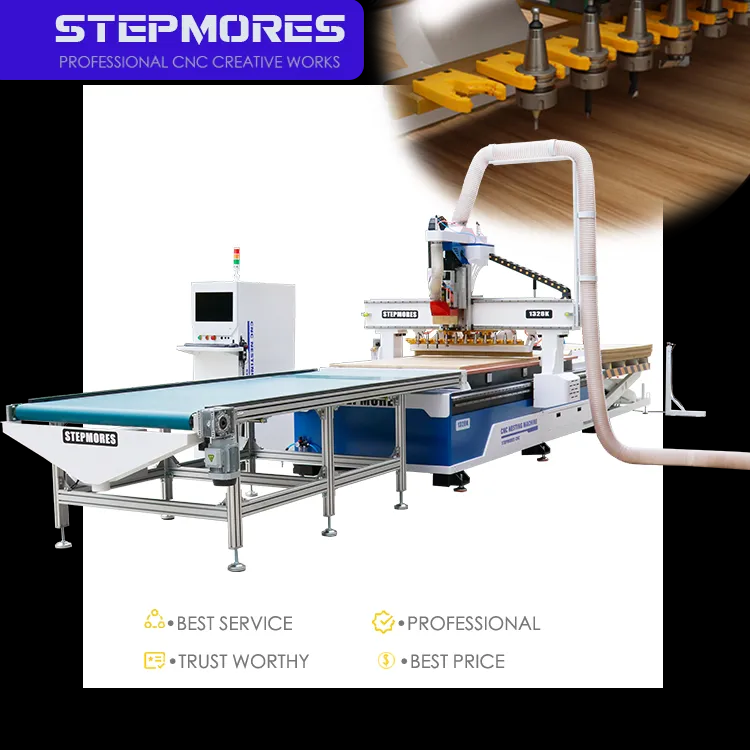
Recorrido del eje Z y capacidad de perfilado 3D para paneles salientes, molduras y tallado decorativo
El acabado fino de muebles —paneles salientes, molduras de corona y tallados en relieve— requiere un movimiento profundo y controlado en el eje Z. Se necesita un mínimo de 6″ (pulgadas) de recorrido útil en Z por encima de la tabla de desgaste para acomodar estrategias de múltiples pasadas, cambios de herramienta y desbastes típicos en trabajos decorativos. Los perfiles tridimensionales complejos suelen requerir una carrera de 8″ a 12″, especialmente al usar herramientas de largo alcance o técnicas de tallado en capas.
La rigidez y el control del movimiento son igualmente vitales: un bastidor rígido, motores servo de alto par (no motores paso a paso) y guías lineales de precisión evitan las vibraciones y la flexión durante cortes pesados sostenidos. El controlador debe admitir una interpolación fluida y de alta fidelidad de la trayectoria de la herramienta —especialmente para relieves 3D continuos— y mantener la precisión posicional durante aceleraciones y desaceleraciones rápidas. Aunque las máquinas multieje ofrecen mayor flexibilidad, una fresadora bien diseñada de 3 ejes con una altura libre en Z ≥ 6″ satisface la inmensa mayoría de los requisitos de tallado de armarios y muebles de caja, siempre que su base mecánica garantice un control constante de la profundidad y repetibilidad.
Requisitos de precisión y acabado superficial: tolerancias ≤ ±0,003″ para uniones y ensamblaje sin juntas
La carpintería de precisión —incluyendo uniones en cola de milano, mortaja y espiga, y ranuras— depende de la repetibilidad de las máquinas CNC dentro de ±0,003 pulgadas. Este nivel de precisión proviene de tres elementos interdependientes: un bastidor rígido y aliviado de tensiones; sistemas de movimiento sin holgura (por ejemplo, tornillos de bolas precargados); y retroalimentación de alta resolución (por ejemplo, control cerrado impulsado por servomotores con codificadores). Una encuesta de la Woodworking Machinery Industry Association de 2023 reveló que el 90 % de los fabricantes de muebles especifican tolerancias de ±0,005 pulgadas o más ajustadas para uniones en producción, lo que subraya que ±0,003 pulgadas no es una meta ambiciosa, sino una exigencia cada vez más habitual para un ensamblaje perfecto.
La calidad del acabado superficial depende tanto de la estabilidad mecánica como de los parámetros de corte. Una baja desviación del husillo (< 0,0005″), herramientas afiladas y cargas óptimas de viruta producen cantos que solo requieren un ligero lijado, lo cual es fundamental para frentes visibles de armarios y frentes de cajones. La precisión constante en nidos de lámina completa minimiza la variación entre pieza y pieza, reduciendo el tiempo de ajuste y los residuos. La calibración periódica y el mantenimiento programado —en particular, la verificación de la precarga de los rieles, la tensión de los tornillos y la integridad del portaherramientas— son requisitos indispensables para mantener este rendimiento a lo largo del tiempo.
Priorizar la rigidez estructural y el rendimiento mecánico para una fabricación repetible de armarios
Rigidez del puente, sistema de accionamiento (tornillo de bolas frente a cremallera y piñón) y construcción del bastidor para precisión a largo plazo
La repetibilidad a largo plazo comienza con la integridad estructural. Los bastidores de acero soldado de calibre grueso o de hierro fundido resisten mejor las vibraciones, la dilatación térmica y la deformación a largo plazo que los conjuntos más ligeros de aluminio o atornillados. El diseño del puente también es importante: las configuraciones de doble poste o estilo puente ofrecen una rigidez torsional superior frente a los diseños de viga única, lo cual es esencial al fresar maderas duras densas a altas velocidades de avance.
El sistema de accionamiento afecta directamente la fidelidad de posicionamiento. Los tornillos de bolas ofrecen un juego inferior a 0,001 pulgadas y una repetibilidad excepcional, lo que los hace ideales para uniones con tolerancias ajustadas; por su parte, los sistemas de cremallera y piñón sacrifican algo de precisión a cambio de mayor velocidad y escalabilidad en ejes más largos. Para talleres de muebles que producen grandes volúmenes de piezas idénticas, los tornillos de bolas en los ejes X e Y, combinados con rieles lineales y un eje Z amortiguado, garantizan la consistencia necesaria para una alineación perfecta en cientos de ranuras para encajes y mortajas para bisagras. La construcción del bastidor también influye en la durabilidad: las soldaduras sometidas a alivio de tensiones y las superficies de montaje mecanizadas con precisión conservan su exactitud geométrica durante mucho más tiempo que los conjuntos sin alivio de tensiones o mal alineados.
Potencia del husillo (8–15 HP), rango de RPM y extracción integrada de polvo para mecanizar madera dura de forma limpia y sin astillas
El mecanizado de madera dura exige tanto par motor como versatilidad. Un eje refrigerado por aire de 8–15 HP proporciona el par motor en bajas revoluciones necesario para impulsar fresas de gran diámetro para molduras de paneles a través de arce o nogal de 2″ de espesor, mientras que un rango de RPM de 6.000–24.000 permite ajustar con precisión la carga por viruta —fundamental para lograr una calidad óptima en los cantos. A 18.000–20.000 RPM, un eje de 12 HP corta limpiamente contrachapado o MDF de ¾″ con prácticamente cero desgarro, conservando bordes listos para acabado final en puertas de armarios y frentes de cajones.
La recolección integrada de polvo no es accesorio: es fundamental. Un sistema de vacío dedicado de más de 1500 CFM con una toma de 4 pulgadas elimina las virutas antes de que se recirculen, evitando rayones en la superficie y desgaste prematuro de las herramientas. Características avanzadas —como la medición automática de la longitud de la herramienta, las campanas dinámicas de extracción de polvo y los rieles lineales sellados— protegen aún más la integridad de la máquina y la salud del operario. El resultado son perfiles fresados sin astillas, una vida útil predecible de las herramientas y un entorno de taller más seguro y limpio: factores clave para una producción constante y rentable de muebles a medida.
Dimensione el área de trabajo y la huella del router CNC para optimizar el manejo de paneles y la disposición del taller
Los materiales laminados estándar definen los tamaños prácticos para CNC: en Norteamérica, el tamaño básico es de 4′×8′ (1220×2440 mm). Una mesa verdaderamente de 4×8 permite procesar láminas completas sin cortes previos manuales, lo que aumenta la productividad y reduce los errores por manipulación. Muchos talleres de tamaño medio optan por un área de trabajo de 5×10 pies: el espacio adicional mejora la eficiencia del anidamiento, acomoda paneles de mayores dimensiones (por ejemplo, contrachapado báltico de 5′×10′) y disminuye la necesidad de reposicionar las láminas, reduciendo así el tiempo de ciclo y disminuyendo el desperdicio de material hasta en un 15 %.
Las consideraciones sobre la huella ocupada van más allá de la mesa. Añada 0,6–0,9 m por cada lado para el voladizo del puente, los mecanismos de desplazamiento y un acceso seguro para el operario. Al integrar la máquina en el diseño del taller, priorice el flujo de trabajo: coloque la fresa CNC entre el almacén de materiales brutos y el área de montaje posterior, para evitar recorridos innecesarios. Una máquina compacta de 1,2 × 2,4 m puede funcionar eficazmente en una bahía dedicada de 3,7 × 4,6 m, mientras que un sistema de 1,5 × 3,0 m requiere típicamente una zona de 4,6 × 6,1 m —incluido el espacio necesario para las tuberías de extracción de polvo, los carros de carga y las vías de evacuación de emergencia. Instalar la máquina en una esquina o en un pasillo estrecho compromete la seguridad, la ergonomía y la productividad a largo plazo.
Asegure una integración perfecta del software de la fresa CNC con los flujos de trabajo de diseño y anidamiento de muebles
Compatibilidad nativa con Cabinet Vision, Fusion 360 y Mozaik —incluidos anidamiento, optimización de trayectorias de herramienta y soporte para postprocesadores
La integración de software es la pieza clave de la producción moderna de muebles. El soporte nativo para Cabinet Vision, Fusion 360 y Mozaik elimina la traducción manual de archivos, garantizando que la intención del diseño se transfiera directamente a la máquina — conservando dimensiones, tolerancias y lógica de herramientas. Estas plataformas incorporan algoritmos inteligentes de anidamiento que maximizan el aprovechamiento de las planchas, reduciendo habitualmente los residuos de contrachapado en un 15–20%.
La optimización de la trayectoria de herramienta va más allá del contorneado básico: el desbaste adaptativo, el fresado trocoidal y las estrategias de participación constante mantienen una carga uniforme sobre la herramienta, lo que prolonga la vida útil de la fresa y mejora el acabado superficial. Asimismo, es igualmente importante contar con un soporte fiable del postprocesador: un postprocesador bien configurado garantiza una salida precisa de código G, incluidas las secuencias adecuadas de cambio de herramienta, el control escalonado del husillo y la sincronización con la recolección de polvo. En conjunto, estas capacidades crean un hilo digital continuo —desde el boceto hasta el corte— que acelera la elaboración de cotizaciones, reduce el tiempo de preparación y permite una respuesta ágil a pedidos personalizados, convirtiendo así la fresa CNC en un activo escalable y de alta fiabilidad en entornos de fabricación de muebles con alta variedad de productos.
Evaluar el costo total de propiedad para una adopción sostenible de fresas CNC en talleres pequeños y medianos
Inversión inicial, mantenimiento (cuidado del husillo, mitigación del polvo de madera) y retorno de la inversión derivado del rendimiento, la reducción de mano de obra y la minimización de residuos
Una fresa CNC de 4×8 lista para producción para talleres pequeños o medianos cuesta típicamente entre 15 000 y 60 000 USD, con un costo adicional de 3 000 a 5 000 USD para software esencial, herramientas y mejoras en la recolección de polvo. Aunque existen máquinas de nivel básico, su adopción sostenible requiere invertir en durabilidad fundamental: los ejes portaherramientas refrigerados por aire simplifican la infraestructura, pero exigen un mantenimiento riguroso: sustitución de rodamientos cada 2–3 años (500–1 200 USD) y limpieza diaria del portaherramientas y verificación de la precarga. La mitigación del polvo es obligatoria: un colector ciclónico de alta eficiencia (1 500–3 000 USD) protege los tornillos de bolas, las guías lineales y la salud del operario, afectando directamente la disponibilidad operativa y el costo total de propiedad (TCO).
El retorno de la inversión (ROI) surge rápidamente mediante tres factores: rendimiento , trabajo , y material una fresadora CNC corta las piezas de los muebles de cocina de 3 a 5 veces más rápido que los métodos manuales, reduciendo la mano de obra necesaria para un juego completo de cocina de aproximadamente 40 horas a unas 12. El software de anidamiento mejora el rendimiento del material en un 15–20 %, lo que se traduce en ahorros cuantificables de contrachapado. Para un taller que fabrica cinco juegos de muebles de cocina al mes, las ganancias únicamente en mano de obra y materiales suelen permitir recuperar la inversión en 12–18 meses, sin considerar aún la reducción de retrabajos, los precios superiores que se pueden aplicar a trabajos de precisión ni la mayor capacidad disponible para encargos personalizados. Un análisis real del costo total de propiedad (TCO) no solo evalúa el costo de adquisición, sino también la consistencia, la escalabilidad y la capacidad de retener mano de obra calificada mediante tareas más motivadoras y menos exigentes físicamente.
Preguntas frecuentes
¿Qué materiales puede procesar una fresadora CNC en la producción de muebles?
Una fresadora CNC puede procesar maderas duras (como roble y arce), contrachapado y tablero de fibras de densidad media (MDF), cada uno con requisitos específicos, como herramientas compatibles, velocidades de avance y sistemas de extracción de polvo.
¿Por qué es importante la carrera del eje Z para los detalles en muebles?
El desplazamiento en el eje Z permite controlar la profundidad de forma precisa para paneles salientes, molduras y tallados decorativos, garantizando resultados exactos en estrategias de múltiples pasadas y en desbastes.
¿Qué niveles de tolerancia son esenciales para la carpintería de precisión?
La carpintería de precisión depende de la repetibilidad de las fresadoras CNC dentro de ±0,003″ para asegurar un ensamblaje perfecto y una producción de muebles de alta calidad.
¿Qué tipo de construcción de bastidor resulta ideal para mantener la precisión a largo plazo?
Los bastidores de acero soldado de calibre grueso o de hierro fundido resisten las vibraciones y la deformación, ofreciendo una mayor precisión geométrica a largo plazo en comparación con los materiales ligeros.
¿Cómo afecta la integración de software a la eficiencia de la fresadora CNC?
Herramientas de software como Cabinet Vision, Fusion 360 y Mozaik garantizan flujos de trabajo sin interrupciones desde el diseño hasta la producción, con anidamiento eficiente, optimización de trayectorias de herramienta y generación de código G libre de errores.
Tabla de contenidos
-
Alinee las capacidades de la fresadora CNC con los requisitos de producción de muebles
- Compatibilidad con materiales y manejo de espesores para maderas duras, contrachapado y tablero de fibra de densidad media (MDF)
- Recorrido del eje Z y capacidad de perfilado 3D para paneles salientes, molduras y tallado decorativo
- Requisitos de precisión y acabado superficial: tolerancias ≤ ±0,003″ para uniones y ensamblaje sin juntas
- Priorizar la rigidez estructural y el rendimiento mecánico para una fabricación repetible de armarios
- Dimensione el área de trabajo y la huella del router CNC para optimizar el manejo de paneles y la disposición del taller
- Asegure una integración perfecta del software de la fresa CNC con los flujos de trabajo de diseño y anidamiento de muebles
- Evaluar el costo total de propiedad para una adopción sostenible de fresas CNC en talleres pequeños y medianos
-
Preguntas frecuentes
- ¿Qué materiales puede procesar una fresadora CNC en la producción de muebles?
- ¿Por qué es importante la carrera del eje Z para los detalles en muebles?
- ¿Qué niveles de tolerancia son esenciales para la carpintería de precisión?
- ¿Qué tipo de construcción de bastidor resulta ideal para mantener la precisión a largo plazo?
- ¿Cómo afecta la integración de software a la eficiencia de la fresadora CNC?