
Alinhe as capacidades da fresadora CNC com os requisitos da produção de móveis
Compatibilidade com materiais e capacidade de processamento de espessuras para madeiras duras, compensado e MDF
Uma fresadora CNC deve processar de forma confiável madeiras duras, compensado e MDF — cada um com exigências distintas. Madeiras duras como carvalho e bordo exigem fusos de alto torque (mínimo de 8 HP), ferramentas de carboneto afiadas e velocidades de avanço otimizadas para evitar queimaduras ou desfiamento. O compensado beneficia-se de fresas de corte descendente com compressão, que fixam as camadas de folheado e eliminam lascamento, enquanto o pó fino do MDF exige uma evacuação eficaz de cavacos e coleta integrada de poeira — idealmente acima de 1.500 CFM com uma conexão de 4 polegadas — para evitar recortes e arranhões na superfície.
O desempenho da mesa de vácuo é crítico: ela deve prender firmemente chapas padrão de 4′×8′ de compensado ou MDF de ¾″ sem deslocamento, mesmo durante passes agressivos. Para componentes em madeira maciça — como pernas de mesa em bordo com 2″ de espessura — a fresadora precisa de uma folga no eixo Z de ≥6″ e torque suficiente no eixo principal para manter a rigidez e evitar deformação. Os sistemas de fixação (cápsulas de vácuo, grampos mecânicos ou configurações híbridas) devem ser configuráveis conforme a geometria da peça e a profundidade de corte. Em última análise, a compatibilidade com materiais depende não apenas das especificações do hardware, mas também do controle coordenado de RPM, velocidade de avanço, estratégia de trajetória de ferramenta e seleção de ferramentas — incluindo fresas de corte ascendente, descendente e espirais de compressão — para garantir bordas limpas, desperdício mínimo e maior vida útil das ferramentas.
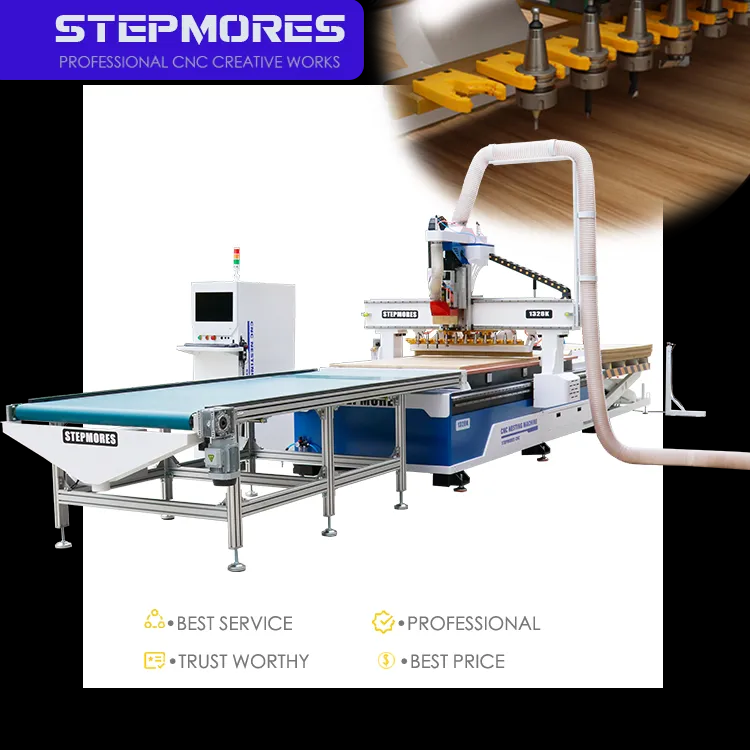
Curso do eixo Z e capacidade de perfilagem 3D para painéis salientes, molduras e entalhes decorativos
Detalhes finos de móveis — painéis salientes, molduras de coroa e entalhes em relevo — exigem movimento profundo e controlado no eixo Z. Um mínimo de 6 polegadas de curso útil no eixo Z acima da placa de corte é essencial para acomodar estratégias de múltiplas passadas, trocas de ferramentas e rebaixamentos típicos em trabalhos decorativos. Perfis 3D complexos frequentemente exigem um curso de 8 a 12 polegadas, especialmente ao utilizar ferramentas de grande alcance ou técnicas de entalhe em camadas.
Rigidez e controle de movimento são igualmente vitais: um suporte rígido, motores servo de alto torque (não motores de passo) e guias lineares de precisão evitam vibrações e desvios durante cortes pesados contínuos. O controlador deve suportar interpolação suave e de alta fidelidade do caminho da ferramenta — especialmente para relevos 3D contínuos — e manter a precisão posicional mesmo com acelerações/desacelerações rápidas. Embora máquinas multieixo ofereçam flexibilidade adicional, uma fresadora bem projetada de 3 eixos com folga Z ≥ 6″ atende à grande maioria dos requisitos de entalhe para armários e móveis — desde que sua base mecânica garanta controle consistente de profundidade e repetibilidade.
Exigências de precisão e acabamento superficial: tolerâncias ≤ ±0,003″ para encaixes e montagem perfeita
A marcenaria de precisão — incluindo encaixes em cauda de andorinha, mortise-and-tenon e ranhuras — depende da repetibilidade de máquinas CNC dentro de ±0,003 polegada. Esse nível de precisão resulta de três elementos interdependentes: um quadro rígido e aliviado de tensões; sistemas de movimento sem folga (por exemplo, fuso de esferas pré-carregado); e realimentação de alta resolução (por exemplo, controle em malha fechada acionado por servo com codificadores). Uma pesquisa de 2023 da Woodworking Machinery Industry Association revelou que 90% dos fabricantes de móveis especificam tolerâncias de ±0,005 polegada ou mais rigorosas para encaixes produtivos — reforçando que ±0,003 polegada não é uma meta ambiciosa, mas sim cada vez mais esperada para montagem perfeita.
A qualidade do acabamento superficial depende tanto da estabilidade mecânica quanto dos parâmetros de corte. Baixa excentricidade do eixo (<0,0005″), ferramentas afiadas e cargas de cavaco otimizadas produzem bordas que exigem apenas leve lixamento—essencial para faces visíveis de armários e frentes de gavetas. A precisão consistente em ninhos de chapas inteiras minimiza a variação peça-peça, reduzindo o tempo de ajuste e os desperdícios. A calibração regular e a manutenção programada—em especial a verificação da pré-carga dos trilhos, da tensão das barras roscadas e da integridade do mandril—são indispensáveis para manter esse desempenho ao longo do tempo.
Priorize a Rigidez Estrutural e o Desempenho Mecânico para a Fabricação Repetível de Armários
Rigidez do portal, sistema de acionamento (parafuso de esferas versus cremalheira e pinhão) e construção do quadro para precisão de longo prazo
A repetibilidade a longo prazo começa com a integridade estrutural. Estruturas de aço soldado de alta espessura ou de ferro fundido resistem melhor à vibração, à dilatação térmica e à deformação a longo prazo do que estruturas mais leves de alumínio ou montagens parafusadas. O projeto do portal também é importante: configurações de duplo poste ou estilo ponte oferecem rigidez torsional superior em comparação com projetos de viga única — essencial ao usinar madeiras densas em altas velocidades de avanço.
O sistema de acionamento afeta diretamente a fidelidade de posicionamento. Parafusos de esferas oferecem folga inferior a 0,001 polegada e repetibilidade excepcional — ideal para encaixes com tolerâncias rigorosas — enquanto sistemas de cremalheira e pinhão trocam parte da precisão por velocidade e escalabilidade em eixos mais longos. Para oficinas de móveis que produzem grandes volumes de peças idênticas, parafusos de esferas nos eixos X e Y, combinados com guias lineares e um eixo Z amortecido, garantem a consistência necessária para alinhamento perfeito em centenas de ranhuras e escareamentos para dobradiças. A construção do quadro também influencia a durabilidade: soldagens com alívio de tensões e superfícies de montagem usinadas com precisão mantêm a exatidão geométrica por muito mais tempo do que conjuntos sem alívio de tensões ou mal alinhados.
Potência do eixo principal (8–15 HP), faixa de rotações por minuto (RPM) e coleta integrada de poeira para usinagem limpa de madeiras duras, sem lascas
Usinar madeira dura exige tanto torque quanto versatilidade. Um eixo refrigerado a ar de 8–15 HP fornece o torque de baixa rotação necessário para acionar fresas grandes de moldagem de painéis através de bordos ou nogueiras de 2″ de espessura, ao mesmo tempo que mantém uma faixa de rotação de 6.000–24.000 RPM, permitindo ajuste preciso da carga por cavaco — essencial para a qualidade das bordas. A 18.000–20.000 RPM, um eixo de 12 HP corta com limpeza compensado de ¾″ ou MDF, praticamente sem desfiamento, preservando bordas prontas para acabamento em portas de armários e frentes de gavetas.
A coleta integrada de poeira não é acessória — é fundamental. Um sistema de vácuo dedicado com vazão superior a 1.500 CFM e uma conexão de 4 polegadas remove as aparas antes que elas recirculem, evitando danos à superfície da peça e desgaste prematuro das ferramentas. Recursos avançados — como medição automática do comprimento da ferramenta, capuzes dinâmicos de extração de poeira e guias lineares vedadas — protegem ainda mais a integridade da máquina e a saúde do operador. O resultado são perfis usinados sem lascas, vida útil previsível das ferramentas e um ambiente de oficina mais seguro e limpo — fatores essenciais para uma produção consistente de móveis sob medida com margens elevadas.
Dimensione a área de trabalho e a ocupação no piso da fresadora CNC para otimizar o processamento de chapas e o layout da oficina
Materiais padrão em folhas definem dimensões práticas para usinagem CNC: na América do Norte, 4′×8′ (1220×2440 mm) é a referência básica. Uma mesa verdadeiramente de 4×8 permite o processamento completo de folhas sem corte prévio manual — aumentando a produtividade e minimizando erros de manuseio. Muitas oficinas de médio porte optam por uma área de trabalho de 5×10 pés: o espaço adicional melhora a eficiência de encaixe (nesting), acomoda painéis sobredimensionados (por exemplo, compensado báltico de 5′×10′) e reduz a necessidade de reposicionamento das folhas — diminuindo o tempo de ciclo e reduzindo o desperdício de material em até 15%.
As considerações sobre a área de ocupação vão além da mesa. Adicione 0,6–0,9 m por lado para a saliência do portal, mecanismos de acionamento e acesso seguro do operador. Ao integrar a máquina no layout da oficina, priorize o fluxo de trabalho: posicione a fresadora CNC entre o armazenamento de materiais brutos e a montagem subsequente, evitando deslocamentos desnecessários. Uma máquina compacta de 1,2×2,4 m pode funcionar eficazmente em uma baia dedicada de 3,7×4,6 m, enquanto um sistema de 1,5×3,0 m normalmente exige uma zona de 4,6×6,1 m — incluindo espaço para tubulações de extração de poeira, carrinhos de carregamento e saídas de emergência. Encaixar a máquina em um canto ou corredor apertado compromete a segurança, a ergonomia e a produtividade a longo prazo.
Garanta a integração perfeita do software da fresadora CNC com os fluxos de trabalho de design de móveis e aninhamento (nesting)
Compatibilidade nativa com Cabinet Vision, Fusion 360 e Mozaik — incluindo aninhamento (nesting), otimização de trajetórias de ferramenta e suporte a pós-processadores
A integração de software é o elo fundamental da produção moderna de móveis. O suporte nativo para Cabinet Vision, Fusion 360 e Mozaik elimina a tradução manual de arquivos, garantindo que a intenção do projeto seja transferida diretamente para a máquina — preservando dimensões, tolerâncias e lógica de ferramentas. Essas plataformas incorporam algoritmos inteligentes de aninhamento que maximizam a utilização das chapas, reduzindo rotineiramente o desperdício de compensado em 15–20%.
A otimização do caminho da ferramenta vai além do contorno básico: remoção adaptativa, fresagem trocoidal e estratégias de engajamento constante mantêm uma carga consistente na ferramenta — prolongando a vida útil da fresa e melhorando o acabamento superficial. Igualmente importante é o suporte confiável do pós-processador: um pós-processador bem configurado garante uma saída precisa de código G, incluindo sequências corretas de troca de ferramenta, rampagem do eixo principal e sincronização da coleta de poeira. Juntas, essas capacidades criam um fluxo digital contínuo — do esboço ao corte — que acelera a elaboração de orçamentos, reduz o tempo de preparação e permite respostas ágeis a pedidos personalizados, transformando a fresadora CNC em um ativo escalável e de alta confiabilidade em ambientes de móveis com alta variedade de produtos.
Avalie o Custo Total de Propriedade para uma adoção sustentável de fresadoras CNC em oficinas pequenas e médias
Investimento inicial, manutenção (cuidados com o eixo principal, mitigação da poeira de madeira) e retorno sobre o investimento proveniente da produtividade, redução da mão de obra e minimização de desperdícios
Uma fresadora CNC 4×8 pronta para produção para oficinas pequenas a médias normalmente custa entre 15.000 e 60.000 dólares, com um acréscimo de 3.000 a 5.000 dólares para software essencial, ferramentas e melhorias no sistema de coleta de poeira. Embora existam máquinas de entrada, a adoção sustentável exige investimento em durabilidade fundamental: fusos refrigerados a ar simplificam a infraestrutura, mas exigem manutenção rigorosa — substituição dos rolamentos a cada 2–3 anos (500–1.200 dólares) e limpeza diária do mandril/verificação da pré-carga. A mitigação da poeira é obrigatória: um coletor ciclônico de alta eficiência (1.500–3.000 dólares) protege parafusos de esferas, guias lineares e a saúde do operador — afetando diretamente a disponibilidade operacional e o custo total de propriedade (TCO).
O retorno sobre o investimento (ROI) surge rapidamente por meio de três alavancas: capacidade de Produção , trabalho , e material uma fresadora CNC corta peças de móveis 3–5 vezes mais rápido do que métodos manuais — reduzindo a mão de obra necessária para um conjunto completo de cozinha de cerca de 40 horas para cerca de 12. O software de aninhamento aumenta o rendimento do material em 15–20%, o que se traduz em economias mensuráveis de compensado. Para uma oficina que produz cinco conjuntos de móveis por mês, os ganhos apenas com mão de obra e material frequentemente geram retorno do investimento em 12–18 meses — sem considerar ainda a redução de retrabalho, a possibilidade de cobrar preços mais altos por peças fabricadas com precisão ou a expansão da capacidade para encomendas personalizadas. Uma análise realista do custo total de propriedade (TCO) leva em conta não apenas o custo de aquisição, mas também a consistência, a escalabilidade e a capacidade de reter mão de obra qualificada por meio de tarefas mais envolventes e menos fisicamente exigentes.
Perguntas Frequentes
Quais materiais uma fresadora CNC pode processar na produção de móveis?
Uma fresadora CNC pode processar madeiras nobres (como carvalho e bordo), compensado e MDF, cada um com requisitos específicos, como ferramentas compatíveis, velocidades de avanço e sistemas de coleta de poeira.
Por que o curso do eixo Z é importante para detalhamento de móveis?
O deslocamento no eixo Z permite controle da profundidade para painéis salientes, molduras e entalhes decorativos, garantindo resultados precisos em estratégias de múltiplas passadas e em rebaixamentos.
Quais níveis de tolerância são essenciais para a marcenaria de precisão?
A marcenaria de precisão depende da repetibilidade CNC dentro de ±0,003″ para assegurar montagem perfeita e produção de móveis de alta qualidade.
Qual construção de estrutura é ideal para precisão a longo prazo?
Estruturas de aço soldado de alta espessura ou de ferro fundido resistem à vibração e à deformação, proporcionando melhor precisão geométrica a longo prazo comparadas a materiais leves.
Como a integração de software afeta a eficiência da fresadora CNC?
Ferramentas de software como Cabinet Vision, Fusion 360 e Mozaik garantem fluxos de trabalho contínuos do projeto à produção, com encaixe eficiente, otimização de trajetórias de ferramenta e geração de código G isenta de erros.
Sumário
-
Alinhe as capacidades da fresadora CNC com os requisitos da produção de móveis
- Compatibilidade com materiais e capacidade de processamento de espessuras para madeiras duras, compensado e MDF
- Curso do eixo Z e capacidade de perfilagem 3D para painéis salientes, molduras e entalhes decorativos
- Exigências de precisão e acabamento superficial: tolerâncias ≤ ±0,003″ para encaixes e montagem perfeita
- Priorize a Rigidez Estrutural e o Desempenho Mecânico para a Fabricação Repetível de Armários
- Dimensione a área de trabalho e a ocupação no piso da fresadora CNC para otimizar o processamento de chapas e o layout da oficina
- Garanta a integração perfeita do software da fresadora CNC com os fluxos de trabalho de design de móveis e aninhamento (nesting)
- Avalie o Custo Total de Propriedade para uma adoção sustentável de fresadoras CNC em oficinas pequenas e médias
-
Perguntas Frequentes
- Quais materiais uma fresadora CNC pode processar na produção de móveis?
- Por que o curso do eixo Z é importante para detalhamento de móveis?
- Quais níveis de tolerância são essenciais para a marcenaria de precisão?
- Qual construção de estrutura é ideal para precisão a longo prazo?
- Como a integração de software afeta a eficiência da fresadora CNC?