
Dopasuj możliwości frezarki CNC do wymagań produkcji mebli
Zgodność z materiałami i obsługa ich grubości: twarde drewno, sklejka oraz płytka MDF
Frezarka CNC musi niezawodnie obrabiać twarde drewno, sklejkę oraz płytę MDF – każda z tych materiałów stawia inne wymagania. Twarde drewno, takie jak dąb czy klon, wymaga wrzecion o wysokim momencie obrotowym (co najmniej 8 HP), ostrych frezów z węglików spiekanych oraz zoptymalizowanych prędkości posuwu, aby zapobiec przypalaniu lub wyrywaniu włókien. Sklejka korzysta z frezów kompresyjnych o kierunku cięcia w dół, które stabilizują warstwy okleiny i zapobiegają skruszeniu. Natomiast drobna pyłka generowana podczas obróbki płyty MDF wymaga skutecznej ekstrakcji wiórów oraz zintegrowanego systemu odpylania – najlepiej o wydajności powyżej 1500 CFM z portem o średnicy 4 cali – celem uniknięcia ponownego przecinania pyłu i zadrapań na powierzchni.
Wydajność stołu próżniowego jest kluczowa: musi on całkowicie zabezpieczać standardowe płyty o wymiarach 4′×8′ i grubości ¾″ wykonane z litej sklejki lub MDF bez przesuwania się nawet podczas intensywnych przejść. W przypadku elementów z litego drewna — takich jak nogi do stołów z klonu o grubości 2″ — frezarka wymaga luzu osi Z wynoszącego co najmniej 6″ oraz wystarczającego momentu obrotowego wrzeciona, aby zachować sztywność i zapobiec ugięciu. Systemy zaciskania (poduszki próżniowe, zaciski mechaniczne lub hybrydowe układy) powinny być konfigurowalne w zależności od geometrii części i głębokości frezowania. Ostatecznie zgodność z materiałami zależy nie tylko od specyfikacji sprzętowych, lecz także od zsynchronizowanej kontroli prędkości obrotowej (RPM), prędkości posuwu, strategii ścieżki narzędzia oraz wyboru frezów — w tym frezów spiralnych typu up-cut, down-cut i kompresyjnych — celem uzyskania czystych krawędzi, minimalnych odpadów oraz przedłużenia trwałości narzędzi.
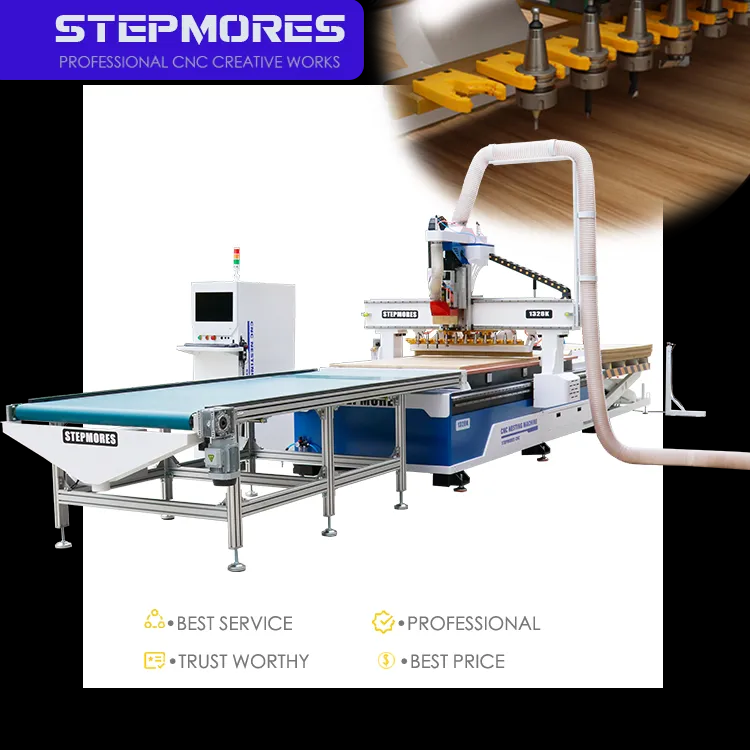
Zasięg ruchu osi Z oraz możliwość profilowania 3D dla paneli wysuniętych, listew ozdobnych i rzeźbienia dekoracyjnego
Dokładne wykończenie mebli — wypukłe panele, gzymsy koronowe i rzeźbione reliefy — wymaga głębokiego i kontrolowanego ruchu w osi Z. Minimalna użyteczna droga ruchu w osi Z nad płytą roboczą wynosi 6 cali, co jest niezbędne do zastosowania wieloprzejściowych strategii obróbki, zmiany narzędzi oraz frezowania wgłębień charakterystycznych dla prac dekoracyjnych. Skomplikowane profile 3D często wymagają skoku o długości 8–12 cali, szczególnie przy użyciu narzędzi o dużym zasięgu lub technik rzeźbienia warstwowego.
Sztywność i kontrola ruchu są równie istotne: sztywna konstrukcja ramy, serwosilniki o wysokim momencie obrotowym (nie silniki krokowe) oraz precyzyjne prowadnice liniowe zapobiegają drganiom i odkształceniom podczas długotrwałych cięć o dużym obciążeniu. Sterownik musi obsługiwać płynną, wysokiej wierności interpolację ścieżki narzędzia – szczególnie przy ciągłych trójwymiarowych reliefach – oraz utrzymywać dokładność pozycjonowania podczas szybkiego przyspieszania i hamowania. Choć maszyny wieloosiowe oferują dodatkową elastyczność, dobrze zaprojektowany frezarko-router 3-osiowy z wysokością przejścia osi Z wynoszącą co najmniej 6 cali spełnia większość wymagań dotyczących frezowania szafek i mebli – pod warunkiem, że jego podstawa mechaniczna zapewnia spójną kontrolę głębokości i powtarzalność.
Wymagania dotyczące precyzji i jakości powierzchni: dopuszczalne odchylenia nie większe niż ±0,003 cala dla połączeń i bezszwowego montażu
Precyzyjne połączenia stolarskie – w tym połączenia piórkowe, wpustowe i rowkowe – opierają się na powtarzalności maszyn CNC z dokładnością ±0,003 cala. Taki poziom dokładności wynika z trzech wzajemnie zależnych elementów: sztywnej ramy o obciążeniu rozproszonym (stress-relieved); systemów napędu bez luzu (np. precyzyjne śruby kulowe z wstępnym obciążeniem); oraz sprzężenia zwrotnego o wysokiej rozdzielczości (np. sterowanie zamknięte typu servo z enkoderami). Według sondażu przeprowadzonego w 2023 r. przez Woodworking Machinery Industry Association aż 90 % producentów mebli określa tolerancje dla połączeń produkcyjnych na poziomie ±0,005 cala lub mniejszym – co potwierdza, że dokładność ±0,003 cala nie jest celem daleko posuniętym, lecz coraz częściej oczekiwaną normą zapewniającą bezproblemową montażowość.
Jakość wykończenia powierzchni zależy zarówno od stabilności mechanicznej, jak i parametrów cięcia. Niskie wibracje wrzeciona (<0,0005″), ostry narzędzia oraz zoptymalizowane obciążenie wiórkowe zapewniają krawędzie wymagające jedynie lekkiego szlifowania — co jest kluczowe przy widocznych elewacjach szafek i czołkach szuflad. Spójna dokładność na całych arkuszach minimalizuje różnice między poszczególnymi elementami, skracając czas montażu i zmniejszając ilość odpadów. Regularna kalibracja oraz zaplanowane konserwacje — w szczególności sprawdzanie napięcia prowadnic, momentu dokręcenia śrub oraz integralności uchwytu — są warunkiem koniecznym utrzymania tej wydajności w długim okresie.
Zwróć pierwszeństwo sztywności konstrukcyjnej i wydajności mechanicznej w celu powtarzalnego wykonywania szafek
Sztywność gondoli, układ napędowy (śruba kulowa vs. zębatka i rack), konstrukcja ramy zapewniające dokładność w długim okresie
Długotrwała powtarzalność zaczyna się od integralności konstrukcyjnej. Ramy ze spawanego stali grubościennej lub żeliwa odlewniczego lepiej odpierają wibracje, rozszerzanie termiczne i długotrwałą deformację niż lżejsze konstrukcje z aluminium lub złożone z połączonych śrubami elementów. Istotne jest również zaprojektowanie gantu: konfiguracje z podwójnymi słupami lub typu most zapewniają wyższą sztywność skrętną niż konstrukcje z pojedynczą belką — co jest kluczowe podczas frezowania gęstych drewnianych materiałów przy wysokich prędkościach posuwu.
System napędu ma bezpośredni wpływ na dokładność pozycjonowania. Śruby kulowe zapewniają luz mniejszy niż 0,001 cala oraz wyjątkową powtarzalność – idealne do połączeń wymagających ścisłych допусków – podczas gdy systemy zębate z zębnikami i listewkami oferują nieco mniejszą precyzję w zamian za większą prędkość i skalowalność na dłuższych osiach. W warsztatach meblowych produkujących duże ilości identycznych elementów śruby kulowe na osiach X i Y w połączeniu z prowadnicami liniowymi oraz tłumioną osią Z zapewniają spójność niezbędną do doskonałej współosiowości setek rowków wpustowych i gniazd zawiasowych. Konstrukcja ramy wpływa również na trwałość: spawane konstrukcje ze zdjętym naprężeniem oraz precyzyjnie frezowane powierzchnie montażowe zachowują dokładność geometryczną znacznie dłużej niż konstrukcje nienaprężone lub niedokładnie wyjustowane.
Moc wrzeciona (8–15 KM), zakres obrotów na minutę oraz wbudowany system odsysania pyłu umożliwiający czyste obrabianie twardej drewna bez rozdwajania się
Obróbka drewna twardego wymaga zarówno momentu obrotowego, jak i wszechstranności. Wiatrak chłodzony powietrzem o mocy 8–15 KM zapewnia wystarczający moment obrotowy w zakresie niskich obrotów do napędu frezów do formowania płytek o dużym średnicy przez 2-calowe deski z klonu lub orzecha, a jednoczesne utrzymanie zakresu obrotów 6000–24 000 obr/min umożliwia precyzyjne dostosowanie obciążenia wióra — co jest kluczowe dla jakości krawędzi. Przy 18 000–20 000 obr/min wiatrak o mocy 12 KM czysto frezuje płyty sklejone o grubości ¾ cala lub płyty MDF niemal bez wyrywania włókien, zachowując krawędzie gotowe do wykończenia na drzwiczki szafek i czoła szuflad.
Zintegrowany system zbierania pyłu nie jest dodatkowym wyposażeniem – stanowi podstawę działania maszyny. Wydajny, dedykowany układ ssący o przepływie powyżej 1500 CFM z portem o średnicy 4 cali usuwa wióry jeszcze przed ich ponownym cyrkulowaniem, zapobiegając uszkodzeniom powierzchni i przyspieszonemu zużyciu narzędzi. Zaawansowane funkcje – takie jak automatyczne pomiar długości narzędzia, dynamiczne osłony przeciwpyłowe oraz uszczelnione prowadnice liniowe – dodatkowo chronią integralność maszyny i zdrowie operatora. Efektem jest profil frezowany bez zadziorek, przewidywalna żywotność narzędzi oraz bezpieczniejsze i czystsze środowisko pracy w warsztacie – kluczowe czynniki umożliwiające stałą, opłacalną produkcję szaf.
Dobór obszaru roboczego i wymiarów frezarki CNC pod kątem efektywności obróbki płyt i układu przestrzennego warsztatu
Standardowe płyty określa się praktycznymi wymiarami do obróbki CNC: w Ameryce Północnej podstawowym formatem jest 4′×8′ (1220×2440 mm). Prawdziwy stół o wymiarach 4×8 pozwala na przetwarzanie pełnych płyt bez konieczności wcześniejszego ręcznego cięcia — zwiększa wydajność i minimalizuje błędy związane z manipulacją materiałem. Wiele średnich warsztatów wybiera obszar roboczy o wymiarach 5×10 stóp: dodatkowa przestrzeń poprawia efektywność rozmieszczania elementów, umożliwia obróbkę nadmiernie dużych płyt (np. 5′×10′ z brzozowego sklejki bałtyckiej) oraz ogranicza konieczność przesuwania płyt — skraca czas cyklu produkcyjnego i obniża zużycie materiału nawet o 15%.
Wymagania dotyczące powierzchni zajmowanej przez maszynę wykraczają poza same wymiary stołu. Dodaj 0,6–0,9 m z każdej strony na wystające elementy rusztowania, mechanizmy napędowe oraz bezpieczny dostęp operatora. Przy wdrażaniu frezarki CNC w układzie warsztatu należy priorytetowo uwzględnić przepływ pracy: umieść urządzenie pomiędzy miejscem przechowywania surowców a stacją montażu końcowego, aby uniknąć niepotrzebnego cofania się materiału. Kompaktowa frezarka o wymiarach 1,2 × 2,4 m może skutecznie funkcjonować w dedykowanej przestrzeni o wymiarach 3,7 × 4,6 m, podczas gdy system o wymiarach 1,5 × 3,0 m zwykle wymaga strefy o powierzchni 4,6 × 6,1 m – wliczając miejsce na przewody odprowadzania pyłu, wózki załadunkowe oraz ścieżki ewakuacji awaryjnej. Umieszczenie maszyny w narożniku lub ciasnym korytarzu zagraża bezpieczeństwu, ergonomii oraz długoterminowej produktywności.
Zapewnij bezproblemową integrację oprogramowania frezarki CNC z procesami projektowania mebli i układania części (nestingu)
Natywna zgodność z Cabinet Vision, Fusion 360 oraz Mozaik – w tym obsługa układania części (nestingu), optymalizacji trajektorii narzędzi oraz obsługi postprocesorów
Integracja oprogramowania jest kluczowym elementem nowoczesnej produkcji mebli. Wbudowane wsparcie dla Cabinet Vision, Fusion 360 i Mozaik eliminuje konieczność ręcznego przekształcania plików, zapewniając bezpośrednie przeniesienie intencji projektowych na maszynę — z zachowaniem wymiarów, tolerancji oraz logiki narzędziowej. Te platformy zawierają inteligentne algorytmy rozmieszczania, które maksymalizują wykorzystanie płyt, regularnie zmniejszając odpady z płyty wiórkowej o 15–20%.
Optymalizacja ścieżki narzędzia wykracza poza podstawowe konturowanie: adaptacyjne usuwanie materiału, frezowanie trokoidalne oraz strategie zapewniające stały udział narzędzia utrzymują spójne obciążenie narzędzia – wydłużając jego żywotność i poprawiając jakość powierzchni. Nie mniej istotne jest niezawodne wsparcie procesora post-processora: prawidłowo skonfigurowany procesor gwarantuje dokładny kod G, w tym właściwe sekwencje wymiany narzędzi, stopniowe przyspieszanie wrzeciona oraz zsynchronizowane działanie systemu zbierania pyłu. Razem te funkcje tworzą ciągłą cyfrową ścieżkę — od szkicu do cięcia — która przyspiesza przygotowywanie ofert, skraca czas przygotowania maszyny oraz umożliwia elastyczną reakcję na zamówienia niestandardowe, czyniąc frezarkę CNC skalowalnym i wysoko niezawodnym zasobem w środowiskach meblarskich o dużej różnorodności produkcji.
Oceń całkowity koszt posiadania w celu zrównoważonego wdrażania frezarek CNC w małych i średnich warsztatach
Początkowe inwestycje, konserwacja (obsługę wrzeciona, ograniczanie pyłu drewna) oraz zwrot z inwestycji wynikający z wydajności, redukcji nakładów pracy i minimalizacji odpadów
Gotowy do produkcji frezarka CNC 4×8 dla małych i średnich warsztatów kosztuje zwykle od 15 000 do 60 000 USD, przy czym dodatkowo 3 000–5 000 USD trzeba wydać na niezbędne oprogramowanie, narzędzia oraz ulepszenia systemu usuwania pyłu. Choć dostępne są modele wejściowe, trwałe wdrożenie wymaga inwestycji w podstawową wytrzymałość: frezarki z chłodzeniem powietrzem upraszczają infrastrukturę, ale wymagają dyscyplinowanej konserwacji — wymiana łożysk co 2–3 lata (500–1200 USD) oraz codzienne czyszczenie wkładki i sprawdzanie jej naciągu. Zapobieganie nagromadzaniu pyłu jest bezwzględnie konieczne: wysokowydajny kolektor cyklonowy (1500–3000 USD) chroni śruby kulowe, prowadnice liniowe oraz zdrowie operatora — co bezpośrednio wpływa na czas pracy maszyny i całkowity koszt posiadania (TCO).
Zwrot z inwestycji (ROI) pojawia się szybko dzięki trzem czynnikom: przepustowość , praca , oraz materiał frezarka CNC przetwarza elementy szafek 3–5 razy szybciej niż metody ręczne – zmniejszając czas pracy potrzebny do wykonania pełnego zestawu kuchennego z ok. 40 do ok. 12 godzin. Oprogramowanie do układania części (nesting) zwiększa wydajność materiału o 15–20%, co przekłada się na mierzalne oszczędności w zakupie sklejki. Dla warsztatu produkującego miesięcznie pięć zestawów szafek same korzyści z pracy i materiałów często zapewniają zwrot inwestycji w ciągu 12–18 miesięcy – zanim nawet uwzględni się zmniejszoną ilość poprawek, wyższe ceny za precyzyjnie wykonane wyroby lub rozszerzoną zdolność produkcyjną do realizacji zamówień niestandardowych. Prawdziwa analiza całkowitych kosztów posiadania (TCO) uwzględnia nie tylko cenę zakupu, ale także spójność procesu, skalowalność oraz możliwość utrzymania wykwalifikowanej kadry dzięki bardziej angażującej i mniej uciążliwej fizycznie pracy.
Najczęściej zadawane pytania
Jakie materiały może przetwarzać frezarka CNC w produkcji mebli?
Frezarka CNC może przetwarzać twarde gatunki drewna (np. dąb i klon), sklejkę oraz płytę MDF – każdy z tych materiałów wymaga odpowiednich narzędzi, prędkości posuwu oraz systemów odprowadzania pyłu.
Dlaczego zakres ruchu osi Z jest ważny przy detalicznej obróbce mebli?
Ruch wzdłuż osi Z umożliwia kontrolowane ustawienie głębokości dla wypukłych paneli, listew ozdobnych oraz rzeźb dekoracyjnych, zapewniając precyzyjne rezultaty przy zastosowaniu wieloetapowych strategii i podcięć.
Jakie poziomy tolerancji są niezbędne do precyzyjnego łączenia elementów?
Precyzyjne łączenie elementów opiera się na powtarzalności CNC w zakresie ±0,003 cala, co gwarantuje bezproblemową montażowość oraz produkcję mebli wysokiej jakości.
Jaki rodzaj konstrukcji ramy jest optymalny pod kątem długotrwałej dokładności?
Masywne ramy ze spawanego stali grubozgietnej lub żeliwa odporne są na drgania i odkształcenia, zapewniając lepszą długotrwałą dokładność geometryczną niż materiały lekkie.
W jaki sposób integracja oprogramowania wpływa na wydajność frezarek CNC?
Narzędzia oprogramowania takie jak Cabinet Vision, Fusion 360 oraz Mozaik zapewniają płynny przepływ pracy od projektu do produkcji, obejmujący efektywne rozmieszczanie elementów, optymalizację ścieżek narzędzia oraz generowanie kodu G bez błędów.
Spis treści
-
Dopasuj możliwości frezarki CNC do wymagań produkcji mebli
- Zgodność z materiałami i obsługa ich grubości: twarde drewno, sklejka oraz płytka MDF
- Zasięg ruchu osi Z oraz możliwość profilowania 3D dla paneli wysuniętych, listew ozdobnych i rzeźbienia dekoracyjnego
- Wymagania dotyczące precyzji i jakości powierzchni: dopuszczalne odchylenia nie większe niż ±0,003 cala dla połączeń i bezszwowego montażu
- Zwróć pierwszeństwo sztywności konstrukcyjnej i wydajności mechanicznej w celu powtarzalnego wykonywania szafek
- Dobór obszaru roboczego i wymiarów frezarki CNC pod kątem efektywności obróbki płyt i układu przestrzennego warsztatu
- Zapewnij bezproblemową integrację oprogramowania frezarki CNC z procesami projektowania mebli i układania części (nestingu)
- Oceń całkowity koszt posiadania w celu zrównoważonego wdrażania frezarek CNC w małych i średnich warsztatach
-
Najczęściej zadawane pytania
- Jakie materiały może przetwarzać frezarka CNC w produkcji mebli?
- Dlaczego zakres ruchu osi Z jest ważny przy detalicznej obróbce mebli?
- Jakie poziomy tolerancji są niezbędne do precyzyjnego łączenia elementów?
- Jaki rodzaj konstrukcji ramy jest optymalny pod kątem długotrwałej dokładności?
- W jaki sposób integracja oprogramowania wpływa na wydajność frezarek CNC?