
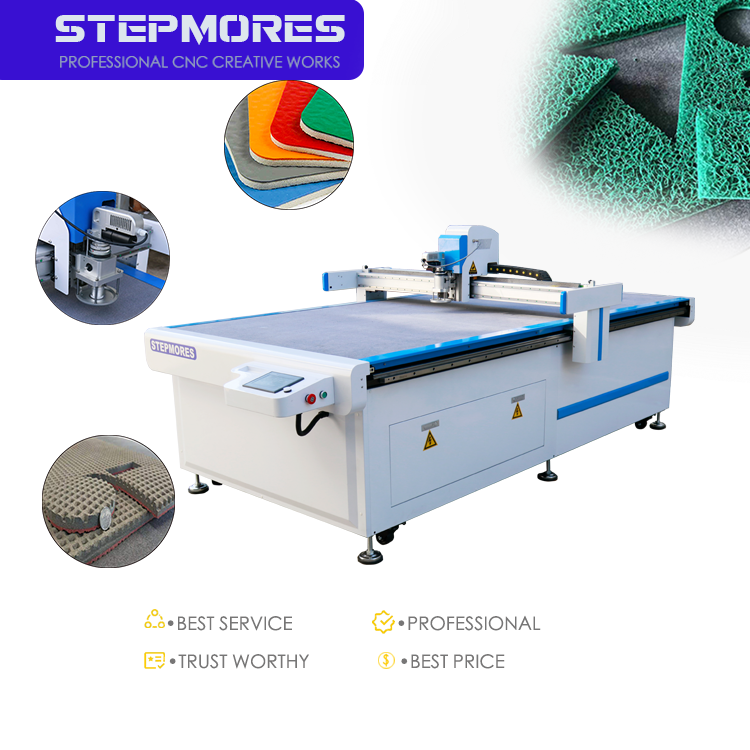
Основы стабильности материалов для ЧПУ с колеблющимся ножом
Стабильная массовая резка на ЧПУ с колеблющимся ножом зависит от взаимодействия твёрдости, плотности и толщины материала. Эти три параметра определяют частоту колебаний лезвия, скорость подачи и силу прижима. Их сбалансированность снижает деформацию кромки, накопление тепла и износ инструмента.
Взаимодействие твёрдости, плотности и толщины как основа стабильной резки на ЧПУ с колеблющимся ножом
Твёрдость определяет нижний предел остроты лезвия и силы прижима. Плотные материалы, такие как композиты на основе графита и эпоксидной смолы, препятствуют боковому смещению лезвия, тогда как мягкие, низкоплотные пеноматериалы сжимаются до того, как режущая кромка вступает в зацепление с материалом. Толщина определяет количество циклов колебаний, задействованных в зоне реза. Для стабильных результатов операторы настраивают частоту хода в типичном диапазоне от 3000 до 15 000 ходов в минуту и снижают скорость подачи при увеличении твёрдости или плотности. Нитриловый лист твёрдостью 40 по Шору А толщиной 30 мм может резаться чисто при 12 000 ходах/мин и скорости подачи 0,8 м/с, однако тот же размер листа из высокоплотного фенольного материала требует более низкой скорости подачи и повышенной силы прижима, чтобы избежать расслоения. Ширина пропила также изменяется: от 0,3 мм в жёстких плитах до 0,8 мм в сжимаемых пеноматериалах. Инженеры по технологическим процессам часто контролируют температуру режущей кромки и долю отходов при первичном осмотре образца. Рост любого из этих параметров указывает на то, что твёрдость или плотность вышли за установленные пределы. Такая коррекция по замкнутому контуру обеспечивает соблюдение допусков в течение непрерывного производственного цикла. Ни один параметр не действует изолированно — твёрдость, плотность и толщина должны оцениваться совместно перед фиксацией производственной рецептуры.
Критические пороговые значения толщины для различных категорий материалов при крупносерийном производстве
Крупносерийный выпуск зависит от соблюдения предельных значений толщины. Системы ЧПУ с осциллирующим ножом, как правило, способны резать материалы толщиной до 100 мм, однако устойчивые пределы однократного прохода резко различаются в зависимости от категории материала.
| Категория материала | Типичная устойчивая толщина при однократном проходе | Распространённые проявления неустойчивости при превышении порога |
|---|---|---|
| Силиконовая и нитрильная резина (20–60 по шкале А Шора) | 30–50 мм | сжатие кромки, прогиб лезвия |
| ЭВА и фильтровая пена | 60–100 мм | вибрация, непрорезанные волокна, риск плавления нижней поверхности |
| Графитовые и эпоксидные плиты | 10–20 мм | сколы на кромке, тепловое дрейфование, расслоение |
| Гофрированные и сотовые плиты | 15–25 мм | смятие гофры, вырывание волокон, затягивание клея |
Превышение этих порогов вынуждает снижать скорость подачи и увеличивает количество брака. ЭВА-материалы низкой плотности допускают более толстые разрезы, поскольку путь лезвия вызывает сжатие и последующее восстановление без нагрева. Фенольные материалы высокой плотности ведут себя как жёсткие плиты и должны оставаться тоньше 20 мм, чтобы избежать сколов. При серийном производстве инженеры часто устанавливают порог в 70–80 % от протестированного максимального значения, чтобы обеспечить повторяемость — колебания ширины пропила сохраняются в пределах 0,3–0,8 мм, а точность позиционирования — около ±0,1 мм. Такой консервативный запас также продлевает срок службы лезвий при резке абразивных графитовых и эпоксидных плит. Многопроходные стратегии позволяют увеличить толщину разрезаемого материала, однако время цикла и однородность кромок зачастую ухудшаются. Выбор порогового значения, специфичного для каждой категории материалов, до начала крупносерийного выпуска предотвращает незапланированный простой. В конечном счёте стабильное серийное производство определяется не «сырой» мощностью станка, а соблюдением этих ограничений, обусловленных свойствами материалов.
Эластомерные и уплотнительные материалы: резина, силикон, графит и эпоксидные плиты
Для эластомерных и уплотнительных материалов требуются стабильные параметры резки, чтобы избежать деформации кромок и загрязнения пылью. Хорошо настроенная ЧПУ-система с колеблющимся ножом обеспечивает это путем синхронизации скорости лезвия, частоты колебаний и скорости подачи.
Силикон и нитрилкаучук (20–60 по шкале А Шора): стабильное качество кромки и контроль расслоения
Силикон и нитрильный каучук с твёрдостью 20–60 по Шору А сочетают низкую твёрдость с высоким коэффициентом поверхностного трения — условия, которые могут вызывать отклонение лезвия и разрыв кромки при отклонении параметров. Для стабильной резки операторы должны предварительно охлаждать листы до 10–15 °C и использовать односторонне заточенный нож с углом заточки 30–45° при частоте колебаний 8 000–12 000 колебаний в минуту. Более низкие частоты колебаний создают силы тяги, растягивающие тонкие участки прокладок; чрезмерно высокие скорости перегревают материал и формируют липкие кромки. Скорости подачи в диапазоне 800–1200 мм/мин способствуют поддержанию постоянной ширины пропила и снижают риск расслоения. Заменяйте лезвия после 500 погонных метров, чтобы сохранять чистые кромки и предотвращать расслоение из-за отскока. Вакуумное прижимное устройство с жертвенной режущей подложкой предотвращает подъём кромок вверх и обеспечивает воспроизводимые результаты без расслоения.
Графит и эпоксидная плита: снижение сколов и теплового дрейфа при непрерывной ЧПУ-резке колеблющимся ножом
Графитовые и эпоксидные плиты сочетают хрупкий наполнитель с поверхностями, богатыми смолой, поэтому основными режимами отказа при длительной резке являются сколы по кромке и тепловое смещение. Ориентация режущего диска с направлением вниз создаёт давление на основу и подавляет сколы по верхней кромке. Операторам следует использовать стальной нож из быстрорежущей стали диаметром 25 мм с углом заточки 45° и поддерживать амплитуду колебаний ниже 2 мм, чтобы ограничить образование микротрещин от ударных нагрузок. Для графита важно хранить листы при комнатной температуре и применять сухую резку, чтобы избежать размягчения смолы. Для эпоксидных плит необходимо снизить подачу до 600–900 мм/мин и применить лёгкую воздушную струю для удаления стружки до того, как она повторно сварится к кромке реза. Тепловизионные наблюдения в ходе исследования непрерывной резки показали, что температура в зоне контакта инструмента повысилась лишь на 8 °C за 90 минут при соблюдении установленных пределов подачи и амплитуды колебаний. Такая стабильность обеспечивает погрешность размеров менее ±0,1 мм и позволяет бесперебойно выпускать прокладки, термопрокладки и изоляционные пластины.
Пенные и акустические материалы: оптимизация ЧПУ-станков с колеблющимся ножом для пенополиэтилена, фенолформальдегидных и фильтрующих пеноматериалов
Пенополиэтилен низкой плотности против фенолформальдегидных материалов высокой плотности: подбор частоты колебаний лезвия в соответствии с восстановлением сжатия пеноматериалов
Пена ЭВА низкой плотности сжимается и восстанавливает форму быстро, поэтому ЧПУ-станок с осциллирующим ножом с чрезмерной частотой вертикальных ходов может разрушать стенки ячеек и оставлять «пушистые» кромки. Пена фенолформальдегидная высокой плотности устойчива к проникновению и выделяет тепло за счёт трения; снижение частоты осцилляции в сочетании с увеличенной амплитудой улучшает удаление стружки и предотвращает крошение кромок. Для обеспечения стабильности массового производства технический персонал должен подбирать время удержания лезвия с учётом времени восстановления после сжатия каждого материала: пена ЭВА допускает более быстрые ходы, тогда как для фенолформальдегидной пены предпочтительны меньшая скорость и вакуумное прижимное устройство. Открытоячеистые фильтрующие пены требуют умеренной частоты и острого односторонне заточенного лезвия, чтобы избежать сплющивания пор. Испытание каждой партии пены перед запуском полного цикла производства позволяет зафиксировать частоту хода и угол заточки лезвия, обеспечивая воспроизводимое качество кромок. Такое сопоставление параметров снижает количество брака и поддерживает высокопроизводительную резку акустических пен.
Упаковочные и конструкционные плиты: обеспечение беспрерывного массового производства на гофрокартоне, сотообразных материалах и серых картонах
Ориентация флейты, прочность клеевого соединения и калибровка угла ножа для надёжной резки плит на ЧПУ-станках с колеблющимся ножом
Надежная фрезеровка с использованием ЧПУ-станков с колеблющимся ножом гофрированного картона, сотообразного и серого картона зависит от точного согласования движения инструмента со структурой картона. Ориентация гофров является главным фактором: резка параллельно гофрам обеспечивает более чистые кромки по сравнению с резкой поперёк открытых гофр, которая может привести к обрушению или осыпанию кромок. Прочность клеевого соединения между облицовочными слоями и гофрированным слоем также влияет на сопротивление разрыву; слабые или старые соединения расслаиваются под действием колебаний лезвия, оставляя нечёткие кромки. Калибровка угла ножа имеет такое же значение. Более крутой угол заточки снижает вмятины на верхней поверхности сотообразных лицевых листов, тогда как более пологий угол позволяет резать серый картон без вытягивания волокон. При крупносерийном производстве необходимо протестировать направление гофров, качество клеевого соединения и угол лезвия на образцах — это предотвращает обрушение внутреннего слоя и осыпание кромок при масштабировании. Ведущий поставщик упаковочных решений сообщил, что изменение угла ножа на 3° снизило количество дефектов кромок на 40 % при обработке двухслойного гофрокартона.
Раздел часто задаваемых вопросов
Что такое ЧПУ-станок с колеблющимся ножом?
ЧПУ-система с колеблющимся ножом — это система резки, использующая лезвие с быстрым возвратно-поступательным движением для точной резки материалов. Она особенно эффективна при резке мягких, толстых или волокнистых материалов.
Почему твёрдость, плотность и толщина важны при резке на ЧПУ-станке с колеблющимся ножом?
Эти параметры определяют оптимальную частоту колебаний лезвия, скорость подачи и силу прижима. Правильный баланс между ними минимизирует износ инструмента, нагрев, деформацию кромки и отходы материала в производственном процессе.
Как различные материалы влияют на параметры резки?
Такие материалы, как силикон, резина, поролон и графит, обладают разными физическими свойствами, требующими специфических параметров резки — частоты хода, скорости подачи, амплитуды колебаний и угла установки ножа — для достижения оптимальных результатов.
Каковы типичные пороговые значения толщины для различных материалов?
Пределы стабильной толщины при однократном проходе различаются в зависимости от категории материала. Например, у этиленвинилацетата (EVA) и фильтровальной пены пределы толщины выше, чем у плотных графито-эпоксидных плит, для резки которых требуются более строгие условия.
Как можно минимизировать сколы и деформацию кромок?
Сколы кромок можно минимизировать за счёт правильной ориентации ножа, угла фаски, скорости подачи и амплитуды колебаний. Перед началом серийного производства крайне важно провести тестирование параметров, специфичных для конкретного материала.
Каковы типичные трудности при фрезеровании на станках с ЧПУ таких материалов, как силикон или фенольная пена?
Силикон и нитрильная резина могут вызывать разрывы кромок или отклонение лезвия, тогда как фенольная пена способна генерировать трение-вызванный нагрев и крошиться по кромке. Точная настройка параметров резания позволяет предотвратить эти проблемы.
Содержание
- Основы стабильности материалов для ЧПУ с колеблющимся ножом
- Эластомерные и уплотнительные материалы: резина, силикон, графит и эпоксидные плиты
- Пенные и акустические материалы: оптимизация ЧПУ-станков с колеблющимся ножом для пенополиэтилена, фенолформальдегидных и фильтрующих пеноматериалов
- Упаковочные и конструкционные плиты: обеспечение беспрерывного массового производства на гофрокартоне, сотообразных материалах и серых картонах
-
Раздел часто задаваемых вопросов
- Что такое ЧПУ-станок с колеблющимся ножом?
- Почему твёрдость, плотность и толщина важны при резке на ЧПУ-станке с колеблющимся ножом?
- Как различные материалы влияют на параметры резки?
- Каковы типичные пороговые значения толщины для различных материалов?
- Как можно минимизировать сколы и деформацию кромок?
- Каковы типичные трудности при фрезеровании на станках с ЧПУ таких материалов, как силикон или фенольная пена?