
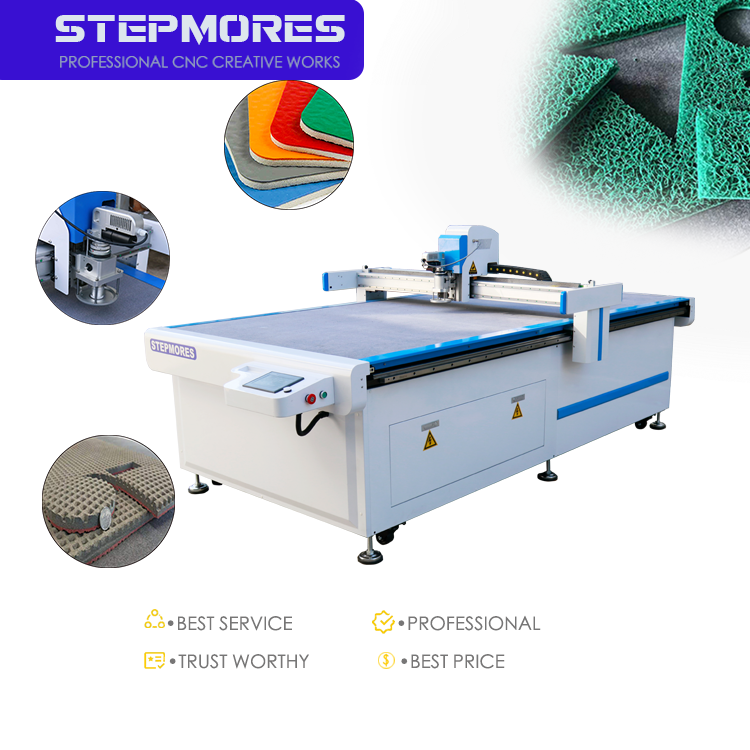
Fundamentos da Estabilidade de Materiais para CNC com Faca Oscilante
O corte estável em massa com CNC de faca oscilante depende de como a dureza, a densidade e a espessura do material interagem. Essas três variáveis definem a frequência de oscilação da lâmina, a velocidade de avanço e a força descendente. Equilibrá-las reduz a deformação nas bordas, o acúmulo de calor e o desgaste da ferramenta.
Como a Dureza, a Densidade e a Espessura Interagem para Permitir um Corte Estável com CNC de Faca Oscilante
A dureza define o limite inferior para a afiação da lâmina e a força descendente. Materiais densos, como compósitos de grafite-epóxi, resistem ao movimento lateral da lâmina, enquanto espumas moles e de baixa densidade se comprimem antes de a borda efetuar o corte. A espessura determina quantos ciclos de oscilação envolvem a zona de corte. Para resultados estáveis, os operadores ajustam a taxa de curso dentro da faixa típica de 3.000 a 15.000 cursos por minuto e reduzem a velocidade de avanço quando a dureza ou a densidade aumentam. Uma folha de nitrilo com dureza 40 Shore A e espessura de 30 mm pode ser cortada limpa e precisamente a 12.000 cursos/min e 0,8 m/s, mas a mesma espessura em fenólica de alta densidade exige velocidade de avanço mais lenta e maior força descendente para evitar deslaminação. A largura do corte (kerf) também varia de 0,3 mm em chapas rígidas para 0,8 mm em espumas compressíveis. Engenheiros de processo frequentemente monitoram a temperatura da borda de corte e a taxa de rejeitos durante a inspeção do primeiro artigo. Qualquer aumento em um desses parâmetros indica que a dureza ou a densidade saíram da janela predefinida. Esse ajuste em malha fechada mantém as operações contínuas dentro das tolerâncias especificadas. Nenhum parâmetro atua isoladamente — dureza, densidade e espessura devem ser avaliados em conjunto antes de fixar a receita de produção.
Os Limites Críticos de Espessura entre Categorias de Materiais para Produções em Alta Volume
A produção em alta volume depende do respeito aos limites máximos de espessura. Sistemas CNC com faca oscilante geralmente cortam até 100 mm, mas os limites estáveis de corte em uma única passagem variam acentuadamente conforme a categoria do material.
| Categoria de Material | Espessura típica estável em uma única passagem | Instabilidade comum além do limite |
|---|---|---|
| Borracha de silicone e nitrílica (20–60 Shore A) | 30–50 mm | compressão nas bordas, desvio da lâmina |
| EVA e espuma filtrante | 60–100 mm | vibração, fibras não cortadas, risco de fusão na face inferior |
| Placa de grafite e epóxi | 10–20 mm | desgaste nas bordas, deriva térmica, deslaminação |
| Placa ondulada e em favo de mel | 15–25 mm | esmagamento da ondulação, arrancamento, arrasto do adesivo |
Ultrapassar esses limites exige taxas de avanço mais baixas e aumenta os refugos. A EVA de baixa densidade tolera cortes mais espessos porque o percurso da lâmina comprime-se e recupera-se sem gerar calor. O fenólico de alta densidade comporta-se como um painel rígido e deve permanecer abaixo de 20 mm para evitar lascamento. Na produção em massa, os engenheiros normalmente definem um limiar de 70–80% do máximo testado para preservar a reprodutibilidade — mantendo a variação da largura do corte entre 0,3–0,8 mm e a precisão posicional próxima de ±0,1 mm. Essa margem conservadora também protege a vida útil da lâmina ao cortar painéis abrasivos de grafite e epóxi. Estratégias de múltiplas passagens podem permitir maior espessura, mas o tempo de ciclo e a consistência das bordas frequentemente se deterioram. Selecionar um limiar específico por categoria antes de operações em alto volume evita paradas não planejadas. Em última análise, uma produção em massa estável resulta do respeito a esses limites materiais, e não da capacidade bruta da máquina.
Materiais elastoméricos e de vedação: borracha, silicone, grafite e placa de epóxi
Materiais elastoméricos e de vedação exigem parâmetros de corte estáveis para evitar deformação nas bordas e contaminação por poeira. Um sistema CNC de faca oscilante bem ajustado alcança esse objetivo sincronizando a velocidade da lâmina, a frequência de oscilação e a velocidade de avanço.
Silicone e Borracha de Nitrila (20–60 Shore A): Qualidade de borda consistente e controle de deslaminação
Silicone e borracha de nitrila na faixa de 20–60 Shore A combinam baixa dureza com alta fricção superficial — condições que podem causar desvio da lâmina e rasgamento das bordas se os parâmetros se desviarem. Para cortes estáveis, os operadores devem pré-resfriar as chapas para 10–15 °C e usar uma faca de bisel único de 30–45° a 8.000–12.000 oscilações por minuto. Taxas de oscilação mais baixas geram forças de tração que alongam seções finas de juntas; velocidades excessivas superaquecem o material e criam bordas pegajosas. Taxas de avanço entre 800 e 1.200 mm/min ajudam a manter uma largura uniforme de ranhura e reduzem o risco de deslaminação. Substitua as lâminas após 500 metros lineares para manter bordas limpas e prevenir deslaminação por ressalto. A fixação por vácuo com um tapete de corte sacrificável evita a elevação ascendente das bordas e garante resultados repetíveis e livres de deslaminação.
Placa de Grafite e Epóxi: Mitigação de lascamento e deriva térmica em cortes CNC contínuos com faca oscilante
Placas de grafite e epóxi combinam cargas frágeis com superfícies ricas em resina, de modo que o lascamento nas bordas e a deriva térmica são os principais modos de falha em cortes prolongados. Uma orientação da lâmina com corte descendente exerce pressão sobre o substrato e suprime a ruptura na borda superior. Os operadores devem usar uma lâmina de aço rápido com 25 mm de altura e bisel de 45°, mantendo a amplitude de oscilação abaixo de 2 mm para limitar microfissuras por impacto. No caso do grafite, manter as folhas à temperatura ambiente e realizar o corte a seco evita o amolecimento da resina. No caso da placa de epóxi, reduzir a velocidade de avanço para 600–900 mm/min e aplicar um leve jato de ar remove os resíduos de cavaco antes que eles se re-fundam na borda cortada. Imagens térmicas obtidas durante um estudo de corte contínuo mostraram que a temperatura na interface da ferramenta aumentou apenas 8 °C ao longo de 90 minutos, quando os limites de avanço e oscilação foram respeitados. Essa estabilidade mantém a deriva dimensional abaixo de ±0,1 mm e permite a produção ininterrupta de juntas, pastilhas térmicas e placas isolantes.
Materiais Espumosos e Acústicos: Otimizando a Fresagem CNC com Faca Oscilante para Espumas EVA, Fenólicas e de Filtro
EVA de Baixa Densidade vs. Fenólica de Alta Densidade: Ajustando a Frequência de Oscilação da Lâmina à Recuperação por Compressão da Espuma
A espuma de EVA de baixa densidade comprime-se e recupera-se rapidamente, de modo que uma máquina CNC com faca oscilante com frequência excessiva de curso vertical pode romper as paredes celulares e deixar bordas esfiapadas. A espuma fenólica de alta densidade resiste à penetração e gera calor por fricção; uma frequência de oscilação mais lenta combinada com maior amplitude melhora a remoção de cavacos e evita o desmoronamento das bordas. Para manter a estabilidade na produção em massa, os técnicos devem ajustar o tempo de permanência da lâmina ao tempo de recuperação da compressão de cada material — a EVA tolera cursos mais rápidos, enquanto a fenólica beneficia-se de velocidade reduzida aliada à fixação por vácuo. As espumas filtrantes de célula aberta exigem frequência moderada e uma lâmina afiada com bisel simples para evitar o colapso dos poros. Testar cada lote de espuma antes de uma produção completa fixa a taxa de curso e o ângulo do bisel, garantindo qualidade consistente nas bordas. Esse mapeamento de parâmetros reduz refugos e apoia o corte em grande volume de espumas acústicas.
Embalagens e chapas estruturais: obtenção de produção em massa sem rasgos em papelão ondulado, núcleo em favo de mel e chapas cinzentas
Orientação da Flauta, Resistência da Ligação Adesiva e Calibração do Ângulo da Faca para Corte Confiável de Placas CNC com Faca Oscilante
O corte CNC confiável com faca oscilante de papelão ondulado, papel-honeycomb e papel-cinza depende do alinhamento preciso do movimento da ferramenta com a estrutura do papelão. A orientação das ondulações é o fator principal: cortar paralelamente às ondulações produz bordas mais limpas do que cortar transversalmente às células abertas das ondulações, o que pode causar colapso ou desfiamento. A resistência da ligação adesiva entre as folhas externas e as ondulações também afeta a resistência ao rasgo; ligações fracas ou envelhecidas se separam sob a oscilação da lâmina, deixando bordas esfumaçadas. A calibração do ângulo da faca tem igual importância. Um bisel mais acentuado reduz o esmagamento da superfície superior nas folhas externas de papel-honeycomb, enquanto um ângulo mais suave corta o papel-cinza sem arrastar fibras. Para produções em grande volume, teste a direção das ondulações, a qualidade da ligação e o ângulo da lâmina em amostras — isso evita o colapso do núcleo e o desfiamento das bordas em escala. Um fornecedor líder de embalagens relatou que um ajuste de 3° no ângulo da faca reduziu defeitos nas bordas em 40% em papelão ondulado de dupla parede.
Seção de Perguntas Frequentes
O que é uma máquina CNC com faca oscilante?
Uma máquina CNC com faca oscilante é um sistema de corte que utiliza uma lâmina com movimento rápido de vaivém para cortar materiais com precisão. É especialmente útil para cortar materiais moles, espessos ou fibrosos.
Por que a dureza, a densidade e a espessura são importantes no corte com faca oscilante CNC?
Esses fatores determinam a frequência ideal de oscilação da lâmina, a velocidade de avanço e a força de penetração. O equilíbrio adequado entre eles minimiza o desgaste da ferramenta, o acúmulo de calor, a deformação das bordas e os resíduos de material na produção.
Como diferentes materiais afetam os parâmetros de corte?
Materiais como silicone, borracha, espuma e grafite possuem propriedades distintas que exigem parâmetros de corte específicos relacionados à taxa de curso, velocidade de avanço, amplitude de oscilação e ângulo da lâmina para desempenho ideal.
Quais são os limites típicos de espessura para diferentes materiais?
Os limites estáveis de espessura em uma única passagem variam conforme a categoria do material. Por exemplo, o EVA e a espuma filtrante possuem tetos de espessura mais altos do que as placas densas de grafite-epóxi, que exigem condições mais controladas durante o corte.
Como minimizar lascamento e deformação nas bordas?
O lascamento nas bordas pode ser minimizado utilizando a orientação correta da lâmina, o ângulo de bisel adequado, a velocidade de avanço apropriada e a amplitude de oscilação ideal. Testar parâmetros específicos para cada material antes da produção é fundamental.
Quais são os desafios comuns ao usinar materiais específicos, como silicone ou espuma fenólica, em máquinas CNC?
O silicone e a borracha nitrílica podem causar rasgamento nas bordas ou desvio da lâmina, enquanto a espuma fenólica pode gerar calor por fricção e desintegração nas bordas. O ajuste adequado dos parâmetros de corte evita esses problemas.
Sumário
- Fundamentos da Estabilidade de Materiais para CNC com Faca Oscilante
- Materiais elastoméricos e de vedação: borracha, silicone, grafite e placa de epóxi
- Materiais Espumosos e Acústicos: Otimizando a Fresagem CNC com Faca Oscilante para Espumas EVA, Fenólicas e de Filtro
- Embalagens e chapas estruturais: obtenção de produção em massa sem rasgos em papelão ondulado, núcleo em favo de mel e chapas cinzentas
-
Seção de Perguntas Frequentes
- O que é uma máquina CNC com faca oscilante?
- Por que a dureza, a densidade e a espessura são importantes no corte com faca oscilante CNC?
- Como diferentes materiais afetam os parâmetros de corte?
- Quais são os limites típicos de espessura para diferentes materiais?
- Como minimizar lascamento e deformação nas bordas?
- Quais são os desafios comuns ao usinar materiais específicos, como silicone ou espuma fenólica, em máquinas CNC?