
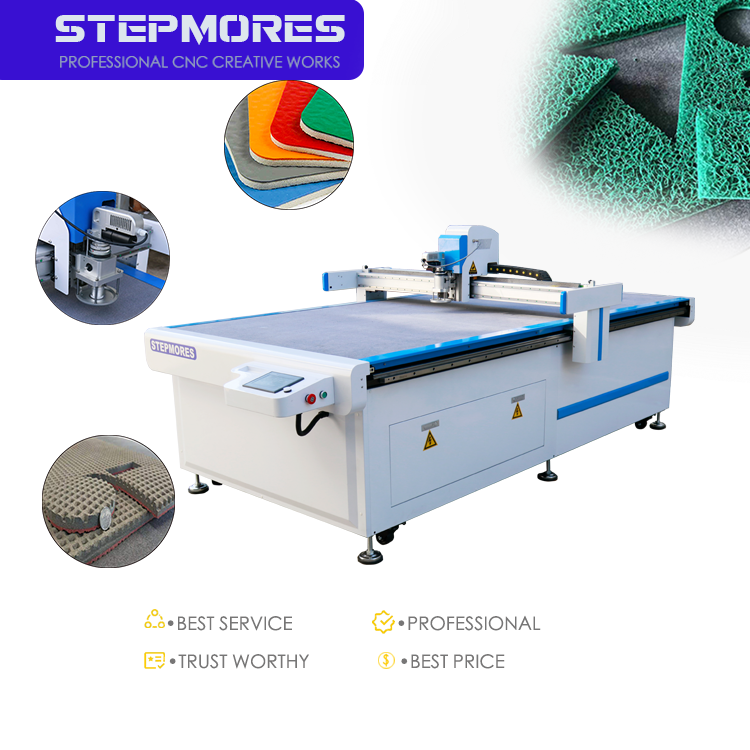
Βασικές Αρχές Σταθερότητας Υλικού για CNC Με Κινούμενο Μαχαίρι
Η σταθερή μαζική κοπή με CNC με κινούμενο μαχαίρι εξαρτάται από την αλληλεπίδραση της σκληρότητας, της πυκνότητας και του πάχους του υλικού. Αυτές οι τρεις μεταβλητές καθορίζουν τη συχνότητα κίνησης του λεπίδα, το ρυθμό προώθησης και τη δύναμη πίεσης προς τα κάτω. Η ισορροπία τους μειώνει τη παραμόρφωση των ακμών, τη συσσώρευση θερμότητας και τη φθορά του εργαλείου.
Πώς η Σκληρότητα, η Πυκνότητα και το Πάχος Αλληλεπιδρούν για να Διασφαλίσουν Σταθερή Κοπή με CNC Με Κινούμενο Μαχαίρι
Η σκληρότητα καθορίζει το κατώτερο όριο για την οξύτητα της λεπίδας και τη δύναμη πίεσης. Πυκνά υλικά, όπως οι σύνθετες ύλες γραφίτη-εποξειδικής ρητίνης, αντιστέκονται στην πλευρική κίνηση της λεπίδας, ενώ τα μαλακά, χαμηλής πυκνότητας αφρώματα συμπιέζονται προτού η άκρη της λεπίδας εισχωρήσει. Το πάχος καθορίζει πόσοι κύκλοι ταλάντωσης εμπλέκονται στη ζώνη κοπής. Για σταθερά αποτελέσματα, οι χειριστές ρυθμίζουν τον ρυθμό διαδρομής εντός του τυπικού εύρους 3.000–15.000 διαδρομών ανά λεπτό και μειώνουν την ταχύτητα προώθησης όταν αυξάνεται η σκληρότητα ή η πυκνότητα. Ένα φύλλο νιτρίλιου 40 Shore A πάχους 30 mm μπορεί να κοπεί καθαρά σε 12.000 διαδρομές/λεπτό και 0,8 m/s, αλλά το ίδιο πάχος σε φαινολικό υλικό υψηλής πυκνότητας απαιτεί μικρότερη ταχύτητα προώθησης και μεγαλύτερη δύναμη πίεσης για να αποφευχθεί η αποκόλληση των στρωμάτων. Το πλάτος της τομής (kerf) μεταβάλλεται επίσης από 0,3 mm σε σκληρό υλικό πλάκας σε 0,8 mm σε συμπιεστικό αφρώμα. Οι μηχανικοί διαδικασίας παρακολουθούν συχνά τη θερμοκρασία της άκρης της λεπίδας και το ποσοστό απορριμμάτων κατά την πρώτη επιθεώρηση δείγματος. Μια αύξηση σε οποιοδήποτε από τα δύο σηματοδοτεί ότι η σκληρότητα ή η πυκνότητα έχει μετατοπιστεί εκτός του προκαθορισμένου εύρους. Αυτή η προσαρμογή με κλειστό βρόχο διατηρεί τις συνεχείς παραγωγικές λειτουργίες εντός των ανεκτών ορίων. Δεν υπάρχει κανένα μεμονωμένο παράμετρο που λειτουργεί αυτόνομα—η σκληρότητα, η πυκνότητα και το πάχος πρέπει να αξιολογούνται από κοινού προτού καθοριστεί η τελική παραγωγική διαδικασία.
Τα Κρίσιμα Όρια Πάχους σε Διάφορες Κατηγορίες Υλικών για Παραγωγή Μεγάλης Κλίμακας
Η παραγωγή μεγάλης κλίμακας εξαρτάται από την τήρηση των ορίων πάχους. Τα συστήματα CNC με κινητό μαχαίρι συνήθως κόβουν μέχρι 100 mm, αλλά τα σταθερά όρια μονού πέρασμα διαφέρουν σημαντικά ανάλογα με την κατηγορία του υλικού.
| Κατηγορία Υλικού | Τυπικό σταθερό πάχος μονού πέρασμα | Συνήθης αστάθεια πέραν του ορίου |
|---|---|---|
| Σιλικόνη και νιτρίλιο ελαστομερές (20–60 Shore A) | 30–50 mm | συμπίεση ακμής, απόκλιση λεπίδας |
| EVA και αφρώδες φίλτρο | 60–100 χιλ. | κραδασμός, ακατάκοπτες ίνες, κίνδυνος τήξης στη βάση |
| Γραφίτης και εποξειδική πλάκα | 10–20 mm | αποκόλληση ακμής, θερμική παρέκκλιση, αποκόλληση στρώματος |
| Διακυματωμένο και κυψελωτό υλικό | 15–25 mm | συνθλιπτική παραμόρφωση των κυμάτων, αποκόλληση των ινών, σύρσιμο της κόλλας |
Η υπέρβαση αυτών των ορίων εξαναγκάζει χαμηλότερους ρυθμούς προώθησης και αυξάνει τα απόβλητα. Το EVA χαμηλής πυκνότητας ανέχεται παχύτερες κοπές, επειδή η διαδρομή της λεπίδας συμπιέζεται και ανακάμπτει χωρίς παραγωγή θερμότητας. Το φαινολικό υλικό υψηλής πυκνότητας συμπεριφέρεται ως σκληρό υλικό και πρέπει να παραμένει κάτω των 20 mm για να αποφευχθεί η αποκόλληση μικρών κομματιών. Στη μαζική παραγωγή, οι μηχανικοί συνήθως ορίζουν ένα όριο στο 70–80 % της δοκιμασμένης μέγιστης τιμής για να διασφαλίσουν την επαναληψιμότητα—διατηρώντας τη μεταβολή του πλάτους της κοπής (kerf) εντός 0,3–0,8 mm και την ακρίβεια θέσης κοντά στο ±0,1 mm. Αυτό το προσεκτικό περιθώριο προστατεύει επίσης τη διάρκεια ζωής της λεπίδας κατά την επεξεργασία απαιτητικών υλικών όπως ο γραφίτης και το εποξικό υλικό. Οι πολυπεραστικές στρατηγικές μπορούν να επιτρέψουν μεγαλύτερο πάχος, αλλά ο χρόνος κύκλου και η συνέπεια των ακμών συχνά επιδεινώνονται. Η επιλογή ενός κατηγορίας-ειδικού ορίου πριν από τις υψηλού όγκου παραγωγές αποτρέπει απρόβλεπτες διακοπές. Τελικά, η σταθερή μαζική παραγωγή εξαρτάται από τον σεβασμό αυτών των ορίων των υλικών, όχι από την απλή τεχνική ικανότητα της μηχανής.
Ελαστομερή και στεγανοποιητικά υλικά: καουτσούκ, πολυσιλοξάνη, γραφίτης και εποξικό υλικό
Τα ελαστομερή και τα στεγανωτικά υλικά απαιτούν σταθερές παραμέτρους κοπής για να αποφευχθεί η παραμόρφωση των ακμών και η μόλυνση από σκόνη. Ένα καλά ρυθμισμένο CNC σύστημα οδοντωτού κόφτη επιτυγχάνει αυτό συγχρονίζοντας την ταχύτητα της λεπίδας, τη συχνότητα της ταλάντωσης και το ρυθμό προώθησης.
Πυριτικό και Νιτρίλιο Καουτσούκ (20–60 Shore A): Συνεπής ποιότητα ακμής και έλεγχος αποκόλλησης
Το πυρίτιο και το νιτρίλιο καουτσούκ στην περιοχή 20–60 Shore A συνδυάζουν χαμηλή σκληρότητα με υψηλή τριβή επιφάνειας—συνθήκες που μπορούν να προκαλέσουν απόκλιση της λεπίδας και διάρρηξη των ακμών εάν οι παράμετροι αποκλίνουν. Για σταθερές κοπές, οι χειριστές πρέπει να προψύχουν τις πλάκες σε θερμοκρασία 10–15°C και να χρησιμοποιούν μαχαίρι με μονή κοπτική επιφάνεια γωνίας 30–45° σε 8.000–12.000 ταλαντώσεις ανά λεπτό. Χαμηλότερες συχνότητες ταλάντωσης δημιουργούν ελκτικές δυνάμεις που επιμηκύνουν λεπτά τμήματα στεγανοποίησης· υπερβολικές ταχύτητες προκαλούν υπερθέρμανση του υλικού και δημιουργούν κολλώδεις άκρες. Οι ταχύτητες προώθησης μεταξύ 800 και 1.200 mm/min βοηθούν στη διατήρηση ομοιόμορφου πλάτους κοπής και μειώνουν τον κίνδυνο αποκόλλησης. Αντικαθιστάτε τις λεπίδες μετά από 500 γραμμικά μέτρα για να διατηρήσετε καθαρές άκρες και να αποτρέψετε αποκόλληση λόγω ανάκαμψης. Η αναρρόφηση με κενό σε συνδυασμό με μαξιλάρι κοπής θυσίας αποτρέπει την ανύψωση των άκρων προς τα επάνω και διασφαλίζει επαναλήψιμα αποτελέσματα χωρίς αποκόλληση.
Γραφίτης και πλακέτα εποξειδικής ρητίνης: Μείωση της αποθρυψαλίωσης και της θερμικής παρέκκλισης σε συνεχείς κοπές CNC με ταλαντευόμενο μαχαίρι
Τα υλικά γραφίτη και εποξειδικού πλακέ συνδυάζουν εύθραυστο γέμισμα με επιφάνειες πλούσιες σε ρητίνη, οπότε η αποκόλληση των άκρων και η θερμική παρέκκλιση αποτελούν τους κύριους τρόπους αστοχίας σε μακρύχρονες λειτουργίες. Η προσανατολισμένη προς τα κάτω κοπτική φορά της λεπίδας ασκεί πίεση προς το υπόστρωμα και καταστέλλει την αποκόλληση των άνω άκρων. Οι χειριστές πρέπει να χρησιμοποιούν λεπίδα από χάλυβα ταχείας κοπής διαμέτρου 25 mm με κλίση 45° και να διατηρούν το πλάτος της ταλάντωσης κάτω των 2 mm για να περιορίσουν τις μικρορωγμές από κρούση. Για το γραφίτη, η διατήρηση των φύλλων σε θερμοκρασία δωματίου και η ξηρά κοπή αποτρέπουν τη μαλάκυνση της ρητίνης. Για το εποξειδικό πλακέ, η μείωση της ταχύτητας προώθησης σε 600–900 mm/min και η προσθήκη ελαφρού αέρινου ρεύματος απομακρύνουν τα υπολείμματα κοπής προτού επανασυγκολληθούν στην ακμή της τομής. Η θερμική απεικόνιση κατά τη διάρκεια μελέτης συνεχούς κοπής έδειξε ότι η θερμοκρασία στην επαφή εργαλείου-υλικού αυξήθηκε μόνο κατά 8°C εντός 90 λεπτών, όταν εφαρμόστηκαν τα όρια ταχύτητας προώθησης και ταλάντωσης. Αυτή η σταθερότητα διατηρεί τη διαστατική παρέκκλιση κάτω των ±0,1 mm και υποστηρίζει την αδιάλειπτη παραγωγή στεγανοποιητικών, θερμικών προστατευτικών πλακών και μονωτικών πλακών.
Αφρώδη και ακουστικά υλικά: Βελτιστοποίηση του CNC με κινούμενο μαχαίρι για αφρό EVA, φαινολικό αφρό και φίλτρα αφρού
Χαμηλής πυκνότητας EVA έναντι υψηλής πυκνότητας φαινολικού αφρού: Προσαρμογή της συχνότητας ταλάντωσης της λεπίδας στην ανάκαμψη συμπίεσης του αφρού
Το αφρώδες EVA χαμηλής πυκνότητας συμπιέζεται και ανακάμπτει γρήγορα, οπότε ένα CNC με οδοντωτό κόφτη που ταλαντώνεται και υπερβολική συχνότητα κατακόρυφης διαδρομής μπορεί να σκίσει τα τοιχώματα των κυττάρων και να αφήσει ασαφή άκρα. Το αφρώδες φαινολικής ρητίνης υψηλής πυκνότητας αντιστέκεται στη διείσδυση και παράγει τριβική θερμότητα· μια πιο αργή συχνότητα ταλάντωσης σε συνδυασμό με μεγαλύτερο πλάτος βελτιώνει την απομάκρυνση των υλικών κοπής και εμποδίζει την κατάρρευση των ακρών. Για να διατηρηθεί η σταθερότητα στη μαζική παραγωγή, οι τεχνικοί πρέπει να προσαρμόζουν τον χρόνο παραμονής της λεπίδας (dwell time) στον χρόνο ανάκαμψης από τη συμπίεση κάθε υλικού· το EVA ανέχεται γρηγορότερες διαδρομές, ενώ το φαινολικό αφρώδες επωφελείται από μειωμένη ταχύτητα και επιπλέον αναρρόφηση με κενό. Τα ανοιχτού τύπου αφρώδη φίλτρων απαιτούν μέτρια συχνότητα και οξεία λεπίδα με μονόπλευρη επεξεργασία (single-bevel), για να αποφευχθεί η κατάρρευση των πόρων. Η δοκιμή κάθε παρτίδας αφρώδους πριν από την έναρξη πλήρους παραγωγής καθορίζει με ακρίβεια τον ρυθμό διαδρομής και τη γωνία επεξεργασίας της λεπίδας, εξασφαλίζοντας επαναλήψιμη ποιότητα στα άκρα. Αυτή η αντιστοίχιση παραμέτρων μειώνει τα απορρίμματα και υποστηρίζει την υψηλότερη ένταση παραγωγής ακουστικού αφρώδους.
Συσκευασία & Δομικές Πλάκες: Επίτευξη Μαζικής Παραγωγής Χωρίς Σχισμές σε Διπλωμένο Χαρτόνι, Κυψελωτές Δομές και Γκρι Πλάκες
Προσανατολισμός Φλούτου, Αντοχή Κόλλησης με Κόλλα και Βαθμονόμηση Γωνίας Μαχαιριού για Αξιόπιστη Κοπή Πλακών με CNC Μαχαίρι Ολίσθησης
Η αξιόπιστη CNC κοπή με ταλαντευόμενο μαχαίρι σε κυματοειδές χαρτόνι, μελισσοκόμβο και γκρι χαρτόνι εξαρτάται από την ακριβή προσαρμογή της κίνησης του εργαλείου στη δομή του χαρτονιού. Η πρωταρχική παράμετρος είναι ο προσανατολισμός των κυμάτων: η κοπή παράλληλα προς τα κύματα παράγει καθαρότερες άκρες σε σύγκριση με την κοπή κάθετα στα ανοιχτά κελιά των κυμάτων, η οποία μπορεί να προκαλέσει κατάρρευση ή φραγμό. Η αντοχή της κόλλας μεταξύ των επιφανειακών στρωμάτων και των κυμάτων επηρεάζει επίσης την αντίσταση στο σχίσιμο· ασθενείς ή γηρασμένες κολλήσεις χωρίζονται υπό την ταλάντωση της λεπίδας, αφήνοντας ασαφείς άκρες. Η βαθμονόμηση της γωνίας του μαχαιριού έχει εξίσου μεγάλη σημασία. Μια μεγαλύτερη κλίση μειώνει το συμπίεσμα της επιφάνειας στα επιφανειακά στρώματα μελισσοκομβιού, ενώ μια μικρότερη γωνία κόβει το γκρι χαρτόνι χωρίς να τραβά τις ίνες. Για παραγωγή μεγάλων ποσοτήτων, δοκιμάστε την κατεύθυνση των κυμάτων, την ποιότητα της κόλλησης και τη γωνία της λεπίδας σε δείγματα χαρτονιού—αυτό αποτρέπει την κατάρρευση του πυρήνα και το φράγμα των ακρών σε μεγάλη κλίμακα. Ένας κορυφαίος προμηθευτής συσκευασίας ανέφερε ότι μια ρύθμιση της γωνίας της λεπίδας κατά 3° μείωσε τα ελαττώματα στις άκρες κατά 40% σε διπλό κυματοειδές χαρτόνι.
Τμήμα Γενικών Ερωτήσεων
Τι είναι μια CNC με ταλαντευόμενο μαχαίρι;
Ένα CNC με ταλαντευόμενο μαχαίρι είναι ένα σύστημα κοπής που χρησιμοποιεί λεπίδα με γρήγορη εναλλασσόμενη κίνηση προς τα εμπρός και προς τα πίσω για να κόβει ακριβώς τα υλικά. Είναι ιδιαίτερα χρήσιμο για την κοπή μαλακών, παχιών ή ινώδων υλικών.
Γιατί είναι σημαντικά η σκληρότητα, η πυκνότητα και το πάχος στην κοπή με CNC ταλαντευόμενου μαχαιριού;
Αυτοί οι παράγοντες καθορίζουν τη βέλτιστη συχνότητα ταλάντωσης της λεπίδας, την ταχύτητα προώθησης και τη δύναμη πίεσης προς τα κάτω. Η κατάλληλη ισορροπία μεταξύ τους ελαχιστοποιεί τη φθορά του εργαλείου, τη συσσώρευση θερμότητας, τη παραμόρφωση των ακμών και τα απόβλητα υλικού στην παραγωγή.
Πώς επηρεάζουν τα διαφορετικά υλικά τις παραμέτρους κοπής;
Υλικά όπως το πυριτικό καουτσούκ, το καουτσούκ, το αφρός και ο γραφίτης έχουν διαφορετικές ιδιότητες που απαιτούν ειδικές παραμέτρους κοπής σχετικά με τον ρυθμό διαδρομής, την ταχύτητα προώθησης, το πλάτος ταλάντωσης και τη γωνία του μαχαιριού για βέλτιστη απόδοση.
Ποια είναι τα τυπικά κατώφλια πάχους για διαφορετικά υλικά;
Τα σταθερά όρια πάχους για μία διέλευση διαφέρουν ανά κατηγορία υλικού. Για παράδειγμα, το EVA και ο αφρός φίλτρου έχουν υψηλότερα ορια πάχους από τις πυκνές πλάκες γραφίτη-εποξικής ρητίνης, οι οποίες απαιτούν πιο ελεγχόμενες συνθήκες κοπής.
Πώς μπορεί να ελαχιστοποιηθεί η αποκόλληση ακμών και η παραμόρφωση;
Η αποκόλληση ακμών μπορεί να ελαχιστοποιηθεί με τη χρήση της κατάλληλης προσανατολισμού της λεπίδας, της γωνίας κοπής, της ταχύτητας προώθησης και του πλάτους ταλάντωσης. Η δοκιμή υλικο-ειδικών παραμέτρων πριν από την παραγωγή είναι κρίσιμη.
Ποιες είναι οι συνηθισμένες δυσκολίες με συγκεκριμένα υλικά, όπως το πολυμερές σιλικόνης ή ο αφρός φαινολικής ρητίνης, στην κοπή CNC;
Το πολυμερές σιλικόνης και το βουταδιενικό καουτσούκ μπορούν να προκαλέσουν διάσπαση ακμών ή εκτροπή της λεπίδας, ενώ ο αφρός φαινολικής ρητίνης μπορεί να παράγει θερμότητα τριβής και να προκαλεί κατάρρευση των ακμών. Η κατάλληλη ρύθμιση των παραμέτρων κοπής θα αποτρέψει αυτά τα προβλήματα.
Περιεχόμενα
- Βασικές Αρχές Σταθερότητας Υλικού για CNC Με Κινούμενο Μαχαίρι
- Ελαστομερή και στεγανοποιητικά υλικά: καουτσούκ, πολυσιλοξάνη, γραφίτης και εποξικό υλικό
- Αφρώδη και ακουστικά υλικά: Βελτιστοποίηση του CNC με κινούμενο μαχαίρι για αφρό EVA, φαινολικό αφρό και φίλτρα αφρού
- Συσκευασία & Δομικές Πλάκες: Επίτευξη Μαζικής Παραγωγής Χωρίς Σχισμές σε Διπλωμένο Χαρτόνι, Κυψελωτές Δομές και Γκρι Πλάκες
-
Τμήμα Γενικών Ερωτήσεων
- Τι είναι μια CNC με ταλαντευόμενο μαχαίρι;
- Γιατί είναι σημαντικά η σκληρότητα, η πυκνότητα και το πάχος στην κοπή με CNC ταλαντευόμενου μαχαιριού;
- Πώς επηρεάζουν τα διαφορετικά υλικά τις παραμέτρους κοπής;
- Ποια είναι τα τυπικά κατώφλια πάχους για διαφορετικά υλικά;
- Πώς μπορεί να ελαχιστοποιηθεί η αποκόλληση ακμών και η παραμόρφωση;
- Ποιες είναι οι συνηθισμένες δυσκολίες με συγκεκριμένα υλικά, όπως το πολυμερές σιλικόνης ή ο αφρός φαινολικής ρητίνης, στην κοπή CNC;