
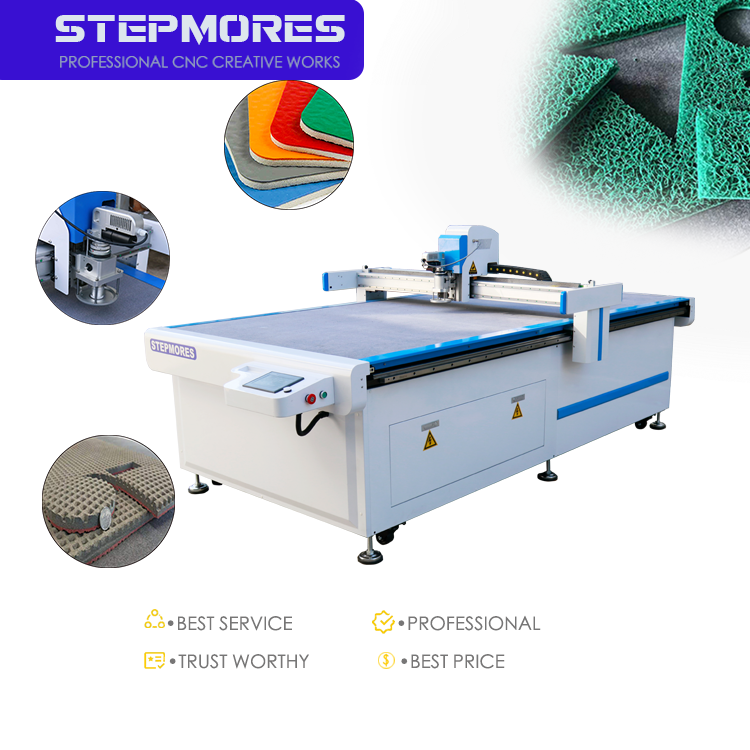
Podstawy stabilności materiału dla CNC z nożem oscylacyjnym
Stabilne cięcie masowe przy użyciu CNC z nożem oscylacyjnym zależy od wzajemnego oddziaływania twardości, gęstości i grubości materiału. Te trzy zmienne określają częstotliwość oscylacji ostrza, prędkość posuwu oraz siłę docisku. Zrównoważenie ich pozwala zmniejszyć odkształcenia krawędzi, nagrzewanie się oraz zużycie narzędzia.
W jaki sposób twardość, gęstość i grubość współdziałają, umożliwiając stabilne cięcie CNC z nożem oscylacyjnym
Twardość określa dolny próg ostrości ostrza i siły docisku. Gęste materiały, takie jak kompozyty grafitowo-epoksydowe, hamują boczne przesuwanie ostrza, podczas gdy miękkie, małogęste pianki ulegają uciskowi jeszcze przed tym, jak krawędź zacznie tnąć. Grubość decyduje o liczbie cykli drgań zaangażowanych w strefę cięcia. Aby uzyskać stabilne rezultaty, operatorzy dostosowują częstotliwość skoku w typowym zakresie od 3000 do 15 000 skoków na minutę oraz zmniejszają prędkość posuwu wraz ze wzrostem twardości lub gęstości. Arkusz azotanu butadienowo-nitrylowego o twardości 40 Shore A i grubości 30 mm może być czyszczony bez problemów przy 12 000 skoków/min i prędkości posuwu 0,8 m/s, ale ta sama grubość laminatu fenolowego o wysokiej gęstości wymaga wolniejszego posuwu i większej siły docisku, aby uniknąć rozwarstwienia. Szerokość cięcia (kerf) również się zmienia – od 0,3 mm w sztywnych płytach do 0,8 mm w ściśliwych piankach. Inżynierowie procesowi często monitorują temperaturę krawędzi tnącej i wskaźnik odpadów podczas inspekcji pierwszego egzemplarza. Wzrost którekolwiek z tych parametrów sygnalizuje, że twardość lub gęstość wykracza poza ustalone ograniczenia. Ta korekta w pętli zamkniętej zapewnia utrzymanie ciągłych przebiegów produkcji w granicach tolerancji. Żaden pojedynczy parametr nie działa samodzielnie – twardość, gęstość i grubość należy oceniać łącznie przed ustaleniem ostatecznego receptura produkcyjnego.
Krytyczne progi grubości dla materiałów w produkcji masowej
Wysoka wydajność produkcji zależy od przestrzegania maksymalnych dopuszczalnych grubości. Systemy CNC z nożem oscylacyjnym zazwyczaj tną materiały o grubości do 100 mm, ale stabilne granice jednoprzejściowego cięcia różnią się znacznie w zależności od kategorii materiału.
| Kategoria materiału | Typowa stabilna grubość jednoprzejściowego cięcia | Typowe objawy niestabilności po przekroczeniu progu |
|---|---|---|
| Guma silikonowa i akrylonitrylowa (20–60 Shore A) | 30–50 mm | uciskanie krawędzi, ugięcie ostrza |
| EVA i pianka filtracyjna | 60–100 mm | drżenie, nieprzecięte włókna, ryzyko stopienia dolnej warstwy |
| Płyta grafitowa i epoksydowa | 10–20 mm | łuszczenie się krawędzi, dryf termiczny, odwarstwianie |
| Płyty faliste i plastry pszczeliny | 15–25 mm | zgniatanie grzebieni, wyrywanie materiału, przesuwanie kleju |
Przekroczenie tych progów wymusza niższe prędkości podawania i zwiększa odpad. Niskogęstościowy EVA toleruje grubsze cięcia, ponieważ ścieżka ostrza ściska się i odzyskuje pierwotny kształt bez nagrzewania się. Wysokogęstościowy fenolik zachowuje się jak sztywna płyta i musi pozostać poniżej 20 mm, aby uniknąć skruszenia. W produkcji masowej inżynierowie często ustawiają próg na poziomie 70–80 % maksymalnej wartości ustalonej w testach, aby zapewnić powtarzalność – utrzymując zmienność szerokości cięcia w zakresie 0,3–0,8 mm oraz dokładność pozycjonowania w granicach ±0,1 mm. Taka ostrożna rezerwa chroni również żywotność ostrzy przy cięciu żądzących materiałów, takich jak grafit i płyty epoksydowe. Zastosowanie wielokrotnych przejść pozwala zwiększyć maksymalną grubość materiału, ale czas cyklu oraz spójność krawędzi często się pogarszają. Wybór progu dostosowanego do konkretnej kategorii materiału przed uruchomieniem produkcji masowej zapobiega nieplanowanym przestojom. Ostatecznie stabilna produkcja masowa zależy od poszanowania tych ograniczeń materiałowych, a nie od surowej mocy maszyny.
Materiały elastomerowe i uszczelniające: kauczuk, silikon, grafit oraz płyty epoksydowe
Materiały elastomerowe i uszczelniające wymagają stabilnych parametrów cięcia, aby uniknąć odkształcenia krawędzi i zanieczyszczenia pyłem. Dobrze dostosowany system CNC z nożem oscylacyjnym osiąga to poprzez zsynchronizowanie prędkości ostrza, częstotliwości oscylacji oraz prędkości posuwu.
Silikon i guma nitrylowa (20–60 Shore A): spójna jakość krawędzi oraz kontrola odwarstwiania
Silikon i kauczuk akrylonitrylowo-butadienowy w zakresie twardości 20–60 Shore A łączą niską twardość z wysokim tarciem powierzchniowym – warunki te mogą powodować odchylenie ostrza oraz rozwarstwienie krawędzi, jeśli parametry ulegną zmianie. Aby zapewnić stabilne cięcie, operatorzy powinni wstępnie ochłodzić arkusze do temperatury 10–15 °C oraz używać noża jednostronnie nachylonego pod kątem 30–45° przy częstotliwości drgań 8 000–12 000 na minutę. Niższe częstotliwości drgań generują siły ciągnące, które rozciągają cienkie fragmenty uszczelki; nadmierna prędkość powoduje przegrzanie materiału i powstawanie lepkich krawędzi. Prędkości podawania w zakresie 800–1 200 mm/min wspierają utrzymanie jednolitej szerokości cięcia (kerfu) i zmniejszają ryzyko rozwarstwienia. Ostrza należy wymieniać po przebytej długości 500 metrów bieżących, aby zachować czyste krawędzie i zapobiec rozwarstwieniu spowodowanemu odbiciem. Przyssawka próżniowa w połączeniu z matą do cięcia (tzw. „matą zużywalną”) zapobiega uniesieniu się krawędzi w górę i zapewnia powtarzalne, wolne od rozwarstwienia rezultaty.
Płyta grafitowa i epoksydowa: ograniczanie skłóbkowania oraz dryfu termicznego przy ciągłym cięciu CNC nożem oscylacyjnym
Płyty z grafitu i żywicy epoksydowej łączą kruche wypełniacze z powierzchniami bogatymi w żywicę, dlatego głównymi trybami uszkodzeń przy długotrwałej obróbce są odpryskiwanie krawędzi oraz dryf termiczny. Orientacja ostrza tnącego w dół wywiera nacisk na podłożenie i zapobiega uszkodzeniom górnej krawędzi. Operatorzy powinni stosować nożycę ze stali szybkotnącej o średnicy 25 mm z nachyleniem krawędzi tnącej 45° oraz utrzymywać amplitudę drgań poniżej 2 mm, aby ograniczyć mikropęknięcia spowodowane uderzeniem. W przypadku grafitu zachowanie arkuszy w temperaturze pokojowej oraz cięcie suchą metodą zapobiega mięknięciu żywicy. W przypadku płyty epoksydowej zmniejszenie prędkości posuwu do zakresu 600–900 mm/min oraz zastosowanie lekkiego strumienia powietrza usuwa odpadki po cięciu przed ich ponownym przyczepieniem się do krawędzi cięcia. Obrazy termowizyjne uzyskane podczas badań ciągłego cięcia wykazały, że temperatura na styku narzędzia wzrosła jedynie o 8°C w ciągu 90 minut przy zachowaniu określonych limitów posuwu i drgań. Ta stabilność zapewnia dryf wymiarowy poniżej ±0,1 mm i umożliwia nieprzerwaną produkcję uszczelek, wkładek termoprzewodzących oraz płyt izolacyjnych.
Materiały piankowe i akustyczne: optymalizacja maszyn CNC z nożem oscylacyjnym do pianek EVA, fenolowych i filtracyjnych
Pianka EVA o niskiej gęstości kontra pianka fenolowa o wysokiej gęstości: dopasowanie częstotliwości oscylacji noża do szybkości odzysku sprężystości pianki
Pianka EVA o niskiej gęstości ulega szybkiemu uciskowi i odprężaniu, dlatego frezarka CNC z oscylującym nożem pracująca z nadmierną częstotliwością ruchu pionowego może uszkadzać ścianki komórek i pozostawiać nieostre krawędzie. Pianka fenolowa o wysokiej gęstości stawia opór wnikaniu narzędzia i generuje ciepło tarcia; niższa częstotliwość oscylacji połączona z większą amplitudą poprawia usuwanie wiórków i zapobiega kruszeniu się krawędzi. Aby zapewnić stabilność masowej produkcji, technicy powinni dobrać czas postoju ostrza (dwell) odpowiednio do czasu odzysku sprężystości danej pianki — pianka EVA wytrzymuje szybsze ruchy, podczas gdy pianka fenolowa działa lepiej przy obniżonej prędkości oraz przy zastosowaniu podciśnienia do przyssania materiału. Pianki filtracyjne o strukturze otwartokomórkowej wymagają umiarkowanej częstotliwości i ostrego noża jednostronnie szlifowanego, aby uniknąć zapadania się porów. Przetestowanie każdej partii pianki przed pełnym uruchomieniem serii pozwala ustalić optymalną częstotliwość ruchu i kąt szlifu ostrza, zapewniając powtarzalną jakość krawędzi. Mapowanie tych parametrów zmniejsza odpad i wspiera masowe cięcie pianek akustycznych.
Opakowania i płyty konstrukcyjne: osiąganie bezawaryjnej masowej produkcji na tekturze falistej, tekturze plastra miodu oraz tekturze szarej
Orientacja fletu, wytrzymałość klejowego połączenia i kalibracja kąta noża w celu niezawodnego cięcia płyt CNC nożem oscylacyjnym
Niezawodne CNC z oscylującym nożem do cięcia tektury falistej, miodowej i szarej wymaga dopasowania ruchu narzędzia do struktury tektury. Kierunek fałdów jest kluczowy: cięcie równoległe do fałdów falistości zapewnia czystsze krawędzie niż cięcie prostopadłe do otwartych komórek fałdów, które mogą ulec zapadnięciu lub poszarpaniu. Wytrzymałość połączenia klejowego między warstwą zewnętrzną a fałdami również wpływa na odporność na rozerwanie; słabe lub starzejące się połączenia rozdzielają się pod wpływem oscylacji ostrza, pozostawiając niewyraźne krawędzie. Kalibracja kąta noża ma takie samo znaczenie. Większy kąt pochylenia zmniejsza ucisk powierzchni górnej przy cięciu płaskich płyt miodowych, podczas gdy mniejszy kąt umożliwia cięcie tektury szarej bez przyciągania włókien. W przypadku dużych serii należy przetestować kierunek fałdów, jakość połączenia klejowego oraz kąt ostrza na próbkach – zapobiega to zapadaniu się rdzenia i poszarpaniu krawędzi w skali przemysłowej. Wiodący dostawca opakowań stwierdził, że zmiana kąta noża o 3° zmniejszyła wady krawędzi o 40% przy cięciu tektury falistej dwuwarstwowej.
Sekcja FAQ
Czym jest CNC z oscylującym nożem?
Oscylacyjny ploter CNC to system cięcia wykorzystujący ostrze wykonujące szybkie ruchy posuwisto-zwrotne w celu precyzyjnego cięcia materiałów. Jest szczególnie przydatny do cięcia miękkich, grubychnych lub włóknistych materiałów.
Dlaczego twardość, gęstość i grubość są ważne w cięciu oscylacyjnym CNC?
Czynniki te określają optymalną częstotliwość oscylacji ostrza, prędkość posuwu oraz siłę docisku. Prawidłowa równowaga między nimi minimalizuje zużycie narzędzia, nagrzewanie się, odkształcenia krawędzi oraz odpady materiału w produkcji.
W jaki sposób różne materiały wpływają na parametry cięcia?
Materiały takie jak silikon, guma, pianka i grafit mają różne właściwości, które wymagają zastosowania konkretnych parametrów cięcia – m.in. częstotliwości skoku, prędkości posuwu, amplitudy oscylacji oraz kąta ostrza – w celu osiągnięcia optymalnych wyników.
Jakie są typowe progi grubości dla różnych materiałów?
Stabilne granice grubości przy pojedynczym przejściu różnią się w zależności od kategorii materiału. Na przykład EVA i pianka filtracyjna mają wyższe maksymalne wartości grubości niż gęste płyty z grafitu i żywicy epoksydowej, które wymagają bardziej kontrolowanych warunków cięcia.
W jaki sposób można zminimalizować skruszenie i odkształcenie krawędzi?
Skruszenie krawędzi można zminimalizować poprzez zastosowanie odpowiedniej orientacji noża, kąta pochylenia ostrza, prędkości posuwu oraz amplitudy drgań. Przeprowadzenie testów parametrów dostosowanych do konkretnego materiału przed rozpoczęciem produkcji jest kluczowe.
Jakie są typowe trudności związane z obróbką konkretnych materiałów, takich jak silikon lub pianka fenolowa, na frezarkach CNC?
Silikon oraz kauczuk nitrilowy mogą powodować rozrywanie krawędzi lub odchylenie ostrza, podczas gdy pianka fenolowa może generować ciepło tarcia oraz kruszenie się krawędzi. Poprawne dostrajanie parametrów cięcia zapobiegnie tym problemom.
Spis treści
- Podstawy stabilności materiału dla CNC z nożem oscylacyjnym
- Materiały elastomerowe i uszczelniające: kauczuk, silikon, grafit oraz płyty epoksydowe
- Materiały piankowe i akustyczne: optymalizacja maszyn CNC z nożem oscylacyjnym do pianek EVA, fenolowych i filtracyjnych
- Opakowania i płyty konstrukcyjne: osiąganie bezawaryjnej masowej produkcji na tekturze falistej, tekturze plastra miodu oraz tekturze szarej
-
Sekcja FAQ
- Czym jest CNC z oscylującym nożem?
- Dlaczego twardość, gęstość i grubość są ważne w cięciu oscylacyjnym CNC?
- W jaki sposób różne materiały wpływają na parametry cięcia?
- Jakie są typowe progi grubości dla różnych materiałów?
- W jaki sposób można zminimalizować skruszenie i odkształcenie krawędzi?
- Jakie są typowe trudności związane z obróbką konkretnych materiałów, takich jak silikon lub pianka fenolowa, na frezarkach CNC?