
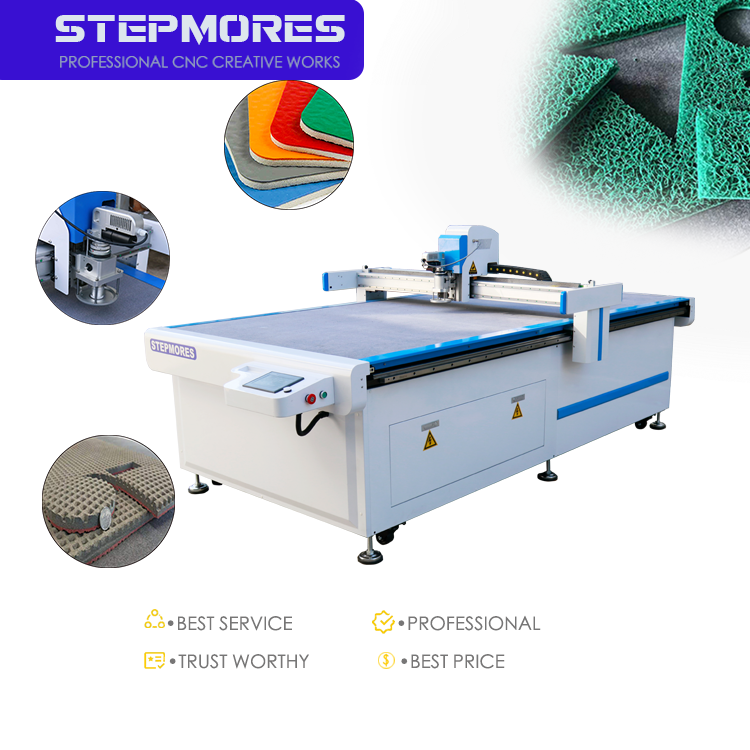
Fundamentos de la estabilidad del material para CNC con cuchilla oscilante
El corte estable en producción en masa con una CNC con cuchilla oscilante depende de cómo interactúan la dureza, la densidad y el espesor del material. Estas tres variables determinan la frecuencia de oscilación de la cuchilla, la velocidad de avance y la fuerza descendente. Equilibrarlas reduce la deformación del borde, la acumulación de calor y el desgaste de la herramienta.
Cómo interactúan la dureza, la densidad y el espesor para permitir un corte estable con CNC con cuchilla oscilante
La dureza establece el límite inferior para la nitidez de la cuchilla y la fuerza descendente. Los materiales densos, como los compuestos de grafito-epoxi, resisten el desplazamiento lateral de la cuchilla, mientras que las espumas blandas y de baja densidad se comprimen antes de que el filo penetre. El espesor determina cuántos ciclos de oscilación intervienen en la zona de corte. Para obtener resultados estables, los operadores ajustan la frecuencia de carrera dentro del rango típico de 3.000 a 15.000 carreras por minuto y reducen la velocidad de avance cuando aumentan la dureza o la densidad. Una lámina de nitrilo de 40 Shore A de 30 mm puede cortarse limpiamente a 12.000 carreras/min y 0,8 m/s, pero el mismo espesor en fenólica de alta densidad requiere una velocidad de avance más lenta y una mayor fuerza descendente para evitar la deslaminación. El ancho de la ranura de corte también varía: de 0,3 mm en tableros rígidos a 0,8 mm en espumas compresibles. Los ingenieros de proceso suelen supervisar la temperatura del filo y la tasa de desechos durante la inspección del primer artículo. Un aumento en cualquiera de ambos parámetros indica que la dureza o la densidad han variado fuera de la ventana preestablecida. Este ajuste en bucle cerrado mantiene las series continuas dentro de las tolerancias. Ningún parámetro actúa de forma aislada: la dureza, la densidad y el espesor deben evaluarse conjuntamente antes de fijar la receta de producción.
Los umbrales críticos de grosor según las categorías de material para producciones a gran volumen
La producción a gran volumen depende del respeto de los límites máximos de grosor. Los sistemas CNC con cuchilla oscilante suelen cortar hasta 100 mm, pero los límites estables de corte en un solo paso varían notablemente según la categoría de material.
| Categoría de Material | Grosor típico estable en un solo paso | Inestabilidad habitual más allá del umbral |
|---|---|---|
| Caucho de silicona y nitrilo (20–60 Shore A) | 30–50 mm | compresión del borde, desviación de la cuchilla |
| Espuma EVA y espuma filtrante | 60–100 mm | vibración, fibras no cortadas, riesgo de fusión en la base |
| Tablero de grafito y epoxi | 10–20 mm | desconchado del borde, deriva térmica, deslaminación |
| Cartón corrugado y tablero alveolar | 15–25 mm | aplastamiento de ondulaciones, desgarro, arrastre del adhesivo |
Superar estos umbrales obliga a reducir las velocidades de avance y aumenta los residuos. El EVA de baja densidad tolera cortes más gruesos porque la trayectoria de la cuchilla se comprime y recupera sin generar calor. El fenólico de alta densidad se comporta como un tablero rígido y debe mantenerse por debajo de 20 mm para evitar astillamiento. En producción en masa, los ingenieros suelen establecer un umbral del 70–80 % del máximo probado para preservar la repetibilidad: manteniendo la variación de la ranura entre 0,3–0,8 mm y la precisión posicional cerca de ±0,1 mm. Este margen conservador también protege la vida útil de la cuchilla al procesar tableros abrasivos de grafito y epoxi. Las estrategias de múltiples pasadas pueden permitir mayores espesores, pero el tiempo de ciclo y la consistencia del borde suelen deteriorarse. Seleccionar un umbral específico por categoría antes de las series de alta volumetría evita paradas no planificadas. En última instancia, una producción en masa estable depende del respeto riguroso a estos límites materiales, no de la capacidad bruta de la máquina.
Materiales elastoméricos y sellantes: caucho, silicona, grafito y tablero epoxi
Los materiales elastoméricos y de sellado requieren parámetros de corte estables para evitar la deformación de los bordes y la contaminación por polvo. Un sistema CNC de cuchilla oscilante bien ajustado logra esto sincronizando la velocidad de la cuchilla, la frecuencia de oscilación y la velocidad de avance.
Silicona y caucho de nitrilo (20–60 Shore A): calidad de borde constante y control de deslaminación
El silicona y el caucho de nitrilo en el rango de 20 a 60 Shore A combinan baja dureza con alta fricción superficial: condiciones que pueden provocar desviación de la cuchilla y desgarro del borde si los parámetros se desvían. Para cortes estables, los operarios deben preenfriar las láminas a 10–15 °C y usar una cuchilla biselada simple de 30–45° a 8.000–12.000 oscilaciones por minuto. Tasas de oscilación más bajas generan fuerzas de tracción que estiran las secciones delásticas finas; velocidades excesivas sobrecalientan el material y crean bordes pegajosos. Velocidades de avance entre 800 y 1.200 mm/min ayudan a mantener un ancho uniforme de la ranura de corte y reducen el riesgo de deslaminación. Reemplace las cuchillas tras recorrer 500 metros lineales para conservar bordes limpios y evitar deslaminación por rebote. La sujeción por vacío con una alfombra de corte sacrificable evita el levantamiento ascendente de los bordes y garantiza resultados repetibles y libres de deslaminación.
Grafito y tablero de epoxi: mitigación del astillado y la deriva térmica en cortes CNC continuos con cuchilla oscilante
Las tablas de grafito y epoxi combinan un relleno frágil con superficies ricas en resina, por lo que el astillamiento en los bordes y la deriva térmica son los modos principales de fallo en recorridos prolongados. Una orientación de cuchilla que corta hacia abajo ejerce presión sobre el sustrato y suprime la rotura en el borde superior. Los operarios deben usar una cuchilla de acero rápido de 25 mm con bisel de 45° y mantener la amplitud de oscilación por debajo de 2 mm para limitar las microgrietas por impacto. En el caso del grafito, mantener las láminas a temperatura ambiente y realizar el corte en seco evita la reblandecimiento de la resina. En el caso de la tabla de epoxi, reducir la velocidad de avance a 600–900 mm/min y aplicar una ligera corriente de aire elimina los residuos de viruta antes de que se re-solden al borde cortado. Las imágenes térmicas obtenidas durante un estudio de corte continuo mostraron que la temperatura en la interfaz herramienta aumentó únicamente 8 °C en 90 minutos cuando se aplicaron los límites de avance y oscilación. Esta estabilidad mantiene la deriva dimensional por debajo de ±0,1 mm y permite la producción ininterrumpida de juntas, almohadillas térmicas y placas aislantes.
Materiales de espuma y acústicos: optimización de la CNC de cuchilla oscilante para espumas EVA, fenólicas y de filtro
EVA de baja densidad frente a fenólica de alta densidad: ajuste de la frecuencia de oscilación de la cuchilla a la recuperación por compresión de la espuma
La espuma de EVA de baja densidad se comprime y recupera su forma rápidamente, por lo que una CNC de cuchilla oscilante con frecuencia excesiva de recorrido vertical puede romper las paredes celulares y dejar bordes deshilachados. La espuma fenólica de alta densidad resiste la penetración y genera calor por fricción; una frecuencia de oscilación más lenta combinada con mayor amplitud mejora la evacuación de virutas y evita el desmoronamiento de los bordes. Para mantener estable la producción en masa, los técnicos deben ajustar el tiempo de permanencia de la cuchilla al tiempo de recuperación tras compresión de cada material: la EVA tolera golpes más rápidos, mientras que la fenólica se beneficia de una velocidad reducida junto con sujeción por vacío. Las espumas filtrantes de célula abierta requieren frecuencia moderada y una cuchilla afilada de bisel simple para evitar el colapso de los poros. Probar cada lote de espuma antes de una serie completa fija la velocidad de golpe y el ángulo de bisel, garantizando calidad constante en los bordes. Este mapeo de parámetros reduce los desechos y apoya el corte en volumen elevado de espumas acústicas.
Embalaje y tableros estructurales: lograr producción masiva sin desgarros en cartón corrugado, panal y cartón gris
Orientación de la fresa, resistencia de la unión adhesiva y calibración del ángulo de la cuchilla para un corte fiable de tableros CNC con cuchilla oscilante
El corte CNC fiable con cuchilla oscilante de cartón corrugado, panel alveolar y cartón gris depende de sincronizar el movimiento de la herramienta con la estructura del material. La orientación de las ondulaciones es primordial: cortar paralelamente a las ondulaciones produce bordes más limpios que cortar transversalmente a las celdas abiertas, lo cual puede provocar su colapso o deshilachado. La resistencia de la unión adhesiva entre las capas externas y las ondulaciones también afecta la resistencia al desgarro; uniones débiles o envejecidas se separan bajo la oscilación de la cuchilla, dejando bordes borrosos. La calibración del ángulo de la cuchilla es igualmente importante. Un bisel más pronunciado reduce la compresión en la superficie superior de las láminas frontales alveolares, mientras que un ángulo más suave corta el cartón gris sin arrastrar fibras. Para series de alta producción, pruebe la dirección de las ondulaciones, la calidad de la unión y el ángulo de la cuchilla en muestras —esto evita el colapso del núcleo y el deshilachado de los bordes a gran escala. Un proveedor líder de embalajes informó que un ajuste de 3° en el ángulo de la cuchilla redujo un 40 % los defectos en los bordes del cartón corrugado de doble pared.
Sección de Preguntas Frecuentes
¿Qué es una máquina CNC con cuchilla oscilante?
Una CNC con cuchilla oscilante es un sistema de corte que utiliza una hoja con movimiento rápido de ida y vuelta para cortar materiales con precisión. Es especialmente útil para cortar materiales blandos, gruesos o fibrosos.
¿Por qué son importantes la dureza, la densidad y el espesor en el corte con CNC de cuchilla oscilante?
Estos factores determinan la frecuencia óptima de oscilación de la cuchilla, la velocidad de avance y la fuerza de descenso. Un equilibrio adecuado entre ellos minimiza el desgaste de la herramienta, la acumulación de calor, la deformación del borde y los residuos de material en la producción.
¿Cómo afectan los distintos materiales los parámetros de corte?
Materiales como silicona, caucho, espuma y grafito presentan propiedades diferentes que exigen parámetros de corte específicos relacionados con la frecuencia de golpe, la velocidad de avance, la amplitud de oscilación y el ángulo de la cuchilla para lograr un rendimiento óptimo.
¿Cuáles son los umbrales típicos de espesor para distintos materiales?
Los límites estables de grosor en un solo paso varían según la categoría del material. Por ejemplo, el EVA y las espumas filtrantes tienen umbrales superiores de grosor más altos que las placas densas de grafito-epoxi, que requieren condiciones más controladas para el corte.
¿Cómo se pueden minimizar los astillamientos y deformaciones en los bordes?
Los astillamientos en los bordes se pueden minimizar mediante la orientación correcta de la cuchilla, el ángulo de bisel, la velocidad de avance y la amplitud de oscilación. Es fundamental probar parámetros específicos para cada material antes de la producción.
¿Cuáles son los desafíos comunes al mecanizar materiales específicos, como silicona o espuma fenólica, mediante CNC?
La silicona y la goma nitrílica pueden provocar desgarros en los bordes o desviación de la cuchilla, mientras que la espuma fenólica puede generar calor por fricción y desmoronamiento en los bordes. El ajuste adecuado de los parámetros de corte evita estos problemas.
Tabla de Contenidos
- Fundamentos de la estabilidad del material para CNC con cuchilla oscilante
- Materiales elastoméricos y sellantes: caucho, silicona, grafito y tablero epoxi
- Materiales de espuma y acústicos: optimización de la CNC de cuchilla oscilante para espumas EVA, fenólicas y de filtro
- Embalaje y tableros estructurales: lograr producción masiva sin desgarros en cartón corrugado, panal y cartón gris
-
Sección de Preguntas Frecuentes
- ¿Qué es una máquina CNC con cuchilla oscilante?
- ¿Por qué son importantes la dureza, la densidad y el espesor en el corte con CNC de cuchilla oscilante?
- ¿Cómo afectan los distintos materiales los parámetros de corte?
- ¿Cuáles son los umbrales típicos de espesor para distintos materiales?
- ¿Cómo se pueden minimizar los astillamientos y deformaciones en los bordes?
- ¿Cuáles son los desafíos comunes al mecanizar materiales específicos, como silicona o espuma fenólica, mediante CNC?