
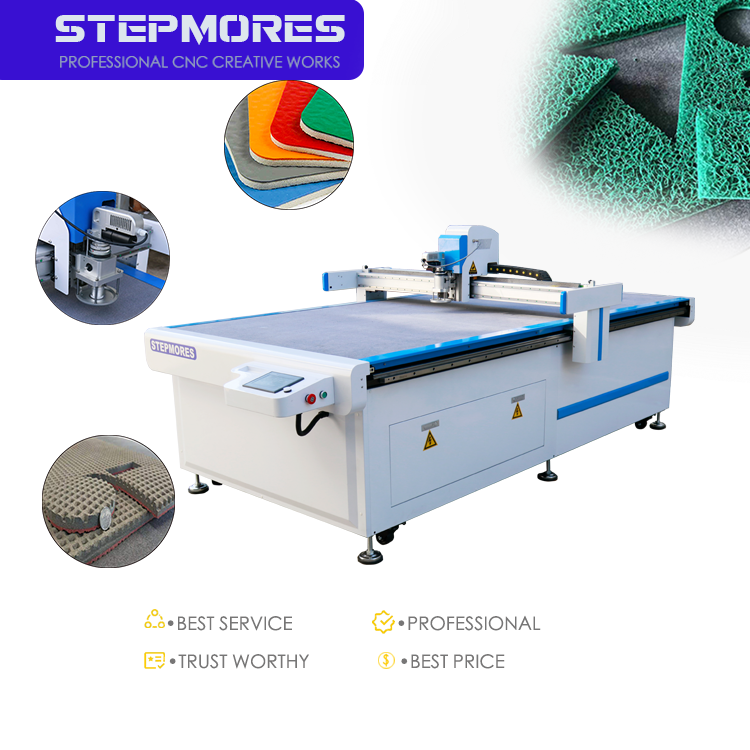
المبادئ الأساسية لاستقرار المواد في أنظمة التحكم العددي الحاسوبي ذات السكين المتذبذبة
يعتمد قص الإنتاج الضخم المستقر باستخدام نظام التحكم العددي الحاسوبي ذي السكين المتذبذبة على طريقة تفاعل صلادة المادة وكثافتها وسمكها. وتُحدِّد هذه المتغيرات الثلاثة تردد تذبذب النصل ومعدل التغذية والقوة الهابطة. وبموازنتها، تقلّ تشوهات الحواف وتراكم الحرارة وارتداء الأداة.
كيف يتفاعل الصلادة والكثافة والسمك لتمكين قص مستقر باستخدام نظام التحكم العددي الحاسوبي ذي السكين المتذبذبة
تُحدِّد الصلادة الحد الأدنى لحدَّة الشفرة وقوة الدفع للأسفل. وتُقاوم المواد الكثيفة، مثل مركَّبات الجرافيت-الإيبوكسي، الحركة الجانبية للشفرة، بينما تَنضغط الرغاوي اللينة ذات الكثافة المنخفضة قبل أن تخترق الحافة المادة. ويُقرِّر السُمك عدد دورات التذبذب التي تتفاعل مع منطقة القطع. ولتحقيق نتائج مستقرة، يضبط المشغِّلون معدل الضربات ضمن النطاق المعتاد من ٣٠٠٠ إلى ١٥٠٠٠ ضربة في الدقيقة، ويقلِّلون سرعة التغذية عند ازدياد الصلادة أو الكثافة. فقد تُقطَع ورقة نتريل بصلادة ٤٠ شور أ بسُمك ٣٠ مم بوضوح عند ١٢٠٠٠ ضربة/دقيقة وسرعة تغذية ٠٫٨ م/ث، لكن نفس السُمك من الفينوليكي عالي الكثافة يتطلَّب سرعة تغذية أبطأ وقوة دفع للأسفل أعلى لتفادي التشقُّق الطبقي. كما يتغيَّر عرض الشق من ٠٫٣ مم في الألواح الصلبة إلى ٠٫٨ مم في الرغاوي القابلة للانضغاط. وغالبًا ما يراقب مهندسو العمليات درجة حرارة الحافة ومعدَّل الهدر أثناء فحص العيِّنة الأولى. ويشير أي ارتفاع في إحدى هاتين القيمتين إلى أن الصلادة أو الكثافة قد خرجت عن النطاق المُحدَّد مسبقًا. وهذه التعديلات التلقائية المغلقة تحافظ على استمرارية التشغيل ضمن الحدود المسموحة. ولا تعمل أي معلَّمة واحدة منعزلةً عن غيرها؛ بل يجب تقييم الصلادة والكثافة والسُمك معًا قبل تثبيت وصفة الإنتاج.
القيم الحرجة لسمك المواد عبر الفئات المختلفة للإنتاج الضخم
يعتمد الإنتاج الضخم على الالتزام بالسماكات القصوى. فأنظمة التحكم العددي بالحاسوب التي تستخدم سكاكين متذبذبة تقطع عادةً حتى عمق ١٠٠ مم، لكن الحدود المستقرة للمرور الواحد تتفاوت بشكل كبير باختلاف فئة المادة.
| فئة المادة | السماكة المستقرة النموذجية للمرور الواحد | أعراض عدم الاستقرار الشائعة عند تجاوز الحد المسموح |
|---|---|---|
| المطاط السيليكوني والمطاط النتريلي (من ٢٠ إلى ٦٠ شور أ) | 30–50 مم | انضغاط الحواف، انحراف النصل |
| إيفا والرغوة الفلترية | ٦٠–١٠٠ مم | اهتزاز غير منتظم، ألياف غير مقطوعة، خطر انصهار الطبقة السفلى |
| الجرافيت ولوح الإيبوكسي | ١٠–٢٠ مم | تشقق الحواف، انجراف حراري، تفكك الطبقات |
| الألواح المموجة والألواح ذات البنية السداسية | ١٥–٢٥ مم | تحطيم التموجات، وانزياح الحواف، وسحب المادة اللاصقة |
تجاوز هذه الحدود يُجبر النظام على خفض معدلات التغذية ويؤدي إلى زيادة الهدر. وتسمح مادة الإيثيلين-أسيتات الفينيل منخفضة الكثافة بإجراء قطع أسمك لأن مسار الشفرة ينضغط ثم يستعيد شكله دون توليد حرارة. أما مادة الفينوليك عالية الكثافة فتتصرف كلوحة صلبة، ويجب ألا يتجاوز سمك القطعة المُقطَّعة ٢٠ مم لتفادي التفتت. وفي الإنتاج الضخم، يحدد المهندسون عادةً حدًّا نسبته ٧٠–٨٠٪ من أقصى قيمة مُختبرة للحفاظ على التكرارية — أي الاحتفاظ بتغير عرض الشق ضمن مدى ٠٫٣–٠٫٨ مم، ودقة الموضع بالقرب من ±٠٫١ مم. وهذه الهامش المحافظ يحمي أيضًا عمر الشفرة عند قطع الألواح المصنوعة من الجرافيت والراتنج الإيبوكسي، وهما مادتان تسببان احتكاكًا شديدًا. ويمكن لاستراتيجيات القطع المتعدد المرور رفع الحد الأقصى للسمك، لكن زمن الدورة واتساق الحواف غالبًا ما يتدهوران. ولذلك، فإن تحديد حدٍّ خاصٍّ بكل فئة من المواد قبل بدء التشغيل بكميات كبيرة يمنع التوقف غير المخطط عنه. وفي النهاية، يعتمد الإنتاج الضخم المستقر على احترام هذه الحدود المادية، وليس فقط على القدرات الخامة للآلة.
المواد المطاطية والمواد الحاجزة: المطاط، والسيليكون، والجرافيت، والألواح الإيبوكسية
تتطلب المواد المطاطية والمواد الختمية معاملات قطعٍ مستقرة لتفادي تشوه الحواف وتلوث الغبار. ويحقّق نظام التحكم العددي بالحاسوب المزوّد بشفرة تهتزّ هذا الهدف عبر مزامنة سرعة الشفرة، وتردد الاهتزاز، ومعدل التغذية.
السيليكون والمطاط النتريلي (من ٢٠ إلى ٦٠ على مقياس شور أ): جودة حوافٍ متسقة والتحكم في التشقق الطبقي
يجمع السيليكون والمطاط النتريلي في نطاق صلادة شور أ من ٢٠ إلى ٦٠ بين انخفاض الصلادة وارتفاع احتكاك السطح — وهي ظروف قد تؤدي إلى انحراف الشفرة وتمزُّق الحواف إذا انحرفت المعايير. ولتحقيق قطعٍ مستقر، ينبغي للمُشغِّلين تبريد الألواح مسبقًا إلى درجة حرارة تتراوح بين ١٠ و١٥ مئوية واستخدام سكين ذي حافة واحدة بزاوية ٣٠–٤٥ درجة عند تردد اهتزاز يتراوح بين ٨٠٠٠ و١٢٠٠٠ هرتز في الدقيقة. وتؤدي معدلات الاهتزاز المنخفضة إلى توليد قوى سحب تمدّ أقسام الحشوات الرقيقة، بينما تسبّب السرعات الزائدة ارتفاع درجة حرارة المادة وتكوّن حواف لاصقة. وتساعد معدلات التغذية بين ٨٠٠ و١٢٠٠ ملم/دقيقة في الحفاظ على عرض ثابت للفتحة القطعية وتقليل خطر التفكُّك الطبقي. ويجب استبدال الشفرات بعد كل ٥٠٠ متر خطي للحفاظ على نظافة الحواف ومنع التفكُّك الطبقي الناتج عن الارتداد. كما يمنع نظام التثبيت بالشفط الفراغي مع حصيرة قص تضحيةً رفع الحواف نحو الأعلى ويدعم تحقيق نتائج قابلة للتكرار وخالية تمامًا من التفكُّك الطبقي.
اللوح الجرافيتي واللوح الإيبوكسي: التخفيف من التَّشَقُّق والانحراف الحراري في عمليات القص باستخدام السكين المتذبذب المستمر على ماكينات التحكم العددي بالحاسوب
تجمع لوحات الجرافيت والإيبوكسي الحشوة الهشة مع أسطح غنية بالراتنج، لذا فإن تفتت الحواف والانحراف الحراري يُعدّان الوضعين الرئيسيين للفشل أثناء التشغيل الطويل. وتؤدي زاوية شفرة القطع المتجهة للأسفل إلى ممارسة ضغطٍ نحو المادة الأساسية، ما يكبح انفلاق الحافة العلوية. وينبغي للمُشغلين استخدام سكين من فولاذ عالي السرعة بقطر ٢٥ مم وزاوية مائلة قدرها ٤٥ درجة، والحفاظ على سعة التذبذب أقل من ٢ مم للحد من التشققات المجهرية الناتجة عن التصادم. أما بالنسبة للجرافيت، فيجب الاحتفاظ بالأوراق عند درجة حرارة الغرفة وإجراء القطع الجاف لتجنب ليونة الراتنج. أما بالنسبة لألواح الإيبوكسي، فيجب خفض معدل التغذية إلى ما بين ٦٠٠ و٩٠٠ مم/دقيقة وإضافة نفخة هوائية خفيفة لإزالة بقايا الرقائق قبل أن تلتحم مجددًا عند حافة القطع. وأظهر التصوير الحراري خلال دراسة قطع مستمر أن درجة حرارة واجهة الأداة ارتفعت فقط ٨°م خلال ٩٠ دقيقة عند تطبيق حدود التغذية والتذبذب. وهذه الاستقرار يحافظ على الانحراف البُعدي ضمن نطاق ±٠٫١ مم، ويدعم الإنتاج غير المنقطع للإطارات الختمية، والوسائد الحرارية، ولوحات العزل.
المواد الرغوية والصوتية: تحسين قصّة السكين الاهتزازية باستخدام الحاسب الآلي للرغوات الإيثيلين-أسيتات الفينيل والفينولية والمرشّحات
الرغوة من إيثيلين-أسيتات الفينيل منخفضة الكثافة مقابل الرغوة الفينولية عالية الكثافة: مطابقة تردد اهتزاز الشفرة مع زمن استعادة الانضغاط للرغوة
تَنْسُكِبُ رغوة الإيثيلين-أسيتات الفينيل ذات الكثافة المنخفضة وتَرْتَدُّ بسرعة، لذا فإن قاطعة التحكم العددي بالحاسوب ذات النصل المتذبذب قد تُمزِّق جدران الخلايا وتترك حوافًا غير نظيفة إذا كانت تردُّدات الحركة الرأسية مفرطة. أما رغوة الفينوليك عالية الكثافة فتَقاوِم الاختراق وتولِّد حرارة احتكاكية؛ لذا فإن تقليل تردُّد التذبذب مع زيادة السعة يحسِّن إزالة الشَّرَطات ويمنع تفتُّت الحواف. ولضمان استقرار الإنتاج الضخم، ينبغي على الفنيين ضبط زمن بقاء النصل حسب زمن ارتداد كل مادة بعد الانضغاط: فرغوة الإيثيلين-أسيتات الفينيل تتحمَّل حركات أسرع، بينما تستفيد رغوة الفينوليك من تقليل السرعة مع استخدام نظام شفط هوائي لتثبيت المادة. أما ألواح المرشحات ذات الخلايا المفتوحة فتتطلَّب تردُّدًا معتدلًا ونصلًا حادًّا ذا حافة مائلة واحدة لتفادي انهيار المسام. ويُوصى باختبار دفعة كل رغوة قبل التشغيل الكامل لتحديد تردُّد الحركة وزاوية الميل بدقة، مما يضمن ثبات جودة الحواف في جميع القطع. وتساعد هذه الخريطة الدقيقة للمعايير في خفض الهدر ودعم قص رغوات العزل الصوتي بكميات كبيرة.
العبوات والألواح الإنشائية: تحقيق إنتاج ضخم خالٍ من التمزُّقات على الورق الموجَّه والألواح السداسية والألواح الرمادية
اتجاه المثقاب، وقوة الالتصاق بالغراء، ومعايرة زاوية السكين لقطع اللوحات باستخدام آلة التحكم العددي بالحاسوب ذات السكين المتذبذب بشكل موثوق
يعتمد قطع ألواح المموج والخلايا السداسية والألواح الرمادية بدقة باستخدام آلة التحكم العددي بالحاسوب المزودة بسكين متذبذب على مواءمة حركة الأداة مع تركيب اللوح. ويُعد اتجاه التموج العامل الأساسي: فالقطع الموازي لأخاديد التموج يُنتج حوافًا أنظف من القطع عبر الخلايا المفتوحة، الذي قد يؤدي إلى انهيار أو تَشَعُّث الحواف. كما تؤثر قوة الالتصاق بين ورقة التغليف الخارجي وطبقة التموج في مقاومة التمزق؛ إذ تنفصل الروابط الضعيفة أو القديمة تحت تأثير اهتزاز السكين، مما يترك حوافًا غير نظيفة. وتكمن أهمية معايرة زاوية السكين بنفس القدر: فزاوية الحافة الأكبر تقلل من تكسير سطح ورقة الخلايا السداسية، بينما تسمح الزاوية الأصغر بقطع اللوح الرمادي دون سحب الألياف. وللتشغيل عالي الحجم، يجدر اختبار اتجاه التموج وجودة الالتصاق وزاوية الشفرة على عيّنات أولية، وذلك لتفادي انهيار النواة وتَشَعُّث الحواف عند التصنيع على نطاق واسع. وأفاد مورِّد رائد في مجال التغليف بأن تعديل زاوية السكين بمقدار ٣ درجات خفض العيوب الظاهرة على الحواف بنسبة ٤٠٪ في ألواح التموج المزدوجة.
قسم الأسئلة الشائعة
ما هي آلة التحكم العددي بالحاسوب المزودة بسكين متذبذب؟
آلة التحكم العددي بالحاسوب ذات السكين المتذبذب هي نظام قص يستخدم شفرة تتحرك بحركة ذهابٍ وإيابٍ سريعة لقص المواد بدقة. وهي مفيدة بشكل خاص في قص المواد اللينة أو السميكة أو الليفية.
لماذا تُعد الصلادة والكثافة والسماكة عوامل مهمة في القص باستخدام آلة التحكم العددي بالحاسوب ذات السكين المتذبذب؟
تُحدد هذه العوامل التردد الأمثل لتذبذب الشفرة ومعدل التغذية والقوة النازلة. ويؤدي التوازن الصحيح بينها إلى تقليل تآكل الأداة وتراكم الحرارة وتشوه الحواف وهدر المادة أثناء الإنتاج.
كيف تؤثر أنواع المواد المختلفة على معاملات القص؟
تمتلك مواد مثل السيليكون والمطاط والرغوة والجرافيت خصائص مختلفة تتطلب معاملات قص محددة تتعلق بمعدل الضربات وسرعة التغذية وسعة التذبذب وزاوية الشفرة لتحقيق أداء أمثل.
ما الحدود النموذجية للسماكة حسب نوع المادة؟
تتفاوت حدود السماكة الثابتة لمرور واحد حسب فئة المادة. فعلى سبيل المثال، تمتلك مادة الإيثيلين-أسيتات الفينيل (EVA) والرغوة المرشِّحة سقوفاً أعلى للسماكة مقارنةً بالألواح الكثيفة المصنوعة من الجرافيت-إيبوكسي، والتي تتطلب ظروفاً أكثر ضبطاً أثناء القطع.
كيف يمكن تقليل تقشُّر الحواف وتشوُّرها؟
يمكن تقليل تقشُّر الحواف باستخدام اتجاه السكين الصحيح، وزاوية التماس، ومعدل التغذية، وسعة التذبذب. ويكتسي اختبار المعاملات الخاصة بكل مادة قبل البدء بالإنتاج أهميةً قصوى.
ما أبرز التحديات التي تواجه قص مواد محددة مثل السيليكون أو الرغوة الفينولية باستخدام ماكينات التحكم العددي (CNC)؟
قد تتسبب مواد السيليكون والمطاط النتريلي في تمزق الحواف أو انحراف الشفرة، بينما قد تولِّد الرغوة الفينولية حرارة احتكاكية وتفتُّت الحواف. ويساعد ضبط معاملات القطع بدقة على الوقاية من هذه المشكلات.
جدول المحتويات
- المبادئ الأساسية لاستقرار المواد في أنظمة التحكم العددي الحاسوبي ذات السكين المتذبذبة
- المواد المطاطية والمواد الحاجزة: المطاط، والسيليكون، والجرافيت، والألواح الإيبوكسية
- المواد الرغوية والصوتية: تحسين قصّة السكين الاهتزازية باستخدام الحاسب الآلي للرغوات الإيثيلين-أسيتات الفينيل والفينولية والمرشّحات
- العبوات والألواح الإنشائية: تحقيق إنتاج ضخم خالٍ من التمزُّقات على الورق الموجَّه والألواح السداسية والألواح الرمادية
-
قسم الأسئلة الشائعة
- ما هي آلة التحكم العددي بالحاسوب المزودة بسكين متذبذب؟
- لماذا تُعد الصلادة والكثافة والسماكة عوامل مهمة في القص باستخدام آلة التحكم العددي بالحاسوب ذات السكين المتذبذب؟
- كيف تؤثر أنواع المواد المختلفة على معاملات القص؟
- ما الحدود النموذجية للسماكة حسب نوع المادة؟
- كيف يمكن تقليل تقشُّر الحواف وتشوُّرها؟
- ما أبرز التحديات التي تواجه قص مواد محددة مثل السيليكون أو الرغوة الفينولية باستخدام ماكينات التحكم العددي (CNC)؟