
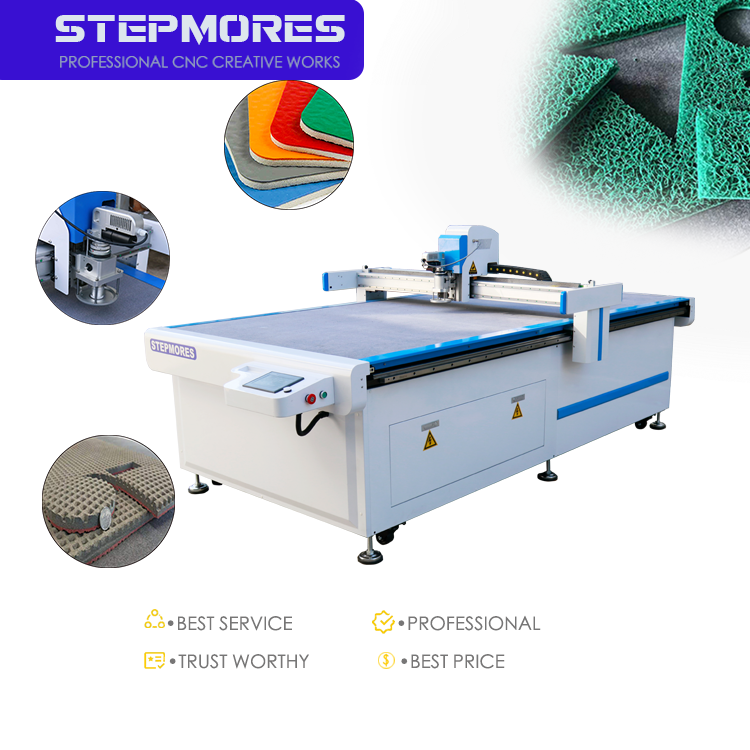
Grundlagen der Materialstabilität für CNC-Schneidemaschinen mit oszillierendem Messer
Ein stabiler Serienschnitt mit einer CNC-Schneidemaschine mit oszillierendem Messer hängt davon ab, wie sich Härte, Dichte und Dicke des Materials wechselseitig beeinflussen. Diese drei Variablen bestimmen Frequenz der Messeroszillation, Vorschubgeschwindigkeit und Anpresskraft. Ihre Abstimmung verringert Kantenverformung, Wärmeentwicklung und Werkzeugverschleiß.
Wechselseitige Beeinflussung von Härte, Dichte und Dicke zur Gewährleistung eines stabilen CNC-Schnitts mit oszillierendem Messer
Die Härte legt die untere Grenze für die Schneidkantenschärfe und die Abwärtskraft fest. Dichte Materialien wie Graphit-Epoxid-Verbundwerkstoffe behindern eine seitliche Bewegung der Klinge, während weiche, niedrigdichte Schaumstoffe sich komprimieren, bevor die Schneidkante eindringt. Die Dicke bestimmt, wie viele Schwingungszyklen in die Schnittzone einbezogen werden. Für stabile Ergebnisse stellen Bediener die Hubfrequenz innerhalb des typischen Bereichs von 3.000 bis 15.000 Hüben pro Minute ein und verringern die Vorschubgeschwindigkeit, wenn Härte oder Dichte steigen. Eine Nitrilschicht mit 40 Shore A bei einer Dicke von 30 mm lässt sich sauber bei 12.000 Hüben/min und 0,8 m/s schneiden; dieselbe Dicke aus hochdichtem Phenolharz erfordert jedoch eine langsamere Vorschubgeschwindigkeit und eine höhere Abwärtskraft, um Delamination zu vermeiden. Die Schnittbreite (Kerf width) verschiebt sich zudem von 0,3 mm bei starrem Plattenmaterial auf 0,8 mm bei kompressiblem Schaumstoff. Verfahrenstechniker überwachen häufig während der Erststückprüfung die Kanten-Temperatur und die Ausschussrate. Ein Anstieg bei einem dieser Werte signalisiert, dass Härte oder Dichte außerhalb des voreingestellten Toleranzfensters liegen. Diese geschlossene Regelungsschleife hält kontinuierliche Fertigungsläufe innerhalb der geforderten Toleranzen. Kein einzelner Parameter wirkt isoliert – Härte, Dichte und Dicke müssen stets gemeinsam bewertet werden, bevor ein Produktionsrezept festgelegt wird.
Die kritischen Dicke-Schwellenwerte über Materialkategorien hinweg für Großserien
Eine hohe Ausbringungsmenge setzt die Einhaltung von Dickenobergrenzen voraus. CNC-Systeme mit oszillierendem Messer schneiden im Allgemeinen bis zu 100 mm, doch die stabilen Einpass-Dickenbegrenzungen variieren je nach Materialkategorie stark.
| Materialkategorie | Typische stabile Einpass-Dicke | Häufige Instabilität jenseits der Schwelle |
|---|---|---|
| Silikon- und Nitrilkautschuk (20–60 Shore A) | 30–50 mm | kantenkompression, Messerablenkung |
| EVA und Filter-Schaumstoff | 60–100 mm | flattern, nicht durchtrennte Fasern, Risiko einer Unterseiten-Schmelze |
| Graphit- und Epoxidplatte | 10–20 mm | kantenabsplitterung, thermische Drift, Delamination |
| Wellpappe und Wabenplatte | 15–25 mm | wellenzerstörung, Ausreißen, Kleberzug |
Das Überschreiten dieser Schwellenwerte erzwingt niedrigere Vorschubgeschwindigkeiten und erhöht den Ausschuss. Niedrigdichte EVA-Typen vertragen dickere Schnitte, weil sich der Messerweg komprimiert und ohne Wärmeentwicklung wieder zurückstellt. Hochdichte Phenolharz verhält sich wie eine starre Platte und muss unter 20 mm bleiben, um Absplitterungen zu vermeiden. Bei Serienfertigung legen Konstrukteure oft eine Schwelle von 70–80 % des getesteten Maximalwerts fest, um die Wiederholgenauigkeit zu bewahren – dabei bleibt die Schnittbreitenvariation innerhalb von 0,3–0,8 mm und die Positionsgenauigkeit nahe ±0,1 mm. Diese konservative Toleranz schont zudem die Lebensdauer des Messers bei abrasiven Graphit- und Epoxidharzplatten. Mehrfachdurchgangsstrategien können die zulässige Dicke erhöhen, doch Zeitbedarf pro Teil und Kantenqualität verschlechtern sich häufig. Die Auswahl einer werkstoffspezifischen Schwelle vor Großserienläufen verhindert ungeplante Stillstände. Letztlich beruht eine stabile Massenfertigung auf der Achtung dieser Materialgrenzen – nicht auf der reinen Maschinenleistung.
Elastomerische und Dichtungsmaterialien: Gummi, Silikon, Graphit und Epoxidharzplatte
Elastomerische und Dichtungsmaterialien erfordern stabile Schneidparameter, um Randverformungen und Staubkontamination zu vermeiden. Ein gut abgestimmtes CNC-System mit oszillierendem Messer erreicht dies durch die Synchronisierung von Messergeschwindigkeit, Oszillationsfrequenz und Vorschubgeschwindigkeit.
Silikon und Nitrilkautschuk (20–60 Shore A): Konsistente Kantengüte und Kontrolle der Delaminierung
Silikon- und Nitrilkautschuk im Shore-A-Härtebereich von 20 bis 60 kombinieren geringe Härte mit hoher Oberflächenreibung – Bedingungen, die zu Klingenauslenkung und Kantenabriss führen können, falls die Parameter abweichen. Für stabile Schnitte sollten die Platten vorab auf 10–15 °C gekühlt und ein einseitig geschliffenes Messer mit einer Schneidewinkel von 30–45° bei 8.000–12.000 Schwingungen pro Minute eingesetzt werden. Geringere Schwingungsfrequenzen erzeugen Zugkräfte, die dünne Dichtungsabschnitte dehnen; zu hohe Geschwindigkeiten erwärmen das Material übermäßig und erzeugen klebrige Kanten. Vorschubgeschwindigkeiten zwischen 800 und 1.200 mm/min tragen zur gleichmäßigen Schnittfugenbreite bei und verringern das Delaminierungsrisiko. Die Messer sollten nach 500 laufenden Metern ausgetauscht werden, um saubere Kanten zu gewährleisten und eine Rückstoß-Delaminierung zu verhindern. Eine Vakuum-Haltevorrichtung in Verbindung mit einer Opfer-Schneidematte verhindert ein Aufwärtskippen der Kanten und unterstützt wiederholbare, delaminierungsfreie Ergebnisse.
Graphit- und Epoxidplatten: Verminderung von Absplitterungen und thermischem Drift bei kontinuierlichen CNC-Schnitten mit oszillierendem Messer
Graphit- und Epoxidplatten kombinieren spröde Füllstoffe mit harzreichen Oberflächen; daher sind Kantenabplatzungen und thermische Drift die Hauptversagensarten bei langen Bearbeitungsläufen. Eine Schneidrichtung mit nach unten gerichtetem Messer übt Druck in das Substrat aus und unterdrückt das Ausbrechen an der oberen Kante. Die Bediener sollten ein 25 mm großes Hochgeschwindigkeitsstahlmesser mit 45°-Schneidwinkel verwenden und die Schwingungsamplitude unter 2 mm halten, um mikroskopische Ermüdungsrisse durch Schlagbelastung einzuschränken. Bei Graphit vermeidet die Verarbeitung von plattenförmigen Werkstücken bei Raumtemperatur und Trockenschneiden eine Erweichung des Harzes. Bei Epoxidplatten reduziert eine Vorschubgeschwindigkeit von 600–900 mm/min zusammen mit einer leichten Luftstrahl-Beschleunigung die Ablagerung von Schnittspänen, bevor diese sich erneut an der Schnittkante verschweißen. In einer Studie zum Dauerschneiden zeigte die Thermografie, dass die Temperatur an der Werkzeug-Schnittstelle bei Einhaltung der vorgegebenen Vorschub- und Schwingungsgrenzen innerhalb von 90 Minuten lediglich um 8 °C anstieg. Diese thermische Stabilität hält die Maßabweichung unter ±0,1 mm und ermöglicht die störungsfreie Fertigung von Dichtungen, Wärmeleitpads und Isolatorplatten.
Schaum- und Akustikmaterialien: Optimierung der Schwingmesser-CNC für EVA-, Phenolharz- und Filterschaumstoffe
Niedrigdichter EVA im Vergleich zu hochdichtem Phenolharz: Abstimmung der Messerschwingfrequenz auf die Kompressionsrückstellung des Schaumstoffs
Schaumstoff aus EVA mit geringer Dichte komprimiert sich schnell und federt rasch zurück; daher kann eine oszillierende Messer-CNC-Maschine mit zu hoher vertikaler Hubfrequenz Zellwände zerreißen und unscharfe Kanten hinterlassen. Phenolharzschaumstoff mit hoher Dichte widersteht dem Eindringen des Messers und erzeugt Reibungswärme; eine niedrigere Oszillationsfrequenz in Kombination mit größerer Amplitude verbessert die Spanabfuhr und verhindert das Ausbröckeln der Kanten. Um eine stabile Serienfertigung sicherzustellen, müssen Techniker die Messerverweilzeit an die Kompressionsrückstellzeit jedes Materials anpassen – EVA verträgt schnellere Hubraten, während Phenolharzschaumstoff von einer reduzierten Geschwindigkeit sowie einer Vakuum-Haltevorrichtung profitiert. Offenzellige Filter-Schaumstoffe erfordern eine mittlere Frequenz und ein scharfes Einseitenschneidemesser, um ein Zusammenfallen der Poren zu vermeiden. Das Testen jeder Schaumstoff-Losnummer vor dem Start einer Vollproduktion fixiert Hubrate und Schneidwinkel für wiederholbar hochwertige Kanten. Diese Parameterzuordnung senkt den Ausschuss und unterstützt das Hochvolumen-Schneiden akustischer Schaumstoffe.
Verpackungs- und Strukturplatten: Rissfreie Serienfertigung auf Wellpappe, Wabenplatten und Graupappe
Ausrichtung der Flöte, Haftfestigkeit des Klebstoffs und Kalibrierung des Messerwinkels für zuverlässiges CNC-Schneiden von Platten mit oszillierendem Messer
Zuverlässiges CNC-Schneiden mit oszillierendem Messer von Wellpappe, Wabenpappe und Graupappe erfordert eine exakte Abstimmung der Werkzeugbewegung auf die Struktur des Papiers. Die Orientierung der Wellung ist entscheidend: Ein Schnitt parallel zu den Wellungskanälen ergibt sauberere Kanten als ein Schnitt quer durch offene Kanalzellen, der zu Kollaps oder Ausfransen führen kann. Auch die Klebekraft zwischen Deckpapier und Wellung beeinflusst die Reißfestigkeit; schwache oder alternde Klebeverbindungen lösen sich unter der Schwingung der Klinge und hinterlassen unscharfe Kanten. Ebenso wichtig ist die Kalibrierung des Messerwinkels. Ein steileres Schneidprofil verringert das Aufdrücken auf die Oberfläche von Wabenpappe, während ein flacherer Winkel Graupappe sauber schneidet, ohne Fasern zu ziehen. Für Großserien sollten Richtung der Wellung, Klebequalität und Klingenwinkel an Mustervorlagen getestet werden – dies verhindert Kernkollaps und Ausfransen der Kanten bei Serienfertigung. Ein führender Verpackungslieferant berichtete, dass eine Anpassung des Messerwinkels um 3° die Kantendefekte bei doppellagiger Wellpappe um 40 % reduzierte.
FAQ-Bereich
Was ist ein oszillierendes Messer-CNC?
Eine CNC-Oszillationsmesseranlage ist ein Schneidsystem, das eine Klinge mit schneller Hin-und-Her-Bewegung verwendet, um Materialien präzise zu schneiden. Sie eignet sich besonders gut zum Schneiden weicher, dicker oder faseriger Materialien.
Warum sind Härte, Dichte und Dicke bei der CNC-Oszillationsmesserbearbeitung wichtig?
Diese Faktoren bestimmen die optimale Oszillationsfrequenz des Messers, die Vorschubgeschwindigkeit und die Anpresskraft. Eine ausgewogene Abstimmung dieser Parameter minimiert Werkzeugverschleiß, Wärmeentwicklung, Kantenverformung und Materialausschuss in der Produktion.
Wie beeinflussen verschiedene Materialien die Schnittparameter?
Materialien wie Silikon, Gummi, Schaumstoff und Graphit weisen unterschiedliche Eigenschaften auf, die spezifische Schnittparameter hinsichtlich Hubfrequenz, Vorschubgeschwindigkeit, Oszillationsamplitude und Messerwinkel für eine optimale Leistung erfordern.
Was sind typische Dicke-Schwellenwerte für verschiedene Materialien?
Stabile Einzeldurchgang-Dickengrenzen variieren je nach Materialkategorie. Beispielsweise weisen EVA und Filter-Schaumstoff höhere Dickenobergrenzen auf als dichte Graphit-Epoxid-Platten, die für das Schneiden strengere Bedingungen erfordern.
Wie lassen sich Randabplatzungen und Verformungen minimieren?
Randabplatzungen lassen sich durch die richtige Messerausrichtung, den geeigneten Fasenwinkel, die Vorschubgeschwindigkeit und die Schwingungsamplitude minimieren. Vor der Serienfertigung ist das Testen material-spezifischer Parameter unerlässlich.
Welche typischen Herausforderungen treten bei speziellen Materialien wie Silikon oder Phenolharzschaum beim CNC-Schneiden auf?
Silikon und Nitrilkautschuk können zu Randzerreißungen oder Messerablenkungen führen, während Phenolharzschaum Reibungswärme und Randbröckeln erzeugen kann. Eine korrekte Abstimmung der Schnittparameter verhindert diese Probleme.
Inhaltsverzeichnis
- Grundlagen der Materialstabilität für CNC-Schneidemaschinen mit oszillierendem Messer
- Elastomerische und Dichtungsmaterialien: Gummi, Silikon, Graphit und Epoxidharzplatte
- Schaum- und Akustikmaterialien: Optimierung der Schwingmesser-CNC für EVA-, Phenolharz- und Filterschaumstoffe
- Verpackungs- und Strukturplatten: Rissfreie Serienfertigung auf Wellpappe, Wabenplatten und Graupappe
-
FAQ-Bereich
- Was ist ein oszillierendes Messer-CNC?
- Warum sind Härte, Dichte und Dicke bei der CNC-Oszillationsmesserbearbeitung wichtig?
- Wie beeinflussen verschiedene Materialien die Schnittparameter?
- Was sind typische Dicke-Schwellenwerte für verschiedene Materialien?
- Wie lassen sich Randabplatzungen und Verformungen minimieren?
- Welche typischen Herausforderungen treten bei speziellen Materialien wie Silikon oder Phenolharzschaum beim CNC-Schneiden auf?