
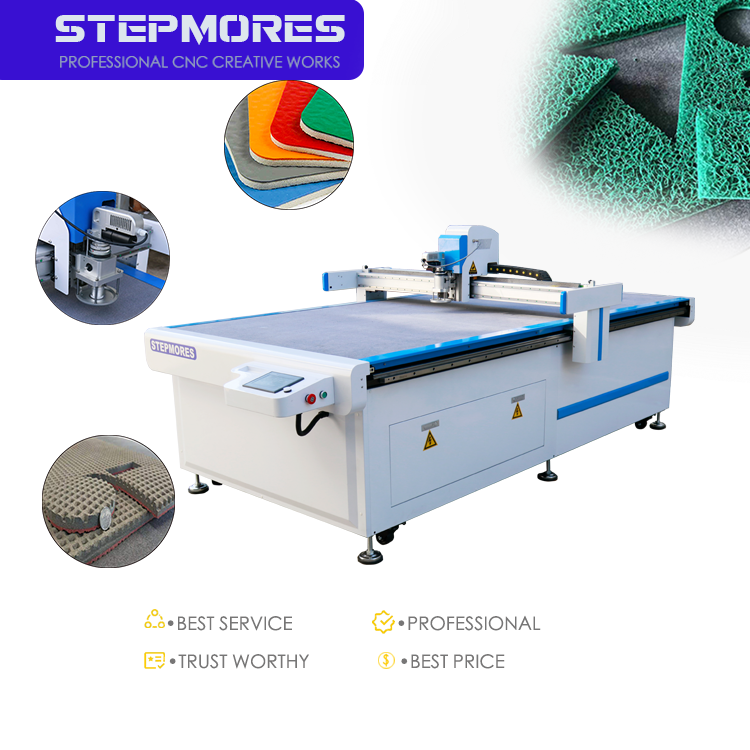
Fondamenti della stabilità dei materiali per la fresatura CNC con coltello oscillante
Il taglio stabile in produzione di massa con una fresatrice CNC a coltello oscillante dipende dall’interazione tra durezza, densità e spessore del materiale. Queste tre variabili determinano la frequenza di oscillazione della lama, la velocità di avanzamento e la forza di pressione verso il basso. Il loro bilanciamento riduce la deformazione dei bordi, l’accumulo di calore e l’usura dell’utensile.
Come durezza, densità e spessore interagiscono per consentire un taglio stabile con fresatrice CNC a coltello oscillante
La durezza stabilisce il limite inferiore per l’affilatura della lama e la forza di avanzamento. Materiali densi, come i compositi in grafite-epossidica, resistono al movimento laterale della lama, mentre le schiume morbide e a bassa densità si comprimono prima che il tagliente entri in azione. Lo spessore determina quanti cicli di oscillazione coinvolgono la zona di taglio. Per risultati stabili, gli operatori regolano la frequenza di corsa nell’intervallo tipico di 3.000–15.000 corse al minuto e riducono la velocità di avanzamento quando aumentano durezza o densità. Un foglio di nitrile da 40 Shore A di 30 mm può essere tagliato in modo pulito a 12.000 corse/min e 0,8 m/s, ma lo stesso spessore in fenolico ad alta densità richiede una velocità di avanzamento più bassa e una forza di avanzamento maggiore per evitare delaminazione. La larghezza della fessura di taglio varia anch’essa: da 0,3 mm in un pannello rigido a 0,8 mm in una schiuma comprimibile. Gli ingegneri di processo monitorano spesso la temperatura del tagliente e la percentuale di scarto durante l’ispezione del primo campione. Un aumento di uno qualsiasi di questi parametri segnala che durezza o densità si sono spostate oltre la finestra preimpostata. Questo aggiustamento in ciclo chiuso mantiene le produzioni continue entro le tolleranze richieste. Nessun singolo parametro agisce da solo: durezza, densità e spessore devono essere valutati congiuntamente prima di fissare la ricetta produttiva.
Soglie critiche di spessore per categorie di materiale in produzione su larga scala
L'output su larga scala dipende dal rispetto dei limiti massimi di spessore. I sistemi CNC con coltello oscillante tagliano generalmente fino a 100 mm, ma i limiti stabili per passata singola variano notevolmente in base alla categoria di materiale.
| Categoria del Materiale | Spessore tipico stabile per passata singola | Instabilità comune oltre la soglia |
|---|---|---|
| Gomma al silicone e al nitrile (20–60 Shore A) | 30–50 mm | compressione del bordo, deviazione della lama |
| EVA e schiuma filtrante | 60–100 mm | vibrazione, fibre non tagliate, rischio di fusione sul fondo |
| Laminato in grafite ed epoxido | 10–20 mm | sbriciolamento del bordo, deriva termica, delaminazione |
| Cartone ondulato e cartone a nido d’ape | 15–25 mm | schiacciamento delle ondulazioni, strappo, trascinamento dell’adesivo |
Superare queste soglie costringe a ridurre le velocità di avanzamento e aumenta gli scarti. L’EVA a bassa densità tollera tagli più spessi perché il percorso della lama si comprime e recupera senza generare calore. Il fenolico ad alta densità si comporta come un pannello rigido e deve rimanere al di sotto dei 20 mm per evitare scheggiature. Nella produzione in serie, gli ingegneri impostano spesso una soglia pari al 70–80% del massimo testato per preservare la ripetibilità: ciò mantiene la variazione della larghezza di taglio entro 0,3–0,8 mm e l’accuratezza posizionale intorno a ±0,1 mm. Questo margine conservativo protegge anche la durata della lama su pannelli abrasivi in grafite ed epossidico. Le strategie a passaggi multipli possono consentire spessori maggiori, ma i tempi di ciclo e la costanza del bordo tendono a peggiorare. La scelta di una soglia specifica per categoria prima di avviare produzioni su larga scala previene fermi imprevisti. In definitiva, una produzione in serie stabile dipende dal rispetto di questi limiti materiali, non dalla semplice potenza della macchina.
Materiali elastomerici e di tenuta: gomma, silicone, grafite e pannello epossidico
I materiali elastomerici e di tenuta richiedono parametri di taglio stabili per evitare deformazioni dei bordi e contaminazione da polvere. Un sistema CNC con coltello oscillante ben tarato raggiunge questo obiettivo sincronizzando la velocità della lama, la frequenza di oscillazione e la velocità di avanzamento.
Silicone e gomma nitrilica (20–60 Shore A): qualità costante dei bordi e controllo del distacco strati
Il silicone e la gomma nitrilica nella gamma 20–60 Shore A uniscono bassa durezza e alta attrito superficiale—condizioni che possono causare deviazione della lama e strappo del bordo se i parametri variano. Per tagli stabili, gli operatori devono preraffreddare i fogli a 10–15 °C e utilizzare una lama monosbattuta con angolo di 30–45° a 8.000–12.000 oscillazioni al minuto. Frequenze di oscillazione più basse generano forze di trazione che allungano le sezioni sottili delle guarnizioni; velocità eccessive surriscaldano il materiale e creano bordi appiccicosi. Velocità di avanzamento comprese tra 800 e 1.200 mm/min aiutano a mantenere una larghezza uniforme della fessura di taglio e riducono il rischio di delaminazione. Sostituire le lame dopo 500 metri lineari per preservare bordi puliti ed evitare delaminazione da rimbalzo. Il fissaggio a vuoto con un tappetino di taglio sacrificabile impedisce il sollevamento verso l’alto dei bordi e garantisce risultati ripetibili e privi di delaminazione.
Lamina di grafite ed epoxido: riduzione delle scheggiature e della deriva termica nei tagli CNC a lama oscillante continua
Le lastre di grafite ed epossidiche combinano un riempitivo fragile con superfici ricche di resina, pertanto lo scheggiamento dei bordi e la deriva termica sono le principali modalità di guasto durante lavorazioni prolungate. Un orientamento della lama con taglio verso il basso esercita una pressione verso il substrato, riducendo la rottura del bordo superiore. Gli operatori devono utilizzare una lama in acciaio ad alta velocità da 25 mm con smusso a 45° e mantenere l’ampiezza dell’oscillazione al di sotto di 2 mm per limitare le microfessure d’impatto. Per la grafite, conservare le lastre a temperatura ambiente e operare con taglio a secco evita l’ammorbidimento della resina. Per le lastre epossidiche, ridurre la velocità di avanzamento a 600–900 mm/min e applicare un leggero getto d’aria rimuove i trucioli prima che si ri-saldino al bordo di taglio. L’analisi termografica condotta durante uno studio di taglio continuo ha mostrato che la temperatura all’interfaccia utensile è aumentata di soli 8 °C nel corso di 90 minuti, quando sono stati rispettati i limiti di avanzamento e oscillazione. Questa stabilità mantiene la deriva dimensionale al di sotto di ±0,1 mm e consente una produzione ininterrotta di guarnizioni, pad termici e lastre isolanti.
Materiali in schiuma e fonoassorbenti: ottimizzazione della fresa CNC a coltello oscillante per schiume in EVA, fenoliche e filtri
EVA a bassa densità rispetto a fenoliche ad alta densità: abbinamento della frequenza di oscillazione della lama al recupero della compressione della schiuma
La schiuma EVA a bassa densità si comprime e recupera rapidamente, quindi una fresa CNC a coltello oscillante con frequenza eccessiva di corsa verticale può strappare le pareti cellulari e lasciare bordi sfocati. La schiuma fenolica ad alta densità resiste alla penetrazione e genera calore per attrito; una frequenza di oscillazione più bassa abbinata a un’ampiezza maggiore migliora l’espulsione dei trucioli e previene la sbriciolatura dei bordi. Per mantenere stabile la produzione in serie, i tecnici devono sincronizzare il tempo di permanenza della lama con il tempo di recupero dalla compressione di ciascun materiale: l’EVA tollera colpi più rapidi, mentre la fenolica beneficia di una velocità ridotta unita a un sistema di fissaggio a vuoto. Le schiume filtranti a cellule aperte richiedono una frequenza moderata e una lama affilata con tagliente monofacciale per evitare il collasso dei pori. Testare ogni lotto di schiuma prima di una produzione completa consente di fissare definitivamente la frequenza di corsa e l’angolo di affilatura, garantendo qualità costante del bordo. Questa mappatura dei parametri riduce gli scarti e supporta la lavorazione in grande volume di schiume acustiche.
Imballaggi e pannelli strutturali: produzione di massa senza strappi su cartone ondulato, nido d’ape e cartone grigio
Orientamento del flauto, resistenza dell’adesivo e calibrazione dell’angolo della lama per un taglio affidabile di pannelli CNC con lama oscillante
Un taglio CNC affidabile con coltello oscillante di cartone ondulato, cartone a nido d’ape e cartone grigio dipende dall’allineamento del movimento dello strumento con la struttura del cartone. L’orientamento delle scanalature è fondamentale: tagliare parallelamente alle scanalature dell’ondulato produce bordi più puliti rispetto al taglio trasversale rispetto alle celle aperte delle scanalature, che possono collassare o sfilacciarsi. Anche la resistenza della colla tra il foglio esterno (linerboard) e l’ondulato influisce sulla resistenza alla strappatura; legami deboli o invecchiati si separano sotto l’oscillazione della lama, lasciando bordi sfocati. La calibrazione dell’angolo della lama è altrettanto importante. Un angolo di affilatura più accentuato riduce lo schiacciamento della superficie superiore dei fogli frontali in cartone a nido d’ape, mentre un angolo più contenuto taglia il cartone grigio senza trascinare le fibre. Per produzioni su larga scala, testare direzione delle scanalature, qualità del legame adesivo e angolo della lama su campioni permette di prevenire il collasso del nucleo e lo sfilacciamento dei bordi in fase produttiva. Un importante fornitore di imballaggi ha riferito che una regolazione di 3° dell’angolo della lama ha ridotto i difetti ai bordi del 40% sul cartone ondulato a doppia parete.
Sezione FAQ
Che cos’è un taglio CNC con coltello oscillante?
Una fresa CNC a coltello oscillante è un sistema di taglio che utilizza una lama con movimento rapido avanti e indietro per tagliare i materiali con precisione. È particolarmente utile per tagliare materiali morbidi, spessi o fibrosi.
Perché durezza, densità e spessore sono importanti nel taglio con fresa CNC a coltello oscillante?
Questi fattori determinano la frequenza ottimale di oscillazione della lama, la velocità di avanzamento e la forza di pressione verso il basso. Un corretto equilibrio tra di essi riduce al minimo l’usura dell’utensile, l’accumulo di calore, la deformazione dei bordi e gli scarti di materiale nella produzione.
In che modo diversi materiali influenzano i parametri di taglio?
Materiali come silicone, gomma, schiuma e grafite presentano proprietà diverse che richiedono parametri di taglio specifici relativi alla frequenza di corsa, alla velocità di avanzamento, all’ampiezza di oscillazione e all’angolo della lama per ottenere prestazioni ottimali.
Quali sono i tipici valori limite di spessore per diversi materiali?
I limiti stabili di spessore per passata singola variano in base alla categoria del materiale. Ad esempio, l’EVA e le schiume filtranti presentano soglie massime di spessore superiori rispetto alle lastre dense in grafite-epossidica, che richiedono condizioni di taglio più controllate.
Come si possono ridurre al minimo lo sbriciolamento dei bordi e la deformazione?
Lo sbriciolamento dei bordi può essere ridotto al minimo utilizzando l’orientamento corretto della lama, l’angolo di smusso appropriato, la velocità di avanzamento ottimale e l’ampiezza di oscillazione adeguata. È fondamentale testare i parametri specifici per ogni materiale prima dell’avvio della produzione.
Quali sono le sfide comuni associate a materiali specifici, come silicone o schiuma fenolica, nel taglio CNC?
Il silicone e la gomma nitrilica possono causare strappi ai bordi o deviazioni della lama, mentre la schiuma fenolica può generare calore dovuto all’attrito e sbriciolamento dei bordi. Una regolazione accurata dei parametri di taglio previene tali problemi.
Indice dei Contenuti
- Fondamenti della stabilità dei materiali per la fresatura CNC con coltello oscillante
- Materiali elastomerici e di tenuta: gomma, silicone, grafite e pannello epossidico
- Materiali in schiuma e fonoassorbenti: ottimizzazione della fresa CNC a coltello oscillante per schiume in EVA, fenoliche e filtri
- Imballaggi e pannelli strutturali: produzione di massa senza strappi su cartone ondulato, nido d’ape e cartone grigio
-
Sezione FAQ
- Che cos’è un taglio CNC con coltello oscillante?
- Perché durezza, densità e spessore sono importanti nel taglio con fresa CNC a coltello oscillante?
- In che modo diversi materiali influenzano i parametri di taglio?
- Quali sono i tipici valori limite di spessore per diversi materiali?
- Come si possono ridurre al minimo lo sbriciolamento dei bordi e la deformazione?
- Quali sono le sfide comuni associate a materiali specifici, come silicone o schiuma fenolica, nel taglio CNC?