
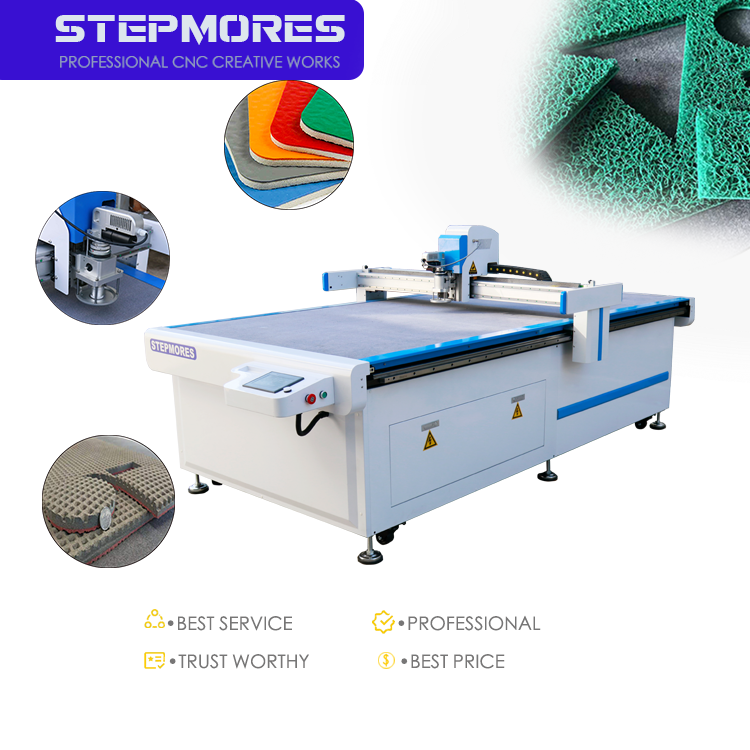
Heilahdusveitsen CNC:n materiaalin vakausperusteet
Heilahdusveitsen CNC:n vakaa sarjatuotantoleikkaus riippuu siitä, miten materiaalin kovuus, tiukkuus ja paksuus vaikuttavat toisiinsa. Nämä kolme muuttujaa määrittävät terän heilahdustiukkuuden, eteenpäin liikkumisnopeuden ja alaspäin kohdistuvan voiman. Niiden tasapainottaminen vähentää reunan muodonmuutoksia, lämmön kertymistä ja työkalun kulumista.
Kovuuden, tiukkuuden ja paksuuden vuorovaikutus mahdollistaa vakaan heilahdusveitsen CNC-leikkauksen
Kovuus määrittää terän terävyyden ja alaspainon alarajan. Tiukat materiaalit, kuten grafiitti-epoksi-komposiitit, vastustavat terän sivuttaista liikettä, kun taas pehmeät, matalatiukuiset vaahtomateriaalit puristuvat ennen kuin terän kärki pureutuu. Paksuus määrittää, kuinka monta värähtelykierrosta osuu leikkausalueelle. Vakaiden tulosten saavuttamiseksi käyttäjät säätävät iskunopeutta tyypillisellä alueella 3 000–15 000 iskua minuutissa ja vähentävät eteenpäin liikkumisnopeutta, kun kovuus tai tiukisuus kasvaa. 40 Shore A -nitrililevy, jonka paksuus on 30 mm, voi leikata puhtaasti 12 000 iskua minuutissa ja 0,8 m/s:n nopeudella, mutta sama paksuus korkeatiukuisessa fenolihartsissa vaatii hitaampaa eteenpäin liikkumisnopeutta ja suurempaa alaspainoa, jotta delaminaatio vältetään. Leikkausleveys muuttuu myös 0,3 mm:stä jäykässä levyssä 0,8 mm:ksi puristuvassa vaahtomateriaalissa. Prosessi-insinöörit seuraavat usein terän lämpötilaa ja jätteen määrää ensimmäisen näytteen tarkastuksen aikana. Molempien arvojen nousu viittaa siihen, että kovuus tai tiukisuus on poikennut esiasetetulta alueelta. Tämä suljetun silmukan säätö pitää jatkuvat tuotantokäynnit sallituissa rajoissa. Yksikään parametri ei toimi yksin – kovuutta, tiukisuutta ja paksuutta on arvioitava yhdessä ennen tuotanto-ohjeen lopullista vahvistamista.
Kriittiset paksuusrajat eri materiaaliryhmille suurten tuotantomäärien valmistuksessa
Suurten tuotantomäärien saavuttaminen edellyttää paksuusrajojen noudattamista. Värähtelyteräksellä varustettujen CNC-järjestelmien yleinen leikkaussyvyys on enintään 100 mm, mutta vakaiden yksittäisten leikkauskerrosten maksimipaksuudet vaihtelevat voimakkaasti materiaaliryhmän mukaan.
| Materiaaliluokka | Tyypillinen vakaa yksittäinen leikkauskerros | Yleinen epävakaus rajan ylittyessä |
|---|---|---|
| Silikoni- ja nitrilikumi (20–60 Shore A) | 30–50 mm | reunan puristuminen, terän taipuminen |
| EVA- ja suodatinvaahto | 60–100 mm | värinä, leikkaamattomat kuidut, alaosan sulamisvaara |
| Grafiitti- ja epoksilevy | 10–20 mm | reunan siroutuminen, lämpömuutos, kerrostumien irtoaminen |
| Aaltopahvi ja mehiläispesäkemäinen levy | 15–25 mm | aaltopahvin puristuminen, repäisy, liimojen vetäytyminen |
Näiden kynnysten ylittyminen pakottaa alhaisempaan syöttönopeuteen ja lisää jätteitä. Matalatiukkuinen EVA kestää paksujen leikkausten tekemistä, koska terän kulku puristaa materiaalia ja se palautuu lämmön ilman muodostumista. Korkeatiukkuinen fenoliharts käyttäytyy jäykänä levynä, ja sen paksuus on pidettävä alle 20 mm:n, jotta särkyminen vältetään. Sarjatuotannossa insinöörit asettavat usein testatun maksimin 70–80 %:n kynnystason toistettavuuden varmistamiseksi – leikkausleveyden vaihtelua säilytetään 0,3–0,8 mm:n sisällä ja paikannustarkkuutta ±0,1 mm:n tarkkuudella. Tämä varovainen turvamarginaali suojaa myös terän kestoa hienokiteisessa grafiitissa ja epoksiresiinassa valmistetuissa levyissä. Monivaiheiset leikkausstrategiat voivat mahdollistaa paksuumpien levyjen käsittelyn, mutta kierrosaika ja reunojen tasaisuus heikkenevät usein. Kategoriatietoisesta kynnystasosta sopivan arvon valitseminen ennen suurtehoista tuotantoa estää odottamattomia pysähdyksiä. Lopulta vakaa sarjatuotanto perustuu näiden materiaalirajoitusten kunnioittamiseen, ei pelkästään koneen raakatehoon.
Kumimaiset ja tiivistävät materiaalit: kumi, silikoni, grafiitti ja epoksi levy
Kumimaiset ja tiivistävät materiaalit vaativat vakaita leikkausparametreja reunojen vääntymisen ja pölyn saastuttamisen estämiseksi. Hyvin säädetty heilahdusveitsen CNC-järjestelmä saavuttaa tämän synkronoimalla terän nopeuden, heilahdustiukkuuden ja syöttönopeuden.
Silikoni ja nitrilikumi (20–60 Shore A): yhtenäinen reunalaatu ja delaminaation hallinta
Silikoni ja nitrilikumi, joiden kovuus on 20–60 Shore A -alueella, yhdistävät alhaisen kovuuden korkean pinnan kitkan kanssa – olosuhteet, jotka voivat aiheuttaa terän taipumista ja reunan repeämistä, jos parametrit poikkeavat. Vakaiden leikkausten saavuttamiseksi käyttäjien tulisi jäähdyttää levyt etukäteen 10–15 °C:seen ja käyttää 30–45° yksiteräistä veistä 8 000–12 000 värähtelyä minuutissa. Alhaisemmat värähtelynopeudet aiheuttavat vetovoimia, jotka venyttävät ohuita tiivisteläppäosia; liialliset nopeudet lämmittävät materiaalia liikaa ja aiheuttavat liimaavia reunoja. Syöttönopeudet 800–1 200 mm/min auttavat ylläpitämään tasaisen leikkausaukon leveyttä ja vähentävät delaminaation riskiä. Terät tulisi vaihtaa 500 metrin jälkeen, jotta reunat pysyvät siistinä ja estetään kimpoamisdelaminaatio. Imupidätys työpinnalla ja uhrilevy leikkausta varten estää reunan nostumisen ylöspäin ja tukee toistettavia, delaminaatiota ei sisältäviä tuloksia.
Grafiitti ja epoksi levy: sirontaan ja lämpömuutoksiin liittyvien ongelmien lievittäminen jatkuvassa heilahdusteräleikkurissa CNC-käsittelyssä
Grafiitti- ja epoksilevyt yhdistävät haurasta täyteainetta resiinipitoisiin pinnoihin, joten reunan sirontaa ja lämpömuutoksia esiintyy usein pitkissä leikkausajoissa. Alaspäin leikkaavan terän asento kohdistaa painetta alustaan ja estää yläreunan säröilyä. Käyttäjien tulisi käyttää 25 mm:n korkuista nopeasti leikkaavaa terästä, jonka kärkikulma on 45°, ja pitää värähtelyn amplitudi alle 2 mm:llä rajoittaakseen iskumikrosäröjä. Grafiitin käsittelyssä huoneen lämpötilassa säilytettyjä levyjä ja kuivaa leikkausta käyttämällä voidaan välttää resiinin pehmenevyys. Epoksilevyjen käsittelyssä syöttönopeuden alentaminen 600–900 mm/min väliin ja kevyen ilmavirtauksen lisääminen poistavat lastun jäännökset ennen kuin ne uudelleen sulautuvat leikkausreunaan. Lämmöntarkkailu jatkuvassa leikkaustutkimuksessa osoitti, että työkalun ja materiaalin rajapinnan lämpötila nousi vain 8 °C:een 90 minuutin aikana, kun syöttö- ja värähtelyrajat noudatettiin. Tämä vakaus pitää mittojen muutokset alle ±0,1 mm:n ja mahdollistaa keskeytymättömän tuotannon tiivistimiä, lämmönvaimennuspadoja ja eristyslevyjä varten.
Kuopamateriaalit ja akustiset materiaalit: EVA-, fenoliformaatti- ja suodatinmuovien värähtelyveitsiteräimen CNC-koneen optimointi
Matalan tiukkuuden EVA verrattuna korkean tiukkuuden fenoliformaattiin: Teräimen värähtelytaajuuden sovittaminen muovin puristuspalautumiseen
Matalan tiukkuuden EVA-kumimuuovi puristuu ja palautuu nopeasti, joten liian suuri pystysuuntainen iskutaajuus pyörivällä terällä varustetussa CNC-koneessa voi repiä soluseinät ja jättää epäselvät reunat. Korkean tiukkuuden fenolimuovia on vaikea läpäistä, ja se aiheuttaa kitkalahjontaa; hitaampi värähtelytaajuus yhdistettynä suurempaan amplitudiin parantaa lastunpoistoa ja estää reunojen hajoamista. Massatuotannon vakauden säilyttämiseksi teknikoiden tulee sovittaa terän pysähtymisaika kunkin materiaalin puristumisen palautumisaikaan – EVA kestää nopeampia iskuja, kun taas fenolimuuovi hyötyy hidastetusta nopeudesta ja tyhjiöpidosta. Avosolutuiset suodatinmuovit vaativat kohtalaista taajuutta ja terävän yksipuolisen terän, jotta solukot eivät romahtaisi. Jokaisen muovierän testaus ennen täyttä tuotantokierrosta vakiintaa iskunopeuden ja terän kulman toistettavan reunalaadun saavuttamiseksi. Tämä parametrien kartoitus vähentää hävikkiä ja tukee suuritehoista akustisen muovin leikkausta.
Pakkaus- ja rakennelautaset: ripsumattoman massatuotannon saavuttaminen aaltopahvissa, mehiläispesärakenteisissa laudoissa ja harmaissa laudoissa
Huilun suuntaus, liimaustiukkuuden määrittäminen ja veitsen kulman kalibrointi luotettavaa heilahdusveitsellä varustetun CNC-levynleikkauskoneen käyttöä varten
Luotettava värähtelävä terä CNC-leikkaus aaltopahvista, mehiläispesäkemaisesta pahvista ja harmaasta pahvista vaatii työkalun liikkeen sovittamista pahvin rakenteeseen. Aaltopahvin kanavien suunta on ensisijainen: leikkaus kanavien suuntaisesti tuottaa siistimpiä reunoja kuin leikkaus avointen kanavien poikki, joka voi aiheuttaa kanavien romahtamista tai riepumista. Liimausliitoksen voimakkuus päällyspahvin ja aaltopahvin välillä vaikuttaa myös repäisykestävyyteen; heikot tai vanhentuneet liitokset irtoavat terän värähtelyn vaikutuksesta, jolloin reunat jäävät sumeiksi. Myös terän kulman kalibrointi on yhtä tärkeää. Suurempi kallistuskulma vähentää yläpinnan puristumista mehiläispesäkemaisen pahvin pintalevyissä, kun taas pienempi kulma leikkaa harmaata pahvia ilman kuitujen vetämistä. Suurille tuotantomääriälle testaa kanavien suuntaa, liitoksen laatua ja terän kulmaa näytteepätkistä – tämä estää ytimen romahtamista ja reunojen riepumista suurilla sarjoilla. Johtava pakkausteollisuuden toimittaja raportoi, että 3°:n terän kulman säätö vähensi reunavikoja 40 %:lla kaksikerroksisessa aaltopahvissa.
UKK-osio
Mikä on värähtelävä terä CNC?
Värähtelävä terä CNC on leikkausjärjestelmä, joka käyttää terää, joka liikkuu nopeasti edestakaisin, jotta materiaalit voidaan leikata tarkasti. Se on erityisen hyödyllinen pehmeiden, paksujen tai kuituisien materiaalien leikkaamiseen.
Miksi kovuus, tiukkuus ja paksuus ovat tärkeitä värähtelävän terän CNC-leikkauksessa?
Nämä tekijät määrittävät optimaalisen terän värähtelytaajuuden, syöttönopeuden ja alaspainon. Niiden välillä saavutettu sopiva tasapaino vähentää työkalun kulumista, lämmön muodostumista, reunan muodonmuutoksia ja materiaalin hukkaantumista tuotannossa.
Miten eri materiaalit vaikuttavat leikkausparametreihin?
Materiaalit kuten silikoni, kumi, muovi ja grafiitti omistavat erilaisia ominaisuuksia, jotka vaativat erityisiä leikkausparametreja, kuten iskunopeutta, syöttönopeutta, värähtelyn amplitudia ja terän kulmaa, jotta saavutetaan parhaat tulokset.
Mitkä ovat tyypilliset paksuusrajanarvot eri materiaaleille?
Stabiilit yksittäisen leikkauskerran paksuusrajoitukset vaihtelevat materiaaliryhmän mukaan. Esimerkiksi EVA- ja suodatinvaahto sietävät suurempia paksuuksia kuin tiukat grafiitti-epoksi levyt, joita leikataan tarkemmin säädetyissä olosuhteissa.
Miten reunan sirontaa ja muodonmuutosta voidaan vähentää?
Reunan sirontaa voidaan vähentää käyttämällä oikeaa terän asentoa, kärkikulmaa, syöttönopeutta ja värähtelyn amplitudia. Tuotannon aloittamisen edellytyksenä on materiaaliin erityisesti sovitettujen leikkausparametrien testaus.
Mitkä ovat yleisimmät haasteet tiettyjen materiaalien, kuten silikoonin tai fenolivaahton, CNC-leikkauksessa?
Silikooni ja nitrilikumi voivat aiheuttaa reunan repimistä tai terän poikkeamaa, kun taas fenolivaahto voi tuottaa kitkasta lämpöä ja aiheuttaa reunan hajoamista. Näiden ongelmien estämiseksi leikkausparametrit on säädettävä tarkasti.
Sisällysluettelo
- Heilahdusveitsen CNC:n materiaalin vakausperusteet
- Kumimaiset ja tiivistävät materiaalit: kumi, silikoni, grafiitti ja epoksi levy
- Kuopamateriaalit ja akustiset materiaalit: EVA-, fenoliformaatti- ja suodatinmuovien värähtelyveitsiteräimen CNC-koneen optimointi
- Pakkaus- ja rakennelautaset: ripsumattoman massatuotannon saavuttaminen aaltopahvissa, mehiläispesärakenteisissa laudoissa ja harmaissa laudoissa
-
UKK-osio
- Mikä on värähtelävä terä CNC?
- Miksi kovuus, tiukkuus ja paksuus ovat tärkeitä värähtelävän terän CNC-leikkauksessa?
- Miten eri materiaalit vaikuttavat leikkausparametreihin?
- Mitkä ovat tyypilliset paksuusrajanarvot eri materiaaleille?
- Miten reunan sirontaa ja muodonmuutosta voidaan vähentää?
- Mitkä ovat yleisimmät haasteet tiettyjen materiaalien, kuten silikoonin tai fenolivaahton, CNC-leikkauksessa?