
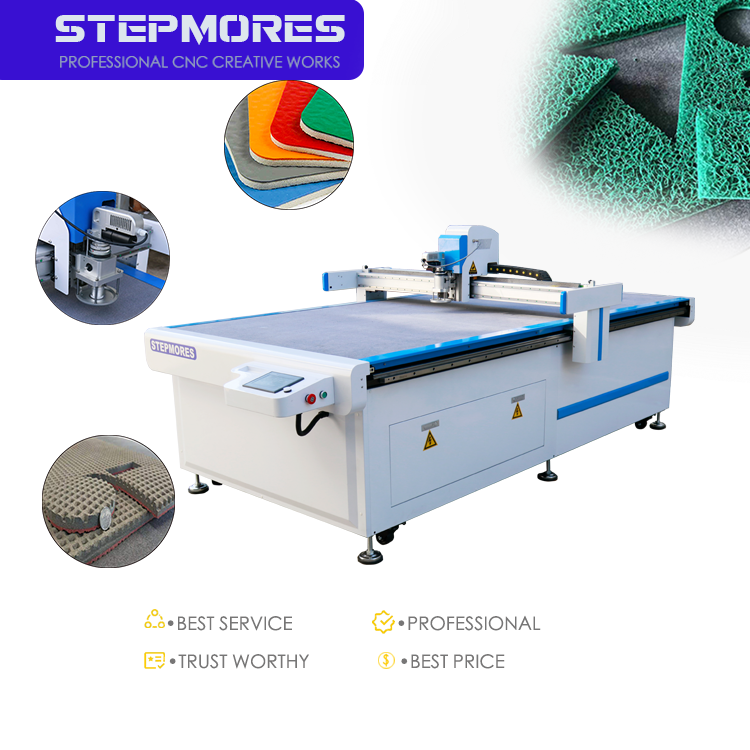
Fundamenta Stabilitatis Materialis pro CNC Cultro Oscillante
Ad sectionem stabilem in serie massarum per CNC cultro oscillante, pendet ex interactione duretiae, densitatis et crassitudinis materialis. Haec tria variabilia determinant frequentiam oscillationis cultri, celeritatem progressus et vim ad prehensionem. Eorum aequilibratio minuit deformationem marginis, accumulationem caloris et abrasionem instrumenti.
Quomodo Duretas, Densitas et Crassitudo Interagunt ad Sectionem Stabilem per CNC Cultro Oscillante Faciendam
Dureza determinat limitam inferiorem pro acuitate cultri et pressione ad deorsum. Materialia densa, ut composita graphitico-epoxy, resistunt motui laterali cultri, dum materialia mollia et rara, ut spumae, comprimuntur antequam acies incipiat secare. Spissitudo determinat quot cycli oscillationis in zonam sectionis involvantur. Pro resultatis stabilibus, operatoris regulant velocitatem ictuum intra ambitum typicum 3.000–15.000 ictus per minutum et minuunt velocitatem alimentationis cum dureza aut densitas crescit. Lamina nitrilica 40 Shore A, spissitudinis 30 mm, potest secari pure ad 12.000 ictus/min et 0,8 m/s, sed eadem spissitudo in phenolico altae densitatis requirit alimentationem lentius et pressionem ad deorsum altiorem ut delaminatio evitetur. Latitudo incisionis etiam variat ab 0,3 mm in tabula rigida ad 0,8 mm in spuma compressibili. Ingeniores processus saepe observant temperaturam aciei et proportionem residuorum durante inspectione primi exemplaris. Augmentum in alterutro signum est quod dureza aut densitas exivit e finibus praescriptis. Haec adaptatio in circuitu clauso servat operationes continuas intra tolerantias. Nullum singulum parametrum solitarium operatur—dureza, densitas, et spissitudo simul aestimandae sunt antequam formula productiva definitur.
The Critical Thickness Thresholds Across Material Categories for High-Volume Runs
High-volume output depends on respecting thickness ceilings. Oscillating knife CNC systems generally cut up to 100 mm, but stable single-pass limits vary sharply by material category.
| Categoria Materialis | Typical stable single-pass thickness | Common instability beyond threshold |
|---|---|---|
| Silicone and nitrile rubber (20–60 Shore A) | 30–50 mm | edge compression, blade deflection |
| EVA and filter foam | 60–100 mm | fluttering, uncut fibers, bottom melt risk |
| Graphite and epoxy board | 10–20 mm | fragmentatio marginis, deriva thermica, delaminatio |
| Tabula ondulata et tabula faviformis | 15–25 mm | compressio flutae, laceratio, tractus adhaesivi |
Transgressio horum liminum cogit ad minuendos celeritates alimentationis et ad augendam materiam reiectam. EVA densitatis infimae tolerat sectiones crassiores, quia via laminae comprimitur et restituitur sine calore. Phenolica densitatis altioris se habet ut tabula rigida et debet manere infra 20 mm ut chippatio evitetur. In productione massiva, ingeniores saepe constituunt liminem 70–80% maximae valoris probati ut repetibilitas servetur—variationem incisionis intra 0.3–0.8 mm et accuratiam positionalem prope ±0.1 mm retinentes. Haec conservativa margine etiam vitam laminae protegit in tabulis graphitosis et epoxy abrasivis. Strategiae multi-passage possunt crassitudinem augere, sed tempus cycli et consistentia marginis saepe deteriorantur. Electio liminis specifici pro categoria ante operationes magni voluminis praecipit interruptiones non praevistas. Denique, productio massiva stabilis est functio respectus horum limitum materialium, non potentiae cruda machinae.
Materiales elastoméricos y de sellado: caucho, silicona, grafito y tablero epoxi
Los materiales elastoméricos y de sellado requieren parámetros de corte estables para evitar la deformación del borde y la contaminación por polvo. Un sistema CNC de cuchilla oscilante bien ajustado logra esto sincronizando la velocidad de la cuchilla, la frecuencia de oscilación y la velocidad de avance.
Silicona y caucho de nitrilo (20–60 Shore A): calidad de borde constante y control de deslaminación
Silicone et gummi nitrilicum in intervallo 20–60 Shore A coniungunt duretiam parvam cum frictione superficiali alta—condiciones quae deflexionem laminae et lacerationem marginis causare possunt, si parametri variant. Ad sectiones stabiles, operatoribus oportet tabulas prae-refrigerare ad 10–15°C et cultellum unius inclinatioe (30–45°) ad 8 000–12 000 oscillationes per minutum uti. Minores rates oscillationis vires trahentes generant quae sectiones tenues cinguli distendunt; excessus velocitatis materiam supercalfacit et margines viscosos creat. Rates alimentationis inter 800 et 1 200 mm/min latitudinem incisionis uniformem conservant et periculum delaminationis minuunt. Laminae post 500 metra linearia mutandae sunt, ut margines mundi serventur et delaminatio per resilitionem praeveniatur. Pressio vacuum cum tecto matutino sacrificabili levationem marginis superioris impedit et resultata repetibilia, sine delaminatione, sublevat.
Tabula graphitica et epoxy: Minuere fragmentationem et derivationem thermicam in sectionibus CNC cultello oscillante continuo
Tabulae graphiticae et epoxidicae coniungunt materiam fragilis cum superficiebus ditatis resina, ita ut fractura marginum et derelictio thermica sint principales modi defectus in cursibus longis. Orientatio cultri secantis versus deorsum exercet pressionem in substratum et reprimet disruptionem marginis superioris. Operatoribus utendum est cultro ex accipite velocissimo (HSS) 25 mm cum angulo inclinato 45° et amplitudo oscillationis servanda est infra 2 mm ad microfracturas impactionis limitandas. Pro graphito, conservatio laminarum ad temperaturam cameralem et sectio sicca evitant mollificationem resinae. Pro tabula epoxidica, diminutio velocitatis alimentationis ad 600–900 mm/min et additio levis flatus aeris removet residua chipporum antequam rursus adhaereant ad marginem sectum. Imagines thermographicae durante studio sectionis continuae ostenderunt temperaturam interfaciem instrumenti tantum 8°C augeri per 90 minuta, si limites alimentationis et oscillationis observentur. Haec stabilitas tenet derivationem dimensionalem infra ±0,1 mm et sustinet productionem ininterruptam cingulorum, placarum thermalium et tabularum isolantium.
Materiales de espuma y acústicos: optimización de la CNC de cuchilla oscilante para espumas EVA, fenólicas y de filtro
EVA de baja densidad frente a fenólica de alta densidad: ajuste de la frecuencia de oscilación de la cuchilla a la recuperación por compresión de la espuma
EVA spuma de densitate parva comprimitur et cito resilit, itaque CNC cum cultro oscillante et nimia frequentia ictuum verticalium parietes cellularum lacerat et marginem villosum relinquit. Spuma phenolica altae densitatis penetrationem resistit et calorem per frictionem generat; frequens oscillatio lentior cum amplitudine maiore evacuationem fragmentorum meliorat et disgregationem marginis praevinet. Ut productio in massa stabilis maneat, technici tempus immotionis cultri ad tempus recuperationis compressionis cuiusque materiae adaptent—EVA ictus celeriores tolerat, dum phenolica velocitatem minorem cum depressione sub vacuo postulat. Spumae filtrantes apertae cellulas habent, quae frequentiam moderatam et cultellum acutum unius inclinatio necessitant ut collapsus pororum vitetur. Examinatio cuiuslibet partis spumae ante productionem plenam certam rationem ictuum et angulum inclinatio fixat ad qualitatem marginis repetibilem. Haec mappatio parametrorum scissuras minuit et altam voluminam sectionis spumae acusticae sustinet.
Emballagium et tabulae structurales: Productio in massa sine laceratione in tabulis ondulatis, faviformibus et griseis obtinenda
Orientatio Flautae, Fortitudo Adhaesionis, et Calibratio Anguli Cultelli pro Secando Tabulas CNC Cultello Oscillante Fideli
Reliable oscillating knife CNC cutting of corrugated, honeycomb, and grey board depends on matching tool motion to board structure. Flute orientation is primary: cutting parallel to corrugation flutes yields cleaner edges than cutting across open flute cells, which can collapse or fray. Adhesive bond strength between linerboard and fluting also affects tear resistance; weak or aged bonds separate under blade oscillation, leaving fuzzy edges. Knife angle calibration matters equally. A steeper bevel reduces top-surface crushing on honeycomb face sheets, while a shallow angle slices grey board without dragging fibers. For high-volume runs, test flute direction, bond quality, and blade angle on sample sheets—this prevents core collapse and edge fraying at scale. A leading packaging supplier reported that a 3° knife angle adjustment reduced edge defects by 40% on double-wall corrugated board.
Sectio FAQ
What is an oscillating knife CNC?
Un CNC cu cutit oscilant este un sistem de taiere care foloseste o lama cu miscare rapida inainte-inapoi pentru a taia materialele cu precizie. Este deosebit de util pentru taierea materialelor moi, groase sau fibroase.
De ce sunt importanti duritatea, densitatea si grosimea in taierea cu CNC cu cutit oscilant?
Aceste factori determina frecventa optima de oscilatie a lamei, viteza de avans si forta de apasare. Echilibrul corect intre ei minimizeaza uzura sculei, acumularea de caldura, deformarea marginilor si deseurile de material in productie.
Cum afecteaza materialele diferite parametrii de taiere?
Materiale precum siliconul, cauciucul, spuma si grafitul au proprietati diferite care necesita parametri specifici de taiere legati de frecventa de cursa, viteza de avans, amplitudinea oscilatiei si unghiul cutitului pentru performanta optima.
Care sunt pragurile tipice de grosime pentru materiale diferite?
Limites stabiles de spessore per passata singula varient secundum categorie de material. Per exemplu, EVA e schiuma filtrante habet plafones de spessore plus alte quam tabulas dense de graphite-epoxy, que require condiciones plus controlate pro sectione.
Quomodo pote chipping e deformation del margine esser minimisate?
Chipping del margine pote esser minimisate per usar le orientation correcte del coltello, angulo de bisel, velocitate de alimentation e amplitudine de oscillation. Es crucial testar parametros specific pro le material ante production.
Quales es le sfidas commun con materiales specific como silicone o schiuma phenolica in sectione CNC?
Silicone e gomma nitrilic pote causar laceration del margine o deviation del lamina, dum schiuma phenolica pote generar calore frictional e desintegration del margine. Le ajustamento correcte de parametros de section prevenira iste problemas.
Index Rerum
- Fundamenta Stabilitatis Materialis pro CNC Cultro Oscillante
- Materiales elastoméricos y de sellado: caucho, silicona, grafito y tablero epoxi
- Materiales de espuma y acústicos: optimización de la CNC de cuchilla oscilante para espumas EVA, fenólicas y de filtro
- Emballagium et tabulae structurales: Productio in massa sine laceratione in tabulis ondulatis, faviformibus et griseis obtinenda
-
Sectio FAQ
- What is an oscillating knife CNC?
- De ce sunt importanti duritatea, densitatea si grosimea in taierea cu CNC cu cutit oscilant?
- Cum afecteaza materialele diferite parametrii de taiere?
- Care sunt pragurile tipice de grosime pentru materiale diferite?
- Quomodo pote chipping e deformation del margine esser minimisate?
- Quales es le sfidas commun con materiales specific como silicone o schiuma phenolica in sectione CNC?