
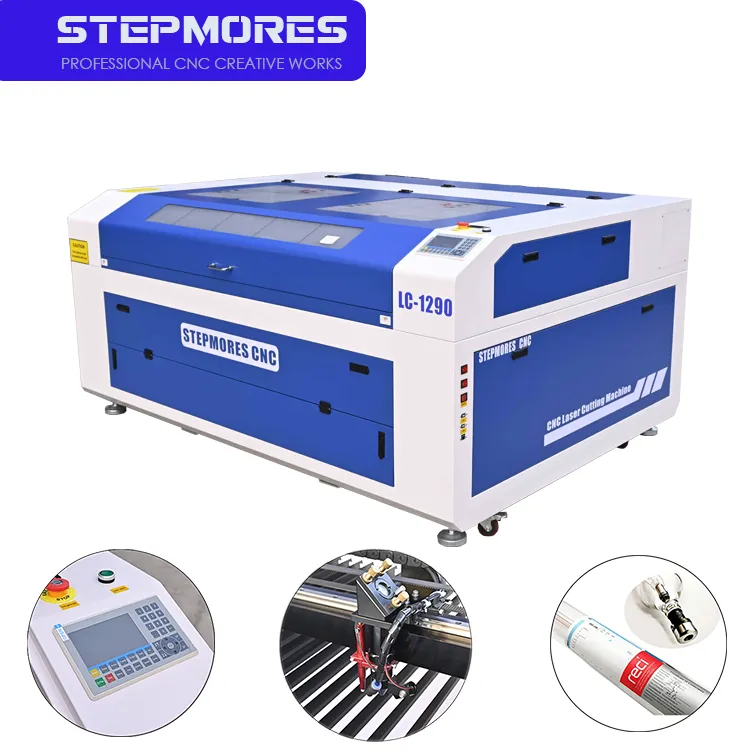
Velocitas et fluxus excellentes cum machina cnc pro sectione per fasciculum laseris ex fibra
Incrementa velocitatis ex duobus coniunctis melioribus oriuntur: responsione fasciculi citiori et systematibus motus quae tempus non secandi minuunt.
Responsio fasciculi sub-millisecondalis et controllo motus altam accelerationem habens
Laser fibrales attingunt modulationem fasciculi sub-millisecondum—augendo vel minuendo potentiam in minus quam unum millisecondum. Contra laser CO₂, qui dependet a lentiori excitatione gasis aut ab aperturis mechanicis, haec prope instantanea regula praevinet perforationem metalli tenuis et tollit titubationem in angulis aut transitionibus figurarum. Cum capite recisionis levi coniunctus, systema permittit regulam motus altius accelerantis, quae admutat rapidas directionis mutationes et densiores dispositiones sine detrimento qualitatis marginis. Systemata provecta attingunt velocitates cursus usque ad 1 200 uncias per minutum (3 050 cm/min), quod convertitur in plures partes per turnum et in multo breviores tempora cycli operis totalis.
Praestatio in mundo reali: tempus cycli recisionis 47% celerius quam laser CO₂ in productione automobilium
A 2023 benchmark in automotive sheet metal operations found CNC fiber laser cutting machines completed identical jobs 47% faster than CO₂ lasers. This improvement stems from faster piercing, higher sustained feed rates on coated steel and aluminum, and reduced dwell time between features. Fiber lasers also require virtually no warm-up, enabling immediate production after shift changes or material swaps. Their 1.07 µm wavelength couples more efficiently with metal surfaces, converting more input energy into effective cutting power—reducing the need for secondary passes or post-cut cleaning. The result is not just faster part output, but smoother downstream flow through press, welding, and assembly stations.
Precision and Energy Efficiency of CNC Fiber Laser Cutting Machine
Micron-level accuracy enabled by fiber laser beam quality (M² < 1.1)
Machinae CNC pro sectione laseri fibrosae utuntur fontibus cum qualitate fasciculi prope diffractionis limitatam—valores M² semper infra 1.1. Hoc producit punctum focale praetermodum angustum et incisuram arctam, quae minuit zonas affictas calore et distortionem thermicam. Coniuncta cum absorptione superiori in metallis brevioris longitudo undae 1.07 µm, haec systemata praebent sectiones stabiles et repetibiles cum tolerantia sub 0.1 mm—et saepe cum accuratia positionis intra ±5 µm. Haec facultates adiuvant geometrias intricatas, angulos internos acutos, et foramina subtilium particularum in laminis metallicis, in custodiis electronicis, et in partibus instrumentorum medicorum—quae saepe eliminant necessitatem operationum secundarum.
consumptio energiae 30–50% minor per volumen unitatis quam in laseris CO₂ (NIST 2023)
Secundum datos NIST 2023, systemata laseris fibrosi consumunt 30–50% minus energiae per volumen unitatis materiae remota quam laseres CO₂. Hoc oritur ex altiore efficacia conversionis electricae in opticam—typice ≥30% pro laseribus fibrosis contra 10–15% pro laseribus CO₂—una cum generatione minima calorici inutilis. Minor onus thermalis minuit postulationes frigoriferorum et ventilationis, reducens usum totalem energiae in fabrica. Cum nulli systemata circulationis gasorum aut postulationes allignmenti resonatoris existant, manutentio est simplicior et praedictabilior. Propterea, pretium operationis per partem decrescit, faciens sectionem CNC laseris fibrosi solutionem sustinibilem et oeconomicam—praesertim sub crescentibus pretiis electricitatis aut mandatis de rationibus carbonis.
Intellegens Controllo CNC: Faciens Repetibilitatem, Automationem, et Sectionem Adaptativam
Machinae modernae sectionis laseris fibrosae CNC integrant systemata controlis intelligentia quae transformant vias instrumentales staticas in processus responsivos et se-correctivos—ad qualitatem constantem, operationem sine lucibus, et adaptationem robustam ad variabilitatem materialis in mundo reali.
Systemata servorum in circuitu clauso + EtherCAT pro repetibilitate positionis <10 µm
Controllo servo ad anello chiuso—che utilizza encoder rotativi e lineari per verificare continuamente la posizione degli assi—costituisce la base della precisione e della coerenza. Accoppiato alla comunicazione tramite bus di campo EtherCAT (cicli di aggiornamento inferiori a 1 ms), il CNC confronta migliaia di volte al secondo la posizione comandata con quella effettiva. Ciò riduce al minimo l’errore di inseguimento, la deriva termica e il gioco meccanico. Nella pratica, tali sistemi raggiungono una ripetibilità posizionale inferiore a 10 µm su lunghi cicli operativi—anche su schemi densi di fori e scanalature fini. Test indipendenti su griglie in acciaio inossidabile da 3 mm hanno confermato una ripetibilità di ±8 µm (2023). Una sincronizzazione stretta tra più assi previene il superamento degli angoli e le striature indotte dalle vibrazioni, mentre la taratura adattiva dei servo mantiene la qualità del bordo sia nel trattamento di fogli sottili che di lamiere spesse.
Ottimizzazione dinamica dei parametri per diversi spessori di materiale e composizioni di lega
Algorithmi adaptivi observant signales processus in tempore reale—inter quos intensitas lucis reflexae, pressio gas auxiliaris, et temperatus frontis sectionis—ut automatico potestatem laseris, positionem focalem, velocitatem progressionis, et distantiam inter effusorem et materiam regulent. Exempli gratia, systema altiorem velocitatem et inferiorem densitatem potentiae adhibet pro alluminio 1 mm, atque lentiores, altius-energeticos parametres pro aco carbonaceo 10 mm. Bibliotheca parametrorum dynamica, quae per feedback sensorum continue perficitur, verrucas minuit et zonam afflictae caloris angustat. Pro fasciculis mixtorum materialium—ut sunt aces inoxidabiles, aces mollis, et alluminium—nulla repraegrammatio manu facta necessaria est. Operatoribus sufficit diversa laminarum genera inserere; machina ipso motu optima parametra eligit et perfit. Progressu temporis, controller ex sectionibus anteriorem discit ut pro revestimentis superficialibus, ruginula minori, aut tensione residua compenset—sic latitudinem constantem incisionis et qualitatem marginis per crassitudines a 0,5 mm usque ad 25 mm et per varia genera alligatorum servat.
ROI operativus: Tempus inoperosum et impensae laboris minuuntur per machinam CNC ad secandum fibram laser
Pro plurimis fabricatoribus, fortissimus reditus super investitionem ex machina CNC ad secandum fibram laser non ex sola celeritate provenit—sed ex magnis reductionibus laboris, temporis inoperosi et oneris manutentionis.
Manus manuales materiae et controllo processus clauso saepe numerum operatorum minuunt de 50–70% comparato ad dispositiones manuales aut semiautomatas. Eodem tempore, parametri operationis stabiles et architectura fontis simplificata impensas manutentionis vitae longioris minuunt de 30–40%. Officinae alti voluminis quae opus subcontratum in domum trahunt saepe totam investitionem recuperant intra sex menses; officinae minores typice ROI positivum attingunt intra 18–24 menses.
Causae principales sunt:
- Software nectendi praecellens utentium laminarum ultra 90%, directe impensas materiae primae minuens.
- Onus automaticum, descensus automaticus et ordinatio partium directe horas laboris per partem minuunt.
- Eliminatio graduum secundariorum deburrandi et finiendi marginis—remotio manuationis, inspectionis, et reoperationis.
- Operatio non-observata, quae horas extra turnum in capacitatem productivam convertit—sine additione pretii laboris.
Financiarie, beneficium netto annuum includit conservationem laboris, incrementum valoris productionis, reductionem scissurarum, et praetia externa evitata. Pretium annuum comprehendit depreciationem aut finitionem, utilitates, gas auxiliare, maintenance, licentias programmatum, et instructionem. Uti calculo standardi ROI (investitio totalis ÷ beneficium netto annuum), aequipes constanter inveniunt mutationem persuasivam ab suppleris externis variabilibus et pretiosis, aut processibus internis qui multum laboris exigunt, ad productionem internam praedictam et scalabilem—cum paucioribus interruptionibus non-praevisis et altiore rendimento primo.
Frequenter Interrogata de Machina CNC ad Sectio per Laser Fibrae
Quae est praecipua praerogativa machinarum CNC ad sectio per laser fibrae super lasers CO₂?
Machinae CNC ad incisionem per fasciculum laseris ex fibra offerunt celeriorem responsionem fasciculi, velocitates incisionis superiores, praecisionem meliorem, consumptionem energiae minorem, et maintenancem minorem quam machinae ad incisionem per fasciculum laseris CO₂. Illae etiam permittunt productionem statim sine tempore praecalefactionis et praebent efficaciam generalem superiorem.
Quomodo fasciculi ex fibra altas velocitates incisionis consequuntur?
Fasciculi ex fibra altas velocitates consequuntur per modulationem fasciculi sub-millisecondalem et per controllem motus ad accelerationem altam, quae tempus non-incisionis minuit et facultatem augent ad tractandum geometrias intricatas et mutationes directionis rapidas.
Suntne machinae CNC ad incisionem per fasciculum laseris ex fibra efficaces in consumptione energiae?
Ita, machinae CNC ad incisionem per fasciculum laseris ex fibra 30–50% minus energiae per volumen unitatis consumunt quam machinae ad incisionem per fasciculum laseris CO₂. Haec est propter efficaciam conversionis electrica-ad-opticam superiorem, generationem caloris minorem, et architecturam fontis simpliciorem.
Quomodo systema intelligentis controllis in machinis CNC ad incisionem per fasciculum laseris ex fibra operatur?
Moderni CNC fibera-laseri incorporant systemata servo clausa et algorithmos adaptativos qui signa in tempore reale observant ut parametri sectionis automatico adiustentur, certificantes precisionem constantem et optimum praestantiam per varia genera materiae et crassitudines.
Quid est reditus super investitionem (ROI) pro machinis CNC fibera-laser sectionis?
ROI typice altus est propter minutas impensas laboris, minimam interruptionem operationum, augmentatam efficaciam productionis, et minores impensas manutentionis. Operationes magnae voluminis plenum reditum in sex mensibus consequi possunt, dum parvae res negotiariae saepe ROI positivum intra 18–24 menses attingunt.
Index Rerum
- Velocitas et fluxus excellentes cum machina cnc pro sectione per fasciculum laseris ex fibra
- Precision and Energy Efficiency of CNC Fiber Laser Cutting Machine
- Intellegens Controllo CNC: Faciens Repetibilitatem, Automationem, et Sectionem Adaptativam
- ROI operativus: Tempus inoperosum et impensae laboris minuuntur per machinam CNC ad secandum fibram laser
-
Frequenter Interrogata de Machina CNC ad Sectio per Laser Fibrae
- Quae est praecipua praerogativa machinarum CNC ad sectio per laser fibrae super lasers CO₂?
- Quomodo fasciculi ex fibra altas velocitates incisionis consequuntur?
- Suntne machinae CNC ad incisionem per fasciculum laseris ex fibra efficaces in consumptione energiae?
- Quomodo systema intelligentis controllis in machinis CNC ad incisionem per fasciculum laseris ex fibra operatur?
- Quid est reditus super investitionem (ROI) pro machinis CNC fibera-laser sectionis?