
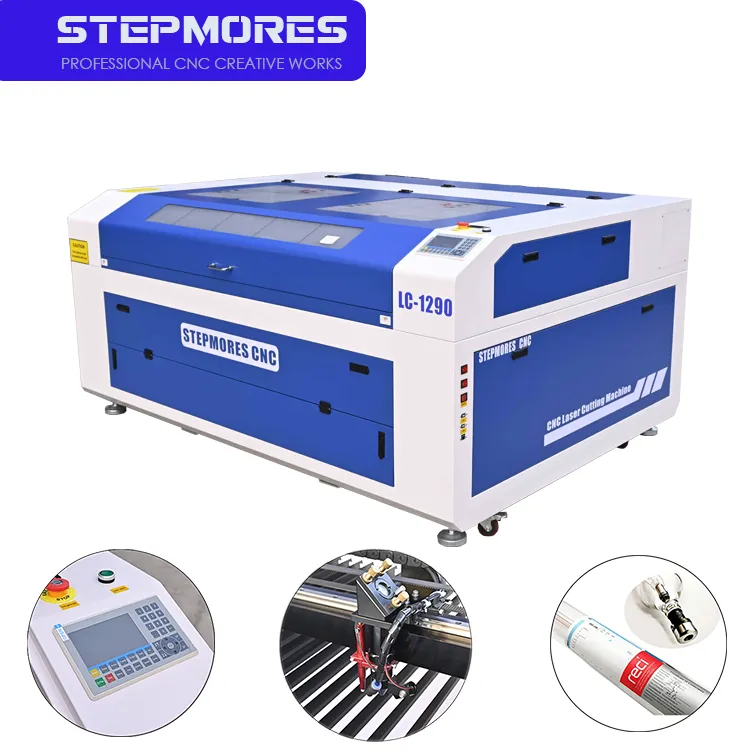
Высокая скорость и производительность благодаря станку с ЧПУ для лазерной резки волоконным лазером
Прирост скорости достигается за счёт двух взаимосвязанных усовершенствований: более быстрого отклика лазерного луча и систем перемещения, минимизирующих время, не связанное с резкой.
Отклик лазерного луча менее одной миллисекунды и управление движением с высоким ускорением
Волоконные лазеры обеспечивают модуляцию лазерного пучка менее чем за одну миллисекунду — повышение или снижение мощности занимает менее одной миллисекунды. В отличие от CO₂-лазеров, в которых используется более медленное возбуждение газа или механические диафрагмы, такая почти мгновенная регулировка предотвращает прожог тонких листовых металлов и устраняет задержки при прохождении углов или переходов между элементами детали. В сочетании с облегчённой режущей головкой система обеспечивает управление движением с высоким ускорением, позволяя быстро менять направление движения и размещать детали плотнее без потери качества кромки. В передовых системах скорость перемещения достигает 1200 дюймов в минуту (3050 см/мин), что означает увеличение количества деталей на одну смену и существенное сокращение общего времени выполнения заказа.
Реальная производительность: цикл резки на 47 % быстрее по сравнению с CO₂-лазерами в автомобильном производстве
В 2023 году в ходе сравнительного анализа операций по обработке листового металла в автомобильной промышленности выяснилось, что станки с ЧПУ для резки волоконным лазером выполняют одинаковые задачи на 47 % быстрее, чем станки с CO₂-лазерами. Такое улучшение обусловлено более быстрым пробиванием отверстий, более высокими стабильными скоростями подачи при резке оцинкованной стали и алюминия, а также сокращением времени простоя между обработкой отдельных элементов. Волоконные лазеры практически не требуют времени на прогрев, что позволяет немедленно начинать производство после смены персонала или замены материала. Их длина волны 1,07 мкм обеспечивает более эффективное взаимодействие с металлическими поверхностями, преобразуя большую долю входной энергии в полезную мощность резки — это снижает необходимость повторных проходов или очистки деталей после резки. В результате достигается не только повышение скорости выпуска деталей, но и более плавное протекание последующих этапов производства — штамповки, сварки и сборки.
Точность и энергоэффективность станка с ЧПУ для резки волоконным лазером
Точность на уровне микрон, обеспечиваемая качеством лазерного луча волоконного лазера (M² < 1,1)
ЧПУ-станки для лазерной резки волоконным лазером используют источники с качеством пучка, близким к дифракционному пределу: значения M² постоянно ниже 1,1. Это обеспечивает чрезвычайно компактное фокусное пятно и узкий пропил, минимизируя зоны термического влияния и тепловую деформацию. В сочетании с повышенным поглощением металлов на более короткой длине волны 1,07 мкм система обеспечивает стабильную и воспроизводимую резку с допусками менее 0,1 мм — а зачастую и с точностью позиционирования ±5 мкм. Эти возможности позволяют обрабатывать сложные геометрии, острые внутренние углы и отверстия малого диаметра в листовом металле, корпусах электронных устройств и компонентах медицинского оборудования — зачастую исключая необходимость последующей отделки.
потребление энергии на единицу объёма на 30–50 % ниже по сравнению с CO₂-лазерами (NIST, 2023)
Согласно данным NIST за 2023 год, волоконно-лазерные системы потребляют на 30–50 % меньше энергии на единицу объёма удаляемого материала по сравнению с CO₂-лазерами. Это обусловлено более высокой эффективностью преобразования электрической энергии в оптическую — обычно ≥30 % для волоконных лазеров против 10–15 % для CO₂-лазеров — а также минимальным выделением тепла. Снижение тепловой нагрузки уменьшает требования к системам охлаждения и вентиляции, что сокращает общее энергопотребление завода. Отсутствие систем циркуляции газа и необходимости юстировки резонатора упрощает техническое обслуживание и делает его более предсказуемым. В результате себестоимость обработки одной детали снижается, что делает ЧПУ-резку с использованием волоконных лазеров более устойчивым и экономически выгодным решением — особенно при росте тарифов на электроэнергию или введении требований к отчётности по выбросам углерода.
Интеллектуальное ЧПУ-управление: обеспечение воспроизводимости, автоматизации и адаптивной резки
Современные станки с ЧПУ для лазерной резки волоконным лазером оснащены интеллектуальными системами управления, которые преобразуют статические траектории инструмента в адаптивные, самокорректирующиеся процессы — обеспечивая стабильное качество, автоматическую работу без участия оператора и надёжную адаптацию к реальным колебаниям свойств материалов.
Сервосистемы с обратной связью + EtherCAT для повторяемости позиционирования менее 10 мкм
Сервоконтроль с замкнутым контуром — с использованием вращательных и линейных энкодеров для непрерывной проверки положения осей — составляет основу точности и стабильности. В сочетании с полевым шинным интерфейсом EtherCAT (циклы обновления менее 1 мс) ЧПУ сравнивает заданное и фактическое положения тысячи раз в секунду. Это минимизирует ошибку слежения, тепловое дрейфование и механический люфт. На практике такие системы обеспечивают повторяемость позиционирования ниже 10 мкм при длительных циклах обработки — даже при плотных шаблонах отверстий и узких пазах. Независимые испытания на сетках из нержавеющей стали толщиной 3 мм подтвердили повторяемость ±8 мкм (2023 г.). Точная многокоординатная синхронизация предотвращает перерегулирование в углах и полосы, вызванные вибрацией, а адаптивная настройка сервоприводов сохраняет качество кромок как при обработке тонкой фольги, так и при резке толстых листов.
Динамическая оптимизация параметров в зависимости от толщины материала и состава сплава
Адаптивные алгоритмы отслеживают сигналы технологического процесса в реальном времени — включая интенсивность отражённого света, давление вспомогательного газа и температуру переднего фронта реза — чтобы автоматически корректировать мощность лазера, положение фокуса, скорость перемещения и расстояние сопла до заготовки. Например, система применяет более высокую скорость и меньшую плотность мощности при резке алюминия толщиной 1 мм по сравнению с более низкой скоростью и повышенной энергетической нагрузкой при резке углеродистой стали толщиной 10 мм. Динамическая библиотека параметров, постоянно уточняемая на основе данных датчиков, снижает образование заусенцев и сужает зону термического влияния. Для обработки партий из разнородных материалов — например, нержавеющей стали, низкоуглеродистой стали и алюминия — не требуется ручная перепрограммировка. Оператору достаточно загрузить различные листы; станок самостоятельно выбирает и уточняет оптимальные настройки в режиме реального времени. Со временем контроллер обучается на основе предыдущих резов, компенсируя влияние поверхностных покрытий, незначительной коррозии или остаточных напряжений — обеспечивая стабильную ширину реза и высокое качество кромки при толщинах от 0.5 мм до 25 мм и для различных групп сплавов.
Операционная рентабельность инвестиций: сокращение простоев и трудозатрат с помощью станка для лазерной резки волоконным лазером с ЧПУ
Для большинства производителей наиболее весомая отдача от инвестиций в станок для лазерной резки волоконным лазером с ЧПУ достигается не за счёт одной лишь сырой скорости, а благодаря значительному сокращению трудозатрат, простоев и расходов на техническое обслуживание.
Автоматизированная подача материалов и замкнутая система управления технологическим процессом регулярно позволяют сократить численность операторов на 50–70 % по сравнению с ручными или полуавтоматическими установками. Одновременно стабильные рабочие параметры и упрощённая архитектура источника снижают совокупные расходы на техническое обслуживание в течение всего срока службы на 30–40 %. Крупные цеха, переводящие аутсорсинговые заказы внутрь предприятия, зачастую полностью окупают оборудование уже через шесть месяцев; небольшие предприятия, как правило, достигают положительной рентабельности инвестиций в течение 18–24 месяцев.
Ключевые преимущества включают:
- Современное программное обеспечение для размещения деталей повышает коэффициент использования листового материала свыше 90 %, что напрямую снижает затраты на сырьё.
- Автоматическая загрузка, выгрузка и сортировка деталей резко сокращают количество человеко-часов, затрачиваемых на изготовление одной детали.
- Устранение вторичных операций заусенецоудаления и обработки кромок — исключение манипуляций, контроля и переделки.
- Работа без участия оператора, превращающая время вне смены в производственную мощность — без дополнительных затрат на труд.
С финансовой точки зрения годовая чистая выгода включает экономию на заработной плате, рост стоимости выпускаемой продукции, снижение объёмов брака и избежание расходов на аутсорсинг. Годовые затраты охватывают амортизацию или стоимость финансирования, коммунальные услуги, вспомогательный газ, техническое обслуживание, лицензирование программного обеспечения и обучение персонала. При использовании стандартного расчёта рентабельности инвестиций (общие инвестиции ÷ годовая чистая выгода) команды последовательно выявляют убедительное преимущество перехода от переменных, дорогостоящих внешних поставщиков или трудоёмких внутренних процессов к предсказуемому, масштабируемому собственному производству — с меньшим числом незапланированных простоев и более высоким выходом годной продукции с первого прохода.
Часто задаваемые вопросы о станках ЧПУ для лазерной резки волоконным лазером
В чём главное преимущество станков ЧПУ для лазерной резки волоконным лазером по сравнению с CO₂-лазерами?
ЧПУ-станки для лазерной резки с волоконным лазером обеспечивают более быстрый отклик луча, более высокую скорость резки, повышенную точность, меньшее энергопотребление и снижение затрат на техническое обслуживание по сравнению с CO₂-лазерами. Они также позволяют начинать производство немедленно, без времени предварительного прогрева, и обеспечивают более высокую общую эффективность.
Как волоконные лазеры достигают высокой скорости резки?
Волоконные лазеры обеспечивают высокую скорость за счёт модуляции луча с подмиллисекундным временем и управления движением с высоким ускорением, что минимизирует время, не связанное с резкой, и повышает способность обрабатывать сложные геометрические формы и выполнять быстрые изменения направления.
Являются ли ЧПУ-станки для лазерной резки с волоконным лазером энергоэффективными?
Да, ЧПУ-станки для лазерной резки с волоконным лазером потребляют на 30–50 % меньше энергии на единицу объёма по сравнению с CO₂-лазерами. Это обусловлено их более высокой эффективностью преобразования электрической энергии в оптическую, меньшим выделением тепла и более простой архитектурой источника излучения.
Как работает интеллектуальная система управления в ЧПУ-станках с волоконным лазером?
Современные волоконно-оптические станки с ЧПУ оснащены сервосистемами с обратной связью и адаптивными алгоритмами, которые отслеживают сигналы в реальном времени и автоматически корректируют параметры резки, обеспечивая стабильную точность и оптимальную производительность при обработке различных типов материалов и толщин.
Какова окупаемость инвестиций (ROI) для волоконно-оптических станков с ЧПУ?
ROI, как правило, высока благодаря снижению затрат на рабочую силу, минимизации простоев, повышению эффективности производства и сокращению расходов на техническое обслуживание. При крупномасштабном производстве полная окупаемость достигается за шесть месяцев, тогда как небольшие предприятия часто получают положительный ROI в течение 18–24 месяцев.
Содержание
- Высокая скорость и производительность благодаря станку с ЧПУ для лазерной резки волоконным лазером
- Точность и энергоэффективность станка с ЧПУ для резки волоконным лазером
- Интеллектуальное ЧПУ-управление: обеспечение воспроизводимости, автоматизации и адаптивной резки
- Операционная рентабельность инвестиций: сокращение простоев и трудозатрат с помощью станка для лазерной резки волоконным лазером с ЧПУ
-
Часто задаваемые вопросы о станках ЧПУ для лазерной резки волоконным лазером
- В чём главное преимущество станков ЧПУ для лазерной резки волоконным лазером по сравнению с CO₂-лазерами?
- Как волоконные лазеры достигают высокой скорости резки?
- Являются ли ЧПУ-станки для лазерной резки с волоконным лазером энергоэффективными?
- Как работает интеллектуальная система управления в ЧПУ-станках с волоконным лазером?
- Какова окупаемость инвестиций (ROI) для волоконно-оптических станков с ЧПУ?