
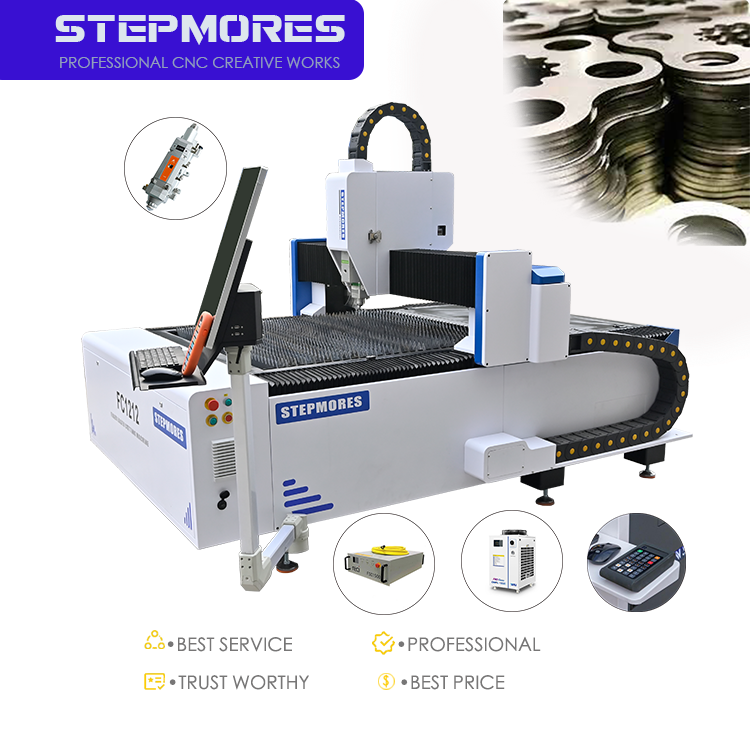
Нержавеющая сталь: высокоточная обработка для промышленных применений
Почему нержавеющие стали марок 304 и 316 доминируют в рабочих процессах станков с ЧПУ для лазерной резки волоконным лазером
Аустенитные нержавеющие стали 304 и 316 являются основными материалами в современном лазерном производстве: они обрабатываются чисто на станках с ЧПУ для волоконно-лазерной резки с минимальной необходимостью последующей обработки. Их доминирование объясняется металлургической стабильностью и коррозионной стойкостью: низкое содержание углерода в марке 304 подавляет образование карбидов при термических циклах, а добавление молибдена в марке 316 дополнительно повышает устойчивость к питтинговой и межкристаллитной коррозии — что особенно важно в химической, морской, пищевой и медицинской отраслях. Волоконные лазеры регулярно обеспечивают размерные допуски ±0,002–0,005 дюйма (±0,05–0,13 мм) для этих марок, ширину реза менее 0,15 мм и шероховатость кромки (Ra) ниже 1,6 мкм на тонких листах — зачастую исключая необходимость вторичной отделки. Мелкое фокусное пятно (<50 мкм) в сочетании с гибкими вариантами вспомогательных газов — азотом для получения кромок без оксидов, аргоном для деталей, критичных к сварке, и сжатым воздухом для экономически чувствительных производственных запусков — обеспечивает точный контроль качества кромки, скорости резки и тепловложения. В результате марки 304 и 316 составляют более 70 % промышленной лазерной резки нержавеющей стали и ценятся за предсказуемое поведение зоны термического влияния (HAZ) и высокую повторяемость при серийном производстве.
Оптимальный диапазон толщины (0,5–25 мм), настройки мощности и эталонные показатели качества реза
Лазерная резка волоконным лазером обеспечивает оптимальное качество обработки нержавеющей стали толщиной от 0,5 до 25 мм; при этом мощность лазера и выбор вспомогательного газа целенаправленно подбираются в зависимости от толщины материала. Для листов толщиной до 2 мм система мощностью 1,5 кВт осуществляет резку со скоростью 18–25 м/мин с использованием азота при давлении 12–15 бар, обеспечивая ширину реза до 0,10 мм и перпендикулярность кромки в пределах 0,05 мм. В диапазоне толщин 3–10 мм лазеры мощностью 3–4 кВт работают со скоростью 1,5–5 м/мин, обеспечивая ширину реза 0,15–0,25 мм — что делает их пригодными для «сырой» резки архитектурных элементов и корпусов. При толщинах 12–20 мм системы мощностью 6–8 кВт обычно используют кислород в качестве вспомогательного газа для поддержания приемлемых скоростей резки, однако это приводит к образованию тонкого оксидного слоя, который зачастую удаляется лёгким дробеструйным воздействием. Для плиты толщиной 25 мм лазеры мощностью 10–12 кВт обеспечивают стабильную резку со скоростью около 0,6 м/мин; угол конусности кромки возрастает до 1–2°, а зона термического влияния (HAZ) достигает 0,3–0,5 мм. Отраслевые данные подтверждают, что при оптимизации положения фокуса и расхода газа волоконный лазер мощностью 6 кВт способен поддерживать отклонение ширины реза менее 0,03 мм по всей площади листа из нержавеющей стали марки 304 размером 4×8 футов и толщиной до 10 мм — что делает его предпочтительной платформой для высокоточной изготовления изделий малыми партиями с широкой номенклатурой.
Углеродистая сталь: баланс между скоростью резки, качеством кромки и стратегией вспомогательного газа
Выбор правильного вспомогательного газа и технологических параметров имеет решающее значение при использовании станка с ЧПУ для лазерной резки волоконным лазером по углеродистой стали, поскольку баланс между скоростью резки и качеством кромки напрямую влияет на последующие операции.
Кислород против азота в качестве вспомогательного газа: компромиссы в скорости резки, окислении и потребностях в последующей обработке
Кислород остаётся стандартным вспомогательным газом для резки углеродистой стали благодаря экзотермической реакции с железом, которая эффективно удваивает тепловую мощность и повышает скорость резки до 30 % по сравнению с инертными газами. Типичные рабочие давления находятся в диапазоне 0,8–1,2 бар. Однако эта реакция образует тонкий твёрдый оксидный слой на кромке реза, требующий зачистки шлифованием, дробеструйной обработкой или кислотной очисткой перед покраской или сваркой. Азот, подаваемый при более высоких давлениях (18–25 бар), обеспечивает поверхность без оксидов и готовую к сварке, но работает на 20–30 % медленнее и связан с существенно более высокими затратами на газ на погонный метр. Производители, ориентированные на производительность — например, при изготовлении несущих рам — обычно выбирают кислород; те, кто изготавливает видимые сборки, сварные узлы с жёсткими допусками или изделия с порошковым покрытием, предпочитают азот. Окончательный выбор отражает допустимый бюджет на последующую обработку и требуемый класс чистоты поверхности.
Надёжные пределы обработки для Q235 и A36 до 20 мм с минимизацией брызг и шлака
Углеродистые стали Q235 и A36 надёжно обрабатываются с использованием кислородной подачи на волоконных лазерах мощностью 6 кВт и выше при толщине до 20 мм. При толщине 12 мм стабильная резка достигается со скоростью 0,9–1,1 м/мин; при толщине 20 мм скорость снижается до 0,5–0,7 м/мин. Шлак и брызги в основном устраняются за счёт трёх регулируемых параметров: положения фокуса, расстояния сопла от заготовки и чистоты газа. Размещение фокальной точки на 0,5–1,0 мм ниже поверхности материала обеспечивает полное вытеснение расплава и минимизирует образование шлака на нижней стороне. Поддержание постоянного расстояния сопла 1,0–1,5 мм и использование кислорода чистотой не менее 99,5 % предотвращает турбулентный поток и образование брызг на верхней стороне. Предварительный осмотр на наличие ржавчины, окалины и отклонений от плоскостности также имеет первостепенное значение — неровности поверхности отклоняют лазерный луч и вызывают полосы. При соблюдении этих условий значения параметра шероховатости Ra 12,5 мкм и лучше достигаются стабильно без дополнительной ручной отделки.
Цветные металлы: преодоление отражательной способности алюминия, латуни и меди
Специфические для материала проблемы: отражательная способность, теплопроводность и управление поверхностными оксидами
Алюминий, латунь и медь создают особые трудности при резке волоконным лазером из-за высокой оптической отражательной способности, быстрого рассеивания тепла и стойких поверхностных оксидов. На длине волны волоконного лазера 1 мкм алюминий отражает более 90 % падающей энергии — медь ещё больше — что создаёт серьёзный риск повреждения оптики из-за обратного отражения без защитного оборудования. Их высокая теплопроводность — у меди ~400 Вт/(м·К), у алюминия ~235 Вт/(м·К) — отводит тепло от реза быстрее, чем у чёрных металлов, требуя более точной фокусировки, более высокой пиковой мощности и точного управления импульсами. Кроме того, естественные оксиды на алюминии (Al₂O₃) и меди (CuO/Cu₂O) плавятся при температурах, значительно превышающих температуры плавления самих металлов, что приводит к нестабильному плавлению и низкому качеству кромок, если их не контролировать. Эффективные стратегии включают очистку поверхности, использование азота в качестве вспомогательного газа для подавления повторного окисления и применение антиотражающего оборудования.
Проверенные методы безопасной и высококачественной резки алюминия марок 5052/6061 и меди C110
Безопасная и высококачественная резка алюминия марок 5052 и 6061 требует комплексных мер защиты: системы поглощения обратного отражения защищают оптику, а азот в качестве вспомогательного газа обеспечивает чистые кромки без шлака. Настройка процесса включает повышенную частоту импульсов и фокусировку луча непосредственно под поверхностью материала для концентрации энергии и минимизации зоны термического влияния (HAZ). Дополнительное чёрное поглощающее покрытие повышает эффективность энергосвязи при обработке высокоотражающих листов. Для меди C110 требуются ещё более строгие протоколы — специализированные поглотители отражений, снижение скорости подачи и регулярное техническое обслуживание оптики. Применение азота как вспомогательного газа обязательно: он обеспечивает эффективное удаление расплава и предотвращает окисление, позволяя получать яркие и точные кромки. При толщине 1 мм скорость резки меди C110 составляет 1,2–1,5 м/мин при использовании лазера мощностью 1 кВт; для более толстых сечений требуется пропорционально большая мощность и тщательно отрегулированная динамика газа.
Ограничения совместимости материалов: металлы, требующие осторожности или альтернативных методов
Хотя лазерная резка волоконным лазером с ЧПУ обеспечивает высокую универсальность, некоторые металлы создают неприемлемые риски без мер по их снижению — либо требуют применения исключительно альтернативных методов. Основные ограничения обусловлены чрезмерной отражательной способностью, избыточной теплопроводностью или образованием опасных паров.
Необработанное серебро, полированный алюминий высокой чистоты и латунные сплавы с зеркальной отделкой отражают настолько много падающей энергии, что обратное отражение может повредить линзы, окна и датчики — что потенциально приведёт к дорогостоящему простою. Даже если катастрофический отказ удаётся избежать, нестабильное поглощение энергии вызывает неполные или нерегулярные разрезы.
Покрытые или многослойные материалы также требуют осторожности. Оцинкованная сталь выделяет пары оксида цинка, которые нарушают работу датчиков и создают угрозу для дыхательных путей — поэтому необходима мощная сертифицированная система отвода вредных паров. Аналогично, сплавы, богатые марганцем, или металлы, содержащие свинец, при испарении образуют токсичные пары, что требует специализированной вентиляции и соблюдения норм OSHA и местных стандартов охраны труда и техники безопасности. Сталь с высоким содержанием углерода (например, марка 1095 или инструментальные стали) поддаётся механической резке, однако зона термического влияния (HAZ) становится твёрдой и хрупкой и склонна к образованию микротрещин — это ухудшает формоустойчивость и прочность сварных соединений.
Для всех таких материалов обязательным этапом перед запуском в серийное производство является официальный тест совместимости, включающий оценку качества реза, состава выделяемых паров, оптической безопасности и поведения материала после обработки.
ЧаВО
Почему нержавеющие стали марок 304 и 316 идеально подходят для лазерной резки волоконным лазером на станках ЧПУ? - Ikh metallurgicheskaya ustojchivost', stojkost' k korrozii i predskazuemoe povedenie zony, vliyayushchej na teplo, delayut ikh podkhodyashchimi dlya tochnoj rezki s minimal'noj posleobrabotkoj.
Kak vybor pomoshchnogo gaza vliyaet na rezku volokonno-lazernym izluchatelem? - Tip pomoshchnogo gaza (azot, kislorod) vliyaet na kachestvo kromki, uroven' okisleniya i ekspluatatsionnye zatraty, chto podstraivaetsya pod konkretnye trebovaniya rezki materiala.
S kakimi trudnostyami stolknovayutsya pri rezke tsvetnykh metallov, takikh kak al'yuminij ili mef' - Vysokaya otrazhatel'nost', teploprovodnost' i stojkie okisnye plenki uslozhnyayut protsess rezki, chto trebuyet spetsializirovannogo oborudovaniya i strategij rezki.
Mozhno li rezat' vse metally s pomoshch'yu CHPU volokonno-lazernykh stankov? - Khotya oni mnogofunktsional'ny, CHPU volokonno-lazernye stanki ne mogut nadezhno rezat' metally s ekstremal'noj otrazhatel'nost'yu ili opasnymi vydeleniemi parov. Vozmozhno, potrebuyutsya alternativnye metody.
Содержание
- Нержавеющая сталь: высокоточная обработка для промышленных применений
- Углеродистая сталь: баланс между скоростью резки, качеством кромки и стратегией вспомогательного газа
- Цветные металлы: преодоление отражательной способности алюминия, латуни и меди
- Ограничения совместимости материалов: металлы, требующие осторожности или альтернативных методов
- ЧаВО