
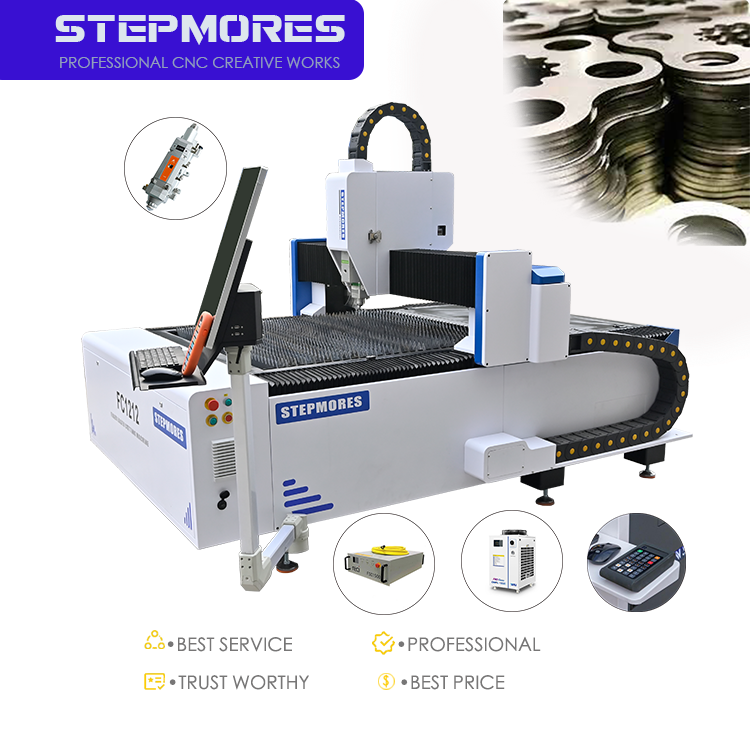
Roestvast staal: Hoogprecieze bewerking voor industriële toepassingen
Waarom roestvast staal 304 en 316 de dominante materialen zijn in CNC-vezellaser-snijmachinewerkstromen
Austenitische roestvaststaalsoorten 304 en 316 zijn de werkpaarden van moderne laserbewerking: ze worden schoon verwerkt op een CNC-vezellaserzaagmachine met minimale nabewerking na het zagen. Hun dominantie is te danken aan hun metallurgische stabiliteit en corrosieweerstand: het lage koolstofgehalte van 304 onderdrukt carbideafzetting tijdens thermische cycli, terwijl de toevoeging van molybdeen in 316 de weerstand tegen putcorrosie en interkristallijne corrosie verder verbetert—een cruciale eigenschap voor toepassingen in de chemische industrie, de maritieme sector, de voedingsmiddelenindustrie en de medische technologie. Vezellasers bereiken routinematig afmetingstoleranties van ±0,002–0,005 inch (±0,05–0,13 mm) bij deze soorten, met snijbreedtes onder de 0,15 mm en randruwheid (Ra) lager dan 1,6 μm bij dunne platen—vaak zonder dat secundaire afwerking nodig is. De fijne brandpuntgrootte (<50 μm), gecombineerd met flexibele hulpgasopties—stikstof voor oxidevrije randen, argon voor onderdelen waar lasbaarheid kritisch is, en perslucht voor kostengevoelige productieruns—maakt nauwkeurige controle mogelijk over randkwaliteit, snelheid en warmte-invoer. Als gevolg hiervan vormen 304 en 316 meer dan 70% van de industriële laserzaging van roestvaststaal, gewaardeerd om hun voorspelbaar gedrag van de warmtebeïnvloede zone (HAZ) en hun hoge reproduceerbaarheid bij massaproductie.
Optimaal diktebereik (0,5–25 mm), vermoeinstellingen en snijbreedtekwaliteitsnormen
Vezellaserbewerking levert optimale kwaliteit op roestvrij staal met een dikte tussen 0,5 mm en 25 mm, waarbij vermogen en hulpgaskeuze systematisch over dit bereik worden afgestemd. Voor plaatmateriaal tot 2 mm snijdt een 1,5 kW-systeem met stikstof onder 12–15 bar met een snelheid van 18–25 m/min, wat spleetbreedtes oplevert van slechts 0,10 mm en randloodrechtheid binnen 0,05 mm. In het bereik van 3–10 mm werken 3–4 kW-lasers met een snelheid van 1,5–5 m/min en spleetbreedtes van 0,15–0,25 mm—geschikt voor ‘zo-gesneden’ architectonische toepassingen en behuizingen. Bij diktes van 12–20 mm gebruiken 6–8 kW-systemen doorgaans zuurstof als hulpgas om haalbare snijsnelheden te behouden, hoewel dit een dunne oxide-laag veroorzaakt die vaak wordt verwijderd via lichte kogelstraalbehandeling. Voor 25 mm-dikteplaat snijden 10–12 kW-lasers stabiel met ca. 0,6 m/min; de randverloophoek neemt toe tot 1–2° en de warmte-gevoede zone (HAZ) reikt tot 0,3–0,5 mm. Branchedata bevestigen dat een 6 kW-vezellaser, bij geoptimaliseerde brandpuntspositie en gasstroming, de afwijking in spleetbreedte onder 0,03 mm kan houden over een volledige 4×8-foot-plaat van 304-roestvrij staal tot 10 mm dikte—waardoor het de favoriete platform is voor precisiefabricage met veel variatie en lage volumes.
Koolstofstaal: Balans tussen snelsheid, snijkantkwaliteit en hulpgasstrategie
Het selecteren van het juiste hulpgas en de juiste procesparameters is cruciaal bij het gebruik van een CNC-vezellaser-snijmachine voor koolstofstaal, omdat de balans tussen snijsnelheid en snijkantkwaliteit direct van invloed is op downstreamprocessen.
Zuurstof versus stikstof als hulpgas: afwegingen op het gebied van snijsnelheid, oxidatie en postbewerkingsbehoeften
Zuurstof blijft het standaard hulpgas voor koolstofstaal vanwege de exotherme reactie met ijzer, waardoor de thermische toevoer effectief verdubbelt en de snijsnelheid tot 30% hoger is dan bij inerte gassen. De gebruikelijke bedrijfsdrukken liggen tussen 0,8 en 1,2 bar. Deze reactie vormt echter een dunne, harde oxide-laag op de snijkant, wat slijpen, stralen of zuurreiniging vereist voordat er kan worden geschilderd of gelast. Stikstof, geleverd onder hogere druk (18–25 bar), levert een oxidevrije, lasklaar oppervlakte, maar werkt 20–30% langzamer en veroorzaakt aanzienlijk hogere gaskosten per meter. Fabrikanten die prioriteit geven aan doorvoersnelheid—zoals bij de productie van constructiekaders—kiezen doorgaans voor zuurstof; zij die zich richten op zichtbare onderdelen, nauwkeurige lasconstructies of poedercoating eindafwerking, kiezen voor stikstof. De keuze weerspiegelt uiteindelijk de aanvaardbare postverwerkingsbegroting en de vereiste oppervlaktenklasse.
Betrouwbare bewerkingslimieten voor Q235 en A36 tot 20 mm met beperking van spatten en slakvorming
Koolstofstaalsoorten Q235 en A36 worden betrouwbaar bewerkt tot een dikte van 20 mm met zuurstofondersteuning op vezellasers met een vermogen van 6 kW en hoger. Bij 12 mm vindt stabiel snijden plaats met een snelheid van 0,9–1,1 m/min; bij 20 mm daalt de snelheid tot 0,5–0,7 m/min. Slak en spattend materiaal worden voornamelijk beheerst via drie instelbare parameters: de focuspositie, de afstand tussen de mondstuk en het materiaal (nozzle standoff) en de zuiverheid van het gas. Door het brandpunt 0,5–1,0 mm onder het materiaaloppervlak te positioneren, wordt volledige smeltuitspoeling gewaarborgd en wordt bodemslak tot een minimum beperkt. Een constante mondstukafstand van 1,0–1,5 mm en zuurstof met een zuiverheid van ten minste 99,5 % voorkomen turbulente stroming en spatten aan de bovenzijde. Voorafgaande inspectie op roest, walschil en vlakheid is eveneens essentieel: oppervlakte-irregulariteiten leiden tot straalafbuiging en streepvorming. Met deze maatregelen worden Ra-waarden van 12,5 µm of beter consistent bereikt zonder handmatige nabewerking.
Niet-ferro-metalen: reflectiviteit overwinnen bij aluminium, messing en koper
Materiaal-specifieke uitdagingen: reflectiviteit, thermische geleidbaarheid en beheer van oppervlakteoxiden
Aluminium, messing en koper vormen bij snijden met een vezellaser duidelijke uitdagingen vanwege hun hoge optische reflectiviteit, snelle thermische dissipatie en hardnekkige oppervlakteoxiden. Bij de 1 µm-golflengte van vezellasers reflecteert aluminium meer dan 90% van de invallende energie—koper nog meer—wat een ernstig risico op terugreflectieschade aan de optiek inhoudt, tenzij er beschermende hardware wordt gebruikt. Hun hoge thermische geleidbaarheid—ongeveer 400 W/m·K voor koper en circa 235 W/m·K voor aluminium—voert warmte sneller uit de snijgroef weg dan bij ferro-metalen, wat een nauwere focus, hoger piekvermogen en precieze pulsbesturing vereist. Bovendien smelten de natuurlijke oxiden op aluminium (Al₂O₃) en koper (CuO/Cu₂O) bij temperaturen die ver boven die van de basismetalen liggen, wat leidt tot ongelijkmatig smelten en slechte snijkantkwaliteit indien niet adequaat beheerd. Effectieve strategieën omvatten oppervlaktereiniging, stikstofassistentie om heroxidatie te onderdrukken en anti-reflectiehardware.
Bewezen technieken voor veilig, hoogwaardig snijden van aluminium 5052/6061 en koper C110
Veilige, hoogwaardige snijbewerking van aluminium 5052 en 6061 vereist geïntegreerde beveiligingsmaatregelen: systemen voor absorptie van teruggekaatst licht beschermen de optiek, terwijl stikstof als hulpgas zorgt voor schone, slakvrije snijkanten. De procesafstemming omvat een verhoogde puls frequentie en positionering van het brandpunt net onder het oppervlak, om de energie te concentreren en de hitte-gevoed gebied (HAZ) tot een minimum te beperken. Een optionele zwarte absorberende coating verbetert bovendien de koppelingsefficiëntie bij sterk reflecterende platen. Voor koper C110 gelden nog strengere protocollen — speciale reflectie-absorbers, lagere voedingssnelheden en regelmatig onderhoud van de optiek zijn essentieel. Stikstof als hulpgas is onmisbaar: het maakt effectieve verwijdering van gesmolten materiaal mogelijk en voorkomt oxidatie, waardoor glanzende, nauwkeurige snijkanten worden verkregen. Bij 1 mm dik C110 zijn snelheden van 1,2–1,5 m/min haalbaar met een 1 kW-laser; dikker secties vereisen evenredig hoger vermogen en afgestemde gasdynamiek.
Beperkingen van materiaalcompatibiliteit: metalen die voorzichtigheid vereisen of alternatieve methoden nodig hebben
Hoewel CNC-vezellaserbewerking grote veelzijdigheid biedt, vormen bepaalde metalen onaanvaardbare risico’s tenzij maatregelen worden genomen — of vereisen zij geheel alternatieve methoden. Belangrijke beperkingen ontstaan door extreme reflectiviteit, buitensporige thermische geleidbaarheid of het vrijkomen van gevaarlijke dampen.
Ongecoate zilver, gepolijst hoogzuiver aluminium en koperlegeringen met spiegelafwerking reflecteren zoveel invallende energie dat terugreflectie lenzen, vensters en sensoren kan beschadigen — wat mogelijk duur uitvalt. Zelfs wanneer catastrofale storing wordt voorkomen, leidt ongelijkmatige energiekoppeling tot onvolledige of onvoorspelbare sneden.
Ook gecoate of gelaagde materialen vereisen voorzichtigheid. Gegalvaniseerd staal geeft zinkoxide-dampen af die de sensorfunctie verstoren en ademhalingsrisico’s vormen — wat een krachtige, gecertificeerde dampafzuiging vereist. Evenzo produceren mangaanrijke legeringen of loodhoudende metalen giftige dampen tijdens verdamping, wat gespecialiseerde ventilatie en naleving van OSHA- en lokale beroepsgezondheidsnormen vereist. Hoogkoolstofstaal (bijv. 1095 of gereedschapsstaal) wordt mechanisch gesneden, maar ontwikkelt een geharde, brosse HAZ die gevoelig is voor microscheurtjes — waardoor de vormbaarheid en lasintegriteit worden aangetast.
Voor al dergelijke materialen is een formele compatibiliteitstest — waarbij de snijkwaliteit, dampcompositie, optische veiligheid en gedrag na bewerking worden beoordeeld — essentieel voordat de productie op volledige schaal wordt opgestart. Wanneer risico’s niet voldoende kunnen worden beperkt, blijven plasma-, waterstraal- of mechanische methoden veiliger en betrouwbaarder alternatieven.
Veelgestelde vragen
Wat maakt roestvast staalsoorten 304 en 316 ideaal voor CNC-vezellasersnijden? - Hun metallurgische stabiliteit, corrosiebestendigheid en voorspelbaar gedrag van de warmtebeïnvloede zone maken ze geschikt voor hoogprecies snijden met minimale nabewerking.
Hoe beïnvloedt de keuze van hulpgas het snijden met een vezellaser? - Soorten hulpgas (stikstof, zuurstof) beïnvloeden de randkwaliteit, oxidatieniveaus en bedrijfskosten, afgestemd op de specifieke snijvereisten van het materiaal.
Welke uitdagingen treden op bij het snijden van non-ferrometalen zoals aluminium of koper? - Hoge reflectiviteit, thermische geleidbaarheid en hardnekkige oxide-lagen bemoeilijken het snijproces en vereisen gespecialiseerde hardware en snijstrategieën.
Kunnen alle metalen worden gesneden met CNC-vezellaserapparaten? - Hoewel veelzijdig, kunnen CNC-vezellasers metalen met extreme reflectiviteit of gevaarlijke dampemissies niet betrouwbaar snijden. Alternatieve methoden kunnen nodig zijn.
Inhoudsopgave
- Roestvast staal: Hoogprecieze bewerking voor industriële toepassingen
- Koolstofstaal: Balans tussen snelsheid, snijkantkwaliteit en hulpgasstrategie
- Niet-ferro-metalen: reflectiviteit overwinnen bij aluminium, messing en koper
- Beperkingen van materiaalcompatibiliteit: metalen die voorzichtigheid vereisen of alternatieve methoden nodig hebben
- Veelgestelde vragen