
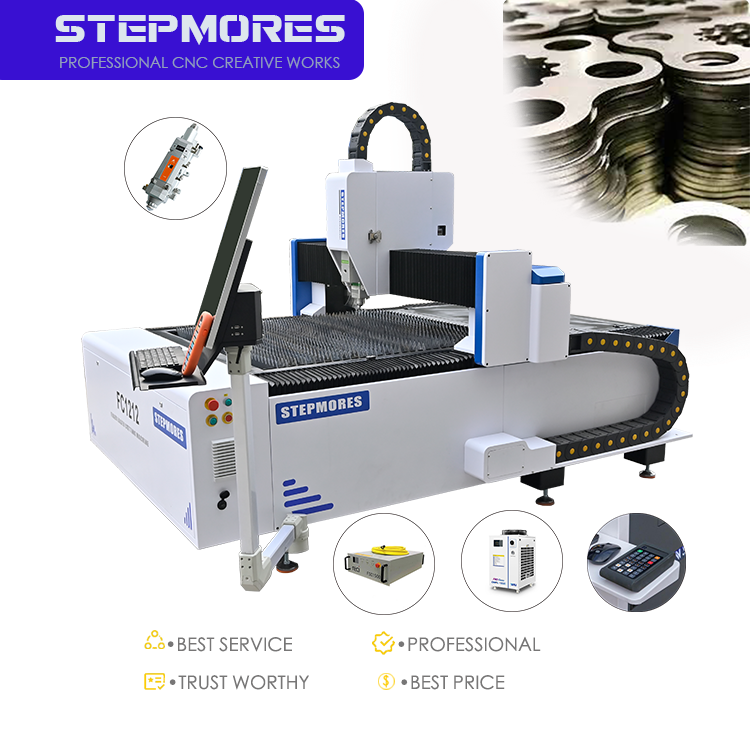
Aço Inoxidável: Processamento de Alta Precisão para Aplicações Industriais
Por que os aços inoxidáveis 304 e 316 dominam os fluxos de trabalho das máquinas CNC de corte a laser de fibra
Os aços inoxidáveis austeníticos 304 e 316 são os materiais mais utilizados na fabricação moderna a laser, sendo processados de forma limpa numa máquina CNC de corte a laser de fibra, com tratamento pós-corte mínimo. Sua predominância resulta da estabilidade metalúrgica e da resistência à corrosão: o baixo teor de carbono do 304 suprime a precipitação de carbonetos durante ciclos térmicos, enquanto a adição de molibdênio no 316 melhora ainda mais a resistência à corrosão por pites e intergranular — essencial em aplicações químicas, marítimas, alimentícias e médicas. Os lasers de fibra atingem rotineiramente tolerâncias dimensionais de ±0,002–0,005 polegada (±0,05–0,13 mm) nesses graus, com larguras de fenda inferiores a 0,15 mm e rugosidade de borda (Ra) abaixo de 1,6 μm em chapas finas — eliminando frequentemente o acabamento secundário. O pequeno ponto focal (<50 μm), combinado com opções flexíveis de gás auxiliar — nitrogênio para bordas livres de óxidos, argônio para peças críticas à soldagem e ar comprimido para operações sensíveis ao custo — permite controle preciso sobre a qualidade da borda, velocidade e entrada de calor. Como resultado, os graus 304 e 316 representam mais de 70% do corte a laser industrial de aço inoxidável, valorizados pelo comportamento previsível da zona afetada pelo calor (HAZ) e pela alta repetibilidade na produção em volume.
Faixa de espessura ideal (0,5–25 mm), configurações de potência e parâmetros de referência para qualidade do corte
O corte a laser de fibra fornece qualidade ótima em aço inoxidável com espessuras entre 0,5 mm e 25 mm, com seleção intencional de potência e gás auxiliar ao longo dessa faixa. Para chapas até 2 mm, um sistema de 1,5 kW realiza cortes a 18–25 m/min usando nitrogênio a 12–15 bar, gerando fendas tão estreitas quanto 0,10 mm e perpendicularidade de borda dentro de 0,05 mm. Na faixa de 3–10 mm, lasers de 3–4 kW operam a 1,5–5 m/min com fendas de 0,15–0,25 mm — adequados para aplicações arquitetônicas e de invólucros na condição "como cortado". Em espessuras de 12–20 mm, sistemas de 6–8 kW normalmente utilizam oxigênio como gás auxiliar para manter velocidades viáveis, embora isso introduza uma fina camada de óxido, frequentemente removida por jateamento leve com esferas. Para chapas de 25 mm, lasers de 10–12 kW realizam cortes estáveis a aproximadamente 0,6 m/min; a inclinação da borda atinge 1–2° e a zona afetada pelo calor (HAZ) se estende a 0,3–0,5 mm. Dados setoriais confirmam que, com posição focal e fluxo de gás otimizados, um laser de fibra de 6 kW consegue manter o desvio da largura da fenda abaixo de 0,03 mm em toda uma chapa de aço inoxidável 304 de 4×8 pés com até 10 mm de espessura — tornando-o a plataforma preferida para fabricação precisa de pequenos lotes com alta variedade de peças.
Aço Carbono: Equilibrando Velocidade, Qualidade da Borda e Estratégia de Gás de Assistência
Selecionar o gás de assistência e os parâmetros de processo adequados é fundamental ao utilizar uma máquina CNC de corte a laser de fibra em aço carbono, pois o equilíbrio entre velocidade de corte e qualidade da borda afeta diretamente as operações posteriores.
Gás de assistência com oxigênio versus nitrogênio: compensações entre velocidade de corte, oxidação e necessidades de pós-processamento
O oxigênio continua sendo o gás auxiliar padrão para aço carbono devido à sua reação exotérmica com o ferro, aumentando efetivamente a entrada térmica em duas vezes e elevando a velocidade de corte em até 30% em comparação com gases inertes. As pressões operacionais típicas variam entre 0,8 e 1,2 bar. Contudo, essa reação forma uma camada fina e dura de óxido na borda cortada — exigindo esmerilhamento, jateamento ou limpeza ácida antes da pintura ou soldagem. O nitrogênio, fornecido sob pressões mais elevadas (18–25 bar), produz uma superfície isenta de óxidos e pronta para soldagem, mas opera 20–30% mais lentamente e implica custos significativamente maiores de gás por metro. Fabricantes que priorizam produtividade — como os que produzem estruturas metálicas — normalmente optam pelo oxigênio; já aqueles voltados para conjuntos visíveis, soldagens com tolerâncias rigorosas ou acabamentos com revestimento em pó escolhem o nitrogênio. A decisão final reflete o orçamento aceitável para processos posteriores e a classe exigida de acabamento superficial.
Limites confiáveis de processamento para Q235 e A36 até 20 mm, com mitigação de respingos e escória
Aços carbono Q235 e A36 são processados de forma confiável até 20 mm usando oxigênio auxiliar em lasers de fibra com potência nominal de 6 kW ou superior. A 12 mm, o corte estável ocorre a 0,9–1,1 m/min; a 20 mm, a velocidade cai para 0,5–0,7 m/min. Escória e salpicos são mitigados principalmente por três parâmetros controláveis: posição do foco, distância entre bico e peça e pureza do gás. Posicionar o ponto focal a 0,5–1,0 mm abaixo da superfície do material garante a expulsão completa do material fundido e minimiza a escória na face inferior. Manter uma distância constante entre o bico e a peça de 1,0–1,5 mm e utilizar oxigênio com pureza ≥99,5% evita escoamento turbulento e salpicos na face superior. A inspeção prévia quanto à presença de ferrugem, carepa laminar e planicidade é igualmente essencial — irregularidades superficiais desviam o feixe e causam estrias. Com esses controles implementados, valores de Ra de 12,5 µm ou melhores são consistentemente obtidos sem necessidade de acabamento manual.
Metais Não-Ferrosos: Superando a Refletividade em Alumínio, Latão e Cobre
Desafios específicos ao material: refletividade, condutividade térmica e gestão de óxidos superficiais
O alumínio, o latão e o cobre apresentam desafios distintos no corte a laser de fibra devido à elevada refletividade óptica, à rápida dissipação térmica e aos óxidos superficiais resistentes. No comprimento de onda de 1 µm dos lasers de fibra, o alumínio reflete mais de 90 % da energia incidente — o cobre, ainda mais — representando um risco sério de danos por retroreflexão aos componentes ópticos, caso não sejam utilizados equipamentos de proteção. A sua elevada condutividade térmica — cerca de 400 W/m·K para o cobre e cerca de 235 W/m·K para o alumínio — retira calor da zona de corte mais rapidamente do que nos metais ferrosos, exigindo um foco mais apertado, uma potência de pico mais elevada e um controlo preciso dos pulsos. Além disso, os óxidos naturais presentes no alumínio (Al₂O₃) e no cobre (CuO/Cu₂O) fundem-se a temperaturas muito superiores às dos respetivos metais base, provocando fusão inconsistente e má qualidade das arestas, caso não sejam adequadamente geridos. As estratégias eficazes incluem a limpeza da superfície, o uso de azoto como gás auxiliar para inibir a reoxidação e a instalação de equipamentos com revestimentos antirreflexo.
Técnicas comprovadas para corte seguro e de alta qualidade de alumínio 5052/6061 e cobre C110
O corte seguro e de alta qualidade de alumínio 5052 e 6061 exige proteções integradas: sistemas de absorção de reflexão traseira protegem as óticas, enquanto o gás auxiliar nitrogênio garante bordas limpas e livres de escória. O ajuste do processo inclui frequência de pulso elevada e posicionamento focal ligeiramente abaixo da superfície, para concentrar a energia e minimizar a zona afetada pelo calor (HAZ). Um revestimento absorvente preto opcional melhora ainda mais a eficiência de acoplamento em chapas altamente reflexivas. O cobre C110 exige protocolos ainda mais rigorosos — absorvedores de reflexão dedicados, redução das velocidades de avanço e manutenção rigorosa das óticas. O uso de nitrogênio como gás auxiliar é obrigatório: ele permite a expulsão eficaz do material fundido e evita a oxidação, resultando em bordas brilhantes e precisas. Em cobre C110 de 1 mm, são atingíveis velocidades de 1,2–1,5 m/min com um laser de 1 kW; seções mais espessas exigem potência proporcionalmente maior e dinâmica calibrada de gás.
Limites de Compatibilidade de Materiais: Metais que Exigem Cuidado ou Métodos Alternativos
Embora o corte a laser de fibra CNC ofereça grande versatilidade, certos metais representam riscos inaceitáveis sem medidas de mitigação — ou exigem métodos alternativos totalmente distintos. As principais limitações decorrem de reflexividade extrema, condutividade térmica excessiva ou geração de efluentes perigosos.
Prata não revestida, alumínio polido de alta pureza e ligas de latão com acabamento espelhado refletem tanta energia incidente que a reflexão para trás pode danificar lentes, janelas e sensores — podendo causar paradas dispendiosas. Mesmo quando se evita uma falha catastrófica, o acoplamento energético inconsistente resulta em cortes incompletos ou imprevisíveis.
Materiais revestidos ou estratificados também exigem cautela. O aço galvanizado libera fumos de óxido de zinco que prejudicam o funcionamento dos sensores e representam riscos respiratórios — exigindo um sistema robusto e certificado de extração de fumos. Da mesma forma, ligas ricas em manganês ou metais contendo chumbo geram vapores tóxicos durante a vaporização, exigindo ventilação especializada e conformidade com as normas da OSHA e com as normas locais de saúde ocupacional. Aços de alto teor de carbono (por exemplo, 1095 ou aços-ferramenta) são cortados mecanicamente, mas desenvolvem uma zona afetada pelo calor (HAZ) endurecida e frágil, propensa a microfissuras — comprometendo a conformabilidade e a integridade da soldagem.
Para todos esses materiais, um teste formal de compatibilidade — avaliando qualidade do corte, composição dos fumos, segurança óptica e comportamento pós-processo — é essencial antes da ampliação da produção. Quando os riscos não puderem ser suficientemente mitigados, métodos alternativos como plasma, jato d’água ou mecânico permanecem mais seguros e confiáveis.
Perguntas Frequentes
O que torna os aços inoxidáveis graus 304 e 316 ideais para corte a laser de fibra CNC? - Sua estabilidade metalúrgica, resistência à corrosão e comportamento previsível da zona afetada pelo calor os tornam adequados para corte de alta precisão com mínimo pós-processamento.
Como a seleção do gás auxiliar afeta o corte a laser de fibra? - Os tipos de gás auxiliar (nitrogênio, oxigênio) influenciam a qualidade da borda, os níveis de oxidação e os custos operacionais, adaptados às exigências específicas de corte do material.
Quais desafios surgem ao cortar metais não ferrosos, como alumínio ou cobre? - Alta refletividade, condutividade térmica e camadas tenazes de óxido complicam o processo de corte, exigindo hardware especializado e estratégias de corte específicas.
É possível cortar todos os metais com máquinas CNC a laser de fibra? - Embora sejam versáteis, os lasers de fibra CNC não conseguem cortar de forma confiável metais com refletividade extrema ou que emitem fumos perigosos. Métodos alternativos podem ser necessários.
Sumário
- Aço Inoxidável: Processamento de Alta Precisão para Aplicações Industriais
- Aço Carbono: Equilibrando Velocidade, Qualidade da Borda e Estratégia de Gás de Assistência
- Metais Não-Ferrosos: Superando a Refletividade em Alumínio, Latão e Cobre
- Limites de Compatibilidade de Materiais: Metais que Exigem Cuidado ou Métodos Alternativos
- Perguntas Frequentes