
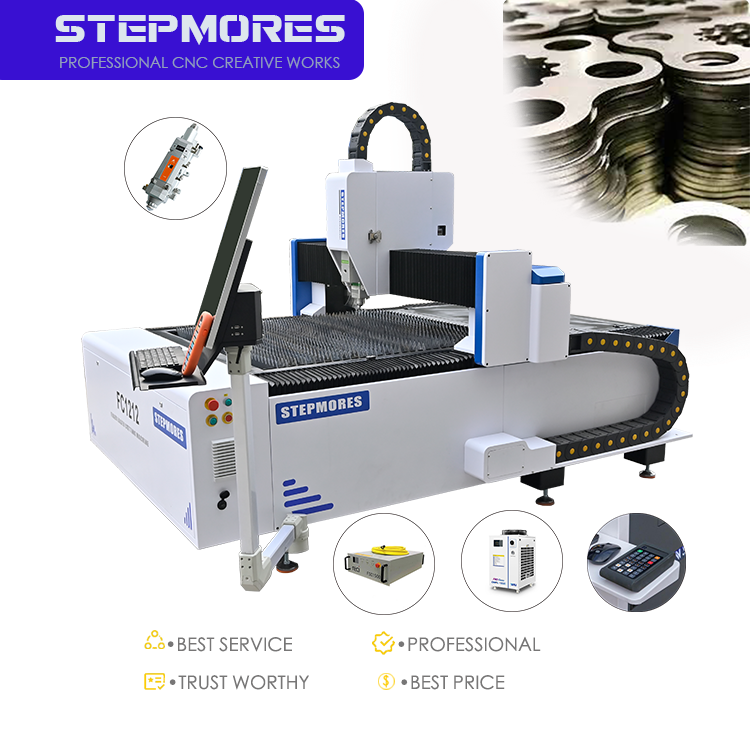
Ανοξείδωτος Χάλυβας: Επεξεργασία Υψηλής Ακρίβειας για Βιομηχανικές Εφαρμογές
Γιατί οι ανοξείδωτοι χάλυβες 304 και 316 κυριαρχούν στις ροές εργασίας των μηχανημάτων λέιζερ κοπής ινών CNC
Οι αυστηνιτικοί ανοξείδωτοι χάλυβες 304 και 316 είναι οι κύριοι υλικοί στη σύγχρονη λέιζερ κατεργασία, και επεξεργάζονται καθαρά σε CNC ινοδεσμικά λέιζερ μηχανήματα κοπής με ελάχιστη μετα-κοπτική επεξεργασία. Η επικράτησή τους οφείλεται στη μεταλλουργική τους σταθερότητα και στην αντίστασή τους στη διάβρωση: η χαμηλή περιεκτικότητα σε άνθρακα του 304 καταστέλλει την κατακρήμνιση καρβιδίων κατά τη θερμική κυκλοφορία, ενώ η προσθήκη μολυβδαινίου στο 316 ενισχύει περαιτέρω την αντίσταση σε πιτινγκ και διακρυσταλλική διάβρωση—παράγοντας κρίσιμο σε χημικές, θαλάσσιες, τροφιμικές και ιατρικές εφαρμογές. Τα ινοδεσμικά λέιζερ επιτυγχάνουν συνήθως διαστατικές ανοχές ±0,002–0,005 ίντσες (±0,05–0,13 mm) σε αυτές τις βαθμίδες, με πλάτος κοπής (kerf) κάτω των 0,15 mm και τραχύτητα ακμής (Ra) κάτω των 1,6 μm σε λεπτά φύλλα—κάτι που συχνά εξαλείφει την ανάγκη για δευτερεύουσα κατεργασία. Η λεπτή εστιακή κηλίδα (<50 μm), σε συνδυασμό με ευέλικτες επιλογές βοηθητικού αερίου—αζώτιο για ακμές ελεύθερες οξειδίων, αργόν για εξαρτήματα κρίσιμα για συγκόλληση και συμπιεσμένος αέρας για οικονομικά ευαίσθητες παραγωγές—επιτρέπει ακριβή έλεγχο της ποιότητας της ακμής, της ταχύτητας και της εισαγόμενης θερμότητας. Ως αποτέλεσμα, οι βαθμίδες 304 και 316 αντιπροσωπεύουν πάνω από 70% της βιομηχανικής λέιζερ κοπής ανοξείδωτου χάλυβα, και εκτιμώνται για την προβλέψιμη συμπεριφορά της ζώνης επηρεασμένης από τη θερμότητα (HAZ) και την υψηλή επαναληψιμότητα σε μαζική παραγωγή.
Βέλτιστο εύρος πάχους (0,5–25 mm), ρυθμίσεις ισχύος και πρότυπα ποιότητας κοπής
Η κοπή με ίνα λέιζερ παρέχει βέλτιστη ποιότητα σε ανοξείδωτο χάλυβα πάχους 0,5–25 mm, με επιλογή ισχύος και βοηθητικού αερίου που προσαρμόζεται συστηματικά σε αυτό το εύρος. Για λαμαρίνα μέχρι 2 mm, ένα σύστημα 1,5 kW κόβει με ταχύτητα 18–25 m/min χρησιμοποιώντας άζωτο σε πίεση 12–15 bar, παράγοντας πλάτος κοπής (kerf) ως 0,10 mm και κάθετοτητα άκρων εντός 0,05 mm. Στο εύρος 3–10 mm, λέιζερ 3–4 kW λειτουργούν με ταχύτητα 1,5–5 m/min και πλάτος κοπής 0,15–0,25 mm—κατάλληλο για αρχιτεκτονικές εφαρμογές και περιβλήματα «όπως κόβονται». Σε πάχος 12–20 mm, συστήματα 6–8 kW χρησιμοποιούν συνήθως οξυγόνο ως βοηθητικό αέριο για να διατηρήσουν εφικτές ταχύτητες, αν και αυτό δημιουργεί μια λεπτή οξείδωση, η οποία συχνά αντιμετωπίζεται με ελαφρύ bead blasting. Για πλάκες 25 mm, λέιζερ 10–12 kW κόβουν σταθερά σε περίπου 0,6 m/min· η κλίση των άκρων αυξάνεται σε 1–2° και η ζώνη θερμικής επίδρασης (HAZ) εκτείνεται σε 0,3–0,5 mm. Βιομηχανικά δεδομένα επιβεβαιώνουν ότι, με βελτιστοποιημένη θέση εστίασης και ροή αερίου, ένα λέιζερ ινών 6 kW μπορεί να διατηρήσει την απόκλιση πλάτους κοπής κάτω των 0,03 mm σε ολόκληρο φύλλο 4×8 ποδιών ανοξείδωτου χάλυβα 304 πάχους έως 10 mm—καθιστώντας το την προτιμώμενη πλατφόρμα για ακριβή κατασκευή με υψηλή ποικιλία προϊόντων και χαμηλού όγκου.
Ανθρακούχος χάλυβας: Ισορροπία μεταξύ ταχύτητας, ποιότητας ακμής και στρατηγικής βοηθητικού αερίου
Η επιλογή του κατάλληλου βοηθητικού αερίου και των παραμέτρων διαδικασίας είναι κρίσιμη κατά τη χρήση CNC οπτικών ινών λέιζερ μηχανήματος κοπής σε ανθρακούχο χάλυβα, καθώς η ισορροπία μεταξύ ταχύτητας κοπής και ποιότητας ακμής επηρεάζει άμεσα τις επόμενες εργασίες.
Οξυγόνο έναντι αζώτου ως βοηθητικό αέριο: συμβιβασμοί στην ταχύτητα κοπής, την οξείδωση και τις ανάγκες μετα-επεξεργασίας
Το οξυγόνο παραμένει το τυπικό αέριο βοήθειας για τον ανθρακούχο χάλυβα λόγω της εξώθερμης αντίδρασής του με το σίδηρο, η οποία διπλασιάζει αποτελεσματικά τη θερμική εισροή και αυξάνει την ταχύτητα κοπής έως και κατά 30% σε σύγκριση με αδρανή αέρια. Οι τυπικές πιέσεις λειτουργίας κυμαίνονται από 0,8 έως 1,2 bar. Ωστόσο, αυτή η αντίδραση δημιουργεί μια λεπτή, σκληρή οξείδωση στην ακμή της κοπής, η οποία απαιτεί τρίψιμο, αμμοβολή ή καθάρισμα με οξύ πριν από το βάψιμο ή τη συγκόλληση. Το άζωτο, που παρέχεται σε υψηλότερες πιέσεις (18–25 bar), παράγει μια επιφάνεια ελεύθερη οξειδίων και έτοιμη για συγκόλληση, αλλά λειτουργεί 20–30% πιο αργά και συνεπάγεται σημαντικά υψηλότερο κόστος αερίου ανά μέτρο. Οι κατασκευαστές που δίνουν προτεραιότητα στην παραγωγικότητα—όπως εκείνοι που παράγουν δομικά πλαίσια—επιλέγουν συνήθως οξυγόνο· εκείνοι που στοχεύουν σε ορατές συναρμολογήσεις, συγκολλήσεις με αυστηρές ανοχές ή επιστρώματα με σκόνη επιλέγουν άζωτο. Η απόφαση αντικατοπτρίζει τελικά τον αποδεκτό προϋπολογισμό για μετα-επεξεργασία και την απαιτούμενη κατηγορία επιφανειακής απόδοσης.
Αξιόπιστα όρια επεξεργασίας για Q235 και A36 έως 20 mm με μείωση των σπινθήρων και των υπολειμμάτων
Τα ανθρακούχα χάλυβα Q235 και A36 επεξεργάζονται με αξιόπιστο τρόπο έως και 20 mm με βοηθητικό οξυγόνο σε ίνες λέιζερ ισχύος 6 kW και άνω. Σε πάχος 12 mm, η σταθερή κοπή πραγματοποιείται με ταχύτητα 0,9–1,1 m/min· σε πάχος 20 mm, η ταχύτητα μειώνεται σε 0,5–0,7 m/min. Το υπόλοιπο κοπής (dross) και οι σπινθήρες (spatter) μειώνονται κυρίως μέσω τριών ελεγχόμενων παραμέτρων: της θέσης του εστιακού σημείου, της απόστασης της ακροφυσίου από το υλικό (nozzle standoff) και της καθαρότητας του αερίου. Η τοποθέτηση του εστιακού σημείου 0,5–1,0 mm κάτω από την επιφάνεια του υλικού διασφαλίζει την πλήρη εκτόξευση του λιωμένου υλικού και ελαχιστοποιεί το υπόλοιπο κοπής στην κάτω πλευρά. Η διατήρηση σταθερής απόστασης ακροφυσίου 1,0–1,5 mm και η χρήση οξυγόνου καθαρότητας ≥99,5 % αποτρέπουν την τυρβώδη ροή και τους σπινθήρες στην επάνω πλευρά. Είναι εξίσου απαραίτητη η προεπιθεώρηση για σκουριά, λεπτό οξείδιο (mill scale) και επίπεδοτητα—οι ανωμαλίες της επιφάνειας εκτρέπουν τη δέσμη και προκαλούν διαγραμμίσεις (striations). Με την εφαρμογή αυτών των ελέγχων, επιτυγχάνονται συνεχώς τιμές Ra 12,5 µm ή καλύτερες, χωρίς ανάγκη επεξεργασίας με το χέρι.
Μη σιδηρούχα μέταλλα: Υπερνίκηση της ανακλαστικότητας σε αλουμίνιο, ορείχαλκο και χαλκό
Προκλήσεις ειδικές για το υλικό: ανακλαστικότητα, θερμική αγωγιμότητα και διαχείριση επιφανειακών οξειδίων
Το αλουμίνιο, ο ορείχαλκος και το χαλκός παρουσιάζουν ξεχωριστές προκλήσεις κατά την κοπή με ίνα λέιζερ λόγω υψηλής οπτικής ανακλαστικότητας, γρήγορης θερμικής αποκατάστασης και επίμονων επιφανειακών οξειδίων. Στο μήκος κύματος 1 µm των λέιζερ ινών, το αλουμίνιο ανακλά πάνω από το 90 % της προσπίπτουσας ενέργειας—ο χαλκός ακόμη περισσότερο—ενέχοντας σοβαρό κίνδυνο ζημιάς στα οπτικά εξαρτήματα από αντίστροφη ανάκλαση, εάν δεν χρησιμοποιηθούν προστατευτικά μηχανικά μέσα. Η υψηλή θερμική αγωγιμότητά τους—ο χαλκός ~400 W/m·K, το αλουμίνιο ~235 W/m·K—απομακρύνει τη θερμότητα από την τομή ταχύτερα από τα σιδηρούχα μέταλλα, απαιτώντας στενότερη εστίαση, υψηλότερη κορυφαία ισχύ και ακριβή έλεγχο των παλμών. Επιπλέον, τα φυσικά οξείδια στο αλουμίνιο (Al₂O₃) και στο χαλκό (CuO/Cu₂O) τήκονται σε θερμοκρασίες πολύ υψηλότερες από εκείνες των βασικών τους μετάλλων, προκαλώντας ασυνεπή τήξη και κακή ποιότητα ακμών, εάν δεν διαχειριστούν κατάλληλα. Αποτελεσματικές στρατηγικές περιλαμβάνουν τον καθαρισμό της επιφάνειας, τη χρήση αζώτου ως βοηθητικού αερίου για την καταστολή της επαν-οξείδωσης και την εγκατάσταση αντιανακλαστικών μηχανικών μέσων.
Αποδεδειγμένες τεχνικές για ασφαλή, υψηλής ποιότητας κοπή αλουμινίου 5052/6061 και χαλκού C110
Η ασφαλής, υψηλής ποιότητας κοπή αλουμινίου 5052 και 6061 απαιτεί ενσωματωμένα μέτρα ασφαλείας: τα συστήματα απορρόφησης οπισθοανάκλασης προστατεύουν τα οπτικά στοιχεία, ενώ το βοηθητικό αέριο άζωτο διασφαλίζει καθαρές, χωρίς σκωρία ακμές. Η ρύθμιση της διαδικασίας περιλαμβάνει αυξημένη συχνότητα παλμών και τοποθέτηση του εστιακού σημείου λίγο κάτω από την επιφάνεια, προκειμένου να συγκεντρωθεί η ενέργεια και να ελαχιστοποιηθεί η ζώνη θερμικά επηρεασμένη (HAZ). Μια προαιρετική μαύρη απορροφητική επίστρωση βελτιώνει περαιτέρω την απόδοση σύζευξης σε υψηλά ανακλαστικά φύλλα. Ο χαλκός C110 απαιτεί ακόμα πιο αυστηρά πρωτόκολλα — αφιερωμένους απορροφητές ανάκλασης, μειωμένες ταχύτητες προώθησης και εντατική συντήρηση των οπτικών στοιχείων. Το βοηθητικό αέριο άζωτο είναι υποχρεωτικό: διευκολύνει την αποτελεσματική εκτόξευση του λιωμένου υλικού και αποτρέπει την οξείδωση, παρέχοντας λαμπερές, ακριβείς ακμές. Για πάχος 1 mm C110, επιτυγχάνονται ταχύτητες 1,2–1,5 m/min με λέιζερ 1 kW· πιο παχιά τμήματα απαιτούν αναλογικά υψηλότερη ισχύ και βαθμονομημένη δυναμική αερίων.
Όρια συμβατότητας υλικών: Μέταλλα που απαιτούν προσοχή ή εναλλακτικές μεθόδους
Παρόλο που η λέιζερ κοπή ινών CNC προσφέρει ευρεία ευελιξία, ορισμένα μέταλλα εγγυώνται απαράδεκτους κινδύνους εάν δεν ληφθούν μέτρα αντιμετώπισης — ή απαιτούν εντελώς εναλλακτικές μεθόδους. Τα βασικά όρια προκύπτουν από υπερβολική ανακλαστικότητα, υπερβολική θερμική αγωγιμότητα ή παραγωγή επικίνδυνων ατμών.
Το μη επιστρωμένο ασήμι, το λευκαντικό αλουμίνιο υψηλής καθαρότητας και οι κράματα χαλκού με καθρεπτική επιφάνεια ανακλούν τόσο πολύ την προσπίπτουσα ενέργεια, ώστε η ανάκλαση προς τα πίσω μπορεί να καταστρέψει φακούς, παράθυρα και αισθητήρες — προκαλώντας ενδεχομένως ακριβή διακοπή λειτουργίας. Ακόμη και όταν αποφεύγεται η καταστροφική αστοχία, η ασυνεπής σύζευξη ενέργειας οδηγεί σε μη πλήρεις ή απρόβλεπτες κοπές.
Τα επιστρωμένα ή στρωματοποιημένα υλικά απαιτούν επίσης προσοχή. Ο γαλβανισμένος χάλυβας εκλύει αναθυμιάσματα οξειδίου του ψευδαργύρου που επηρεάζουν τη λειτουργία των αισθητήρων και δημιουργούν κινδύνους για την αναπνοή—επομένως απαιτείται ισχυρό, πιστοποιημένο σύστημα απαγωγής αναθυμιάσματος. Παρόμοια, οι κράματα πλούσια σε μαγγάνιο ή τα μέταλλα που περιέχουν μόλυβδο παράγουν τοξικά αναθυμιάσματα κατά την εξάτμιση, γεγονός που απαιτεί ειδική εξαερισμό και συμμόρφωση με τα πρότυπα της OSHA και των τοπικών αρχών υγείας στον χώρο εργασίας. Οι υψηλού άνθρακα χάλυβες (π.χ. 1095 ή χάλυβες εργαλείων) κόβονται μηχανικά, αλλά αναπτύσσουν μια σκληρυμένη, εύθραυστη ζώνη επηρεασμένης περιοχής (HAZ), η οποία τείνει να μικροραγισθεί—με αποτέλεσμα την υποβάθμιση της δυνατότητας πλαστικοποίησης και της ακεραιότητας των συγκολλήσεων.
Για όλα αυτά τα υλικά, είναι απαραίτητη μια επίσημη δοκιμή συμβατότητας—η οποία αξιολογεί την ποιότητα του κοψίματος, τη σύνθεση των αναθυμιάσματος, την οπτική ασφάλεια και τη συμπεριφορά μετά την επεξεργασία—πριν από την έναρξη της παραγωγής σε μεγάλη κλίμακα. Όταν οι κίνδυνοι δεν μπορούν να μειωθούν επαρκώς, οι μέθοδοι πλάσμα, υδροκοπής ή μηχανικού κοψίματος παραμένουν ασφαλέστερες και πιο αξιόπιστες εναλλακτικές λύσεις.
Συχνές Ερωτήσεις
Τι καθιστά τους ανοξείδωτους χάλυβες 304 και 316 ιδανικούς για κοπή με ίνα λέιζερ CNC; - Η μεταλλουργική τους σταθερότητα, η αντοχή τους στη διάβρωση και η προβλέψιμη συμπεριφορά της ζώνης επηρεαζόμενης από τη θερμότητα τα καθιστούν κατάλληλα για κοπή υψηλής ακρίβειας με ελάχιστη μετα-επεξεργασία.
Πώς επηρεάζει η επιλογή του βοηθητικού αερίου την κοπή με ίνα λέιζερ; - Οι τύποι βοηθητικού αερίου (άζωτο, οξυγόνο) επηρεάζουν την ποιότητα των ακμών, τα επίπεδα οξείδωσης και το κόστος λειτουργίας, προσαρμοσμένα στις συγκεκριμένες απαιτήσεις κοπής του υλικού.
Ποιες προκλήσεις προκύπτουν κατά την κοπή μη σιδηρούχων μετάλλων, όπως το αλουμίνιο ή το χαλκό; - Η υψηλή ανακλαστικότητα, η θερμική αγωγιμότητα και οι ενδημικές οξειδωτικές στιβάδες δυσχεραίνουν τη διαδικασία κοπής, απαιτώντας εξειδικευμένο εξοπλισμό και στρατηγικές κοπής.
Μπορούν όλα τα μέταλλα να κοπούν με μηχανήματα CNC fiber laser; - Παρόλο που είναι πολύ ευέλικτα, τα CNC fiber laser δεν μπορούν να κόβουν με αξιόπιστο τρόπο μέταλλα με ακραία ανακλαστικότητα ή που εκπέμπουν επικίνδυνες ατμούς. Μπορεί να απαιτούνται εναλλακτικές μέθοδοι.
Περιεχόμενα
- Ανοξείδωτος Χάλυβας: Επεξεργασία Υψηλής Ακρίβειας για Βιομηχανικές Εφαρμογές
- Ανθρακούχος χάλυβας: Ισορροπία μεταξύ ταχύτητας, ποιότητας ακμής και στρατηγικής βοηθητικού αερίου
- Μη σιδηρούχα μέταλλα: Υπερνίκηση της ανακλαστικότητας σε αλουμίνιο, ορείχαλκο και χαλκό
- Όρια συμβατότητας υλικών: Μέταλλα που απαιτούν προσοχή ή εναλλακτικές μεθόδους
- Συχνές Ερωτήσεις