
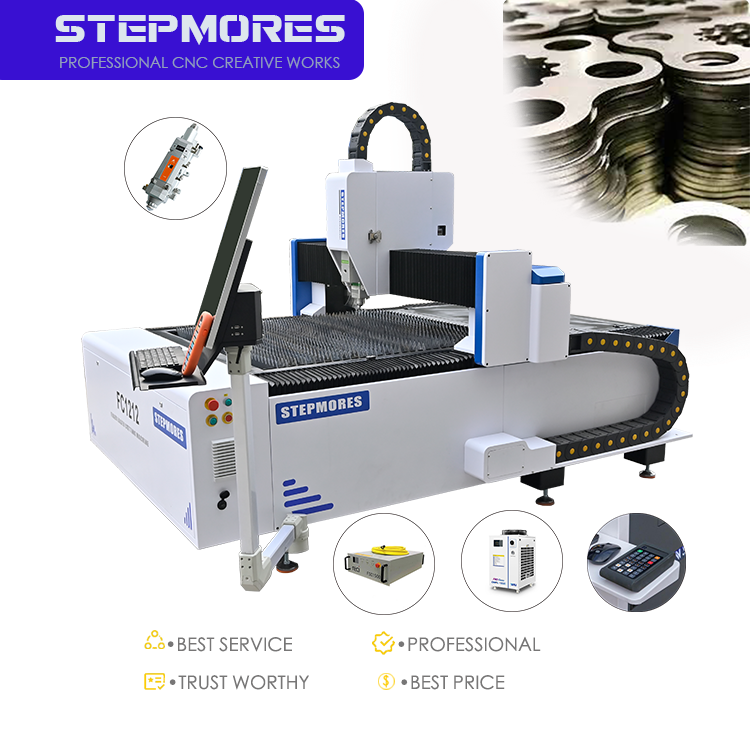
Ruostumaton teräs: Tarkka työstö teollisuussovelluksiin
Miksi 304- ja 316-luokan ruostumaton teräs hallitsee CNC-kuitulaserleikkauskoneiden työnkulkua
Austeniittiset ruostumattomat teräkset 304 ja 316 ovat nykyaikaisen laservalmistuksen työhevosiä: niitä voidaan käsittelä siististi CNC-kuitulaserleikkurissa vähällä jälkikäsittelyllä. Niiden hallitseva asema johtuu metallurgisesta vakaudesta ja korroosionkestävyydestä: teräksessä 304 oleva alhainen hiilipitoisuus estää karbidisaostumien muodostumista lämpötilan vaihteluiden aikana, kun taas teräksessä 316 käytetty molybdeeni lisää erityisesti piste- ja väljykkorrosion kestävyyttä – mikä on ratkaisevan tärkeää kemiallisissa, merenkulussa, elintarviketeollisuudessa ja lääketieteellisissä sovelluksissa. Kuitulasereilla saavutetaan näillä laaduilla säännöllisesti mittojen tarkkuus ±0,002–0,005 tuumaa (±0,05–0,13 mm), leikkausleveys alle 0,15 mm ja reunan karheus (Ra) alle 1,6 μm ohuissa levyissä – mikä usein tekee toissijaisesta viimeistelystä tarpeetonta. Tarkka fokuspiste (<50 μm) yhdistettynä joustaviin apukaasuvaihtoehtoihin – typpeen hapettumattomien reunojen saavuttamiseksi, argoniin hitsausta vaativiin osiin ja puristettuun ilmaan kustannustehokkaissa tuotantosarjoissa – mahdollistaa tarkan säädön reunalaadun, nopeuden ja lämmöntulon suhteen. Näin ollen teräkset 304 ja 316 muodostavat yli 70 % teollisesta ruostumattomien terästen laserleikkauksesta, ja niitä arvostetaan ennustettavana lämpövaikutusalueen (HAZ) käyttäytymisenä sekä korkeana toistettavuutena sarjatuotannossa.
Optimaalinen paksuusalue (0,5–25 mm), tehoasetukset ja leikkauslaatutavoitteet
Kuitulaserin leikkaus tuottaa optimaalisen laadun ruostumattomasta teräksestä, jonka paksuus vaihtelee 0,5–25 mm:n välillä; teho ja apukaasun valinta skaalautuvat tarkoituksenmukaisesti tälle alueelle. Levystä, jonka paksuus on enintään 2 mm, 1,5 kW:n järjestelmä leikkaa 18–25 m/min nopeudella typpikaasulla, jonka paine on 12–15 bar, mikä tuottaa leikkausaukon, jonka leveys on jopa 0,10 mm, ja reunan kohtisuoruuden, joka on sisällä 0,05 mm:n rajaa. Paksuudeltaan 3–10 mm oleville levyille 3–4 kW:n kuitulasereita käytetään 1,5–5 m/min nopeudella, jolloin leikkausaukon leveys on 0,15–0,25 mm — tämä soveltuu suoraan leikattaviin arkkitehtonisiin rakenteisiin ja koteloihin. Paksuudeltaan 12–20 mm oleville levyille 6–8 kW:n järjestelmiä käytetään yleensä hapen apuna säilyttääkseen käyttökelpoiset leikkausnopeudet, vaikka tämä aiheuttaakin ohuen oksidikerroksen, joka usein poistetaan kevyellä hiukkaspuhdistuksella. 25 mm:n paksuiselle levylle 10–12 kW:n kuitulasereilla saavutetaan vakaa leikkausnopeus noin 0,6 m/min; reunan vinous nousee 1–2 astetta ja lämpövaikutusalue (HAZ) laajenee 0,3–0,5 mm:n päähän. Teollisuuden tiedot vahvistavat, että optimoidulla polttovälillä ja kaasuvirralla 6 kW:n kuitulaserilla voidaan pitää leikkausaukon leveyden poikkeama alle 0,03 mm:n koko 4×8 jalkaa (noin 1,2×2,4 metriä) suuruisen 304-ruostumattoman teräksen levyn yli, kun sen paksuus on enintään 10 mm — tämä tekee siitä suositun alustan monimuotoiseen, pieniin eriin perustuvaan tarkkuustyöstöön.
Hiiliterästä: nopeuden, leikkausreunan laadun ja apukaasustrategian tasapainottaminen
Oikean apukaasun ja prosessiparametrien valinta on ratkaisevan tärkeää, kun CNC-kuitulaserleikkauskonetta käytetään hiiliteräksen leikkaamiseen, sillä leikkausnopeuden ja leikkausreunan laadun välinen tasapaino vaikuttaa suoraan jälkikäsittelyvaiheisiin.
Happi vs. typen apukaasu: kompromissit leikkausnopeudessa, hapettumisessa ja jälkikäsittelytarpeissa
Happi säilyy hiiliteräksen leikkaamisen standardiavokaasuna sen eksotermissä reaktiossa raudan kanssa, mikä tuplaa tehokkaasti lämmöntuoton ja kiihdyttää leikkausnopeutta jopa 30 % inerttien kaasuja verrattuna. Tyypilliset käyttöpaineet ovat 0,8–1,2 bar. Tämä reaktio muodostaa kuitenkin ohuen, kovaa oksidikerrosta leikkauksen reunalle, joka vaatii hiomista, soroitusta tai happokäsittelyä ennen maalausta tai hitsausta. Typpi, jota käytetään korkeammilla paineilla (18–25 bar), tuottaa oksiditon, hitsaukseen valmiin pinnan, mutta toimii 20–30 % hitaammin ja aiheuttaa huomattavasti korkeammat kaasukustannukset metriä kohden. Valmistajat, jotka priorisoivat tuotantotehoa – kuten rakenteellisten kehysten valmistajat – valitsevat yleensä hapen; niitä, jotka kohdistavat huomiota näkyviin kokoonpanoihin, tarkkoihin hitsausliitoksiin tai jauhepinnoitteisiin pintoihin, kiinnostaa enemmän typpi. Päätös heijastaa lopulta hyväksyttävää jälkikäsittelybudjettia ja vaadittua pintalaatuluokkaa.
Luotettavat käsittelyrajan arvot Q235- ja A36-teräksille, enintään 20 mm, roiskeiden ja sulamisjätteen vähentämiseksi
Q235- ja A36-hiiliteräkset voidaan luotettavasti leikata happoavusteisella laserkäsittelyllä, kun käytetään 6 kW:n tai suurempitehoisia kuitulaseria. Paksuudella 12 mm vakaa leikkaus tapahtuu nopeudella 0,9–1,1 m/min; paksuudella 20 mm nopeus laskee 0,5–0,7 m/min. Sulamisjäämät ja sulkutipat voidaan torjua pääasiassa kolmella säädettävällä parametrilla: polttopisteen sijalla, suutimen etäisyydellä työkappaleesta ja kaasun puhtaudella. Polttopisteen sijoittaminen 0,5–1,0 mm työkappaleen pinnan alapuolelle varmistaa täydellisen sulamisen poistumisen ja vähentää pohjan sulamisjäämiä. Suutimen vakion etäisyyden (1,0–1,5 mm) säilyttäminen ja happokaasun käyttö (puhtaus ≥99,5 %) estävät epävakaan virtauksen ja yläpinnan sulkutipat. Esitarkastus ruosteen, valssikalan ja tasaisuuden osalta on yhtä tärkeää – pinnan epätasaisuudet heijastavat säteen ja aiheuttavat pitkittäisiä viivoja. Näillä säädöillä saavutetaan jatkuvasti karheusarvo Ra 12,5 µm tai parempi ilman käsin tehtävää viimeistelyä.
Ei-ferromagneettiset metallit: heijastavuuden voittaminen alumiinissa, messingissä ja kuparissa
Materiaaliin liittyvät haasteet: heijastavuus, lämmönjohtavuus ja pintaoxidien hallinta
Alumiini, messinki ja kupari aiheuttavat erityisiä haasteita kuitulaserleikkauksessa korkean optisen heijastavuutensa, nopean lämmönsiirron ja vahvojen pintaoxidien vuoksi. Kuitulaserien 1 µm:n aallonpituudella alumiini heijastaa yli 90 % saapuvasta energiasta – kupari vielä enemmän – mikä aiheuttaa vakavan takaisinheijastumisvaaran optiikan vaurioitumiselle ilman suojaavia laitteita. Niiden korkea lämmönjohtavuus – kuparin noin 400 W/m·K ja alumiinin noin 235 W/m·K – siirtää lämpöä leikkausaukon alueelta pois nopeammin kuin rautapitoisilla metalleilla, mikä vaatii tarkemman polttovälin, korkeamman huipputehon ja tarkan pulssien säädön. Lisäksi alumiinin (Al₂O₃) ja kuparin (CuO/Cu₂O) luonnolliset oksidit sulavat huomattavasti korkeammassa lämpötilassa kuin niiden perusmetallit, mikä johtaa epätasaiseen sulamiseen ja heikkoön leikkausreunan laatuun, ellei niitä hallita asianmukaisesti. Tehokkaita ratkaisuja ovat pinnan puhdistus, typpiavusteinen leikkaus hapettumisen estämiseksi sekä heijastumisen estävät laitteet.
Todistetut menetelmät turvalliselle ja korkealaatuiselle 5052/6061-alumiinin ja C110-kuparin leikkaamiseen
Turvallisen ja korkealaatuisen 5052- ja 6061-alumiinin leikkaamiseen vaaditaan integroituja turvatoimia: takaisinheijastumisen absorbointijärjestelmät suojavat optiikkaa, kun taas typen apukaasu varmistaa puhtaat, karkaamattomat leikkausreunat. Prosessin säätö sisältää korotetun pulssitaajuuden ja polttopisteen sijoittamisen juuri pinnan alapuolelle, jotta energia keskitetään ja lämpövaikutusalue (HAZ) minimoidaan. Valinnainen musta absorboiva pinnoite parantaa lisäksi yhdistämistehoa erityisen heijastavilla levyillä. C110-kuparin leikkaaminen edellyttää entistä tiukempia protokollia – erityisiä takaisinheijastumisen absorbointilaitteita, pienennettyjä etenemisnopeuksia ja tiukkaa optiikan huoltoa. Typen apukaasu on ehdoton vaatimus: se mahdollistaa tehokkaan sulamismassan poiston ja estää hapettumista, mikä tuottaa kiiltävät ja tarkat leikkausreunat. 1 mm:n C110-kuparille saavutetaan nopeuksia 1,2–1,5 m/min 1 kW:n laserilla; paksuempia osia leikatessa vaaditaan suhteellisesti korkeampaa tehoa ja tarkkaan säädetyt kaasudynamiikat.
Materiaalin yhteensopivuusrajoitukset: Metallit, joihin vaaditaan varovaisuutta tai vaihtoehtoisia menetelmiä
Vaikka CNC-kuitulaserleikkaus tarjoaa laajaa monikäyttöisyyttä, tietyt metallit aiheuttavat hyväksymättömiä riskejä ilman riskien vähentämistoimenpiteitä – tai niitä vaaditaan kokonaan vaihtoehtoisilla menetelmillä. Tärkeimmät rajoitukset johtuvat erittäin korkeasta heijastavuudesta, liiallisesta lämmönjohtavuudesta tai vaarallisista kaasupäästöistä.
Pintakäsittellemätön hopea, kiillotettu korkean puhtausasteen alumiini ja peilikirkkaat messinkiseokset heijastavat niin paljon saapuvaa energiaa, että takaisinheijastuminen voi vahingoittaa linsejä, ikkunoita ja antureita – mikä voi aiheuttaa kalliita käyttökatkoja. Vaikka katastrofaalinen vika voidaankin välttää, epävakaa energian siirtyminen johtaa epätäydellisiin tai epäsäännöllisiin leikkauksiin.
Pintatut tai kerrostetut materiaalit vaativat myös varovaisuutta. Sinkillä pinnoitettu teräs vapauttaa sinkkiksidihöyryjä, jotka heikentävät anturien toimintaa ja aiheuttavat hengitystievaaroja – tämän vuoksi tarvitaan tehokas, sertifioitu höyrynpoistojärjestelmä. Samoin mangaanirikkaiden seosten tai lyijyä sisältävien metallien höyrystyminen tuottaa myrkyllisiä höyryjä, joiden poistamiseen tarvitaan erityistä ilmanvaihtoa sekä noudattamista OSHA:n ja paikallisten työterveyden vaatimuksia. Korkean hiilipitoisuuden teräkset (esim. 1095 tai työkaluteräkset) leikataan mekaanisesti, mutta niissä muodostuu kovettunut, hauras leikkausalue (HAZ), joka on altis mikrosäröille – tämä heikentää muovattavuutta ja hitsauslujuutta.
Kaikille tällaisille materiaaleille on tuotannon käynnistämisen edellytyksenä suoritettava virallinen yhteensopivuustesti, jossa arvioidaan leikkauslaatua, höyryn koostumusta, optista turvallisuutta ja prosessin jälkeistä käyttäytymistä. Jos riskejä ei voida riittävästi vähentää, plasmasäteily, vesileikkaus tai mekaaniset leikkausmenetelmät ovat turvallisempia ja luotettavampia vaihtoehtoja.
UKK
Mikä tekee ruostumattomista teräksistä 304 ja 316 ihanteellisia materiaaleja CNC-kuitulaserleikkaukseen? – Niiden metallurginen vakaus, korrosionkestävyys ja ennustettava sulamisalueen käyttäytyminen tekevät niistä sopivia tarkkoihin leikkauksiin vähäisellä jälkikäsittelyllä.
Miten apukaasun valinta vaikuttaa kuitulaserleikkaukseen? – Apukaasutyypit (typpeä, happi) vaikuttavat leikkausreunan laatuun, hapettumistasoon ja käyttökustannuksiin, ja niitä valitaan materiaalin leikkausvaatimusten mukaan.
Mitä haasteita syntyy ei-ferrosmetallien, kuten alumiinin tai kuparin, leikkaamisessa? – Korkea heijastavuus, lämmönjohtavuus ja tiukat oksidikerrokset vaikeuttavat leikkausprosessia, jolloin tarvitaan erityisiä laitteita ja leikkausstrategioita.
Voiko kaikkia metalleja leikata CNC-kuitulaserkoneilla? – Vaikka CNC-kuitulaserit ovat monikäyttöisiä, niillä ei voida luotettavasti leikata metalleja, joilla on erittäin korkea heijastavuus tai jotka tuottavat vaarallisia kaasupäästöjä. Vaihtoehtoisia menetelmiä saattaa olla tarpeen.
Sisällysluettelo
- Ruostumaton teräs: Tarkka työstö teollisuussovelluksiin
- Hiiliterästä: nopeuden, leikkausreunan laadun ja apukaasustrategian tasapainottaminen
- Ei-ferromagneettiset metallit: heijastavuuden voittaminen alumiinissa, messingissä ja kuparissa
- Materiaalin yhteensopivuusrajoitukset: Metallit, joihin vaaditaan varovaisuutta tai vaihtoehtoisia menetelmiä
- UKK