
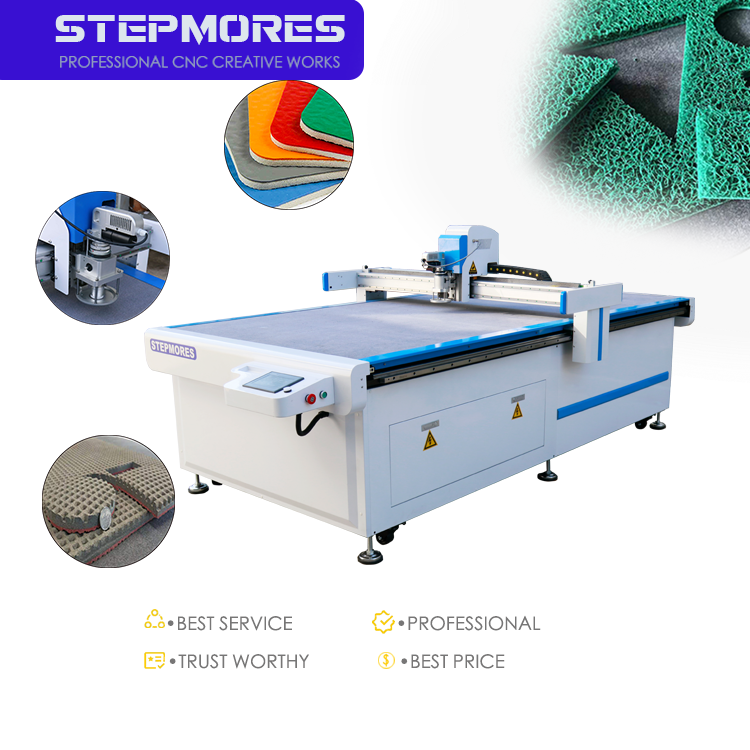
Miksi värähtelyteräksinen CNC-toiminto tarjoaa paremman nopeuden joustavilla materiaaleilla
Dynaaminen terän kosketus minimoi muodonmuutokset ja kitkan
Joustavat materiaalit, kuten vaahtomuovi, villakangas ja kankaat, taipuvat tai venyvät staattisen terän paineen alaisena, mikä aiheuttaa vetovoimaa ja mitallisesti virheellisiä leikkauksia. Värähtelysteräkoneen CNC-järjestelmä välttää nämä ongelmat liikuttamalla terää nopeissa pystysuuntaisissa mikroliikkeissä – yleensä enintään 15 000 liikettä minuutissa – kun työkalupäätä siirretään. Tämä dynaaminen leikkausprosessi muodostaa sahanomainen leikkaustoiminnon, joka erottaa kuidut puhtaasti ilman, että ympäröivää materiaalia vääntyy. Koska voimaa kohdistetaan lyhyinä pulssina, terä leikkaa joustavia alustoja vähällä kitkalla, mikä vähentää mekaanista kuormitusta kantavassa rakenteessa ja mahdollistaa korkeammat syöttönopeudet. Tuloksena on sileä, vetovoimaton leikkaus, joka säilyttää muototarkkuuden ja mahdollistaa leikkausnopeudet jopa 2 metriä sekunnissa yleisissä kuitukankaissa ja tekstiilimateriaaleissa – mikä suoraan kääntyy lyhyemmiksi kiertoaikoiksi ilman laadun heikkenemistä.
Käytännön vaikutus: 42 % keskimääräinen kiertoaikojen väheneminen autoteollisuuden kuitukankaiden tiivisteprosessissa
Autoteollisuuden ei-kudottujen tiivistepalstojen tuotantolinja korvasi perinteiset vetävät terät värähtelyteräjärjestelmällä – ja saavutti keskimäärin 42 %:n vähentymän kunkin osan kiertoaikaa. Toiminto vaati monimutkaisten tiivistepalstojen leikkaamista tiukkojen toleranssien mukaisesti tiukista, puristuvista villakankaista. Värähtelyterän kyky pitää leikkaus puhtaana ilman materiaalin ryömintää poisti usein esiintyneet hidastukset uudelleensijoittelun ja korjaustyön vuoksi. Lisäksi vähentynyt muodonmuutos mahdollisti järjestelmän toiminnan 30–50 %:n korkeammilla lineaarisilla nopeuksilla ilman reunojen haurastumista. Insinöörit havainnoivat paitsi nopeampaa tuotantoa myös yhtenäisempiä osien mittoja, mikä alensi hylkäysasteikkoa. Tämä tulos korostaa, kuinka dynaaminen terän kosketus suoraan parantaa läpimenoa nopeasti vaihtuvissa, joustavamateriaalisissa ympäristöissä.
Materiaalikohtainen värähtelyterä-CNC-nopeuksen optimointi
Optimaaliset syöttönopeudet materiaaliluokittain: muovi, villa ja kudottu kangas
Oskilloivan terän CNC-koneen syöttönopeus on kalibroitava materiaalin tiukkuuden, kovuuden ja paksuuden mukaan, jotta vältetään säröilyä, repimistä tai liiallista terän kulumista. Vaahtomateriaaleille (esim. polyuretaani, EVA) alhainen tiukkuus ja korkea puristuvuus mahdollistavat nopeamman leikkaamisen – yleensä 500–800 mm/s – kun taas paksuimmat vaahtotyypit saattavat vaatia hitaampia nopeuksia reunalaadun säilyttämiseksi. Villakankaat, joilla on kuituinen ja hieman kimmoisa rakenne, vaativat hitaampaa leikkausnopeutta, yleensä 300–500 mm/s, jotta estetään karkeus ja reunan vääntymä. Kudottujen kankaiden – erityisesti hauraiden kudosten – leikkaus on herkintä; syöttönopeus noin 200–400 mm/s yhdessä korkeamman oskillaatiofrekvenssin kanssa vähentää langan vetämistä ja mahdollistaa sileän leikkauksen. Kuten vahvistettu Journal of Manufacturing Processes (2022), syöttönopeuden ja terän oskillaatiofrekvenssin sovittaminen toisiinsa vähentää reunavikoja jopa 35 %:lla. Alla oleva taulukko yhteenvettaa optimaaliset alueet.
| Materiaaliluokka | Tyypillinen tiukkuus/kovuus | Suositeltava syöttönopeus (mm/s) | Huomautukset |
|---|---|---|---|
| Vaahto (PU, EVA) | Alhainen | 500–800 | Korkeammat nopeudet ohuille levyille |
| Feltti | Keskitasoinen | 300–500 | Kasvata värähtelytaajuutta siistempien reunojen saavuttamiseksi |
| Öljyankka | Alhainen–keskiverto | 200–400 | Käytä teräviä, hienahampaisia teriä ja korkeaa värähtelytaajuutta |
Soveltuva nopeuden säätö käyttäen reaaliaikaisia paksuussensoreita
Soveltuva nopeuden säätö – jossa käytetään reaaliaikaisia paksuussensoreita, kuten ultraäänisensoreita tai laserprofiiliskannerseja – mahdollistaa värähtelyteräksisen CNC-järjestelmän automaattisen syöttönopeuden, värähtelyn amplitudin ja terän iskun säätämisen materiaalin vaihtelujen perusteella. Kun sensori havaitsee paksumman osan, järjestelmä hidastaa hetkellisesti leikkauslaatua säilyttääkseen; ohuemmilla alueilla se kiihdyttää tuotantotehokkuuden maksimoimiseksi. Vuoden 2024 analyysi International Journal of Advanced Manufacturing Technology ilmoitti keskimääräisestä 18 %:n tuottavuuden kasvusta tällaisen dynaamisen kompensoinnin avulla. Tämä menetelmä poistaa käyttäjän kokeilu- ja virheperäisen säädön, vähentää hukkaa ja varmistaa yhtenäisen mittatarkkuuden koko tuotantosarjan ajan. Integroitu nykyaikaisten CNC-ohjainten kanssa paksuuden mukaan sopeutuvat algoritmit voivat käsitellä monikerroksisia tai epähomogeenisia materiaaleja ilman esiohjelmoitua asetusta, mikä tehostaa työn valmistelua merkittävästi.
Värähtelävä terä CNC:n vs. vaihtoehtoiset leikkausmenetelmät: nopeuden ja laadun kompromissit
Värähtelävä vs. vetoterä: reunatarkkuuden ja läpi-leikkausnopeuden tasapainottaminen
Vetoleikkurin terä leikkaa vetämällä paikallaan olevaa terää materiaalin läpi, ja sen kärki pysyy leikkausvektorin suuntaisena tangentiaalisen pyörähtämisen avulla. Tämä menetelmä tuottaa erinomaisen sileän reunan paksuudeltaan ohuille ja alhaisen kitkan omaaville materiaaleille, kuten muovikalvoille ja paperille. Kuitenkin paksuilla tai korkean kuitupitoisuuden materiaaleilla, kuten autoteollisuuden villalla ja tiukalla vaahtomateriaalilla, kitka kasvaa, mikä aiheuttaa terän taipumista ja vaatii hitaamman syöttönopeuden taipumisen estämiseksi. Vaihtelevan terän CNC-koneisto ylittää tämän rajoituksen korkeataajuiseen edestakaiseen liikkeeseen perustuvalla ratkaisulla, joka vähentää kokonaiskitkaa. Sen nopea ylös- ja alaspäin suuntautuva liike katkaisee kuidut vaiheittain, mikä pienentää vastusta ja mahdollistaa läpikäyntileikkausnopeuden, joka on usein 30–50 % korkeampi kuin vetoleikkurin konfiguraatiossa. Vaikka vetoleikkurin terä saattaa edelleen tuottaa mikroskooppisesti puhtaamman reunan herkillä kalvoilla, vaihtelevan terän nopeusetu on ratkaiseva tuotantoympäristöissä, joissa syklin keston lyhentäminen on tärkeintä – leikkauspinnan hieman karkeutuminen on helposti hyväksyttävissä useimmille joustavien materiaalien sovelluksille.
Etulyöty routingiin verrattuna: ei värinää, vähäinen lämpö ja välitön työpolun vastaus
CNC-routingkoneet käyttävät korkean kierrosluvun pyöriviä teriä, jotka poistavat materiaalia hiovan vaikutuksen avulla. Joustavilla alustoilla tämä aiheuttaa kitkasta johtuvaa lämpöä, joka voi sulattaa synteettisiä kuituja tai jättää palomerkkejä, ja sivusuuntaiset leikkausvoimat aiheuttavat usein värinää – värähtelyjä, jotka heikentävät reunalaatua ja tarkkuutta. Sen sijaan erityisesti värähtelyleikkaukseen suunniteltu leikkauspää käyttää ei-pyörivää, kylmäleikkausperiaatetta. Terä värähtelee pystysuunnassa ja leikkaa materiaalin läpi ilman merkittävää lämmön muodostumista tai sivusuuntaisia kuormia, mikä poistaa värinän kokonaan. Tämä mahdollistaa koneen suorittavan monimutkaisia muotoja välittömällä työpolun muutoksella täydellä nopeudella ilman sitä hidastumista, jota routingkoneet vaativat terävien kulmien kohdalla. Tuloksena on huomattava syklausaikaetulyöty: suorat ja kaaret leikkaukset suoritetaan yhdessä, sujuvassa liikkeessä, ja vältetään sekundaariset poraus- tai puhdistusvaiheet, joita routingilla tehtyihin osiin yleensä tarvitaan.
Tärkeimmät heilahdusveitsen CNC-järjestelmän parametrit, jotka maksimoivat leikkuutehokkuuden
Kärkikulman ja heilahdustaajuuden synergia korkean joustavuuden materiaaleille
Korkean joustavuuden materiaalit, kuten pehmeät vaahtomuovit ja tekstiilit, muotoutuvat helposti terän paineesta. Heilahdusveitsen CNC-järjestelmän kärjen geometrian ja heilahdustaajuuden on oltava yhteensovitettu, jotta materiaalin vetäytyminen estetään. Kapea ja terävä kärkikulma vähentää sisääntulovoimaa, kun taas korkea taajuus (8 000–12 000 kierrosta minuutissa tai jopa 24 000 rpm tiukemmissa kerroksissa) luo mikrosahausvaikutelman, joka katkaisee kuidut ilman niiden ryppästymistä. Tutkimusten mukaan reunavirheiden määrä nousee 25–40 %, kun etenemisnopeus ei ole synkronoitu värähtelytaajuuden kanssa ( CNC-interpolointi ja liikkeen ohjaus , Springer, 2022). Näiden parametrien synkronointi varmistaa puhtaasti läpi leikattavan leikkauksen siten, että jokainen alaspäin suuntautuva liike etenee enintään terän tehollisen leikkuureunan pituuden verran – mikä maksimoi sekä tuotantotehon että mitallisen tarkkuuden.
UKK
Mikä on heilahdusveitsen CNC-järjestelmä?
Värähtelävä terä CNC -järjestelmä on työkalukone, joka leikkaa materiaaleja käyttäen noita pystysuuntaisia mikroiskuja sen sijaan, että se vetäisi tai pyörittäisi terää. Tämä mahdollistaa tarkan leikkauksen joustaville materiaaleille, kuten vaahtomuoville, villalle ja kankaalle.
Miten värähtelävä terä CNC -järjestelmä vähentää materiaalin muodonmuutosta?
Värähtelävän terän järjestelmä käyttää dynaamista terän kosketusta, jossa lyhyet pystysuuntaiset liikepulssit vähentävät vetovoimaa ja muodonmuutosta, mikä mahdollistaa puhtaat ja tarkat leikkaukset joustaville alustoille.
Mihin materiaaleihin värähtelävä terä CNC -järjestelmä soveltuu parhaiten?
Yleisiä materiaaleja ovat vaahtomuovit (PU, EVA), villa, kudottu kangas ja muut joustavat tai puristuvat alustat. Syöttönopeutta ja terän värähtelytaajuutta voidaan säätää materiaalin tyypin ja paksuuden mukaan.
Miten värähtelävä terä CNC -järjestelmä eroaa vetoteräjärjestelmistä?
Värähtelävät terä CNC -järjestelmät ovat nopeampia ja tehokkaampia paksuille, korkeakuituisille materiaaleille, kun taas vetoteräjärjestelmät soveltuvat paremmin ohuille, alhaisen kitkan materiaaleille, kuten vinyyli- ja paperituotteille.
Voivatko värähtelyteräksellä varustetut CNC-järjestelmät käsitellä monimutkaisia kuvioita?
Kyllä, värähtelyterästen ei-kiertyvä ja kylmäleikkausperiaate mahdollistaa monimutkaisten työpolkujen muutokset korkeilla nopeuksilla, mikä tekee niistä ihanteellisia monimutkaisten muotojen ja ääriviivojen käsittelyyn.
Sisällysluettelo
- Miksi värähtelyteräksinen CNC-toiminto tarjoaa paremman nopeuden joustavilla materiaaleilla
- Materiaalikohtainen värähtelyterä-CNC-nopeuksen optimointi
- Värähtelävä terä CNC:n vs. vaihtoehtoiset leikkausmenetelmät: nopeuden ja laadun kompromissit
- Tärkeimmät heilahdusveitsen CNC-järjestelmän parametrit, jotka maksimoivat leikkuutehokkuuden
-
UKK
- Mikä on heilahdusveitsen CNC-järjestelmä?
- Miten värähtelävä terä CNC -järjestelmä vähentää materiaalin muodonmuutosta?
- Mihin materiaaleihin värähtelävä terä CNC -järjestelmä soveltuu parhaiten?
- Miten värähtelävä terä CNC -järjestelmä eroaa vetoteräjärjestelmistä?
- Voivatko värähtelyteräksellä varustetut CNC-järjestelmät käsitellä monimutkaisia kuvioita?