
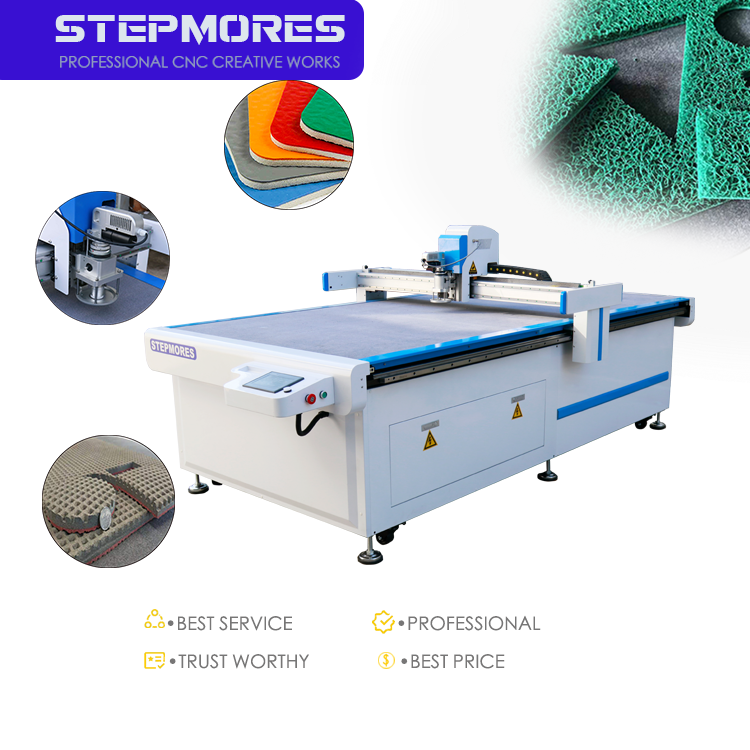
Por qué la CNC con cuchilla oscilante ofrece una velocidad superior en materiales flexibles
El acoplamiento dinámico de la cuchilla minimiza la deformación y la resistencia
Los materiales flexibles, como la espuma, el fieltro y las telas, tienden a arrugarse o estirarse bajo la presión estática de una cuchilla, lo que provoca arrastre y errores dimensionales. Un sistema CNC con cuchilla oscilante evita estos problemas al mover la hoja mediante microdesplazamientos verticales rápidos —normalmente hasta 15 000 golpes por minuto— mientras la cabeza de herramienta avanza. Esta interacción dinámica genera una acción de corte similar a la de una sierra, que separa las fibras limpiamente sin deformar el material circundante. Al aplicar la fuerza en ráfagas breves, la cuchilla corta los sustratos deformables con fricción mínima, reduciendo la carga mecánica sobre el puente móvil y permitiendo velocidades de avance más altas. El resultado es un corte uniforme y sin arrastre que mantiene la precisión dimensional, además de posibilitar velocidades de corte de hasta 2 metros por segundo en materiales no tejidos y textiles comunes —lo que se traduce directamente en tiempos de ciclo más cortos sin comprometer la calidad.
Impacto en la práctica: Reducción media del 42 % en los tiempos de ciclo durante la producción de juntas no tejidas para automoción
Una línea de producción que fabrica juntas automotrices no tejidas sustituyó las cuchillas de arrastre convencionales por un sistema de cuchilla oscilante y logró una reducción media del 42 % en el tiempo de ciclo por pieza. La operación requería cortar formas complejas de juntas a partir de fieltros densos y compresibles, con tolerancias ajustadas. La capacidad de la cuchilla oscilante para mantener un corte limpio sin acumulación de material eliminó las frecuentes desaceleraciones necesarias para reposicionar y rehacer piezas. Además, la menor deformación permitió que el sistema funcionara a velocidades lineales un 30–50 % superiores sin deshilachado en los bordes. Los ingenieros observaron no solo una mayor velocidad de producción, sino también unas dimensiones de piezas más constantes, lo que redujo las tasas de desecho. Este resultado subraya cómo la interacción dinámica de la cuchilla incrementa directamente la productividad en entornos de alta variedad y materiales flexibles.
Optimización CNC de la velocidad de la cuchilla oscilante según el tipo de material
Velocidades de avance óptimas según la clase de material: espuma, fieltro y tejido
La velocidad de avance de una CNC con cuchilla oscilante debe calibrarse según la densidad, dureza y espesor del material para evitar deshilachado, desgarro o desgaste excesivo de la cuchilla. En materiales espumosos (por ejemplo, poliuretano y EVA), la baja densidad y alta compresibilidad permiten cortes más rápidos —normalmente entre 500 y 800 mm/s—, aunque espumas más gruesas pueden requerir velocidades reducidas para mantener la calidad del borde. El fieltro, por su naturaleza fibrosa y ligeramente elástica, exige un ritmo más lento, habitualmente entre 300 y 500 mm/s, para evitar pelusas y distorsión en el borde. Las telas tejidas —especialmente aquellas con tramas delicadas— son las más sensibles; velocidades de avance de aproximadamente 200 a 400 mm/s, combinadas con frecuencias de oscilación más altas, minimizan el arrastre de hilos y logran un corte limpio. Tal como se confirma en el Journal of Manufacturing Processes (2022), ajustar la velocidad de avance a la frecuencia de oscilación de la cuchilla reduce los defectos en el borde hasta en un 35 %. La tabla siguiente resume los rangos óptimos.
| Clase de Material | Densidad/Dureza típica | Velocidad de avance recomendada (mm/s) | Notas |
|---|---|---|---|
| Espuma (PU, EVA) | Baja | 500–800 | Velocidades más altas para láminas más delgadas |
| Fieltro | Medio | 300–500 | Aumentar la frecuencia de oscilación para bordes más limpios |
| Fabricación de tejidos | Bajo a medio | 200–400 | Utilizar cuchillas afiladas y de dientes finos, con alta oscilación |
Control adaptativo de velocidad mediante sensores de espesor en tiempo real
El control adaptativo de velocidad —mediante sensores de espesor en tiempo real, como escáneres de perfil ultrasónicos o láser— permite que los sistemas CNC con cuchilla oscilante ajusten automáticamente la velocidad de avance, la amplitud de oscilación y la carrera de la cuchilla según las variaciones del material. Cuando el sensor detecta una sección más gruesa, el sistema reduce momentáneamente la velocidad para mantener la calidad del corte; en zonas más delgadas, acelera para maximizar la productividad. Un análisis de 2024 publicado en la International Journal of Advanced Manufacturing Technology reveló una ganancia media de productividad del 18 % gracias a esta compensación dinámica. Este enfoque elimina la prueba y error por parte del operario, reduce los desechos y garantiza una precisión dimensional constante durante toda la serie de producción. Integrados con controladores CNC modernos, los algoritmos adaptativos al espesor pueden procesar materiales multicapa o no homogéneos sin necesidad de programación previa, simplificando drásticamente la configuración del trabajo.
CNC con cuchilla oscilante frente a métodos alternativos de corte: compensaciones entre velocidad y calidad
Cuchilla oscilante frente a cuchilla de arrastre: equilibrio entre precisión del borde y velocidad de corte completo
Una cuchilla de arrastre corta al tirar de una hoja estacionaria a través del material, confiando en la rotación tangencial para mantener la punta alineada con el vector del corte. Este método produce acabados de borde muy lisos en soportes delgados y de baja fricción, como vinilo o papel. Sin embargo, en materiales más gruesos o con alta densidad de fibras, como fieltro automotriz o espuma densa, la fricción aumenta, provocando desviación de la hoja y exigiendo velocidades de avance más lentas para evitar pandeo. Una CNC con cuchilla oscilante supera esta limitación mediante un movimiento reciproco de alta frecuencia que reduce la resistencia total de arrastre. Su rápido movimiento ascendente y descendente corta las fibras de forma incremental, minimizando la resistencia y permitiendo velocidades de corte completo habitualmente un 30–50 % superiores a las de las configuraciones con cuchilla de arrastre. Aunque la cuchilla de arrastre puede seguir produciendo un borde microscópicamente más limpio en películas delicadas, la ventaja de velocidad de la cuchilla oscilante resulta decisiva en entornos productivos donde la reducción del tiempo de ciclo es prioritaria: el ligero aumento de rugosidad en la superficie cortada resulta fácilmente aceptable para la mayoría de aplicaciones con materiales flexibles.
Ventajas frente al fresado: sin vibraciones, calor mínimo y respuesta instantánea de la trayectoria de la herramienta
Los fresadoras CNC dependen de fresas giratorias a alta velocidad que eliminan material por abrasión. En sustratos flexibles, esto genera calor por fricción que puede fundir fibras sintéticas o dejar marcas de quemadura, y las fuerzas laterales de corte suelen provocar vibraciones (chatter), que degradan la calidad del borde y la precisión. Por el contrario, una cabeza de corte oscilante especializada emplea un principio de corte en frío sin rotación. La cuchilla oscila verticalmente, cortando el material sin generar calor significativo ni cargas laterales, eliminando por completo las vibraciones. Esto permite que la máquina ejecute contornos intrincados con cambios instantáneos de la trayectoria de la herramienta a velocidad máxima, sin necesidad de rampas de desaceleración como las que requieren las fresadoras para esquinas agudas. El resultado es una ventaja notable en tiempo de ciclo: los cortes rectos y curvos se completan en un solo movimiento fluido, evitando además pasos secundarios de rebaje o limpieza comunes en piezas fresadas.
Parámetros clave de la CNC con cuchilla oscilante que maximizan la eficiencia de corte
Sinergia entre el ángulo de la punta y la frecuencia de oscilación para materiales de alta conformabilidad
Los materiales de alta conformabilidad, como espumas blandas y textiles, se deforman fácilmente bajo la presión de la cuchilla. La geometría de la punta y la frecuencia de oscilación de una CNC con cuchilla oscilante deben estar alineadas para evitar el arrastre del material. Un ángulo de punta esbelto y agudo reduce la fuerza de entrada, mientras que la reciprocidad de alta frecuencia (8 000–12 000 ciclos por minuto —o hasta 24 000 rpm para capas más densas—) genera una acción de microsierra que corta las fibras sin formar grumos. Estudios indican que, cuando la velocidad de avance no coincide con la frecuencia de vibración, los defectos en los bordes aumentan entre un 25 % y un 40 % ( Interpolación y control de movimiento en CNC , Springer, 2022). La sincronización de estos parámetros garantiza un corte limpio y completo, ya que cada golpe descendente avanza la herramienta no más allá de la longitud efectiva del borde cortante de la cuchilla, lo que optimiza tanto la productividad como la precisión dimensional.
Preguntas frecuentes
¿Qué es un sistema CNC con cuchilla oscilante?
Un sistema CNC con cuchilla oscilante es una máquina-herramienta que utiliza microdesplazamientos verticales rápidos para cortar materiales, en lugar de arrastrar o girar una cuchilla. Esto permite cortes precisos en materiales flexibles como espuma, fieltro y tejidos.
¿Cómo minimiza un sistema CNC con cuchilla oscilante la deformación del material?
El sistema con cuchilla oscilante aplica un acoplamiento dinámico de la cuchilla, donde ráfagas breves de movimiento vertical reducen al mínimo el arrastre y la deformación, permitiendo cortes limpios y precisos en sustratos flexibles.
¿Qué materiales son los más adecuados para los sistemas CNC con cuchilla oscilante?
Los materiales comunes incluyen espuma (PU, EVA), fieltro, tejidos tejidos y otros sustratos flexibles o compresibles. Las velocidades de avance y las frecuencias de oscilación de la cuchilla pueden ajustarse según el tipo y el grosor del material.
¿Cómo se comparan los sistemas CNC con cuchilla oscilante con los sistemas de cuchilla de arrastre?
Los sistemas CNC con cuchilla oscilante son más rápidos y eficaces para materiales más gruesos y con alta densidad de fibras, mientras que los sistemas de cuchilla de arrastre resultan más adecuados para soportes finos y de baja fricción, como vinilo y papel.
¿Pueden los sistemas CNC con cuchilla oscilante manejar patrones intrincados?
Sí, el principio de corte en frío y no rotacional de las cuchillas oscilantes permite cambios intrincados en la trayectoria de la herramienta a altas velocidades, lo que las hace ideales para formas y contornos complejos.
Tabla de Contenidos
- Por qué la CNC con cuchilla oscilante ofrece una velocidad superior en materiales flexibles
- Optimización CNC de la velocidad de la cuchilla oscilante según el tipo de material
- CNC con cuchilla oscilante frente a métodos alternativos de corte: compensaciones entre velocidad y calidad
- Parámetros clave de la CNC con cuchilla oscilante que maximizan la eficiencia de corte
-
Preguntas frecuentes
- ¿Qué es un sistema CNC con cuchilla oscilante?
- ¿Cómo minimiza un sistema CNC con cuchilla oscilante la deformación del material?
- ¿Qué materiales son los más adecuados para los sistemas CNC con cuchilla oscilante?
- ¿Cómo se comparan los sistemas CNC con cuchilla oscilante con los sistemas de cuchilla de arrastre?
- ¿Pueden los sistemas CNC con cuchilla oscilante manejar patrones intrincados?