
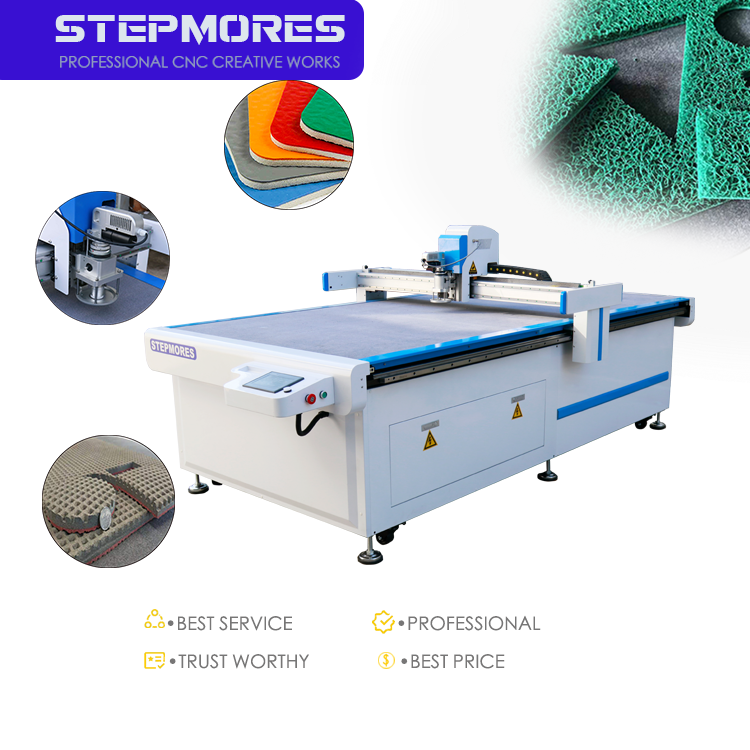
Hvorfor Oscillating Knife CNC leverer overlegen hastighet på fleksible materialer
Dynamisk bladkontakt minimerer deformasjon og motstand
Fleksible materialer som skum, filt og tekstil har en tendens til å buckle eller strekke seg under statisk knivtrykk, noe som fører til drag og dimensjonelle unøyaktigheter. Et oscillerende kniv-CNC-system unngår disse problemene ved å bevege bladet i rask vertikal mikrobevegelse – vanligvis opp til 15 000 slag per minutt – mens verktøyhodet beveger seg. Denne dynamiske interaksjonen skaper en saglignende skjæring som skiller fiberne rent uten å deformere omkringliggende materiale. Siden kraften påføres i korte øyeblikksutbrudd, skjærer bladet gjennom deformerbare underlag med minimal friksjon, noe som reduserer mekanisk belastning på broen og muliggjør høyere fremdriftshastigheter. Resultatet er en jevn, dragfri skjæring som beholder formnøyaktighet samtidig som den tillater skjærehastigheter opp til 2 meter per sekund på vanlige ikke-vovne og tekstilmaterialer – noe som direkte gir kortere syklustider uten at kvaliteten lider.
Konkret effekt: 42 % gjennomsnittlig reduksjon i syklustid i produksjon av ikke-vovne pakninger til bilindustrien
En produksjonslinje som produserer bilrelaterte ikke-vovne pakninger erstattet konvensjonelle trekkkniver med et svingende knivsystem – og oppnådde en gjennomsnittlig reduksjon i sykeltid per del på 42 %. Operasjonen krevede skjæring av komplekse pakningsformer fra tette, komprimerbare filtre med strikte toleranser. Det svingende knivets evne til å opprettholde en ren skjæring uten materialopphopning eliminerte hyppige nedfarter for omposisjonering og etterarbeid. I tillegg tillot redusert deformasjon at systemet kunne kjøre med 30–50 % høyere lineære hastigheter uten kantfraying. Ingeniører observerte ikke bare raskere utdata, men også mer konsekvente delmål, noe som senket utslagsraten. Dette resultatet understreker hvordan dynamisk bladkontakt direkte øker produksjonskapasiteten i miljøer med høy variantrikdom og fleksible materialer.
Materialspesifikk CNC-hastighetsoptimering for svingende kniv
Optimale fremføringshastigheter etter materialklasse: skum, filt og vevd tekstil
Førehastigheten til en svingende kniv-CNC må kalibreres etter materialets tetthet, hardhet og tykkelse for å unngå fransing, revner eller overdreven slitasje på kniven. For skummaterialer (f.eks. polyuretan, EVA) tillater lav tetthet og høy komprimerbarhet raskere skjæring – vanligvis 500–800 mm/s – mens tykkere skum kan kreve reduserte hastigheter for å opprettholde kantkvaliteten. Filt, med sin fiberrike og litt elastiske natur, krever en langsommere hastighet, vanligvis 300–500 mm/s, for å unngå ull og kantforvrengning. Vevde stoffer – spesielt de med fine vevmønstre – er mest følsomme; førehastigheter rundt 200–400 mm/s kombinert med høyere svingefrekvenser minimerer tråddrag og gir en jevn skjæring. Som bekreftet i Journal of Manufacturing Processes (2022) reduserer justering av førehastighet i tråd med svingefrekvensen til kniven kantfeil med opptil 35 %. Tabellen nedenfor oppsummerer optimale områder.
| Materialklasse | Typisk tetthet/hardhet | Anbefalt førehastighet (mm/s) | Merknader |
|---|---|---|---|
| Skum (PU, EVA) | Lav | 500–800 | Høyere hastigheter for tynnere ark |
| Felt | Medium | 300–500 | Øk svingefrekvensen for renere kanter |
| Vevet stoff | Lav til middels | 200–400 | Bruk skarpe, finntannede blader og høy svingefrekvens |
Adaptiv hastighetskontroll ved hjelp av sansebaserede tykkelsesmålere i sanntid
Adaptiv hastighetskontroll – ved hjelp av sansebaserede tykkelsesmålere i sanntid, som ultralyd- eller laserprofilmålere – gjør det mulig for CNC-systemer med svingende kniv å justere fremdriftshastighet, svingeamplitude og knivstøt automatisk basert på materialevariasjoner. Når sensoren oppdager en tykkere del, reduserer systemet øyeblikkelig hastigheten for å bevare kvaliteten på snittet; på tynnere områder øker det hastigheten for å maksimere produksjonshastigheten. En analyse fra 2024 i International Journal of Advanced Manufacturing Technology rapporterte en gjennomsnittlig produktivitetsøkning på 18 % ved bruk av slik dynamisk kompensasjon. Denne metoden eliminerer prøve-og-feil-arbeid fra operatøren, reduserer avfall og sikrer konsekvent målenøyaktighet gjennom hele produksjonsomgangene. Når den er integrert med moderne CNC-styringsenheter, kan algoritmer for tykkelsesadaptiv kontroll behandle flerlags- eller inhomogene materialer uten forhåndsprogrammering, noe som forenkler jobboppsettet betydelig.
Svingende kniv CNC versus alternative skjæremetoder: Kompromisser mellom hastighet og kvalitet
Svingende kniv versus trekkniv: Balansering av kantpresisjon og gjennomskjæringshastighet
Et dragkniv skjærer ved å trekke en stasjonær blad gjennom materialet, og det bruker tangensiell rotasjon for å holde spissen justert langs skjæringens retning. Denne metoden gir svært glatte kantflater på tynne, lavt-friksjonsmaterialer som vinyl eller papir. På tykkere eller høyfiberrike materialer, som bilfelt og tet skum, øker imidlertid friksjonen, noe som fører til bladavvik og krever lavere fremføringshastigheter for å unngå bukning. Et oscillerende kniv-CNC overvinner denne begrensningen ved hjelp av høyfrekvent svingende bevegelse som reduserer den totale dragkraften. Dens rask opp-og-ned-bevegelse kutter fiberne trinnvis, minimerer motstand og muliggjør gjennomsnittshastigheter for fullskjæring som ofte er 30–50 % høyere enn med dragkniv-konfigurasjoner. Selv om dragknivet kanskje fremdeles gir en mikroskopisk renere kant på sårbare filmer, er farten til det oscillerende knivet avgjørende i produksjonsmiljøer der reduksjon av syklustid er viktigst – den lette ruheten på skjæreflaten er lett akseptabel for de fleste applikasjoner med fleksible materialer.
Fordeler fremfor fræsning: Ingen vibrasjoner, minimal varme og øyeblikkelig verktøybanerespons
CNC-fræsere bruker høyhastighetsroterende skjær som fjerner materiale ved slitasje. På fleksible underlag genererer dette friksjonsvarme som kan smelte syntetiske fiber eller etterlate brente merker, og laterale skjærekrefter forårsaker ofte vibrasjoner – det vil si svingninger som svekker kantkvaliteten og nøyaktigheten. En dedikert oscillerende skjæremontering bruker derimot et ikke-roterende, kaldskjærende prinsipp. Skjæret oscillerer vertikalt og skjærer gjennom materialet uten å generere betydelig varme eller sidekrefter, noe som eliminerer vibrasjoner fullstendig. Dette gjør at maskinen kan utføre intrikate konturer med øyeblikkelige endringer i verktøybanen i full hastighet, uten de nedbremsingsramper som fræsere krever ved skarpe hjørner. Resultatet er en tydelig fordel når det gjelder syklustid: rette og buede skjær utføres i én enkelt, flytende bevegelse, samtidig som sekundære avfinnerings- eller rengjøringssteg – som ofte er nødvendige ved fræsede deler – unngås.
Nøkkelparametere for oscillerende kniv-CNC som maksimerer skjæreffektivitet
Samspill mellom tipsvinkel og oscillasjonsfrekvens for materialer med høy deformabilitet
Materialer med høy deformabilitet, som myke skum og tekstiler, deformeres lett under knivtrykk. En oscillerende kniv-CNCs tipsgeometri og oscillasjonsfrekvens må være tilpasset hverandre for å unngå materialeføring. En slank, spiss tipsvinkel reduserer innføringstrykket, mens høyfrekvent reciprok bevegelse (8 000–12 000 sykler per minutt – eller opp til 24 000 rpm for tettere lag) skaper en mikro-sagvirkning som kutter fiberne uten å samle dem. Forskning viser at når fremføringshastigheten ikke er synkronisert med vibrasjonsfrekvensen, øker kantdefekter med 25–40 % ( CNC-interpolasjon og bevegelsesstyring , Springer, 2022). Å synkronisere disse parameterne sikrer et rent gjennomskjær, der hver nedstøt av verktøyet fremskriver det med maksimalt like mye som knivens effektive skjærelengde – noe som maksimerer både produksjonshastighet og dimensjonell nøyaktighet.
Ofte stilte spørsmål
Hva er et oscillerende kniv-CNC-system?
Et svingende kniv CNC-system er et verktøy for maskinbearbeiding som bruker rask vertikal mikrobevegelse for å skjære materialer, i stedet for å trekke eller rotere et kniv. Dette gjør det mulig å skjære fleksible materialer som skum, filt og tekstil med stor nøyaktighet.
Hvordan minimerer et svingende kniv CNC-system materialeformering?
Svingende kniv-systemet bruker dynamisk knivinnføring, der korte øyeblikksvis vertikale bevegelser minimerer trekkkraft og formering, noe som gir rene og nøyaktige snitt i fleksible underlag.
Hvilke materialer egner seg best for svingende kniv CNC-systemer?
Vanlige materialer inkluderer skum (PU, EVA), filt, vevde tekstiler og andre fleksible eller komprimerbare underlag. Tilførselshastigheter og knivsvingefrekvenser kan justeres basert på materialetype og tykkelse.
Hvordan sammenlignes svingende kniv CNC med dragkniv-systemer?
Svingende kniv CNC-systemer er raskere og mer effektive for tykkere materialer med høy fiberandel, mens dragkniv-systemer er bedre egnet for tynne, lavt friksjonsrike medier som vinyl og papir.
Kan CNC-systemer med svingende kniv håndtere intrikate mønstre?
Ja, det ikke-roterende, kalde skjæreprinsippet til svingende kniver tillater intrikate verktøybanendringer i høye hastigheter, noe som gjør dem ideelle for komplekse former og konturer.
Innholdsfortegnelse
- Hvorfor Oscillating Knife CNC leverer overlegen hastighet på fleksible materialer
- Materialspesifikk CNC-hastighetsoptimering for svingende kniv
- Svingende kniv CNC versus alternative skjæremetoder: Kompromisser mellom hastighet og kvalitet
- Nøkkelparametere for oscillerende kniv-CNC som maksimerer skjæreffektivitet
- Ofte stilte spørsmål