
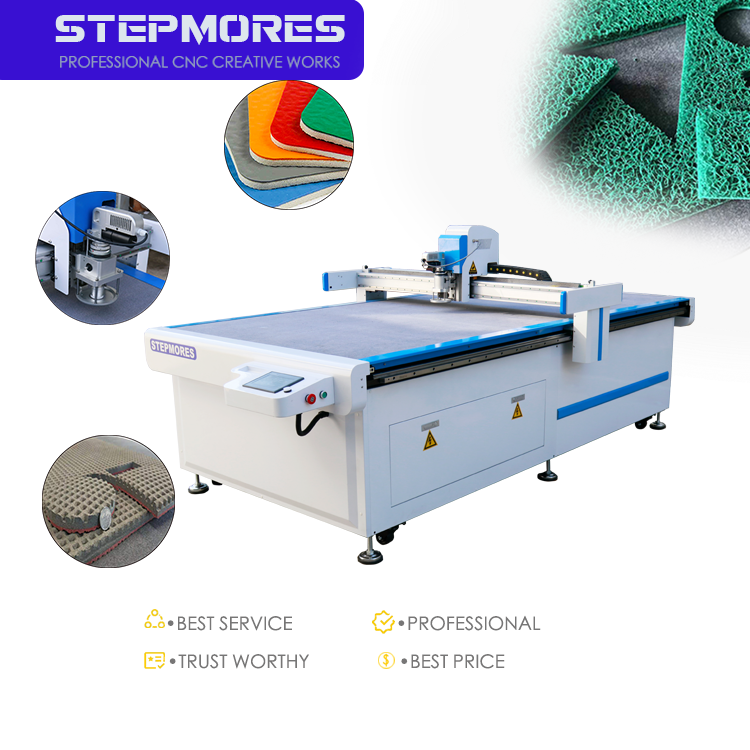
Quare CNC cultellus oscillans celeritatem praestantem in materiis flexibilibus praebet
Interactio cultelli dynamica deformationem et resistentiam minuit
Materialia flexibilia ut spuma, pannus lanatus et textilis tendunt ad corrugandum vel distendendum sub pressione statica cultri, quod trahentem vim et errores dimensionales generat. Systema CNC cum cultro oscillante istos defectus vitat, movens lamellam in micro-strophas verticales rapidas—typice usque ad 15 000 strophas per minutum—dum caput instrumentale progreditur. Haec participatio dynamica actionem secandi similem saege efficit, quae fibras nitide dividit sine deformatione materiae circumiacentis. Quoniam vis in impulsionibus brevibus applicatur, lamella per substrata flexibilia minima frictione praecidit, onus mechanicum super trabem diminuens et velocitates alimentationis altiores permittens. Effectus est incisio levis et sine trahente vi, quae accuratam formam servat simul attingens velocitates praecisionis usque ad 2 metra per secundum in communibus materialibus non intextis et textilibus—quod directe ad tempora cycli breviora ducit absque qualitate detracta.
Effectus in mundo reali: Reductio temporum cycli media 42 % in productione automobilium cingulorum non intextorum
Una linea di produzione per guarnizioni automobilisticas in tessuto non tessuto ha sostituito le tradizionali lame a trascinamento con un sistema a lama oscillante—ottenendo una riduzione media del 42% del tempo di ciclo per pezzo. L’operazione richiedeva il taglio di forme complesse di guarnizioni da feltri densi e comprimibili, con tolleranze rigorose. La capacità della lama oscillante di garantire un taglio pulito, senza accumuli di materiale, ha eliminato frequenti rallentamenti per riposizionamento e ritrattamento. Inoltre, la minore deformazione ha permesso al sistema di operare a velocità lineari superiori del 30–50%, senza sfilacciamento dei bordi. Gli ingegneri hanno osservato non solo un aumento della produttività, ma anche una maggiore coerenza nelle dimensioni dei pezzi, con conseguente riduzione degli scarti. Questo risultato evidenzia come l’ingaggio dinamico della lama migliori direttamente la produttività negli ambienti ad alta variabilità e con materiali flessibili.
Ottimizzazione CNC della velocità della lama oscillante specifica per materiale
Velocità di avanzamento ottimali per classe di materiale: schiuma, feltro e tessuto intessuto
The feed rate of an oscillating knife CNC must be calibrated to the material’s density, hardness, and thickness to avoid fraying, tearing, or excessive blade wear. For foam materials (e.g., polyurethane, EVA), low density and high compressibility allow faster cutting—typically 500–800 mm/s—while thicker foams may require reduced speeds to maintain edge quality. Felt, with its fibrous and slightly resilient nature, demands a slower pace, commonly 300–500 mm/s, to prevent fuzz and edge distortion. Woven fabrics—especially those with delicate weaves—are the most sensitive; feed rates around 200–400 mm/s paired with higher oscillation frequencies minimize thread pull and cut smoothly. As confirmed in the Iournalis Processuum Fabricandi (2022), aligning feed rate with blade oscillation frequency reduces edge defects by up to 35%. The table below summarizes optimal ranges.
| Classis Materialis | Typical Density/Hardness | Recommended Feed Rate (mm/s) | Notae |
|---|---|---|---|
| Foam (PU, EVA) | Humilis | 500–800 | Higher rates for thinner sheets |
| Feltum | Medium | 300–500 | Augere frequentiam oscillationis ad limpidiores margines |
| Textilium Non Texitum | Parum ad medium | 200–400 | Utere acutis, subtiliter dentatis cultris, altissima oscillatione |
Controlus velocitatis adaptivus per sensores spissitudinis in tempore reali
Controlus velocitatis adaptivus—per sensores spissitudinis in tempore reali, uti scanneres ultrasonici aut laserici profili—permittit systematibus CNC cum cultro oscillante automaticam adaptationem velocitatis progressus, amplitudinis oscillationis et cursus cultri secundum variationes materiae. Cum sensor sectio crassiora detegit, systema breviter minuit velocitatem ad conservandam qualitatem sectionis; in partibus tenuioribus accelerat ad maximam efficaciam. Analysis anni 2024 in International Journal of Advanced Manufacturing Technology refert mediam augmentum productivitatis 18% cum hac compensatione dynamica. Haec ratio tollit experimenta et errores operatoris, minuit reiecta, et certificat constantiam accuratae dimensionis per totas series productionis. Integrandus cum modernis controlleribus CNC, algorithmi adaptivi ad spissitudinem possunt tractare materias multistratos aut inhomogeneas absque prae-programmatione, valde simplificantes praeparationem operis.
CNC Cultellus Oscillans contra Methodos Alteras Secandi: Commercia Inter Celeritatem et Qualitatem
Cultellus Oscillans contra Cultellus Tractus: Aequilibratio Inter Praecisionem Marginis et Velocitatem Persecutionis
Cultellus tractus secat trahens lamina immotam per materiam, nitens in rotatione tangentiali ut apex maneat allignatus cum vectora sectionis. Haec methodus producit finissimas marginum superficies in tenuibus mediis, quae parvam habent frictionem, ut vinilum aut charta. Tamen, in materiis crassioribus aut altius fibratis, ut pannus automobilis et spuma densa, frictio crescit, causans deviationem laminae et postulans lentiores velocitates alimentationis ut plicatio vitetur. CNC cultelli oscillantis superat hanc limitationem motu reciprocante altae frequentiae, quod minuit frictionem totalem. Motus eius rapidus sursum et deorsum secat fibras gradatim, minuens resistentiam et permittens velocitates sectionis transversae saepe 30–50% altiores quam in configurationibus cultelli tractus. Licet cultellus tractus forsan adhuc producat marginem microscopice puriorem in delicatis pelliculis, praerogativa velocitatis cultelli oscillantis est decisa in productionibus ubi reductio temporis cycli est maxime necessaria—leviter asperior facies sectionis facile acceptabilis est pro plurimis applicationibus in materialibus flexibilibus.
Praecepta super Rationem Itineris: Nullum Tremulum, Calor Minimus, et Immediate Responsum ad Itineris Instrumenti
Rota CNC in altam velocitatem versatilia instrumenta utuntur quae materiam per abrasionem auferunt. In flexibilibus substratis, hoc frictio-calorem generat qui fibras syntheticas fundere aut notae ustionis relinquere potest, et vires secantes laterales saepe tremulum causant—vibrationes quae qualitatem marginis et praecisionem degradant. Contra, caput incisionis oscillans speciale non-rotatorium, frigidum principium incisionis utitur. Lamina verticaliter oscillat, materiam secans sine calore notabili vel oneribus laterali, tremulum omnino tollens. Hoc machinam permittit ut contornos intricatos exequatur cum immutatis itineribus instrumenti instantaneis ad plenam velocitatem, absque decrementis velocitatis quae rotis necessariae sunt ad angulos acutos. Ergo, praecipuum commodum temporis cycli est: incisiones rectae et curvae in uno motu fluido perficiuntur, dum gradus secundarii ut limatio aut munditia, quae in partibus rotatis communiter occurrunt, evitantur.
Parametri principali della fresa a coltello oscillante CNC che massimizzano l’efficienza di taglio
Sinergia tra angolo della punta e frequenza di oscillazione per materiali ad alta deformabilità
I materiali ad alta deformabilità, come schiume morbide e tessuti, si deformano facilmente sotto la pressione della lama. La geometria della punta e la frequenza di oscillazione di una fresa a coltello oscillante CNC devono essere allineate per evitare lo strascico del materiale. Un angolo acuto e affusolato della punta riduce la forza d’ingresso, mentre un’oscillazione ad alta frequenza (8 000–12 000 cicli al minuto — o fino a 24 000 giri al minuto per strati più densi) genera un’azione micro-seghettante che recide le fibre senza raggrinzimenti. Ricerche indicano che, quando la velocità di avanzamento non è sincronizzata con la frequenza di vibrazione, i difetti ai bordi aumentano del 25–40% ( Interpolazione CNC e controllo del moto , Springer, 2022). La sincronizzazione di questi parametri garantisce un taglio netto completo, in cui ogni corsa in discesa avanza lo strumento di una quantità non superiore alla lunghezza effettiva del tagliente della lama — massimizzando sia la produttività sia la precisione dimensionale.
Quaestiones Frequentes
Che cos’è un sistema CNC a coltello oscillante?
Un systema CNC con culter oscillante es un instrumento de machina que usa micro-strocos verticali rapidi pro secare materiales, in loco de trahere o rotare un culter. Hoc permitte secationes precise de materiales flexibiles como spuma, pannus lanaeus, et textilis.
Quomodo un systema CNC con culter oscillante minimat deformationem del material?
Le systema con culter oscillante applicat un engagement dynamic del culter, ubi breves eruptiones de motu vertical minimant trahentiam et deformationem, permittent secationes puras et accurate super substratos flexibiles.
Quales materiales sunt maxime idonei pro systemata CNC con culter oscillante?
Materiales communis includunt spumam (PU, EVA), pannum lanaeum, textilia intexta, et alios substratos flexibiles vel compressibiles. Le velocitates de alimentation e le frequenties de oscillation del culter possunt esser ajustate secundum le typo e spessore del material.
Quomodo se confronta le systema CNC con culter oscillante con le systemata con culter tracto?
Le systemata CNC con culter oscillante es plus celere e plus efficace pro materiales plus spessos e con altissimo contento de fibra, dum le systemata con culter tracto es melior pro media tenui e con basso frictione como vinilo e carta.
Possuntne systemata CNC cum cultro oscillante tractare figuras intricatas?
Ita, principium incisionis frigidae non rotatoriae cultri oscillantis permittit mutationes intricatas cursus instrumenti ad velocitates altas, quare idonea sunt ad figuras et contornos complexos.
Index Rerum
- Quare CNC cultellus oscillans celeritatem praestantem in materiis flexibilibus praebet
- Ottimizzazione CNC della velocità della lama oscillante specifica per materiale
- CNC Cultellus Oscillans contra Methodos Alteras Secandi: Commercia Inter Celeritatem et Qualitatem
- Parametri principali della fresa a coltello oscillante CNC che massimizzano l’efficienza di taglio
-
Quaestiones Frequentes
- Che cos’è un sistema CNC a coltello oscillante?
- Quomodo un systema CNC con culter oscillante minimat deformationem del material?
- Quales materiales sunt maxime idonei pro systemata CNC con culter oscillante?
- Quomodo se confronta le systema CNC con culter oscillante con le systemata con culter tracto?
- Possuntne systemata CNC cum cultro oscillante tractare figuras intricatas?