
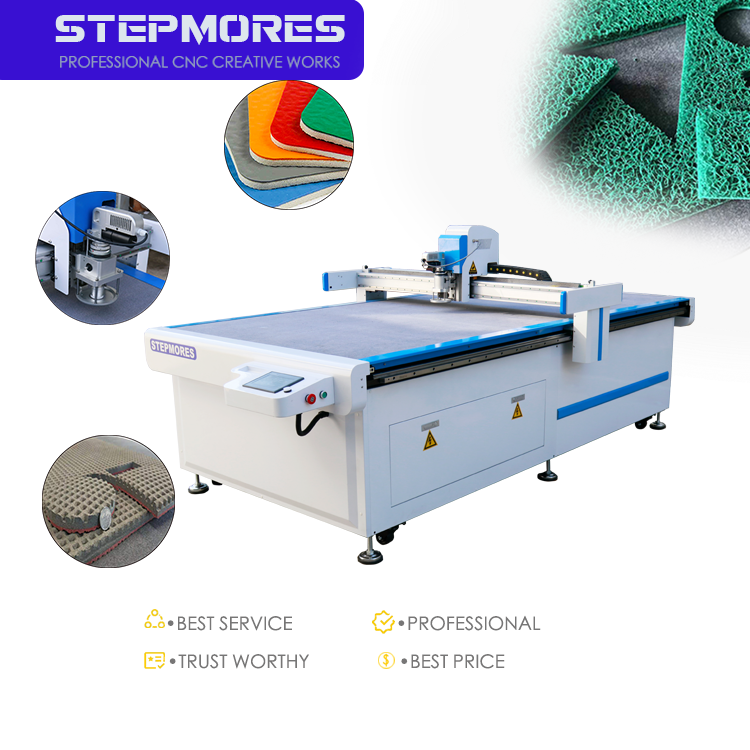
Perché la fresa CNC con lama oscillante garantisce una velocità superiore sui materiali flessibili
L'ingaggio dinamico della lama riduce al minimo deformazione e resistenza
Materiali flessibili come schiuma, feltro e tessuto tendono a corrugarsi o allungarsi sotto la pressione statica della lama, causando trascinamento ed errori dimensionali. Un sistema CNC con lama oscillante evita questi problemi muovendo la lama in micro-stroke verticali rapidi—tipicamente fino a 15.000 stroke al minuto—mentre il gruppo utensile avanza. Questo contatto dinamico genera un’azione di taglio simile a quella di una sega, che separa le fibre in modo pulito senza deformare il materiale circostante. Poiché la forza viene applicata in brevi impulsi, la lama taglia substrati deformabili con attrito minimo, riducendo il carico meccanico sul ponte mobile e consentendo velocità di avanzamento più elevate. Il risultato è un taglio uniforme e privo di trascinamento, che mantiene l’accuratezza della forma e permette velocità di taglio fino a 2 metri al secondo su comuni materiali non tessuti e tessili—con conseguente riduzione diretta dei tempi di ciclo senza compromettere la qualità.
Impatto nella pratica: riduzione media del 42% dei tempi di ciclo nella produzione automobilistica di guarnizioni in materiale non tessuto
Una linea di produzione per guarnizioni automobilistiche in tessuto non tessuto ha sostituito le tradizionali lame a trascinamento con un sistema a lama oscillante, ottenendo una riduzione media del 42% del tempo di ciclo per singolo pezzo. L’operazione richiedeva il taglio di forme complesse di guarnizioni da feltri densi e comprimibili, con tolleranze stringenti. La capacità della lama oscillante di garantire un taglio pulito, senza accumuli di materiale, ha eliminato i frequenti rallentamenti necessari per il riposizionamento e la ritrattazione. Inoltre, la minore deformazione ha permesso al sistema di operare a velocità lineari superiori del 30–50%, senza sfilacciamento dei bordi. Gli ingegneri hanno osservato non solo un aumento della produttività, ma anche una maggiore coerenza nelle dimensioni dei pezzi, con conseguente riduzione degli scarti. Questo risultato evidenzia come un’interazione dinamica tra lama e materiale possa incrementare direttamente la produttività in ambienti ad alta variabilità e con materiali flessibili.
Ottimizzazione CNC della velocità della lama oscillante in base al tipo di materiale
Velocità di avanzamento ottimali per classe di materiale: schiuma, feltro e tessuto intessuto
La velocità di avanzamento di una fresa CNC a coltello oscillante deve essere calibrata in base alla densità, durezza e spessore del materiale per evitare sfilacciature, strappi o usura eccessiva della lama. Per i materiali schiumosi (ad esempio poliuretano, EVA), la bassa densità e l’elevata comprimibilità consentono tagli più rapidi—tipicamente 500–800 mm/s—mentre schiume più spesse potrebbero richiedere velocità ridotte per mantenere la qualità del bordo. Il feltro, data la sua natura fibrosa e leggermente elastica, richiede un’andatura più lenta, comunemente 300–500 mm/s, per prevenire pelucchi e distorsioni del bordo. I tessuti tessuti—soprattutto quelli con trame delicate—sono i più sensibili; velocità di avanzamento intorno a 200–400 mm/s, abbinati a frequenze di oscillazione più elevate, riducono al minimo il tiraggio dei fili e garantiscono un taglio regolare. Come confermato nel Journal of Manufacturing Processes (2022), l’allineamento tra velocità di avanzamento e frequenza di oscillazione della lama riduce i difetti del bordo fino al 35%. La tabella seguente riassume gli intervalli ottimali.
| Classe di Materiale | Densità/Durezza tipica | Velocità di avanzamento raccomandata (mm/s) | Note |
|---|---|---|---|
| Schiuma (PU, EVA) | Bassa | 500–800 | Velocità più elevate per fogli più sottili |
| Feltro | Medio | 300–500 | Aumentare la frequenza di oscillazione per ottenere bordi più puliti |
| Stoffa tessuta | Bassa-media | 200–400 | Utilizzare lame affilate e a dentatura fine, con alta oscillazione |
Controllo adattivo della velocità mediante sensori di spessore in tempo reale
Il controllo adattivo della velocità—che impiega sensori di spessore in tempo reale, come scanner ultrasonici o a profilo laser—consente ai sistemi CNC con coltello oscillante di regolare automaticamente la velocità di avanzamento, l’ampiezza di oscillazione e la corsa della lama in base alle variazioni del materiale. Quando il sensore rileva una sezione più spessa, il sistema riduce momentaneamente la velocità per mantenere la qualità del taglio; su aree più sottili, accelera per massimizzare la produttività. Un’analisi del 2024 pubblicata su International Journal of Advanced Manufacturing Technology ha riportato un guadagno medio di produttività pari all’18% grazie a tale compensazione dinamica. Questo approccio elimina la necessità di prove ed errori da parte dell’operatore, riduce gli scarti e garantisce un’accuratezza dimensionale costante durante l’intera produzione. Integrati con i moderni controller CNC, gli algoritmi adattivi alla spessore possono elaborare materiali multistrato o non omogenei senza necessità di programmazione preliminare, semplificando notevolmente la preparazione dei lavori.
Taglio CNC con coltello oscillante rispetto ad altri metodi di taglio: compromessi tra velocità e qualità
Coltello oscillante rispetto a coltello trascinato: bilanciare precisione del bordo e velocità di taglio completo
Un coltello a trascinamento taglia tirando una lama fissa attraverso il materiale, sfruttando la rotazione tangenziale per mantenere la punta allineata con la direzione del taglio. Questo metodo produce finiture dei bordi estremamente lisce su materiali sottili e a bassa resistenza, come il vinile o la carta. Tuttavia, su materiali più spessi o ad alta densità di fibre — ad esempio il feltro per autoveicoli o le schiume compatte — l’attrito aumenta, causando una deviazione della lama e richiedendo velocità di avanzamento inferiori per evitare deformazioni. Un CNC con coltello oscillante supera questo limite grazie a un movimento ricorrente ad alta frequenza che riduce complessivamente la resistenza al taglio. Il rapido movimento verticale alternato recide le fibre in modo graduale, minimizzando la resistenza e consentendo velocità di taglio completo spesso dal 30% al 50% superiori rispetto ai sistemi con coltello a trascinamento. Sebbene il coltello a trascinamento possa ancora produrre un bordo microscopically più pulito su film delicati, il vantaggio in termini di velocità offerto dal coltello oscillante risulta determinante negli ambienti produttivi, dove la riduzione del tempo di ciclo è prioritaria: l’impercettibile ruvidità della superficie tagliata è ampiamente accettabile nella maggior parte delle applicazioni su materiali flessibili.
Vantaggi rispetto alla fresatura: assenza di vibrazioni, calore minimo e risposta istantanea del percorso utensile
Le frese CNC utilizzano punte rotanti ad alta velocità che asportano materiale per abrasione. Su substrati flessibili, ciò genera calore dovuto all’attrito, che può fondere fibre sintetiche o lasciare segni di bruciatura; inoltre, le forze laterali di taglio spesso causano vibrazioni (chatter), che degradano la qualità dei bordi e la precisione. Al contrario, una testa di taglio oscillante dedicata si basa su un principio di taglio freddo non rotazionale: la lama oscilla verticalmente, sezionando il materiale senza generare calore significativo né carichi laterali, eliminando completamente il chatter. Ciò consente alla macchina di eseguire contorni complessi con variazioni istantanee del percorso utensile alla massima velocità, senza le rampe di decelerazione richieste dalle frese per gli angoli stretti. Ne deriva un chiaro vantaggio in termini di tempo ciclo: tagli rettilinei e curvilinei vengono completati in un’unica, fluida operazione, evitando le fasi secondarie di sbavatura o pulizia tipiche dei pezzi fresati.
Parametri chiave della fresa a coltello oscillante CNC per massimizzare l’efficienza di taglio
Sinergia tra angolo della punta e frequenza di oscillazione per materiali ad alta deformabilità
Materiali ad alta deformabilità, come schiume morbide e tessuti, si deformano facilmente sotto la pressione della lama. La geometria della punta e la frequenza di oscillazione di una fresa a coltello oscillante CNC devono essere allineate per evitare il trascinamento del materiale. Un angolo di punta affusolato e acuto riduce la forza di ingresso, mentre un’oscillazione ad alta frequenza (8.000–12.000 cicli al minuto — o fino a 24.000 giri al minuto per strati più densi) genera un’azione micro-seghettata che recide le fibre senza raggruppamenti. Studi indicano che, in caso di disallineamento tra velocità di avanzamento e frequenza di vibrazione, i difetti ai bordi aumentano del 25–40% ( Interpolazione CNC e controllo del moto , Springer, 2022). La sincronizzazione di questi parametri garantisce un taglio completo e pulito, poiché ogni corsa in discesa avanza lo strumento di una quantità non superiore alla lunghezza effettiva del tagliente della lama — ottimizzando sia la produttività sia la precisione dimensionale.
FAQ
Che cos’è un sistema CNC a coltello oscillante?
Un sistema CNC a coltello oscillante è un utensile da taglio che utilizza micro-stroke verticali rapidi per tagliare i materiali, anziché trascinare o ruotare una lama. Ciò consente un taglio preciso di materiali flessibili come schiuma, feltro e tessuti.
In che modo un sistema CNC a coltello oscillante riduce al minimo la deformazione del materiale?
Il sistema a coltello oscillante applica un’interazione dinamica della lama, in cui brevi impulsi di movimento verticale riducono al minimo il trascinamento e la deformazione, consentendo tagli puliti e accurati su substrati flessibili.
Quali materiali sono più adatti ai sistemi CNC a coltello oscillante?
I materiali più comuni includono schiuma (PU, EVA), feltro, tessuti tessuti e altri substrati flessibili o comprimibili. Le velocità di avanzamento e le frequenze di oscillazione della lama possono essere regolate in base al tipo e allo spessore del materiale.
In che modo i sistemi CNC a coltello oscillante si confrontano con i sistemi a coltello trascinato?
I sistemi CNC a coltello oscillante sono più veloci ed efficaci per materiali più spessi e ad alta densità di fibre, mentre i sistemi a coltello trascinato sono più indicati per supporti sottili e a basso attrito, come il vinile e la carta.
I sistemi CNC con coltello oscillante possono gestire motivi complessi?
Sì, il principio di taglio freddo e non rotazionale dei coltelli oscillanti consente modifiche intricate del percorso utensile ad alte velocità, rendendoli ideali per forme e contorni complessi.
Indice dei Contenuti
- Perché la fresa CNC con lama oscillante garantisce una velocità superiore sui materiali flessibili
- Ottimizzazione CNC della velocità della lama oscillante in base al tipo di materiale
- Taglio CNC con coltello oscillante rispetto ad altri metodi di taglio: compromessi tra velocità e qualità
- Parametri chiave della fresa a coltello oscillante CNC per massimizzare l’efficienza di taglio
-
FAQ
- Che cos’è un sistema CNC a coltello oscillante?
- In che modo un sistema CNC a coltello oscillante riduce al minimo la deformazione del materiale?
- Quali materiali sono più adatti ai sistemi CNC a coltello oscillante?
- In che modo i sistemi CNC a coltello oscillante si confrontano con i sistemi a coltello trascinato?
- I sistemi CNC con coltello oscillante possono gestire motivi complessi?