
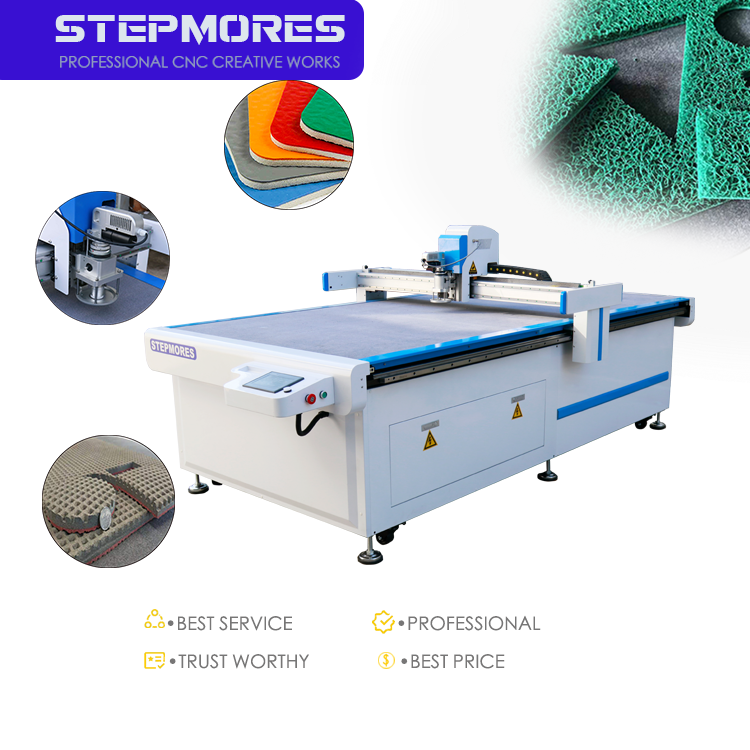
لماذا تُوفِّر آلة التحكم العددي بالحاسوب المزودة بسكين متذبذب سرعةً فائقةً على المواد المرنة
يقلل التفاعل الديناميكي للشفرة من التشوه والمقاومة
تُعاني المواد المرنة مثل الرغوة والفليل والقماش من التموج أو التمدد تحت ضغط سكين ثابت، ما يؤدي إلى السحب والأخطاء في الأبعاد. ويتغلب نظام التحكم العددي الحاسوبي (CNC) المزود بسكين تذبذبي على هذه المشكلات عبر تحريك النصل بحركات عمودية دقيقة وسريعة — عادةً ما تصل إلى ١٥٠٠٠ حركة في الدقيقة — أثناء انتقال رأس الأداة. ويؤدي هذا التفاعل الديناميكي إلى عملية قص تشبه عمل المنشار، مما يفصل الألياف بوضوح دون تشويه المادة المحيطة. وبما أن القوة تُطبَّق على شكل نبضات قصيرة، فإن النصل يقطع المواد المرنة بمقاومة ميكانيكية ضئيلة، ما يقلل الحمل الميكانيكي الواقع على الهيكل العلوي (gantry) ويجعل من الممكن زيادة معدلات التغذية. والنتيجة هي قصٌّ أملس خالٍ من السحب، يحافظ على دقة الشكل ويسمح بمعدلات قص تصل إلى مترين في الثانية على المواد غير المنسوجة والمنسوجات الشائعة — ما ينعكس مباشرةً في تقليل أوقات الدورة دون التأثير على الجودة.
الأثر في العالم الواقعي: انخفاض متوسط في وقت الدورة بنسبة ٤٢٪ في إنتاج حشوات السيارات غير المنسوجة
استبدلت خط إنتاج يُصنّع حشوات غير منسوجة للسيارات سكاكين السحب التقليدية بنظام سكين تذبذبي، وحقّق متوسط خفض في زمن الدورة لكل قطعة بنسبة ٤٢٪. وتطلّب التشغيل قص أشكال معقّدة للحشوات من أقمشة صوفية كثيفة وقابلة للانضغاط ضمن تحملات دقيقة جدًّا. وقد أدى قدرة السكين التذبذبي على الحفاظ على قص نظيف دون تجمّع المادة إلى القضاء على التباطؤ المتكرر اللازم لإعادة وضع القطعة وإجراء أعمال الإصلاح. علاوةً على ذلك، أدّى انخفاض التشوه إلى تمكين النظام من العمل بسرعات خطية أعلى بنسبة ٣٠–٥٠٪ دون تجعّد الأطراف. ولاحظ المهندسون ليس فقط زيادة في سرعة الإنتاج، بل أيضًا اتساقًا أكبر في أبعاد القطع، ما خفّض معدلات الهدر. ويُبرز هذا الناتج كيف أن تفاعل الشفرة الديناميكي يعزّز مباشرةً معدل الإنتاج في البيئات ذات التنوّع العالي والمواد المرنة.
تحسين سرعة التحكم العددي بالحاسوب للسكين التذبذبي حسب نوع المادة
معدلات التغذية المثلى حسب فئة المادة: الرغوة، والصوف، والقماش المنسوج
يجب معايرة معدل التغذية لآلة التحكم العددي بالكمبيوتر ذات السكين المتذبذب وفقًا لكثافة المادة وصلابتها وسمكها لتجنب التفتت أو التمزق أو التآكل المفرط للشفرة. أما بالنسبة للمواد الرغوية (مثل البولي يوريثان والإيثيلين-أسيتات الفينيل)، فإن انخفاض الكثافة وارتفاع القابلية للانضغاط يسمحان بعمليات قص أسرع—عادةً ما تتراوح بين ٥٠٠ و٨٠٠ مم/ثانية—بينما قد تتطلب الألواح الرغوية السميكة تقليل السرعة للحفاظ على جودة الحواف. أما الصوف، نظرًا لطبيعته الليفية والمرنة قليلًا، فيتطلب سرعة أبطأ، غالبًا ما تتراوح بين ٣٠٠ و٥٠٠ مم/ثانية، لمنع التفلّط والتشوه عند الحواف. وأما الأقمشة المنسوجة—وخاصة تلك ذات النسج الدقيق—فهي الأكثر حساسية؛ لذا فإن معدلات التغذية المحيطة بـ ٢٠٠–٤٠٠ مم/ثانية مقترنة بتكرارات تذبذب أعلى تقلل من سحب الخيوط وتضمن قصًّا ناعمًا. وكما أكدته الدراسة المذكورة في مجلة عمليات التصنيع (٢٠٢٢)، فإن مواءمة معدل التغذية مع تردد تذبذب الشفرة يقلل العيوب عند الحواف بنسبة تصل إلى ٣٥٪. ويوضح الجدول أدناه النطاقات المُثلى.
| فئة المادة | الكثافة/الصلابة النموذجية | معدل التغذية الموصى به (مم/ثانية) | ملاحظات |
|---|---|---|---|
| رغوي (PU، EVA) | منخفض | 500–800 | معدلات أعلى للأسطح الأقل سمكًا |
| فيلت | متوسط | 300–500 | زيادة تردد التذبذب للحصول على حواف أنظف |
| قماش منسوج | منخفض إلى متوسط | 200–400 | استخدام شفرات حادة ذات أسنان دقيقة وتردّد تذبذب عالٍ |
التحكم التكيفي في السرعة باستخدام مستشعرات سماكة تعمل في الزمن الحقيقي
يسمح التحكم التكيفي في السرعة — الذي يعتمد على مستشعرات سماكة تعمل في الزمن الحقيقي مثل ماسحات الملفات فوق الصوتية أو الليزرية — لأنظمة الـ CNC ذات السكين التذبذبية بضبط معدل التغذية وسعة التذبذب وطول حركة السكين تلقائيًّا وفقًا لتغيرات المادة. وعند اكتشاف المستشعر لقسمٍ أكثر سماكة، تقلّل المنظومة السرعة مؤقتًا للحفاظ على جودة القطع؛ أما في الأجزاء الأقل سماكةً فتزيد السرعة لتحقيق أقصى إنتاجية. وقد أفاد تحليل أُجري عام ٢٠٢٤ في مجلة المجلة الدولية لتكنولوجيا التصنيع المتقدم بتحقيق مكاسب متوسطة في الإنتاجية بلغت ١٨٪ باستخدام هذا التعويض الديناميكي. ويؤدي هذا النهج إلى القضاء على التجارب والاختبارات اليدوية من قِبل المشغل، ويقلّل من الهدر، ويضمن دقة أبعاد متسقة طوال دورة الإنتاج الكاملة. وبتكامل هذه الخوارزميات التكيفية مع سماكة المادة في وحدات التحكم العددية الحديثة، يمكن معالجة المواد متعددة الطبقات أو غير المتجانسة دون الحاجة إلى برمجة مسبقة، ما يبسّط إعداد المهام بشكل كبير.
منشار سي إن سي ذو النصل التذبذبي مقابل طرق القطع البديلة: مقايضات بين السرعة والجودة
النصل التذبذبي مقابل النصل الجارّ: تحقيق توازن بين دقة الحافة وسرعة القطع الكامل
تقوم سكين السحب بقطع المادة عن طريق سحب شفرة ثابتة عبرها، مع الاعتماد على الدوران المماسي للحفاظ على اتجاه طرف الشفرة مُوافِقًا لاتجاه الخط المقطوع. وتؤدي هذه الطريقة إلى نتائجٍ ممتازة جدًّا في نعومة حواف القطع على المواد الرقيقة ومنخفضة الاحتكاك مثل الفينيل أو الورق. ومع ذلك، عند قطع المواد السميكية أو عالية الألياف — كالفيليه المستخدم في صناعة السيارات أو الإسفنج الكثيف — يزداد الاحتكاك، ما يؤدي إلى انحراف الشفرة ويتطلب خفض سرعة التغذية لتفادي الانثناء. أما آلة التحكم العددي (CNC) المزودة بسكين تذبذبية فتتجاوز هذه القيود بفضل حركتها الترددية العالية، التي تقلل مقاومة السحب الكلية. فحركتها السريعة الصاعدة والهابطة تقطع الألياف تدريجيًّا، مما يقلل المقاومة إلى أدنى حدٍّ ويسمح بسرعات قطع كاملة تفوق عادةً سرعات سكين السحب بنسبة ٣٠–٥٠٪. وعلى الرغم من أن سكين السحب قد تُنتج حافةً أنظفَ قليلًا تحت المجهر على الأغشية الحساسة، فإن الميزة الزمنية الكبيرة لسكين التذبذب تكون حاسمة في بيئات الإنتاج حيث يُعد اختصار زمن الدورة أمرًا بالغ الأهمية، بينما يُقبل بسهولةٍ تشوُّه طفيف في سطح القطع في معظم تطبيقات المواد المرنة.
المزايا مقارنةً بالتنقّل: لا اهتزاز، وحرارة ضئيلة جدًّا، واستجابة فورية لمسار الأداة
تعتمد ماكينات التحكم العددي الحاسوبي (CNC) التنقّلية على أدوات دوّارة عالية السرعة تُزيل المادة عبر الاحتكاك. أما على الركائز المرنة، فإن هذا يُولِّد حرارة احتكاك قد تذيب الألياف الاصطناعية أو تترك آثار حروق، كما أن قوى القطع الجانبية غالبًا ما تسبب الاهتزاز—أي الاهتزازات التي تُضعف جودة الحواف ودقّتها. وبالمقابل، تستخدم رأس القطع التذبذبي المتخصّص مبدأ قطع بارد غير دوار. إذ يتذبذب السكين عموديًّا، فيقطع المادة دون توليد حرارة ملحوظة أو أحمال جانبية، مما يلغي الاهتزاز تمامًا. وهذا يمكّن الماكينة من تنفيذ حدود معقّدة بتغييرات فورية في مسار الأداة وبأقصى سرعة، دون الحاجة إلى منحدرات إبطاء مثلما تتطلّبه ماكينات التنقّل عند الزوايا الحادة. والنتيجة هي ميزة واضحة في زمن الدورة: فالقصّ المستقيم والمنحني يُنفَّذان في حركة واحدة سلسة، مع تجنّب خطوات التشطيب الثانوية أو التنظيف التي تُطبَّق عادةً على الأجزاء المنقَّلة.
المعلمات الرئيسية لنظام التحكم العددي بالحاسوب للسكين المتذبذب التي تُحسّن كفاءة القطع إلى أقصى حد
التناغم بين زاوية طرف السكين وتكرار التذبذب للمواد عالية المرونة
تتشوّه المواد عالية المرونة مثل الإسفنج اللين والمنسوجات بسهولة تحت ضغط نصل السكين. ويجب أن تتطابق هندسة طرف السكين في نظام التحكم العددي بالحاسوب المتذبذب مع تكرار التذبذب لمنع سحب المادة. فزاوية الطرف الرفيع والحادة تقلل من قوة الدخول، بينما يُحدث التذبذب عالي التكرار (من ٨٠٠٠ إلى ١٢٠٠٠ دورة في الدقيقة — أو حتى ٢٤٠٠٠ دورة في الدقيقة عند قص الطبقات الأكثر كثافة) حركة تشبيهية بالمنشار المصغر تقطع الألياف دون تكتّلها. وتشير الدراسات إلى أن عدم توافق معدل التغذية مع تكرار الاهتزاز يؤدي إلى ازدياد العيوب على الحواف بنسبة ٢٥–٤٠٪ ( الاستيفاء في أنظمة التحكم العددي بالحاسوب والتحكم في الحركة ، دار سبرينغر، ٢٠٢٢). ويضمن التنسيق بين هذه المعلمات إتمام قطع نظيف تمامًا عبر المادة، بحيث لا يتقدّم الأداة في كل ضربة نزولية أكثر من طول حافة القطع الفعّالة للنصل — ما يحقّق أقصى استفادة ممكنة من الإنتاجية والدقة البعدية.
الأسئلة الشائعة
ما هو نظام التحكم العددي بالحاسوب للسكين المتذبذب؟
نظام التحكم العددي الحاسوبي لسكين تذبذبية هو أداة آلية تستخدم حركات عمودية دقيقة وسريعة لقطع المواد، بدلًا من سحب أو تدوير الشفرة. وهذا يمكّن من قطع دقيق للمواد المرنة مثل الرغوة والفليل والقماش.
كيف يقلل نظام التحكم العددي الحاسوبي لسكين تذبذبية من تشوه المادة؟
يُطبِّق نظام السكين التذبذبية انخراطًا ديناميكيًّا للشفرة، حيث تقلل النبضات القصيرة من الحركة العمودية من السحب والتشوه، ما يسمح بقطع نظيف ودقيق على الركائز المرنة.
ما المواد الأنسب لأنظمة التحكم العددي الحاسوبي لسكين تذبذبية؟
تشمل المواد الشائعة الرغوة (مثل PU وEVA) والفليل والأقمشة المنسوجة وغيرها من الركائز المرنة أو القابلة للانضغاط. ويمكن ضبط معدلات التغذية وتكرار تذبذب الشفرة وفقًا لنوع المادة وسمكها.
كيف يختلف نظام التحكم العددي الحاسوبي لسكين تذبذبية عن أنظمة السكين الساحبة؟
تتفوق أنظمة التحكم العددي الحاسوبي لسكين تذبذبية في السرعة والفعالية عند قطع المواد السمكية ذات الألياف الكثيفة، بينما تكون أنظمة السكين الساحبة أكثر ملاءمةً للمواد الرقيقة ومنخفضة الاحتكاك مثل الفينيل والورق.
هل يمكن لأنظمة التحكم العددي بالحاسوب المزودة بسكاكين تذبذبية معالجة الأنماط المعقدة؟
نعم، يسمح مبدأ القطع البارد غير الدوراني للسكاكين التذبذبية بتغيير مسارات الأداة بدقة عالية وبسرعة كبيرة، ما يجعلها مثالية للأشكال والحدود المعقدة.
جدول المحتويات
- لماذا تُوفِّر آلة التحكم العددي بالحاسوب المزودة بسكين متذبذب سرعةً فائقةً على المواد المرنة
- تحسين سرعة التحكم العددي بالحاسوب للسكين التذبذبي حسب نوع المادة
- منشار سي إن سي ذو النصل التذبذبي مقابل طرق القطع البديلة: مقايضات بين السرعة والجودة
- المعلمات الرئيسية لنظام التحكم العددي بالحاسوب للسكين المتذبذب التي تُحسّن كفاءة القطع إلى أقصى حد
-
الأسئلة الشائعة
- ما هو نظام التحكم العددي بالحاسوب للسكين المتذبذب؟
- كيف يقلل نظام التحكم العددي الحاسوبي لسكين تذبذبية من تشوه المادة؟
- ما المواد الأنسب لأنظمة التحكم العددي الحاسوبي لسكين تذبذبية؟
- كيف يختلف نظام التحكم العددي الحاسوبي لسكين تذبذبية عن أنظمة السكين الساحبة؟
- هل يمكن لأنظمة التحكم العددي بالحاسوب المزودة بسكاكين تذبذبية معالجة الأنماط المعقدة؟