
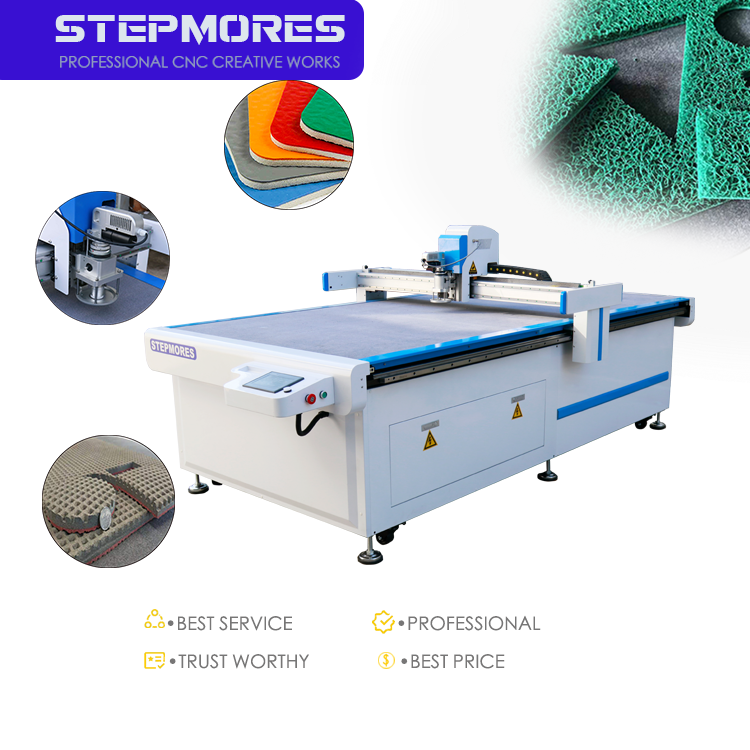
Warum die CNC-Maschine mit oszillierendem Messer eine überlegene Geschwindigkeit bei flexiblen Materialien bietet
Die dynamische Messereinbindung minimiert Verformung und Zugwiderstand
Flexible Materialien wie Schaumstoff, Filz und Gewebe neigen dazu, unter statischem Messerdruck zu knicken oder sich zu dehnen, was zu Zugwiderstand und dimensionsbezogenen Fehlern führt. Ein oszillierendes Messer-CNC-System vermeidet diese Probleme, indem es die Klinge in schnellen, vertikalen Mikrobewegungen – typischerweise bis zu 15.000 Hub pro Minute – bewegt, während der Werkzeugkopf entlangfährt. Diese dynamische Interaktion erzeugt eine sägeähnliche Schneidwirkung, die Fasern sauber trennt, ohne das umgebende Material zu verformen. Da die Kraft in kurzen Impulsen aufgebracht wird, schneidet die Klinge durch nachgiebige Substrate mit minimalem Reibungswiderstand, wodurch die mechanische Belastung des Portalrahmens verringert und höhere Vorschubgeschwindigkeiten ermöglicht werden. Das Ergebnis ist ein glatter, zugfreier Schnitt, der die Formgenauigkeit bewahrt und Schnittgeschwindigkeiten von bis zu zwei Metern pro Sekunde bei gängigen Vliesstoffen und Textilien zulässt – was sich direkt in kürzeren Zykluszeiten bei unveränderter Qualität niederschlägt.
Praxisrelevante Wirkung: Durchschnittliche Zykluszeit-Reduktion um 42 % bei der Herstellung von Automobil-Vliesdichtungen
Eine Fertigungslinie zur Herstellung von Automobil-Dichtungen aus Vliesstoff ersetzte herkömmliche Schleifmesser durch ein oszillierendes Messersystem – und erzielte eine durchschnittliche Reduktion der Zykluszeit pro Teil um 42 %. Die Bearbeitung erforderte das Schneiden komplexer Dichtungsformen aus dichten, kompressiblen Filzen mit engen Toleranzen. Die Fähigkeit des oszillierenden Messers, einen sauberen Schnitt ohne Materialverdrängung zu gewährleisten, beseitigte häufige Verlangsamungen zum Neupositionieren und Nacharbeiten. Zudem ermöglichte die geringere Verformung, das System mit 30–50 % höheren Vorschubgeschwindigkeiten zu betreiben, ohne dass es zu Ausfransungen an den Kanten kam. Die Ingenieure stellten nicht nur schnellere Ausbringungsraten fest, sondern auch konsistentere Teilemaße, wodurch die Ausschussrate sank. Dieses Ergebnis unterstreicht, wie dynamisches Messereingreifen die Durchsatzleistung in Umgebungen mit hoher Variantenvielfalt und flexiblen Materialien direkt steigert.
Materialspezifische CNC-Geschwindigkeitsoptimierung mit oszillierendem Messer
Optimale Vorschubgeschwindigkeiten nach Materialklasse: Schaumstoff, Filz und Gewebe
Die Vorschubgeschwindigkeit einer oszillierenden Messer-CNC-Maschine muss auf die Dichte, Härte und Dicke des Materials abgestimmt werden, um Ausfransungen, Einrisse oder übermäßigen Messerverschleiß zu vermeiden. Bei Schaumstoffen (z. B. Polyurethan, EVA) ermöglichen geringe Dichte und hohe Kompressibilität ein schnelleres Schneiden – typischerweise 500–800 mm/s – während dickere Schaumstoffe reduzierte Geschwindigkeiten erfordern, um die Schnittkantenqualität zu bewahren. Filz mit seiner faserigen und leicht elastischen Struktur erfordert ein langsameres Vorgehen, üblicherweise 300–500 mm/s, um Flusenbildung und Verzerrung der Kanten zu verhindern. Gewebte Stoffe – insbesondere solche mit empfindlichen Gewebestrukturen – sind am sensibelsten; Vorschubgeschwindigkeiten von etwa 200–400 mm/s in Kombination mit höheren Oszillationsfrequenzen minimieren das Herausziehen einzelner Fäden und gewährleisten einen sauberen Schnitt. Wie in der Zeitschrift für Fertigungsprozesse (2022) bestätigt, verringert die Abstimmung der Vorschubgeschwindigkeit auf die Messer-Oszillationsfrequenz Randfehler um bis zu 35 %. Die nachfolgende Tabelle fasst die optimalen Bereiche zusammen.
| Materialklasse | Typische Dichte/Härte | Empfohlene Vorschubgeschwindigkeit (mm/s) | Hinweise |
|---|---|---|---|
| Schaumstoff (PU, EVA) | Niedrig | 500–800 | Höhere Geschwindigkeiten bei dünneren Platten |
| Filz | Mittel | 300–500 | Erhöhung der Schwingungsfrequenz für sauberere Kanten |
| Gewebter Stoff | Niedrig bis mittel | 200–400 | Verwendung scharfer, feinzahniger Sägeblätter und hoher Schwingungsfrequenz |
Adaptive Geschwindigkeitsregelung mithilfe von Sensoren zur Echtzeit-Dickenmessung
Die adaptive Geschwindigkeitsregelung – unter Einsatz von Sensoren zur Echtzeit-Dickenmessung wie Ultraschall- oder Laser-Profilscannern – ermöglicht es CNC-Systemen mit oszillierendem Messer, Vorschubgeschwindigkeit, Schwingungsamplitude und Messerhub automatisch an Materialunterschiede anzupassen. Sobald der Sensor einen dickeren Bereich erkennt, verringert das System kurzfristig die Geschwindigkeit, um die Schnittqualität zu bewahren; bei dünneren Bereichen erhöht es die Geschwindigkeit, um den Durchsatz zu maximieren. Eine Analyse aus dem Jahr 2024 im Internationalen Zeitschrift für fortgeschrittene Fertigungstechnologie berichtete einen durchschnittlichen Produktivitätszuwachs von 18 % durch diese dynamische Kompensation. Dieser Ansatz eliminiert das manuelle Ausprobieren durch den Bediener, reduziert Ausschuss und gewährleistet eine konsistente Maßgenauigkeit über gesamte Fertigungsläufe hinweg. In Verbindung mit modernen CNC-Steuerungen können dickadaptierte Algorithmen mehrschichtige oder inhomogene Materialien ohne Vorprogrammierung verarbeiten und vereinfachen so die Auftragsvorbereitung erheblich.
Schwingmesser-CNC im Vergleich zu alternativen Schneidverfahren: Geschwindigkeits- und Qualitätskompromisse
Schwingmesser im Vergleich zum Zugmesser: Ausgewogenes Verhältnis zwischen Kantengenauigkeit und Durchtrenngeschwindigkeit
Ein Schleifmesser schneidet, indem es eine unbewegliche Klinge durch das Material zieht und sich dabei auf die tangentiale Drehung verlässt, um die Spitze stets in Richtung des Schnittvektors auszurichten. Diese Methode erzeugt sehr glatte Schnittränder bei dünnen, reibungsarmen Materialien wie Vinyl oder Papier. Bei dickeren oder faserreichen Werkstoffen wie Automobilfilz und dichtem Schaumstoff steigt jedoch die Reibung, was zu einer Ablenkung der Klinge führt und langsamere Vorschubgeschwindigkeiten erfordert, um ein Knicken zu vermeiden. Ein oszillierendes Messer-CNC überwindet diese Einschränkung durch eine hochfrequente Hubbewegung, die den Gesamtwiderstand verringert. Die schnelle Auf-und-ab-Bewegung trennt die Fasern schrittweise und minimiert so den Widerstand, wodurch Durchschnittsgeschwindigkeiten oft um 30–50 % höher liegen als bei Schleifmesser-Konfigurationen. Zwar kann das Schleifmesser bei empfindlichen Folien mikroskopisch sauberere Kanten erzeugen, doch ist der Geschwindigkeitsvorteil des oszillierenden Messers in Produktionsumgebungen entscheidend, wo die Reduzierung der Zykluszeit oberstes Gebot ist – die geringfügige Aufrauhung der Schnittfläche ist für die meisten Anwendungen mit flexiblen Materialien problemlos akzeptabel.
Vorteile gegenüber Fräsen: Kein Vibrieren, minimale Wärmeentwicklung und sofortige Werkzeugpfadreaktion
CNC-Fräsmaschinen nutzen hochdrehende Schneidwerkzeuge, die Material durch Abrieb entfernen. Bei flexiblen Substraten erzeugt dies Reibungswärme, die synthetische Fasern schmelzen oder Brandspuren hinterlassen kann; zudem führen seitliche Schnittkräfte häufig zu Vibrieren – Schwingungen, die die Kantenqualität und Genauigkeit beeinträchtigen. Im Gegensatz dazu arbeitet ein spezieller oszillierender Schneidkopf nach einem nicht rotierenden, kaltschneidenden Prinzip. Die Klinge bewegt sich vertikal oszillierend und durchtrennt das Material, ohne nennenswerte Wärme oder Seitkräfte zu erzeugen; Vibrieren wird dadurch vollständig vermieden. Dadurch kann die Maschine komplizierte Konturen mit sofortigen Werkzeugpfadänderungen bei voller Geschwindigkeit ausführen – ohne die Verzögerungsrampen, die Fräsmaschinen für scharfe Ecken benötigen. Das Ergebnis ist ein deutlicher Vorteil bei der Zykluszeit: Gerade sowie gekrümmte Schnitte werden in einer einzigen, fließenden Bewegung ausgeführt, wobei sekundäre Entgrat- oder Reinigungsschritte, wie sie bei gefrästen Teilen üblich sind, entfallen.
Wichtige CNC-Parameter für oszillierende Messer, die die Schnitt-Effizienz maximieren
Zusammenspiel von Spitzenwinkel und Oszillationsfrequenz bei hochdeformierbaren Materialien
Hochdeformierbare Materialien wie weiche Schaumstoffe und Textilien verformen sich leicht unter Messerdruck. Bei einer CNC-Maschine mit oszillierendem Messer müssen Geometrie der Messerspitze und Oszillationsfrequenz aufeinander abgestimmt sein, um ein Mitnehmen des Materials zu verhindern. Ein schlanker, spitzer Spitzenwinkel verringert die Eindringkraft, während eine hochfrequente Hin-und-Her-Bewegung (8.000–12.000 Zyklen pro Minute – oder bis zu 24.000 U/min bei dichteren Schichten) eine mikrosägende Wirkung erzeugt, die Fasern sauber durchtrennt, ohne sie zu verklumpen. Untersuchungen zeigen, dass bei einer Diskrepanz zwischen Vorschubgeschwindigkeit und Schwingungsfrequenz Randfehler um 25–40 % zunehmen ( CNC-Interpolation und Bewegungssteuerung , Springer, 2022). Eine Synchronisierung dieser Parameter gewährleistet einen sauberen Durchschnitt, wobei jeder Abwärtshub das Werkzeug um nicht mehr als die effektive Schneidkantenlänge des Messers vorantreibt – was sowohl die Produktionsrate als auch die Maßgenauigkeit maximiert.
FAQ
Was ist ein CNC-System mit oszillierendem Messer?
Ein CNC-System mit oszillierendem Messer ist eine Werkzeugmaschine, die schnelle vertikale Mikrobewegungen zum Schneiden von Materialien nutzt, anstatt eine Klinge zu ziehen oder zu drehen. Dadurch wird ein präzises Schneiden flexibler Materialien wie Schaumstoff, Filz und Gewebe ermöglicht.
Wie minimiert ein CNC-System mit oszillierendem Messer Materialverformung?
Das System mit oszillierendem Messer nutzt eine dynamische Klingeneinbindung, bei der kurze Impulse einer vertikalen Bewegung Reibung und Verformung minimieren und saubere sowie genaue Schnitte auf flexiblen Substraten ermöglichen.
Für welche Materialien eignen sich CNC-Systeme mit oszillierendem Messer am besten?
Zu den gängigen Materialien zählen Schaumstoff (PU, EVA), Filz, gewebte Stoffe sowie andere flexible oder kompressible Substrate. Vorschubgeschwindigkeiten und Oszillationsfrequenzen der Klinge können je nach Materialart und -dicke angepasst werden.
Wie unterscheidet sich ein CNC-System mit oszillierendem Messer von einem Drag-Knife-System?
CNC-Systeme mit oszillierendem Messer sind schneller und effektiver bei dickeren Materialien mit hohem Fasergehalt, während Drag-Knife-Systeme besser für dünne, reibungsarme Medien wie Vinyl und Papier geeignet sind.
Können CNC-Systeme mit oszillierenden Messern komplizierte Muster verarbeiten?
Ja, das nicht rotierende, kaltschneidende Prinzip oszillierender Messer ermöglicht komplizierte Werkzeugbahnänderungen bei hohen Geschwindigkeiten und eignet sich daher ideal für komplexe Formen und Konturen.
Inhaltsverzeichnis
- Warum die CNC-Maschine mit oszillierendem Messer eine überlegene Geschwindigkeit bei flexiblen Materialien bietet
- Materialspezifische CNC-Geschwindigkeitsoptimierung mit oszillierendem Messer
- Schwingmesser-CNC im Vergleich zu alternativen Schneidverfahren: Geschwindigkeits- und Qualitätskompromisse
- Wichtige CNC-Parameter für oszillierende Messer, die die Schnitt-Effizienz maximieren
-
FAQ
- Was ist ein CNC-System mit oszillierendem Messer?
- Wie minimiert ein CNC-System mit oszillierendem Messer Materialverformung?
- Für welche Materialien eignen sich CNC-Systeme mit oszillierendem Messer am besten?
- Wie unterscheidet sich ein CNC-System mit oszillierendem Messer von einem Drag-Knife-System?
- Können CNC-Systeme mit oszillierenden Messern komplizierte Muster verarbeiten?