
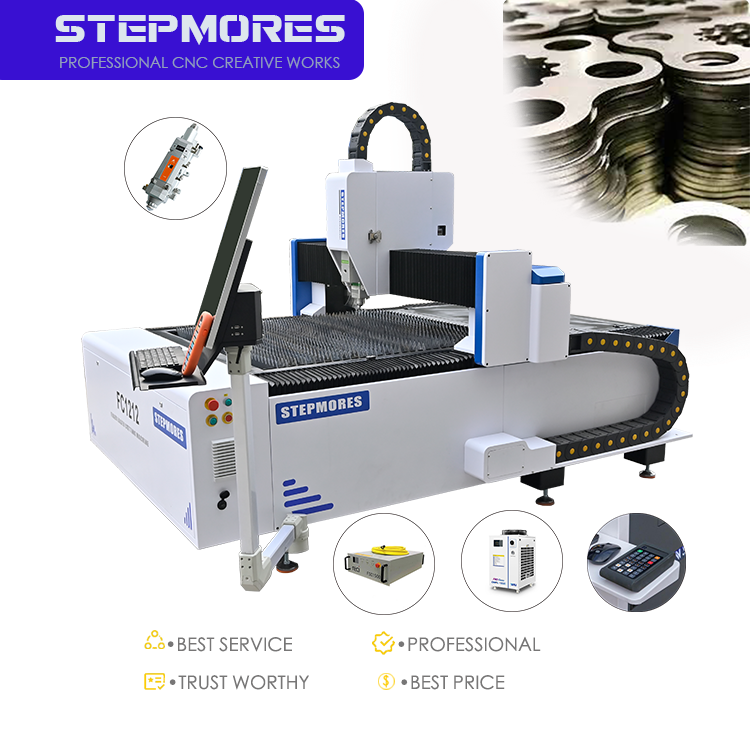
Edelstahl: Hochpräzise Bearbeitung für industrielle Anwendungen
Warum Edelstahl 304 und 316 die CNC-Faserlaser-Schneidmaschinen-Workflows dominieren
Austenitische Edelstähle 304 und 316 sind die Standardwerkstoffe der modernen Laserfertigung und lassen sich sauber auf einer CNC-Faserlaserschneidmaschine bearbeiten, wobei nur geringfügige Nachbearbeitung erforderlich ist. Ihre Marktdominanz beruht auf metallurgischer Stabilität und Korrosionsbeständigkeit: Der niedrige Kohlenstoffgehalt des Werkstoffs 304 unterdrückt die Karbidabscheidung während thermischer Zyklen, während der Molybdänzusatz im Werkstoff 316 die Beständigkeit gegen Lochkorrosion und interkristalline Korrosion weiter verbessert – ein entscheidender Vorteil für Anwendungen in der chemischen Industrie, im maritimen Bereich, in der Lebensmittelverarbeitung und in der Medizintechnik. Faserlaser erreichen bei diesen Sorten regelmäßig Maßtoleranzen von ±0,002–0,005 Zoll (±0,05–0,13 mm), Schnittbreiten unter 0,15 mm und Kantengüten (Ra) unter 1,6 μm bei dünnen Blechen – was häufig eine sekundäre Nachbearbeitung überflüssig macht. Der feine Fokus (<50 μm) in Kombination mit flexiblen Hilfsgasoptionen – Stickstoff für oxidfreie Schnittkanten, Argon für schweißkritische Teile und Druckluft für kostenorientierte Serien – ermöglicht eine präzise Steuerung von Kantengüte, Schnittgeschwindigkeit und Wärmeinput. Daher machen 304 und 316 über 70 % des industriellen Edelstahl-Laserschneidens aus; sie werden geschätzt für ihr vorhersehbares Verhalten der Wärmeeinflusszone (HAZ) und ihre hohe Wiederholgenauigkeit bei Serienfertigung.
Optimaler Dickenbereich (0,5–25 mm), Leistungseinstellungen und Schnittqualitätskennwerte
Faserlaser-Schneiden liefert optimale Qualität bei Edelstahl mit einer Dicke von 0,5 mm bis 25 mm; dabei werden Laserleistung und Hilfsgas gezielt über diesen Bereich skaliert. Bei Blechen bis zu 2 mm Dicke schneidet ein 1,5-kW-System mit Stickstoff bei 12–15 bar mit Geschwindigkeiten von 18–25 m/min; Schnittfugenbreiten liegen dabei bei nur 0,10 mm, die Kantenwinkelabweichung beträgt weniger als 0,05 mm. Im Dickenbereich von 3–10 mm arbeiten 3–4-kW-Laser mit Geschwindigkeiten von 1,5–5 m/min und erzeugen Schnittfugenbreiten von 0,15–0,25 mm – geeignet für architektonische Komponenten und Gehäuse in „as-cut“-Qualität. Bei 12–20 mm Dicke kommen üblicherweise 6–8-kW-Systeme mit Sauerstoff als Hilfsgas zum Einsatz, um wirtschaftliche Schnittgeschwindigkeiten zu gewährleisten; dies führt jedoch zu einer dünnen Oxidschicht, die meist durch leichtes Strahlverfahren (Bead Blasting) entfernt wird. Bei 25-mm-Platten schneiden 10–12-kW-Laser kontinuierlich mit ca. 0,6 m/min; die Kantenverjüngung (Taper) steigt auf 1–2° an, und die Wärmeeinflusszone (HAZ) erstreckt sich über 0,3–0,5 mm. Branchendaten bestätigen, dass ein 6-kW-Faserlaser bei optimierter Fokusposition und Gasstromführung die Abweichung der Schnittfugenbreite über eine komplette 4×8-Fuß-Platte aus 304-Edelstahl mit bis zu 10 mm Dicke unter 0,03 mm halten kann – weshalb er die bevorzugte Plattform für hochgradig variantenreiche, kleinserienige Präzisionsfertigung ist.
Kohlenstoffstahl: Ausgewogenes Verhältnis aus Schnelligkeit, Schnittkantenqualität und Hilfsgasstrategie
Die Auswahl des richtigen Hilfsgases und der geeigneten Prozessparameter ist entscheidend beim Einsatz einer CNC-Faserlaserschneidmaschine für Kohlenstoffstahl, da das Verhältnis zwischen Schneidgeschwindigkeit und Schnittkantenqualität die nachfolgenden Bearbeitungsschritte unmittelbar beeinflusst.
Sauerstoff- versus Stickstoff-Hilfgas: Abwägung hinsichtlich Schnittgeschwindigkeit, Oxidation und Nachbearbeitungsanforderungen
Sauerstoff bleibt das Standard-Hilfsgas für Kohlenstoffstahl aufgrund seiner exothermen Reaktion mit Eisen, die die thermische Energieeffizienz effektiv verdoppelt und die Schnittgeschwindigkeit um bis zu 30 % gegenüber Inertgasen steigert. Die typischen Betriebsdrücke liegen zwischen 0,8 und 1,2 bar. Diese Reaktion erzeugt jedoch eine dünne, harte Oxidschicht an der Schnittkante – was vor dem Lackieren oder Schweißen eine Nachbearbeitung durch Schleifen, Strahlen oder Säurebehandlung erforderlich macht. Stickstoff, bei höheren Drücken (18–25 bar) zugeführt, erzeugt eine oxidfreie, schweißfertige Oberfläche, arbeitet jedoch 20–30 % langsamer und verursacht deutlich höhere Gas-Kosten pro Meter. Fertigerbetriebe mit Fokus auf Durchsatz – beispielsweise bei der Herstellung von Tragwerksrahmen – wählen üblicherweise Sauerstoff; solche mit Anspruch an sichtbare Baugruppen, hochpräzise Schweißkonstruktionen oder pulverbeschichtete Oberflächen bevorzugen Stickstoff. Die Entscheidung spiegelt letztlich das akzeptable Budget für Nachbearbeitung sowie die geforderte Oberflächenqualitätsklasse wider.
Zuverlässige Verarbeitungsgrenzen für Q235 und A36 bis 20 mm unter Minimierung von Spritzern und Schlacke
Q235- und A36-Kohlenstoffstähle lassen sich zuverlässig bis zu einer Dicke von 20 mm mit Sauerstoffunterstützung auf Faserlasern mit einer Leistung von mindestens 6 kW schneiden. Bei einer Materialdicke von 12 mm erfolgt das Schneiden stabil mit Geschwindigkeiten zwischen 0,9 und 1,1 m/min; bei 20 mm sinkt die Geschwindigkeit auf 0,5–0,7 m/min. Schlacke- und Spritzerbildung werden hauptsächlich durch drei steuerbare Parameter reduziert: Fokusposition, Düsenabstand und Gasreinheit. Durch Positionieren des Fokuspunkts 0,5–1,0 mm unterhalb der Werkstoffoberfläche wird eine vollständige Schmelzausstoßung gewährleistet und die Bildung von Schlacke an der Unterseite minimiert. Ein konstanter Düsenabstand von 1,0–1,5 mm sowie die Verwendung von Sauerstoff mit einer Reinheit von mindestens 99,5 % verhindern turbulente Strömung und Spritzerbildung an der Oberseite. Eine Vorinspektion auf Rost, Walzhaut und Ebenheit ist ebenso unverzichtbar – Oberflächenunregelmäßigkeiten lenken den Laserstrahl ab und führen zu Streifungseffekten. Bei Einhaltung dieser Steuerparameter werden Oberflächenrauhigkeitswerte (Ra) von 12,5 µm oder besser konsistent erreicht, ohne dass eine manuelle Nachbearbeitung erforderlich ist.
Nichteisenmetalle: Bewältigung der Reflektivität bei Aluminium, Messing und Kupfer
Materialspezifische Herausforderungen: Reflexionsvermögen, Wärmeleitfähigkeit und Oberflächenoxid-Management
Aluminium, Messing und Kupfer stellen bei der Faserlaser-Schneidtechnik deutlich unterschiedliche Herausforderungen dar, bedingt durch hohe optische Reflexion, schnelle Wärmeableitung und zähe Oberflächenoxide. Bei der 1-µm-Wellenlänge von Faserlasern reflektiert Aluminium über 90 % der einfallenden Energie – Kupfer noch mehr – was ohne Schutzausrüstung ein erhebliches Risiko für Rückreflexionsschäden an den Optiken darstellt. Ihre hohe Wärmeleitfähigkeit – bei Kupfer ca. 400 W/m·K, bei Aluminium ca. 235 W/m·K – leitet Wärme schneller aus dem Schnittspalt heraus als bei Eisenwerkstoffen, wodurch eine präzisere Fokussierung, höhere Spitzenleistung und exakte Impulssteuerung erforderlich sind. Zudem schmelzen die natürlichen Oxide auf Aluminium (Al₂O₃) und Kupfer (CuO/Cu₂O) bei Temperaturen weit oberhalb der Schmelzpunkte der Grundmetalle, was zu inkonsistentem Aufschmelzen und schlechter Schnittkantenqualität führt, falls sie nicht gezielt kontrolliert werden. Effektive Strategien umfassen Oberflächenreinigung, Stickstoff-Zusatzgas zur Hemmung einer erneuten Oxidation sowie Anti-Reflex-Ausrüstung.
Bewährte Techniken zum sicheren und hochwertigen Schneiden von Aluminium 5052/6061 und Kupfer C110
Ein sicheres und hochwertiges Schneiden von Aluminium 5052 und 6061 erfordert integrierte Sicherheitsvorkehrungen: Systeme zur Absorption rückgestreuter Strahlung schützen die Optik, während Stickstoff als Hilfsgas saubere, schlackenfreie Schnittkanten gewährleistet. Die Prozessoptimierung umfasst eine erhöhte Impulsfrequenz sowie eine Fokuseinstellung knapp unterhalb der Oberfläche, um die Energie zu konzentrieren und die Wärmeeinflusszone (HAZ) zu minimieren. Eine optionale schwarze absorbierende Beschichtung verbessert zudem die Kopplungseffizienz bei stark reflektierenden Blechen. Für Kupfer C110 gelten noch strengere Vorgaben – spezielle Reflektionsabsorber, reduzierte Vorschubgeschwindigkeiten sowie eine sorgfältige Pflege der Optik sind unverzichtbar. Der Einsatz von Stickstoff als Hilfsgas ist zwingend erforderlich: Er ermöglicht eine effektive Ausschmelzung der Schmelze und verhindert Oxidation, wodurch helle und präzise Schnittkanten entstehen. Bei 1 mm dickem C110 lassen sich mit einem 1-kW-Laser Geschwindigkeiten von 1,2–1,5 m/min erreichen; dickere Abschnitte erfordern entsprechend höhere Laserleistung sowie abgestimmte Gasdynamik.
Einschränkungen bei der Materialverträglichkeit: Metalle, die besondere Vorsicht oder alternative Verfahren erfordern
Obwohl das CNC-Faserlaserschneiden eine breite Vielseitigkeit bietet, bergen bestimmte Metalle unannehmbare Risiken, sofern keine Gegenmaßnahmen ergriffen werden – oder sie erfordern gänzlich alternative Verfahren. Wesentliche Einschränkungen resultieren aus extremer Reflexivität, übermäßig hoher Wärmeleitfähigkeit oder der Bildung gesundheitsgefährdender Dämpfe.
Unbeschichteter Silber, poliertes hochreines Aluminium und Messinglegierungen mit Spiegelfinish reflektieren so viel einfallende Energie, dass Rückreflexionen Linsen, Fenster und Sensoren beschädigen können – was zu kostspieligen Ausfallzeiten führen kann. Selbst wenn ein katastrophaler Ausfall vermieden wird, führt eine inkonsistente Energiekopplung zu unvollständigen oder unregelmäßigen Schnitten.
Beschichtete oder geschichtete Materialien erfordern ebenfalls Vorsicht. Verzinkter Stahl setzt Zinkoxid-Dämpfe frei, die die Sensorfunktion beeinträchtigen und Atemwegsrisiken darstellen – daher ist eine leistungsstarke, zertifizierte Rauchabsaugung erforderlich. Ebenso erzeugen manganhaltige Legierungen oder bleihaltige Metalle während der Verdampfung toxische Dämpfe, was eine spezialisierte Lüftung sowie die Einhaltung der OSHA- und lokalen Arbeitsschutzvorschriften erfordert. Hochkohlenstoffstähle (z. B. 1095 oder Werkzeugstähle) lassen sich mechanisch schneiden, weisen jedoch eine gehärtete, spröde Wärmeeinflusszone (HAZ) auf, die zu Mikrorissen neigt – wodurch Verformbarkeit und Schweißfestigkeit beeinträchtigt werden.
Für alle derartigen Materialien ist vor dem Produktionsstart ein formeller Kompatibilitätstest unerlässlich, der Schnittqualität, Zusammensetzung der Dämpfe, optische Sicherheit sowie das Verhalten nach der Bearbeitung bewertet. Können Risiken nicht ausreichend reduziert werden, bleiben Plasma-, Wasserstrahl- oder mechanische Verfahren sicherere und zuverlässigere Alternativen.
FAQ
Was macht die Edelstahlqualitäten 304 und 316 ideal für das CNC-Faserlaserschneiden? – Ihre metallurgische Stabilität, Korrosionsbeständigkeit und vorhersehbare Verhalten der Wärmeeinflusszone machen sie für hochpräzises Schneiden mit minimalem Nachbearbeitungsaufwand geeignet.
Wie beeinflusst die Auswahl des Hilfsgases das Faserschneiden? – Die Art des Hilfsgases (Stickstoff, Sauerstoff) wirkt sich auf die Schnittkantenqualität, den Oxidationsgrad und die Betriebskosten aus und wird an die spezifischen Schneidanforderungen des jeweiligen Materials angepasst.
Welche Herausforderungen ergeben sich beim Schneiden von Nichteisenmetallen wie Aluminium oder Kupfer? – Hohe Reflexivität, hohe Wärmeleitfähigkeit und zähe Oxidschichten erschweren den Schneidprozess und erfordern spezialisierte Hardware sowie angepasste Schneidstrategien.
Können alle Metalle mit CNC-Faserlasermaschinen geschnitten werden? – Obwohl vielseitig einsetzbar, können CNC-Faserlaser Metalle mit extrem hoher Reflexivität oder gefährlichen Dampfemissionen nicht zuverlässig schneiden. In solchen Fällen sind alternative Verfahren erforderlich.
Inhaltsverzeichnis
- Edelstahl: Hochpräzise Bearbeitung für industrielle Anwendungen
- Kohlenstoffstahl: Ausgewogenes Verhältnis aus Schnelligkeit, Schnittkantenqualität und Hilfsgasstrategie
- Nichteisenmetalle: Bewältigung der Reflektivität bei Aluminium, Messing und Kupfer
- Einschränkungen bei der Materialverträglichkeit: Metalle, die besondere Vorsicht oder alternative Verfahren erfordern
- FAQ