
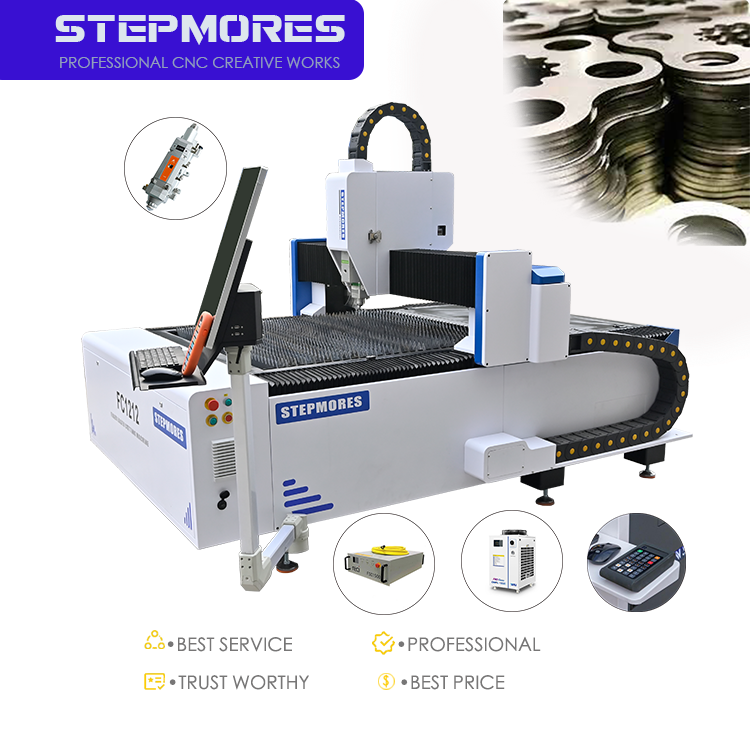
الفولاذ المقاوم للصدأ: المعالجة عالية الدقة للتطبيقات الصناعية
لماذا يهيمن الفولاذ المقاوم للصدأ من الدرجتين ٣٠٤ و٣١٦ على سير عمل آلات قطع الألياف الليزرية التحكم العددي الحاسوبي
تُعَدّ سبائك الفولاذ المقاوم للصدأ الأوستنيتيّة ٣٠٤ و٣١٦ العمود الفقري لتصنيع الليزر الحديث، حيث تُعالَج بسلاسة في ماكينات قص الليزر الليفية الخاضعة للتحكم العددي الحاسوبي (CNC)، مع أقل قدر ممكن من المعالجة اللاحقة بعد القص. ويَنبع هيمنة هذين الصنفين من استقرارهما المعدني ومقاومتهما للتآكل: فالمحتوى المنخفض من الكربون في صنف ٣٠٤ يكبح ترسيب الكربيدات أثناء التغيرات الحرارية المتكررة، بينما يعزِّز إضافي الموليبدنوم في صنف ٣١٦ مقاومته بشكل أكبر للتآكل النقطي والتآكل بين الحبيبات—وهو أمرٌ حاسمٌ في التطبيقات الكيميائية والبحرية وصناعة الأغذية والطبية. وتُحقِّق ليزرات الألياف بانتظام تحملات أبعادية تتراوح بين ±٠٫٠٠٢ و٠٫٠٠٥ بوصة (±٠٫٠٥ و٠٫١٣ مم) على هذين الصنفين، مع عرض شق القص أقل من ٠٫١٥ مم وخشونة الحافة (Ra) أقل من ١٫٦ ميكرومتر على الصفائح الرقيقة—ما يؤدي غالبًا إلى الاستغناء عن عمليات التشطيب الثانوية. وبفضل بقعة التركيز الدقيقة (<٥٠ ميكرومتر)، جنبًا إلى جنب مع خيارات مرنة لغازات المساعدة—مثل النيتروجين للحصول على حواف خالية من الأكاسيد، والأرجون للأجزاء التي تتطلب لحامًا دقيقًا، والهواء المضغوط في العمليات التي تراعي التكلفة—يمكن التحكم بدقة في جودة الحواف والسرعة ومقدار الحرارة المُدخلة. ونتيجةً لذلك، تمثِّل الصنفان ٣٠٤ و٣١٦ أكثر من ٧٠٪ من قص الفولاذ المقاوم للصدأ صناعيًّا باستخدام الليزر، نظرًا لسلوك منطقة التأثير الحراري (HAZ) المتوقَّع وقابليتهما العالية للتكرار في الإنتاج الضخم.
نطاق السماكة الأمثل (٠٫٥–٢٥ مم)، وإعدادات القدرة، ومعايير جودة الشق
يُوفِّر قصّ الليزر الليفي جودةً مثلى على الفولاذ المقاوم للصدأ بسماكات تتراوح بين ٠٫٥ مم و٢٥ مم، مع ضبط منهجي لقوة الليزر ونوع غاز المساعدة عبر هذه المدى. فعلى الألواح التي لا تتجاوز سماكتها ٢ مم، يحقّق نظام بقدرة ١٫٥ كيلوواط سرعات قصّ تتراوح بين ١٨ و٢٥ متراً/دقيقة باستخدام النيتروجين عند ضغط ١٢–١٥ بار، ما يُنتج شقوقاً ضيّقة تصل إلى ٠٫١٠ مم وعموديةً للحافة لا تتجاوز ٠٫٠٥ مم. أما في المدى من ٣ إلى ١٠ مم، فتعمل الليزرات ذات القدرة ٣–٤ كيلوواط بسرعات تتراوح بين ١٫٥ و٥ أمتار/دقيقة، وتتراوح عرض الشقوق فيها بين ٠٫١٥ و٠٫٢٥ مم — وهي مناسبة للتطبيقات المعمارية ومكونات التغليف دون الحاجة إلى تشغيل إضافي بعد القصّ. وفي السماكات من ١٢ إلى ٢٠ مم، تستخدم أنظمة الليزر بقدرة ٦–٨ كيلوواط عادةً الأكسجين كغاز مساعد للحفاظ على سرعات قصّ عملية، رغم أن ذلك يؤدي إلى تشكّل طبقة رقيقة من الأكاسيد، والتي تُعالَج عادةً بواسطة تنقية خفيفة بالكرات المعدنية. أما بالنسبة للألواح السميكة ٢٥ مم، فتقطع أنظمة الليزر بقدرة ١٠–١٢ كيلوواط باستمرار وبسرعة تبلغ نحو ٠٫٦ متر/دقيقة؛ حيث يرتفع ميل الحافة إلى ١–٢ درجة، ويمتد نطاق التأثير الحراري (HAZ) إلى ٠٫٣–٠٫٥ مم. وتؤكّد بيانات القطاع أن ليزر الألياف بقدرة ٦ كيلوواط، عند ضبط موضع البؤرة وتدفّق الغاز بدقة، يستطيع الحفاظ على انحراف عرض الشقّ ضمن حدود ٠٫٠٣ مم على كامل لوحة من الفولاذ المقاوم للصدأ من النوع ٣٠٤ مقاس ٤×٨ أقدام وبسماكة تصل إلى ١٠ مم — ما يجعله المنصة المفضّلة لتصنيع القطع الدقيقة عالية التنوّع ومنخفضة الإنتاج.
الفولاذ الكربوني: تحقيق التوازن بين السرعة وجودة الحافة واستراتيجية غاز المساعدة
يُعد اختيار غاز المساعدة والمعايير العملية المناسبة أمرًا بالغ الأهمية عند استخدام آلة قطع الليزر الليفية المُبرمَجة رقميًّا على الفولاذ الكربوني، لأن التوازن بين سرعة القطع وجودة الحافة يؤثر تأثيرًا مباشرًا على العمليات اللاحقة.
غاز الأكسجين مقابل غاز النيتروجين كغاز مساعد: مفاضلاتٌ تتعلَّق بسرعة القطع والأكسدة واحتياجات المعالجة اللاحقة
يظل الأكسجين غاز المساعدة القياسي لقطع الفولاذ الكربوني بسبب تفاعلـه الطارд للحرارة مع الحديد، ما يضاعف المدخل الحراري فعليًّا ويزيد سرعة القطع بنسبة تصل إلى ٣٠٪ مقارنةً بالغازات الخاملة. وتتراوح ضغوط التشغيل النموذجية بين ٠٫٨ و١٫٢ بار. ومع ذلك، فإن هذا التفاعل يُكوِّن طبقة رقيقة صلبة من الأكسيد على حافة القطع، مما يستدعي جَلْخ السطح أو تنظيفه بالانفجار الرملي أو الغسل الحمضي قبل الطلاء أو اللحام. أما النيتروجين، الذي يُزود عند ضغوط أعلى (١٨–٢٥ بار)، فيُنتج سطحًا خالياً من الأكاسيد وجاهزاً للحام مباشرةً، لكنه يعمل أبطأ بنسبة ٢٠–٣٠٪ ويترتب عليه تكاليف غاز أعلى بكثير لكل متر. ولذلك، يختار المصنعون الذين يولون الأولوية لمعدل الإنتاج—مثل منتجي الهياكل الإنشائية—الأكسجين عادةً؛ بينما يختار من يركّزون على التجميعات الظاهرة أو الوصلات الملحومة ذات التحملات الضيقة أو التشطيبات المطلية بالبودرة النيتروجين. وأخيراً، يعكس هذا القرار الميزانية المسموحة للمعالجة اللاحقة والدرجة المطلوبة لنوعية سطح القطع.
حدود المعالجة الموثوقة للفولاذ Q235 وA36 حتى سمك ٢٠ مم مع تقليل الانبعاثات والرواسب
يتم معالجة فولاذ الكربون Q235 وA36 بموثوقية حتى سماكة ٢٠ مم باستخدام غاز الأكسجين المساعد على الليزر الليفي ذي القدرة ٦ كيلوواط فأكثر. عند السماكة ١٢ مم، تحدث عملية القطع المستقرة بمعدل ٠٫٩–١٫١ متر/دقيقة؛ أما عند السماكة ٢٠ مم، فينخفض المعدل إلى ٠٫٥–٠٫٧ متر/دقيقة. ويتم التحكم أساسًا في الخبث والتناثر عبر ثلاثة عوامل قابلة للضبط: موقع البؤرة، والمسافة بين الفوهة والسطح، ونقاء الغاز. ويكفل وضع النقطة البؤرية على عمق ٠٫٥–١٫٠ مم تحت سطح المادة طرد كامل للذائب وتقليل الخبث عند السطح السفلي. كما أن الحفاظ على مسافة ثابتة بين الفوهة والسطح تتراوح بين ١٫٠–١٫٥ مم واستخدام أكسجين بنقاء ≥٩٩٫٥٪ يمنعان التدفق الاضطرابي والتناثر على السطح العلوي. وتشكل الفحوصات الأولية لاكتشاف الصدأ، والقشور المعدنية الناتجة عن الدرفلة، والانحرافات في استواء السطح أمرًا بالغ الأهمية أيضًا؛ إذ إن عدم انتظام السطح يؤدي إلى انحراف شعاع الليزر وظهور خطوط متوازية (striations). وبتطبيق هذه الضوابط، يُحقَّق باستمرار قيمة Ra تساوي ١٢٫٥ ميكرومتر أو أفضل دون الحاجة إلى التشطيب اليدوي.
المعادن غير الحديدية: التغلب على الانعكاسية في الألومنيوم والنحاس الأصفر والنحاس
تحديات محددة حسب المادة: الانعكاسية، والتوصيل الحراري، وإدارة أكاسيد السطح
تُشكِّل الألومنيوم والنحاس الأصفر والنحاس تحديات مختلفة في قص الليزر الليفي بسبب ارتفاع الانعكاسية البصرية، وسرعة تبدد الحرارة، وصلابة أكاسيد السطح. فعند الطول الموجي ١ ميكرومتر لليزر الليفي، يعكس الألومنيوم أكثر من ٩٠٪ من الطاقة الساقطة، أما النحاس فيعكس نسبةً أكبر، ما يشكِّل خطرًا جسيمًا على عدسات النظام بسبب الانعكاس العكسي ما لم تُستخدم معدات وقائية. كما أن التوصيل الحراري المرتفع لهذه المواد—حيث يصل إلى نحو ٤٠٠ واط/متر·كلفن للنحاس، ونحو ٢٣٥ واط/متر·كلفن للألومنيوم—يُبعد الحرارة عن شق القطع أسرع مما تفعله المعادن الحديدية، ما يستدعي تركيزًا أدق، وقدرةً قصوى أعلى، وسيطرةً دقيقة على النبضات. بالإضافة إلى ذلك، تذوب أكاسيد هذه المواد الطبيعية—مثل Al₂O₃ على الألومنيوم وCuO/Cu₂O على النحاس—عند درجات حرارة تفوق بكثير درجة انصهار المعادن نفسها، ما يؤدي إلى انصهار غير منتظم وجودة رديئة للحواف إن لم تُدار هذه الظاهرة بعناية. ومن الاستراتيجيات الفعَّالة تنظيف السطح، واستخدام غاز النيتروجين كغاز مساعد لمنع إعادة التأكسد، واستخدام معدات مقاومة للانعكاس.
تقنيات مُجربة لقص ألومنيوم ٥٠٥٢/٦٠٦١ والنحاس C١١٠ بشكلٍ آمن وعالي الجودة
يتطلب قص ألومنيوم ٥٠٥٢ و٦٠٦١ بشكلٍ آمن وعالي الجودة اعتماد إجراءات حماية متكاملة: فأنظمة امتصاص الانعكاس الخلفي تحمي العدسات البصرية، بينما يضمن غاز النيتروجين المساعد الحصول على حواف نظيفة خالية من الشوائب. ويشمل ضبط العملية رفع تردد النبضات وتحديد موضع البؤرة مباشرةً تحت السطح لتجميع الطاقة وتقليل منطقة التأثير الحراري (HAZ). ويمكن استخدام طبقة سوداء امتصاصية اختيارية لتحسين كفاءة الاقتران عند قص الصفائح شديدة الانعكاس. أما النحاس C١١٠ فيتطلّب بروتوكولات أكثر صرامةً: فتُستخدم فيه مогَزَّات انعكاس مخصصة، وتُخفض سرعة التغذية، وتُطبَّق صيانة دقيقة جدًّا للعدسات البصرية. ولا يمكن التنازل عن غاز النيتروجين المساعد؛ إذ يُمكّن من طرد المصهور بكفاءة ويمنع الأكسدة، ما يحقّق حوافًا لامعةً ودقيقةً. وباستخدام ليزر بقدرة ١ كيلوواط، يمكن بلوغ سرعات قص تتراوح بين ١,٢ و١,٥ متر/دقيقة على صفائح نحاس C١١٠ بسماكة ١ مم؛ أما الأجزاء السمكية فتتطلّب زيادةً تناسبيةً في القدرة الليزرية وضبطًا دقيقًا لديناميكية الغاز.
حدود توافقية المادة: المعادن التي تتطلب الحذر أو طرقًا بديلة
على الرغم من أن قص الألياف الليزرية باستخدام ماكينات التحكم العددي يوفّر مرونة واسعة، فإن بعض المعادن تشكّل مخاطر غير مقبولة دون اتخاذ تدابير تخفيفية — أو تتطلّب طرقًا بديلة بالكامل. وتنتج القيود الرئيسية عن الانعكاسية المفرطة، أو التوصيل الحراري الزائد، أو إنتاج أبخرة خطرة.
يَعكس الفضّة غير المغلفة، والألومنيوم عالي النقاء المصقول، وسبائك النحاس الأصفر ذات التشطيب المرآتي، كميةً كبيرةً جدًّا من الطاقة الساقطة، مما قد يؤدي إلى انعكاسٍ راجعٍ يُلحق الضرر بالعدسات والنوافذ وأجهزة الاستشعار — ما قد يتسبّب في توقّفات تشغيل مكلفة. وحتى عند تجنّب الفشل الكارثي، فإن اقتران الطاقة غير المنتظم يؤدي إلى قصٍّ غير كاملٍ أو غير منتظم.
وتتطلب المواد المغلفة أو المتعددة الطبقات أيضًا الحذر. فالفولاذ المجلفن يطلق أبخرة أكسيد الزنك التي تُضعف أداء المستشعرات وتُشكِّل مخاطر تنفسية—مما يستدعي استخدام أنظمة شفط الأبخرة القوية والمُعتمَدة. وبالمثل، فإن السبائك الغنية بالمنغنيز أو المعادن التي تحتوي على الرصاص تُنتج أبخرة سامة أثناء التبخر، ما يتطلَّب تهوية متخصصة والامتثال لمعايير إدارة السلامة والصحة المهنية (OSHA) واللوائح المحلية الخاصة بالصحة المهنية. أما الفولاذ عالي الكربون (مثل الدرجة 1095 أو فولاذ الأدوات) فيُقطَع ميكانيكيًّا، لكنه يكوِّن منطقة متأثرة بالحرارة (HAZ) صلبة وهشَّة، عرضة للتشقق المجهرية—مما يُضعف قابليته للتشكيل وسلامة اللحام.
وبالنسبة جميع هذه المواد، يُعد إجراء اختبار توافق رسمي—يقيِّم جودة القطع وتركيب الأبخرة والأمان البصري والسلوك بعد المعالجة—أمرًا ضروريًّا قبل الانتقال إلى الإنتاج الضخم. وعندما لا يمكن التخفيف من المخاطر بشكل كافٍ، تظل طرق البلازما أو قطع المياه أو الطرق الميكانيكية خيارات أكثر أمانًا وموثوقية.
الأسئلة الشائعة
ما الذي يجعل درجتي الفولاذ المقاوم للصدأ 304 و316 مثاليتين لقطع CNC بالليزر الليفي؟ - استقرارها المعدني، ومقاومتها للتآكل، وسلوك منطقة التأثير الحراري المتوقع يجعلها مناسبة للقطع عالي الدقة مع أقل قدر ممكن من المعالجة اللاحقة.
كيف يؤثر اختيار غاز المساعدة في قطع الألياف الليزرية؟ - أنواع غازات المساعدة (مثل النيتروجين والأكسجين) تؤثر على جودة الحواف ومستويات الأكسدة والتكاليف التشغيلية، وهي مُصمَّمة خصيصًا وفق متطلبات قطع المادة المحددة.
ما التحديات التي تظهر عند قطع الفلزات غير الحديدية مثل الألومنيوم أو النحاس؟ - الانعكاسية العالية، والتوصيل الحراري العالي، وطبقات الأكسيد العنيدة تُعقِّد عملية القطع، ما يستلزم أجهزةً متخصصة واستراتيجيات قطعٍ مُحكَمة.
هل يمكن قطع جميع الفلزات باستخدام آلات الليزر الليفية الخاضعة للتحكم العددي؟ - رغم تنوعها، لا تستطيع الليزر الليفية الخاضعة للتحكم العددي قطع الفلزات ذات الانعكاسية القصوى أو تلك التي تطلق أبخرة خطرة بشكلٍ موثوق؛ لذا قد تتطلب طرقًا بديلة.
جدول المحتويات
- الفولاذ المقاوم للصدأ: المعالجة عالية الدقة للتطبيقات الصناعية
- الفولاذ الكربوني: تحقيق التوازن بين السرعة وجودة الحافة واستراتيجية غاز المساعدة
- المعادن غير الحديدية: التغلب على الانعكاسية في الألومنيوم والنحاس الأصفر والنحاس
- حدود توافقية المادة: المعادن التي تتطلب الحذر أو طرقًا بديلة
- الأسئلة الشائعة