
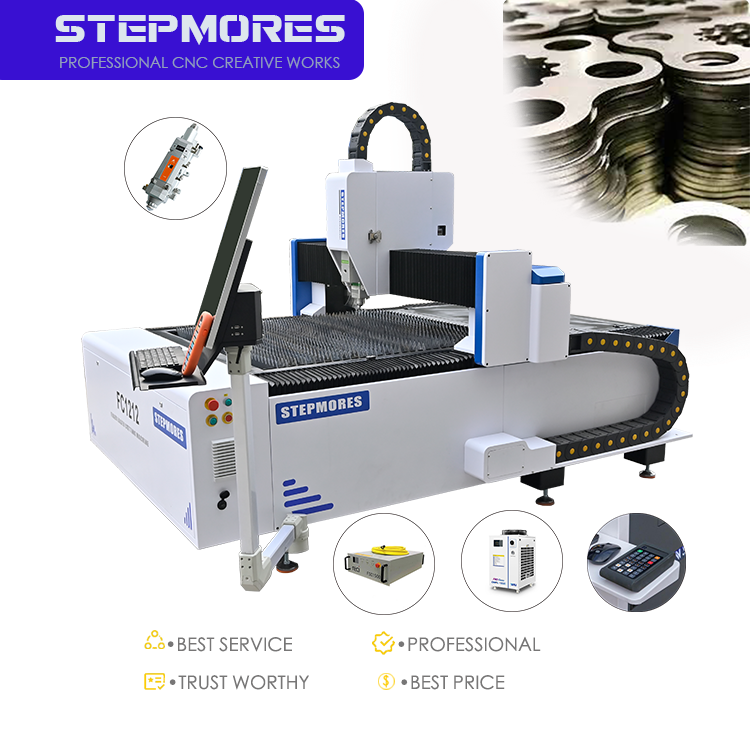
Acer Inoxidabilis: Tractatio Altae Praecisionis pro Applicationibus Industrialibus
Cur 304 et 316 acer inoxidabilis praecipue in operationibus machinae CNC ad secandum per fasciculum laseris fibrosi utuntur
Austenitic stainless steels 304 et 316 sunt principale materiae in moderna fabricatio per laser, tractatae pure in machina CNC pro sectione per laser fibrosus, cum minima post-sectione cura. Dominatio eorum ex stabilitate metallurgica et resistentia ad corrosionem oritur: paucus carbonis contentus in 304 carbide precipitationem durante thermicis cyclis reprimet, dum additio molibdeni in 316 resistentiam ad pitting et intergranularem corrosionem ulterius augent—quod in applicationibus chemicis, maritimis, alimentariis et medicis valde necessarium est. Lasers fibrosi saepissime dimensionales tolerantias ±0.002–0.005 pollicum (±0.05–0.13 mm) in his gradibus attingunt, cum latitudine incisionis sub 0.15 mm et asperitate marginis (Ra) sub 1.6 μm in tenuibus laminis—quod saepe secundariam finitionem tollit. Finis focalis (<50 μm), coniunctus cum flexibilibus optionibus gasis adiuvantis—nitrogeno pro marginibus sine oxide, argono pro partibus criticis ad soldaturam, et aere compresso pro operationibus sensibilibus ad pretium—praecisam regulam qualitatis marginis, velocitatis et caloris input permittit. Propter hoc, 304 et 316 plus quam 70% industrialis sectionis per laser in stainless steel constituunt, quia praedictabilis comportamentum zona afflicta a calore (HAZ) et alta repetibilitas in productione massiva valentur.
Intervallo ottimale di spessore (0,5–25 mm), impostazioni di potenza e parametri di riferimento per la qualità della fessura
Fiber laser cutting offert optimam qualitatem in accipitro inoxido inter 0.5 mm et 25 mm crassitudinem, ubi potentia et electio gasis auxiliaris graduatim variatur per hanc scalae. Pro laminis usque ad 2 mm, systema 1.5 kW secat ad 18–25 m/min utendo nitrogenio ad 12–15 bar, producens incisiones tam angustas quam 0.10 mm et perpendicularitatem marginis intra 0.05 mm. In intervallo 3–10 mm, laser 3–4 kW operantur ad 1.5–5 m/min cum incisionibus 0.15–0.25 mm—idoneae pro architectura et custodiis ‘ut-secatum’. Ad 12–20 mm, systemata 6–8 kW saepe utuntur oxygenio auxiliari ut velocitates idoneae manent, licet haec stratum tenuem oxydii inducat, quod saepe leviter exsufflatur. Pro lamina 25 mm, laser 10–12 kW secant constanter ad ~0.6 m/min; inclinatio marginis ascendit ad 1–2° et zona afflicta per calorem (HAZ) extenditur ad 0.3–0.5 mm. Data industriae confirmant quod, cum positione focali et fluxu gasis optima, laser fiber 6 kW potest tenere deviationem latitudinis incisionis sub 0.03 mm per totam laminam 4×8 pedum de accipitro inoxido 304 usque ad 10 mm—ergo est praefertum systema pro fabrica praecisa, mixta alta, volumine parvo.
Acer Carbonicum: Concordantia Inter Velocitatem, Qualitatem Marginis, et Strategiam Gasis Adiuvantis
Eligere idoneum gas adiuvans et parametres processus est criticum cum machina CNC ad sectionem laseris fibrosi utitur in acero carbonico, quoniam aequilibrium inter velocitatem sectionis et qualitatem marginis directe afficit operationes subsequentes.
Gas adiuvans oxygenium vs. nitrogenium: commutationes in velocitate sectionis, oxidatione, et necessitatibus post-transeundis
Oxygenem manet gasum auxiliarem normalem pro aere ferro-carbonico propter reactionem exothermicam cum ferro, quae efficaciter duplicat inpensam thermicam et accelerat velocitatem sectionis usque ad 30% comparata ad gases inertos. Pressiones operativae typicae variant ab 0,8 usque ad 1,2 bar. Tamen haec reactio format tenuem, duram stratum oxidicum in orlo secto—quod postulat limationem, pulvereum impetum, aut lavationem acida antequam pingatur aut soldetur. Nitrogenium, quod ad altiores pressiones (18–25 bar) adfertur, producit superficiem sine oxido, paratam ad soldandum, sed operatur 20–30% lentius et onerat multo altiores impensas pro metro. Fabricatores qui praecipue spectant ad celeritatem processus—ut, exempli gratia, qui fabricant structuras metallicas—communiter eligunt oxygenium; qui vero spectant ad partes visibiles, ad iuncturas strictae tolerantiae, aut ad finitiones pulveris pictae, eligunt nitrogenium. Haec electio denique reflectit acceptabilem impensarum post-processum summam et necessariam classis finitionis superficiei.
Limites fiduciales processus pro Q235 et A36 usque ad 20 mm, cum mitigatione spatter et dross
Q235 et A36 carbon steels sunt secure tractatae usque ad 20 mm per oxygen-assist in fiber lasers quae 6 kW et supra valent. Ad 12 mm, secatio stabilis fit ad 0.9–1.1 m/min; ad 20 mm, velocitas cadit ad 0.5–0.7 m/min. Dross et spatter praecipue minuuntur per tres parametres regulabiles: positio focus, distantia inter nozzle et materiam, et puritas gas. Si punctum focus ponitur 0.5–1.0 mm infra superficiem materiae, tunc eiectionis completae fusibilis certificatur et dross inferior minuitur. Si distantia constans inter nozzle et materiam (1.0–1.5 mm) servatur et oxygen ≥99.5% puritatis utitur, fluxus turbulentus et spatter superioris partis evitantur. Prae-inspectio pro ruggine, squama ferri, et planitie pariter necessaria est—irregularitates superficiales fasciculum deflectunt et striationes causant. His regulis adhibitae, valores Ra 12.5 µm aut meliores constanter attinguntur sine ullo manuali finitione.
Metalla non-Ferrosa: Superatio reflectivitatis in Aluminium, Auricalco, et Cupro
Difficultates specificas ad materiam: reflectivitas, conductivitas thermalis, et administratio oxidum superficialis
Aluminium, aurichalcum, et cuprum difficultates distinctas praebent in sectione per laser fibros propter altam reflectivitatem opticam, rapidam dispersionem thermicam, et tenaces oxyda superficialia. Ad longitudinem undae 1 µm laserum fibrorum, aluminium plus quam 90% energiae incidentis reflectit—cuprum etiam magis—quod grave periculum damni opticorum propter reflexionem retrogradam constituit, nisi apparatus protectivi adsint. Alta conductivitas thermalis—cupri ~400 W/m·K, aluminium ~235 W/m·K—calorem a chasma cito aufert citius quam metalla ferrosa, quare focus strictior, potestas pica altior, et exactus pulsuum regula requiruntur. Praeterea, oxyda naturalia in aluminium (Al₂O₃) et cupro (CuO/Cu₂O) ad temperaturas multo superiores quam metalla ipsa funduntur, quod fusionem inconstans et qualitatem marginis deterioram efficit, nisi curentur. Strategiae efficaces includunt munditiam superficialem, nitrogenium auxiliare ut re-oxidatio inhibeatur, et apparatus anti-reflectivos.
Technicas probatas pro sectione secura et de alta qualitate de aluminium 5052/6061 et cuprum C110
Sectione secura et de alta qualitate de aluminium 5052 et 6061 requirit custodias integratas: systemata pro absorptione de retro-reflexionis protegunt opticas, dum gas auxiliare nitrogenium assicurat marginos puras et sine drossa. Adaptatio processus includit frequentionem pulsuum elevatam et positionem focalis sub superficie ad concentrandum energiam et minuendum HAZ. Coating nigrum absorptivum optionale meliorat ulterius efficaciam copulationis in laminis altissime reflexivis. Cuprum C110 exigit protocollos etiam strictiores—absorptores dedicationis pro reflexione, minutionem velocitatum progressionis, et maintenance rigorosam opticae. Gas auxiliare nitrogenium est indispensabile: permittit ejectionem efficacem materiae liquefactae et praevinet oxidationem, producens marginos lucidos et precisos. In lamina C110 de 1 mm, velocitates de 1,2–1,5 m/min sunt consequibiles cum laser de 1 kW; sectiones crassiores exigunt potentiam proportionabiliter superiorem et dynamica gas calibrata.
Limites de Compatibilitas de Material: Metallis Requiriente Cautela vel Methodos Alternativas
Dum secatio per CNC laser fibrosa offert versatilitatem late diffusam, quidam metalla praebent risus inacceptabiles sine mitigatione — aut requirunt methodos alternativas omnino. Limites principales oriuntur ex reflexione extrema, conductivitate thermica nimia, aut generatione fumorum periculosorum.
Argentum non-coatum, aluminium purissimum politum, et legationes aeneae speculum-similes tantum energiam incidentem reflectunt ut reflexio retrograda lentis, fenestras, et sensors damnet — quod potest causare interruptiones costosas. Etiam si defectus catastrophalis evitatur, copulatio energetica inconstans ducit ad sectiones incompletas vel erraticas.
Materialia cum revestimento aut stratis facta etiam cautelam postulant. Ferrum zincatum fumos oxiduli zinci emittit, qui functionem sensorum impediunt et periculum respiratorium constituunt — ideo extractionem fumorum validam et certificatam requirunt. Similiter, legamina dives in manganeso aut metalla plumbum continentia vapores toxicos generant dum vaporizantur, quare ventilatio specialis et adhaesio ad normas OSHA et sanitatis occupationalis localium necessaria est. Ferrum alti carbonis (exempli gratia 1095 aut ferrum ad instrumenta) mechanice secatur sed zona indurata et fragilis (HAZ) evolvitur, quae prone est ad microfissuras — ita formabilitatem et integritatem iunctionis minuit.
Pro omnibus huiusmodi materialibus experimentum formalis compatibilitatis — quod qualitatem sectionis, compositionem fumorum, securitatem opticam et comportamentum post processum aestimat — ante incrementum productionis essentiale est. Ubi pericula non satis mitigari possunt, methodi plasma, aquae iactilis, aut mechanicae manent tutiores et fidabiliores alternativae.
Quaestiones Frequentes
Quid facit gradus ferrum crassum 304 et 316 ideales ad sectionem CNC per laserem fibrosum? - Eorum stabilis metallurgica natura, resistentia ad corrosionem, et praedictum comportamentum in zona caloris affecta eos idoneos facit ad praecisionem altam in recidendo, cum minimo post-tratamento.
Quomodo electio gas auxiliaris effectum habet in recidendo per fibras laser? - Genera gas auxiliaris (azotum, oxygenium) qualitatem marginis, gradum oxidationis, et impensas operationales afficiunt, ad specificas necessitates recidendae materiae adaptata.
Quae difficultates oriuntur cum metalla non-ferrosa, ut aluminium aut cuprum, reciduntur? - Alta reflectivitas, conductivitas thermica, et tenaces strata oxydii processum recidendae complicare possunt, quae speciale apparatus et strategias recidendae exigunt.
Possuntne omnia metalla per machinas CNC fiber-laser recidi? - Licet versatiles sint, CNC fiber-laser non semper metalla cum extrema reflectivitate aut noxiis fumis emittentia secure recidere possunt. Methodi alternativae forte requiruntur.
Index Rerum
- Acer Inoxidabilis: Tractatio Altae Praecisionis pro Applicationibus Industrialibus
- Acer Carbonicum: Concordantia Inter Velocitatem, Qualitatem Marginis, et Strategiam Gasis Adiuvantis
- Metalla non-Ferrosa: Superatio reflectivitatis in Aluminium, Auricalco, et Cupro
- Limites de Compatibilitas de Material: Metallis Requiriente Cautela vel Methodos Alternativas
- Quaestiones Frequentes