
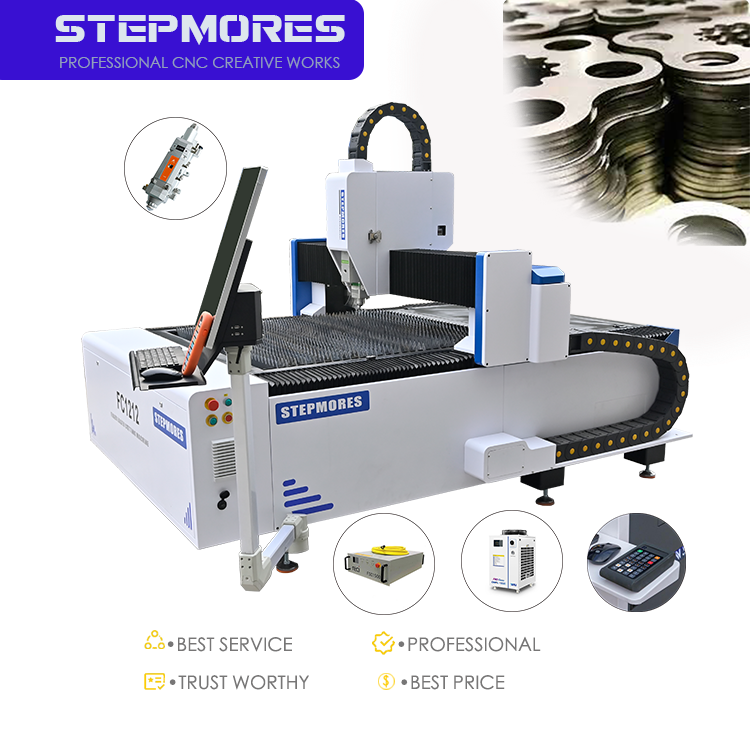
Acciaio inossidabile: lavorazione ad alta precisione per applicazioni industriali
Perché gli acciai inossidabili 304 e 316 dominano i flussi di lavoro delle macchine da taglio laser a fibra CNC
Gli acciai inossidabili austenitici 304 e 316 sono i materiali più utilizzati nella moderna lavorazione laser: vengono tagliati in modo pulito su macchine CNC per taglio laser a fibra, richiedendo trattamenti post-taglio minimi. La loro diffusione è dovuta alla stabilità metallurgica e alla resistenza alla corrosione: il basso contenuto di carbonio del 304 riduce la precipitazione di carburi durante i cicli termici, mentre l’aggiunta di molibdeno nel 316 migliora ulteriormente la resistenza alla corrosione da pitting e intergranulare—caratteristica fondamentale nelle applicazioni chimiche, marine, alimentari e mediche. I laser a fibra raggiungono regolarmente tolleranze dimensionali di ±0,002–0,005 pollici (±0,05–0,13 mm) su questi gradi, con larghezze di taglio inferiori a 0,15 mm e rugosità del bordo (Ra) inferiore a 1,6 μm su lamiere sottili—spesso eliminando la necessità di finiture secondarie. Il piccolo punto focale (<50 μm), unito alla flessibilità nella scelta dei gas ausiliari—azoto per bordi privi di ossidi, argon per componenti destinati alla saldatura e aria compressa per produzioni sensibili ai costi—consente un controllo preciso sulla qualità del bordo, sulla velocità e sull’input termico. Di conseguenza, i gradi 304 e 316 rappresentano oltre il 70% del taglio laser industriale di acciai inossidabili, apprezzati per il comportamento prevedibile della zona influenzata dal calore (HAZ) e per l’elevata ripetibilità nella produzione su larga scala.
Intervallo di spessore ottimale (0,5–25 mm), impostazioni di potenza e parametri di riferimento per la qualità della fessura
Il taglio con laser a fibra garantisce qualità ottimale sull'acciaio inossidabile con spessori compresi tra 0,5 mm e 25 mm; potenza del laser e scelta del gas ausiliario vengono regolate in modo graduale su tale intervallo. Per lamiere fino a 2 mm, un sistema da 1,5 kW opera a velocità di taglio comprese tra 18 e 25 m/min utilizzando azoto a pressione di 12–15 bar, ottenendo tagli (kerf) larghi fino a 0,10 mm e perpendicolarità del bordo entro 0,05 mm. Nell’intervallo 3–10 mm, laser da 3–4 kW operano a velocità comprese tra 1,5 e 5 m/min con tagli larghi 0,15–0,25 mm, adatti a applicazioni “as-cut” nel settore architettonico e per involucri. Per spessori da 12 a 20 mm, sistemi da 6–8 kW impiegano generalmente ossigeno come gas ausiliario per mantenere velocità operative accettabili, sebbene ciò generi uno strato sottile di ossido, solitamente rimosso mediante sabbiatura leggera. Per lastre da 25 mm, laser da 10–12 kW tagliano in modo stabile a circa 0,6 m/min; l’inclinazione del bordo raggiunge 1–2° e la zona termicamente alterata (HAZ) si estende fino a 0,3–0,5 mm. Dati industriali confermano che, con posizione focale e portata del gas ottimizzate, un laser a fibra da 6 kW riesce a mantenere la deviazione della larghezza del taglio inferiore a 0,03 mm su una lamiera completa da 4×8 piedi di acciaio inossidabile 304 fino a 10 mm di spessore, rendendolo la piattaforma preferita per la fabbricazione di precisione con elevata varietà di pezzi e bassi volumi.
Acciaio al carbonio: bilanciamento tra velocità, qualità del taglio e strategia del gas di assistenza
La scelta del gas di assistenza e dei parametri di processo è fondamentale quando si utilizza una macchina da taglio laser a fibra CNC su acciaio al carbonio, poiché l’equilibrio tra velocità di taglio e qualità del bordo influisce direttamente sulle operazioni successive.
Gas di assistenza ossigeno vs. azoto: compromessi tra velocità di taglio, ossidazione e necessità di post-elaborazione
L'ossigeno rimane il gas ausiliario standard per l'acciaio al carbonio grazie alla sua reazione esotermica con il ferro, che raddoppia efficacemente l'apporto termico e aumenta la velocità di taglio fino al 30% rispetto ai gas inerti. Le pressioni operative tipiche variano da 0,8 a 1,2 bar. Tuttavia, questa reazione forma uno strato sottile e duro di ossido sul bordo tagliato, che richiede rettifica, sabbiatura o pulizia acida prima di verniciatura o saldatura. L'azoto, erogato a pressioni più elevate (18–25 bar), produce una superficie priva di ossidi e pronta per la saldatura, ma opera con una velocità ridotta del 20–30% e comporta costi di gas significativamente maggiori al metro. I produttori che privilegiano la produttività — ad esempio quelli che realizzano telai strutturali — scelgono comunemente l'ossigeno; quelli che mirano ad assemblaggi visibili, saldature con tolleranze strette o finiture a polvere optano invece per l'azoto. La decisione riflette infine il budget accettabile per le lavorazioni successive e la classe di finitura superficiale richiesta.
Limiti affidabili di lavorazione per Q235 e A36 fino a 20 mm con mitigazione di schizzi e scorie
Gli acciai al carbonio Q235 e A36 vengono lavorati in modo affidabile fino a 20 mm utilizzando ossigeno ausiliario su laser a fibra da 6 kW e superiori. A 12 mm, il taglio stabile avviene a 0,9–1,1 m/min; a 20 mm, la velocità scende a 0,5–0,7 m/min. Scorie e schizzi vengono mitigati principalmente attraverso tre parametri controllabili: posizione del fuoco, distanza ugello-materiale e purezza del gas. Posizionare il punto focale a 0,5–1,0 mm al di sotto della superficie del materiale garantisce l’espulsione completa del materiale fuso e riduce al minimo le scorie sul lato inferiore. Mantenere una distanza costante tra ugello e materiale di 1,0–1,5 mm e utilizzare ossigeno con purezza ≥99,5% previene flussi turbolenti e schizzi sul lato superiore. Un’ispezione preliminare per ruggine, calamina e planarità è altrettanto essenziale: irregolarità superficiali deviano il fascio e causano striature. Con questi controlli, si ottengono costantemente valori Ra pari a 12,5 µm o migliori, senza necessità di finitura manuale.
Metalli non ferrosi: superare la riflettività di alluminio, ottone e rame
Sfide specifiche per materiale: riflettività, conducibilità termica e gestione degli ossidi superficiali
L’alluminio, il bronzo e il rame presentano sfide distinte nel taglio con laser a fibra a causa dell’elevata riflettività ottica, della rapida dissipazione termica e degli ossidi superficiali tenaci. Alla lunghezza d’onda di 1 µm dei laser a fibra, l’alluminio riflette oltre il 90% dell’energia incidente — il rame ancora di più — comportando un serio rischio di danni agli ottici per riflessione inversa, qualora non siano impieginate apposite protezioni hardware. La loro elevata conducibilità termica — circa 400 W/m·K per il rame e circa 235 W/m·K per l’alluminio — disperde il calore dalla zona di taglio più rapidamente rispetto ai metalli ferrosi, richiedendo una messa a fuoco più precisa, una potenza di picco superiore e un controllo accurato degli impulsi. Inoltre, gli ossidi naturali sull’alluminio (Al₂O₃) e sul rame (CuO/Cu₂O) fondono a temperature molto superiori a quelle dei rispettivi metalli base, causando una fusione irregolare e una scarsa qualità dei bordi se non adeguatamente gestiti. Le strategie efficaci includono la pulizia della superficie, l’uso di azoto come gas ausiliario per inibire la ri-ossidazione e l’impiego di componenti hardware antiriflesso.
Tecniche consolidate per il taglio sicuro e di alta qualità dell’alluminio 5052/6061 e del rame C110
Il taglio sicuro e di alta qualità dell’alluminio 5052 e 6061 richiede sistemi di protezione integrati: i sistemi di assorbimento della riflessione posteriore proteggono le ottiche, mentre il gas ausiliario azoto garantisce bordi puliti e privi di bava. L’ottimizzazione del processo prevede una frequenza d’impulso elevata e una posizione del fuoco leggermente al di sotto della superficie, per concentrare l’energia e ridurre al minimo la zona termicamente alterata (HAZ). Un rivestimento nero assorbente opzionale migliora ulteriormente l’efficienza di accoppiamento su lamiere altamente riflettenti. Il rame C110 richiede protocolli ancora più rigorosi: assorbitori di riflessione dedicati, velocità di avanzamento ridotte e manutenzione scrupolosa delle ottiche. L’uso dell’azoto come gas ausiliario è obbligatorio: consente un’efficace espulsione del materiale fuso ed evita l’ossidazione, ottenendo bordi luminosi e precisi. Su C110 da 1 mm, sono raggiungibili velocità di 1,2–1,5 m/min con un laser da 1 kW; sezioni più spesse richiedono potenza proporzionalmente superiore e dinamiche del gas accuratamente calibrate.
Limiti di compatibilità dei materiali: metalli che richiedono cautela o metodi alternativi
Sebbene il taglio laser a fibra CNC offra una versatilità molto ampia, alcuni metalli comportano rischi inaccettabili senza opportune misure di mitigazione oppure richiedono interamente metodi alternativi. I principali limiti derivano da un’elevatissima riflettività, da un’eccessiva conducibilità termica o dalla generazione di fumi pericolosi.
L’argento non rivestito, l’alluminio lucidato ad alta purezza e le leghe di ottone con finitura a specchio riflettono una tale quantità di energia incidente che la riflessione inversa può danneggiare obiettivi, finestre e sensori, causando potenzialmente fermi macchina costosi. Anche quando si evita un guasto catastrofico, un accoppiamento energetico non uniforme provoca tagli incompleti o irregolari.
Anche i materiali rivestiti o stratificati richiedono cautela. L'acciaio zincato rilascia fumi di ossido di zinco che compromettono il funzionamento dei sensori e rappresentano un rischio per le vie respiratorie, rendendo obbligatoria un'efficace estrazione fumi certificata. Analogamente, le leghe ricche di manganese o i metalli contenenti piombo generano vapori tossici durante la vaporizzazione, richiedendo sistemi di ventilazione specializzati e il rispetto degli standard OSHA e delle normative locali sulla salute occupazionale. Gli acciai ad alto tenore di carbonio (ad esempio 1095 o acciai da utensili) vengono tagliati meccanicamente, ma sviluppano una zona termicamente alterata (HAZ) indurita e fragile, soggetta a microfessurazioni, con conseguente riduzione della formabilità e dell'integrità del giunto saldato.
Per tutti tali materiali, è essenziale eseguire un test formale di compatibilità—valutando qualità del taglio, composizione dei fumi, sicurezza ottica e comportamento post-processo—prima dell'avvio della produzione su larga scala. Qualora i rischi non possano essere adeguatamente mitigati, metodi alternativi come il plasma, il waterjet o quelli meccanici risultano più sicuri e affidabili.
FAQ
Perché gli acciai inossidabili 304 e 316 sono ideali per il taglio CNC al laser a fibra? - La loro stabilità metallurgica, la resistenza alla corrosione e il comportamento prevedibile della zona influenzata dal calore li rendono adatti al taglio ad alta precisione con un minimo di lavorazione successiva.
In che modo la scelta del gas ausiliario influenza il taglio con laser a fibra? - I tipi di gas ausiliario (azoto, ossigeno) influenzano la qualità del bordo, i livelli di ossidazione e i costi operativi, adattandosi alle specifiche esigenze di taglio del materiale.
Quali difficoltà sorgono nel taglio di metalli non ferrosi come alluminio o rame? - L’elevata riflettività, la conducibilità termica e gli strati ossidici tenaci complicano il processo di taglio, richiedendo hardware specializzato e strategie di taglio mirate.
È possibile tagliare tutti i metalli con macchine CNC a laser a fibra? - Sebbene siano versatili, i laser a fibra CNC non riescono a tagliare in modo affidabile metalli con riflettività estrema o che emettono fumi pericolosi. Potrebbero rendersi necessari metodi alternativi.
Indice dei Contenuti
- Acciaio inossidabile: lavorazione ad alta precisione per applicazioni industriali
- Acciaio al carbonio: bilanciamento tra velocità, qualità del taglio e strategia del gas di assistenza
- Metalli non ferrosi: superare la riflettività di alluminio, ottone e rame
- Limiti di compatibilità dei materiali: metalli che richiedono cautela o metodi alternativi
- FAQ