
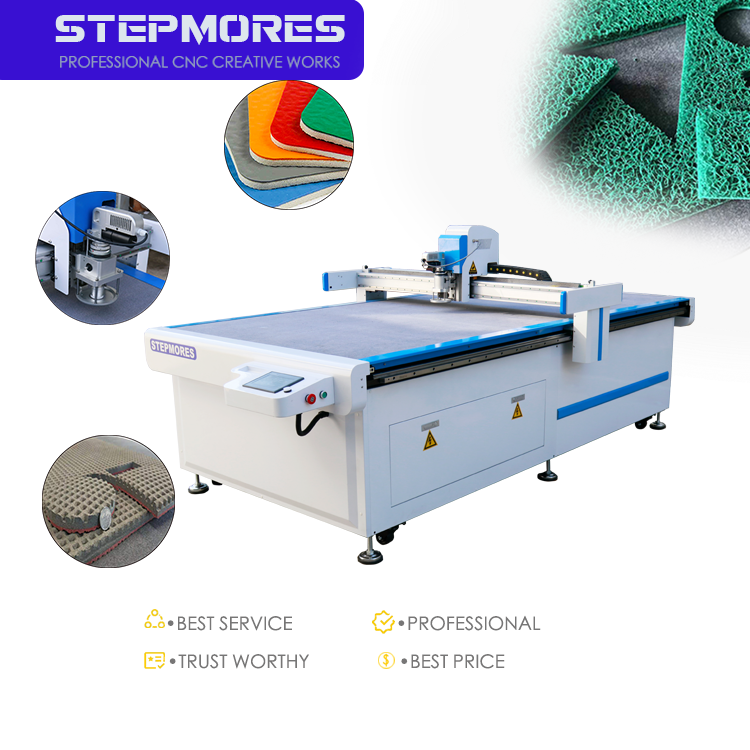
Dlaczego CNC z oscylującym nożem zapewnia wyższą prędkość przetwarzania materiałów elastycznych
Dynamiczne zaangażowanie ostrza minimalizuje odkształcenia i opór
Elastyczne materiały, takie jak pianka, filc i tkanina, mają tendencję do pomarszczenia się lub rozciągnięcia pod wpływem stałego nacisku noża statycznego, co powoduje opór tnący oraz błędy wymiarowe. System CNC z nożem oscylacyjnym unika tych problemów, przesuwając ostrze w szybkich pionowych mikroruchach – zwykle do 15 000 ruchów na minutę – podczas gdy głowica robocza przemieszcza się po materiale. To dynamiczne oddziaływanie tworzy działanie tnące przypominające piłę, które czysto oddziela włókna bez odkształcania otaczającej materiału. Ponieważ siła jest przykłada w krótkich impulsach, ostrze przecina elastyczne podłoża z minimalnym tarciem, zmniejszając obciążenie mechaniczne rusztu i umożliwiając wyższe prędkości posuwu. Efektem jest gładkie, bezoporowe cięcie, które zachowuje dokładność kształtu i pozwala na prędkości tnące do 2 metrów na sekundę przy typowych materiałach nietkanych i tekstylnych – co bezpośrednio przekłada się na krótsze czasy cyklu bez utraty jakości.
Rzeczywisty wpływ: średnie skrócenie czasu cyklu o 42% w produkcji nietkanego uszczelnienia samochodowego
Linia produkcyjna wytwarzająca samochodowe uszczelki z materiałów nieprzędzanych zastąpiła tradycyjne noże tnące systemem noży oscylacyjnych – co przyniosło średnie skrócenie czasu cyklu na pojedynczą część o 42%. Proces wymagał cięcia złożonych kształtów uszczelek z gęstych, ściśliwych wełn przy ścisłych tolerancjach. Możliwość utrzymania czystego cięcia bez zgrzebania materiału przez nóż oscylacyjny wyeliminowała częste spowolnienia związane z ponownym pozycjonowaniem i poprawkami. Ponadto zmniejszenie odkształcenia pozwoliło systemowi pracować z prędkościami liniowymi o 30–50% wyższymi bez frasowania krawędzi. Inżynierowie zaobserwowali nie tylko szybszą produkcję, ale także bardziej spójne wymiary części, co obniżyło wskaźnik odpadów. Ten wynik podkreśla, jak dynamiczne zaangażowanie ostrza bezpośrednio zwiększa wydajność w środowiskach o dużej różnorodności zamówień i elastycznych materiałach.
Optymalizacja prędkości CNC noża oscylacyjnego dostosowana do konkretnego materiału
Optymalne prędkości posuwu według klasy materiału: pianka, wełna i tkanina
Wartość prędkości podawania noża oscylującego w maszynie CNC musi być skalibrowana do gęstości, twardości i grubości materiału, aby uniknąć frasowania, rozrywania lub nadmiernego zużycia ostrza. W przypadku materiałów piankowych (np. poliuretanu, EVA) niska gęstość i duża ściśliwość pozwalają na szybsze cięcie – zwykle w zakresie 500–800 mm/s – podczas gdy grubsze pianki mogą wymagać obniżenia prędkości, aby zachować jakość krawędzi. Filc, ze względu na swoje włókniste i lekko sprężyste właściwości, wymaga wolniejszego tempa – najczęściej 300–500 mm/s – celem zapobieżenia powstawaniu puszystości i zniekształceniu krawędzi. Tkaniny dzianinowe – zwłaszcza te o delikatnej strukturze – są najbardziej wrażliwe; prędkość podawania w zakresie 200–400 mm/s w połączeniu z wyższą częstotliwością oscylacji minimalizuje wyciąganie nitek i zapewnia gładkie cięcie. Jak potwierdzono w Journal of Manufacturing Processes (2022), dopasowanie prędkości podawania do częstotliwości oscylacji ostrza zmniejsza wady krawędzi o nawet 35%. Poniższa tabela zawiera podsumowanie optymalnych zakresów.
| Klasa materiału | Typowa gęstość/twardość | Zalecana prędkość podawania (mm/s) | Uwagi |
|---|---|---|---|
| Pianka (PU, EVA) | Niski | 500–800 | Wyższe wartości dla cieńszych arkuszy |
| Felt | Średnie | 300–500 | Zwiększ częstotliwość drgań w celu uzyskania czystszych krawędzi |
| Tkanina | Niskie do średniego | 200–400 | Używaj ostrych, drobnozębnych ostrzy oraz wysokiej częstotliwości drgań |
Adaptacyjna kontrola prędkości przy użyciu czujników grubości w czasie rzeczywistym
Adaptacyjna kontrola prędkości – wykorzystująca czujniki grubości w czasie rzeczywistym, takie jak skanery profilu ultradźwiękowego lub laserowego – umożliwia systemom CNC z nożem drgającym automatyczne dostosowywanie prędkości posuwu, amplitudy drgań oraz skoku noża w zależności od zmienności materiału. Gdy czujnik wykrywa grubszy fragment, system chwilowo obniża prędkość, aby zachować jakość cięcia; na cieńszych obszarach przyspiesza, maksymalizując wydajność. Analiza z 2024 roku opublikowana w International Journal of Advanced Manufacturing Technology zgłosiła średnie zwiększenie produktywności o 18% dzięki takiej dynamicznej kompensacji. To podejście eliminuje próbę i błąd ze strony operatora, zmniejsza ilość odpadów oraz zapewnia spójną dokładność wymiarową w całym cyklu produkcji. Zintegrowane z nowoczesnymi sterownikami CNC, algorytmy adaptujące się do grubości materiału mogą przetwarzać materiały wielowarstwowe lub niejednorodne bez konieczności wcześniejszego programowania, co znacznie upraszcza przygotowanie zadań.
Oscylacyjny noż CNC kontra alternatywne metody cięcia: kompromisy między prędkością a jakością
Noż oscylacyjny kontra noż ciągnący: równowaga między precyzją krawędzi a prędkością cięcia na wylot
Noż przecinający typu drag (ciągnący) cięcie wykonuje poprzez przesuwanie nieruchomego ostrza przez materiał, wykorzystując obrót styczny do utrzymania wierzchołka ostrza zgodnie z kierunkiem cięcia. Metoda ta zapewnia bardzo gładkie krawędzie na cienkich materiałach o niskim współczynniku tarcia, takich jak winyl lub papier. Jednak na grubszych lub włóknistych materiałach – np. samochodowym wełnianym lub gęstym piankowym – tarcie rośnie, powodując odchylenie ostrza i wymuszając niższe prędkości posuwu, aby zapobiec jego uginięciu. CNC z nożem oscylacyjnym pokonuje tę ograniczenie dzięki wysokoczęstotliwościowemu ruchowi posuwisto-zwrotnemu, który zmniejsza całkowite opory tnące. Szybkie ruchy w górę i w dół przecinają włókna stopniowo, minimalizując opór i umożliwiając prędkości cięcia na wylot często o 30–50% wyższe niż przy użyciu noża typu drag. Choć nóż typu drag może nadal zapewniać mikroskopijnie czystsze krawędzie na delikatnych foliach, przewaga prędkości noża oscylacyjnego jest decydująca w środowiskach produkcyjnych, gdzie skrócenie czasu cyklu ma pierwszorzędne znaczenie – lekkie szorstkienie powierzchni cięcia jest łatwo akceptowalne w większości zastosowań materiałów giętkich.
Zalety w porównaniu z frezowaniem: brak drgania, minimalne nagrzewanie oraz natychmiastowa reakcja ścieżki narzędzia
Frezarki CNC wykorzystują szybkoobrotowe frezy usuwające materiał przez tarcie. Na elastycznych podłożach powstaje w ten sposób ciepło tarcia, które może stopić syntetyczne włókna lub pozostawić ślady spalenia; dodatkowo siły tnące działające w płaszczyźnie bocznej często powodują drgania – wibracje pogarszające jakość krawędzi i dokładność cięcia. Natomiast dedykowana głowica tnąca oscylacyjna działa na zasadzie zimnego cięcia bez obrotu. Ostrze porusza się pionowo w ruchu oscylacyjnym, tnąc materiał bez generowania istotnego ciepła ani obciążeń bocznych, co całkowicie eliminuje drgania. Dzięki temu maszyna może realizować skomplikowane kontury z natychmiastową zmianą ścieżki narzędzia w pełnej prędkości, bez konieczności zwalniania, jakie wymagają frezarki przy ostrych zakrętach. Wynikiem jest znaczna przewaga czasu cyklu: proste i krzywoliniowe cięcia kończone są w jednym płynnym ruchu, a ponadto unika się etapów wtórnych, takich jak wykańczanie krawędzi (deburring) lub czyszczenie, typowych dla części frezowanych.
Kluczowe parametry CNC z nożem oscylacyjnym maksymalizujące wydajność cięcia
Synergia kąta czubka i częstotliwości oscylacji dla materiałów o wysokiej podatności
Materiały o wysokiej podatności, takie jak miękkie pianki i tkaniny, łatwo ulegają odkształceniom pod wpływem nacisku ostrza. Geometria czubka i częstotliwość oscylacji w CNC z nożem oscylacyjnym muszą być zsynchronizowane, aby zapobiec przesuwaniu się materiału. Wąski, ostry kąt czubka zmniejsza siłę potrzebną do wejścia ostrza w materiał, natomiast wysoka częstotliwość ruchu posuwisto-zwrotnego (8 000–12 000 cykli na minutę – lub nawet do 24 000 obr./min dla gęstszych warstw) tworzy mikro-działanie piły, które przecina włókna bez ich skupiania. Badania wskazują, że niezgodność prędkości posuwu z częstotliwością drgań powoduje wzrost wad krawędzi o 25–40% ( Interpolacja CNC i sterowanie ruchem , Springer, 2022). Synchronizacja tych parametrów zapewnia czyste cięcie na wylot, przy czym każdy ruch ostrza w dół przesuwa narzędzie o odległość nie większą niż długość skutecznego ostrza – co maksymalizuje zarówno wydajność, jak i dokładność wymiarową.
Często zadawane pytania
Czym jest system CNC z nożem oscylacyjnym?
System CNC z nożem oscylującym to narzędzie maszynowe, które wykorzystuje szybkie pionowe ruchy mikroprzesunięć do cięcia materiałów, zamiast przeciągania lub obracania ostrza. Pozwala to na precyzyjne cięcie materiałów elastycznych, takich jak pianka, wełna i tkaniny.
W jaki sposób system CNC z nożem oscylującym minimalizuje odkształcenia materiału?
System z nożem oscylującym stosuje dynamiczne zaangażowanie ostrza, przy którym krótkie impulsy ruchu pionowego minimalizują opór i odkształcenia, umożliwiając czyste i dokładne cięcie materiałów elastycznych.
Jakie materiały najlepiej nadają się do przetwarzania w systemach CNC z nożem oscylującym?
Do najczęstszych materiałów należą pianki (PU, EVA), wełna, tkaniny dzianinowe oraz inne materiały elastyczne lub ściśliwe. Prędkości podawania i częstotliwości oscylacji ostrza można dostosować w zależności od rodzaju i grubości materiału.
W jaki sposób system CNC z nożem oscylującym różni się od systemów z nożem przeciąganym?
Systemy CNC z nożem oscylującym są szybsze i skuteczniejsze przy cięciu grubszych materiałów o wysokiej zawartości włókien, podczas gdy systemy z nożem przeciąganym lepiej sprawdzają się przy cienkich materiałach o niskim współczynniku tarcia, takich jak winyl i papier.
Czy systemy CNC z nożem oscylacyjnym potrafią przetwarzać skomplikowane wzory?
Tak, zasada cięcia zimnego i bez obrotowego noża oscylacyjnego pozwala na szybkie zmiany ścieżki narzędzia, co czyni je idealnym rozwiązaniem do cięcia skomplikowanych kształtów i konturów.
Spis treści
- Dlaczego CNC z oscylującym nożem zapewnia wyższą prędkość przetwarzania materiałów elastycznych
- Optymalizacja prędkości CNC noża oscylacyjnego dostosowana do konkretnego materiału
- Oscylacyjny noż CNC kontra alternatywne metody cięcia: kompromisy między prędkością a jakością
- Kluczowe parametry CNC z nożem oscylacyjnym maksymalizujące wydajność cięcia
-
Często zadawane pytania
- Czym jest system CNC z nożem oscylacyjnym?
- W jaki sposób system CNC z nożem oscylującym minimalizuje odkształcenia materiału?
- Jakie materiały najlepiej nadają się do przetwarzania w systemach CNC z nożem oscylującym?
- W jaki sposób system CNC z nożem oscylującym różni się od systemów z nożem przeciąganym?
- Czy systemy CNC z nożem oscylacyjnym potrafią przetwarzać skomplikowane wzory?