
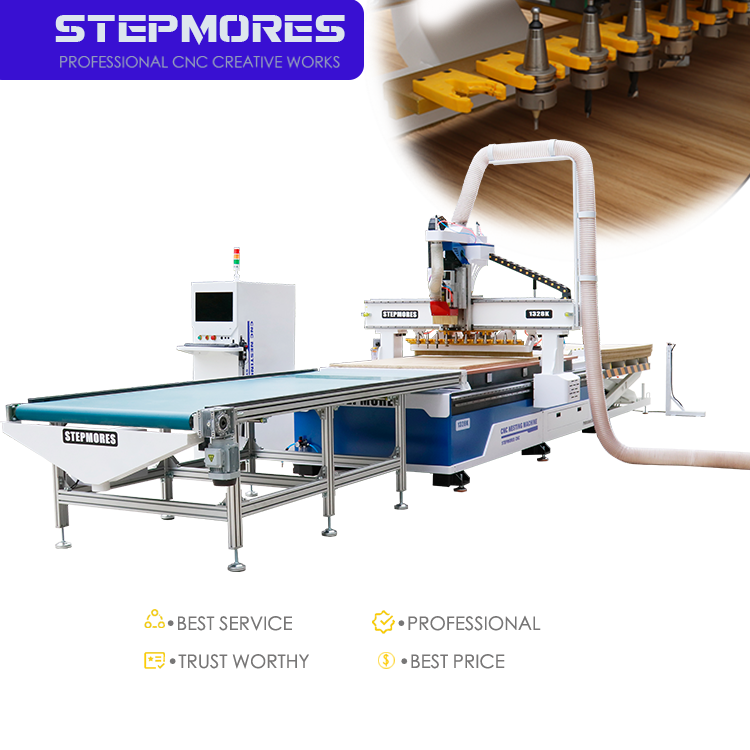
Соотнесите жёсткость и конструкцию фрезерного станка с ЧПУ с объёмом вашей продукции
Рама фрезерного станка с ЧПУ — главный фактор, определяющий точность резки под нагрузкой. При обработке дерева выбирайте конструкцию в зависимости от ежедневного времени работы и объёма выпускаемых деталей. Станки начального уровня — как правило, стоимостью от 1000 до 15 000 долларов США — часто оснащены рамами из алюминиевого профиля или лёгкой стальной рамой и рассчитаны на 1–4 часа ежедневной эксплуатации. Такие системы обеспечивают точность ±0,1–0,3 мм и подходят для прототипирования, хобби-проектов или изготовления мебели небольшими партиями. Напротив, промышленные станки (обычно от 40 000 долларов США и выше) имеют массивные сварные стальные или чугунные рамы, сервоприводы с обратной связью и спроектированы для работы в несколько смен или круглосуточно. Такие станки стабильно обеспечивают повторяемость ±0,02–0,05 мм при изготовлении тысяч деталей.
Если ваша еженедельная выработка регулярно превышает 40–60 листов материалов или если соблюдение стабильных допусков при соединении деталей имеет критическое значение, отдавайте предпочтение порталу и основанию с толстыми стенками, сталью снятой напряжённости и двухприводным перемещением портала. Сварные или термообработанные соединения превосходят болтовые в условиях высокой загрузки. Масса станка на квадратный метр рабочей поверхности стола служит практическим показателем жёсткости: более тяжёлые сварные основания эффективнее гасят вибрации по сравнению с лёгкими рамами из профиля. Такая жёсткость напрямую снижает прогиб инструмента и вибрации, улучшая качество кромок и увеличивая срок службы инструмента. Не переплачивайте за производственную раму, если нагрузка невысока; вместо этого подберите жёсткость в соответствии с реальными требованиями к допускам и эксплуатационными условиями. Это решение также влияет на частоту технического обслуживания и долгосрочную стабильность параметров обработанных деталей.
Оцените характеристики шпинделя и конструкцию рабочего стола с учётом специфики обработки древесины
Мощность шпинделя, система охлаждения и регулирование скорости вращения для чистой и эффективной обработки древесины
Производительность шпинделя определяет качество реза, качество поверхности и производительность. Для массива дерева и фанеры выбирайте шпиндель мощностью от 3,5 до 9 кВт: для мягких пород древесины и лёгкого МДФ обычно достаточно 3,5 кВт, тогда как плотные твёрдые породы и глубокие проходы требуют минимум 6 кВт. Воздушное охлаждение шпинделя обеспечивает простоту конструкции, но повышает риск перегрева при длительной работе; шпиндели с водяным охлаждением поддерживают стабильную температуру и снижают уровень шума — это идеальный вариант для непрерывного производства. Диапазон регулирования частоты вращения с помощью преобразователя частоты (VFD) должен составлять от 7000 до 24 000 об/мин, что позволяет подбирать оптимальные скорости как для мелких гравировальных фрез, так и для крупных фрез для обработки поверхностей. Крайне важно убедиться, что шпиндель обеспечивает постоянный крутящий момент на низких оборотах: падение крутящего момента вызывает вибрацию и неравномерную обработку поверхности при использовании фрез большого диаметра. Керамические подшипники и автоматическая калибровка инструмента минимизируют биение и вариации при настройке. По данным отраслевого эталонного теста 2023 года, использование замкнутой системы управления скоростью позволило снизить количество обгоревших участков на 18 % и сократить время шлифовки на 12 % по сравнению с шпинделями с фиксированной скоростью — это увеличивает срок службы фрез и улучшает качество кромок при обработке твёрдых пород дерева, ламинатов и шпонированных панелей.
Тип рабочего стола и зона установки приспособлений с учетом размеров детали, транспортировки материалов и гибкости производственного процесса
Рабочий стол должен обеспечивать поддержку геометрии детали, типов материалов и объёма партии. Вакуумные столы с Т-образными пазами позволяют быстро и надёжно фиксировать листовой материал и подходят для производства корпусной мебели и деталей шкафов по методу гнездования. Для небольших или неправильных по форме заготовок из массива дерева механические зажимы в паре с жертвующими плитами обеспечивают более высокую точность крепления и лучший контроль зазоров. При оценке полезной площади рабочего стола сравните её с размерами вашей самой крупной панели: стол размером 1300 мм × 2500 мм принимает стандартные листы фанеры, но оставляет минимальный запас для многосекционного гнездования. Разделённые вакуумные зоны или модульные фенольные столы улучшают распределение воздушного потока и упрощают очистку. Плиты быстрой замены или выдвижные штифты могут сократить время переналадки — согласно данным рабочих процессов 2024 года, с 25 минут до менее чем 8 минут. Убедитесь, что высота перемещаемой каретки над рабочим столом достаточна для размещения высоких заготовок и зажимов без риска столкновения. Оптимальная конструкция рабочего стола поддерживает как гнестование на полноразмерных листах и доработка мелких деталей, устраняющая необходимость постоянной перенастройки между прототипами и серийным производством.
Оценка рабочего хода фрезерного станка с ЧПУ, досягаемости по оси Z и совместимости с системой размещения деталей
Эффективный рабочий объём по сравнению с требованиями к размещению деталей в листе
Эффективный рабочий объём фрезерного станка с ЧПУ — а не только номинальный размер стола — должен превышать габариты самого крупного листа в комплекте, чтобы обеспечить зазор для инструмента, размещение приспособлений и безопасные быстрые перемещения. Хотя многие цеха обрабатывают панели размером 4 × 8 футов, заготовки размером 5 × 12 футов широко применяются при производстве корпусной мебели и шкафов-купе. Если станок не может полностью охватить такой лист, операторам приходится делить комплект на секции или повторно устанавливать детали в приспособления — что повышает трудозатраты, риск брака и ошибки при выравнивании. Рекомендуется обеспечить запас хода как минимум на 6–12 дюймов по осям X и Y сверх планируемых габаритов материала. Критически важно проверить доступную ширину под порталом , а не только размеры стола: границы вакуумной зоны и выступы рабочей поверхности могут сократить реальную рабочую площадь на несколько дюймов. Согласуйте ход, ускорение и скорость быстрого перемещения с вашим наиболее часто используемым компоновочным шаблоном — а не с максимальными номинальными характеристиками.
Глубина по оси Z, устойчивость против погружения и возможность трёхмерного фрезерования для соединений и профилирования
Диапазон перемещения по оси Z должен обеспечивать обработку самого толстого заготовки плюс длина инструмента и безопасная высота отвода. Для точной обработки соединений — включая шипы, ласточкины хвосты и глубокие гнёзда — вертикальная устойчивость при погружении является обязательной. Боковое отклонение во время агрессивного фрезерования ухудшает точность посадки и повторяемость. Обратите внимание на функции защиты от погружения, такие как уравновешивающие цилиндры, сервотормоза или механические блокировки, предотвращающие смещение шпинделя. Большой ход по оси Z позволяет выполнять трёхмерное фрезерование изогнутых профилей, филенчатых панелей и контурных сидений стульев — однако увеличенный ход повышает риск вибраций, если портал и узел оси Z недостаточно жёстко закреплены. Оцените вертикальную повторяемость под нагрузкой , особенно при переключении между операциями мелкого гравирования и глубокого профилирования. Компактные и жёсткие узлы оси Z зачастую превосходят более высокие и лёгкие конструкции по качеству кромки, сохранению мелких деталей и долговечности.
Отдавайте предпочтение интеллектуальным функциям фрезерного станка с ЧПУ, повышающим производительность в долгосрочной перспективе
Интеграция автоматической системы смены инструмента (ATC) и готовность к работе с программным обеспечением для раскладки деталей
По мере перехода деревообработки от единичных заказов к серийным партиям ручная замена инструментов становится скрытым узким местом. Автоматическая смена инструмента (ATC) обеспечивает бесперебойную замену инструментов для черновой обработки, чистовой обработки, сверления и фрезерования пазов — без вмешательства оператора. В ходе сравнительного тестирования 2023 года на небольших и средних деревообрабатывающих предприятиях станки с ATC сократили время простоя (время без резания) на 25–40 % при обработке деталей корпусной мебели по методу «вложенной укладки». При совместном использовании с передовым программным обеспечением для вложенной укладки, оптимизирующим размещение деталей по всей доступной площади листового материала, расход материала значительно снижается, а производительность возрастает. Такая интеграция также позволяет осуществлять необслуживаемую работу при стандартных операциях по раскройке плит — даже небольшие партии выигрывают от более быстрой и предсказуемой смены инструментов.
Поддержка многоосевого движения и инфраструктура, готовая к подключению к IoT, обеспечивают масштабируемость в будущем
ЧПУ-фрезерный станок с 4- или 5-осевым перемещением расширяет возможности обработки за пределы плоских панелей: теперь возможны более глубокие соединения, обработка с подрезами и резьба по нескольким граням без ручной переустановки детали — это сокращает количество наладок и сохраняет точность расположения частей при обработке сложных деревянных компонентов. Не менее важна инфраструктура, готовая к подключению к Интернету вещей (IoT): удалённый мониторинг, отслеживание нагрузки на шпиндель в реальном времени и оповещения о прогнозируемом техническом обслуживании позволяют операторам выявлять износ до того, как он приведёт к простою. Согласно отчёту о трендах за 2024 год, подготовленному ведущим производителем станков, предприятия, использующие данные подключённых станков, достигли повышения коэффициента использования оборудования на 15–20 %. Выбирайте платформу, спроектированную так, чтобы поддерживать будущие обновления программного обеспечения и модернизацию датчиков: она будет масштабироваться вместе с изменяющимися требованиями к продукции и позволит избежать преждевременной замены.
Часто задаваемые вопросы
Какова важность жёсткости ЧПУ-фрезерного станка для деревообработки?
Жёсткость фрезерного станка с ЧПУ напрямую влияет на точность резки, снижение вибраций, отклонение инструмента и общее качество обработки кромок. Высокая жёсткость особенно важна в условиях высокой загрузки или серийного производства.
Как мощность шпинделя влияет на процесс резки?
Мощность шпинделя определяет точность резки, качество поверхности и производительность. Необходимая мощность зависит от типа обрабатываемого материала: для мягких пород дерева достаточно шпинделей низкой мощности, тогда как для плотных твёрдых пород и глубоких проходов требуются шпиндели высокой мощности.
Почему конструкция рабочего стола важна для деревообработки на станках с ЧПУ?
Рабочий стол обеспечивает поддержку обработки материалов, геометрии деталей и объёмов партий. Конструктивные особенности — такие как вакуумные столы, разделённые зоны и регулируемый зазор — обеспечивают гибкость и эффективность при раскладке заготовок и повторной обработке.
Какие функции повышают долгосрочную производительность фрезерного станка с ЧПУ?
Интеграция автоматического сменщика инструмента (ATC), передовое программное обеспечение для вложенной укладки, возможности многоосевого перемещения и инфраструктура, готовая к подключению к Интернету вещей (IoT), — это ключевые особенности, которые значительно повышают эффективность и масштабируемость со временем.
Содержание
- Соотнесите жёсткость и конструкцию фрезерного станка с ЧПУ с объёмом вашей продукции
- Оцените характеристики шпинделя и конструкцию рабочего стола с учётом специфики обработки древесины
- Оценка рабочего хода фрезерного станка с ЧПУ, досягаемости по оси Z и совместимости с системой размещения деталей
- Отдавайте предпочтение интеллектуальным функциям фрезерного станка с ЧПУ, повышающим производительность в долгосрочной перспективе
- Часто задаваемые вопросы