
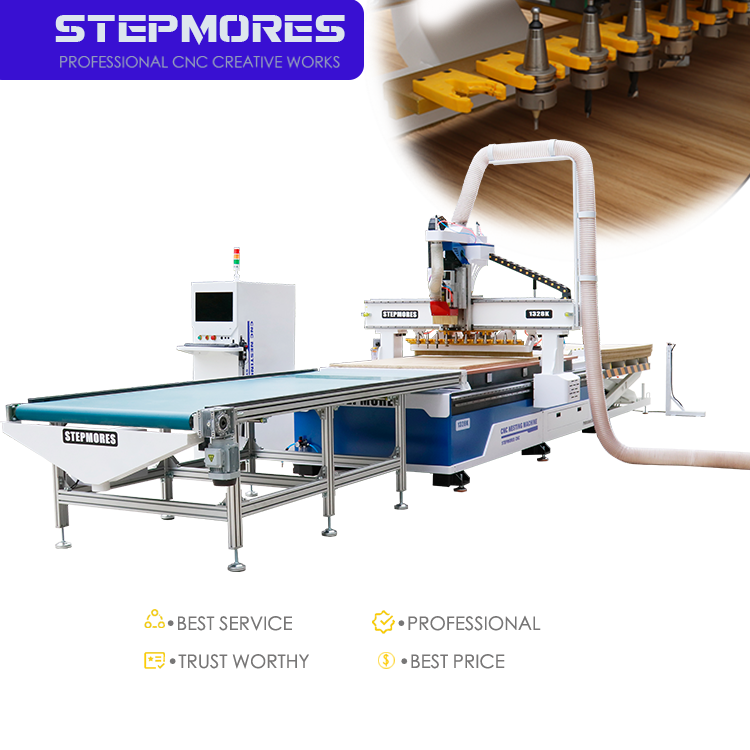
Tilpass stivhet og konstruksjon av CNC-fræser til din produksjonsmengde
Rammen på en CNC-fræser er den viktigste faktoren for å opprettholde skjæretoleranser under belastning. For trebearbeiding skal konstruksjonen tilpasses antall timer du opererer daglig og mengden deler du produserer. Innledende maskiner – vanligvis prissett mellom 1 000 og 15 000 USD – bruker ofte aluminiumsprofilrammer eller lette stålrammer og er beregnet for 1–4 timers daglig drift. Disse systemene leverer en nøyaktighet på ±0,1–0,3 mm, noe som gjør dem egnet for prototyping, hobbybruk eller lavvolum produksjon av spesialtilpasset møbel. I motsetning til dette har produksjonsklasse-fræsere (vanligvis fra 40 000 USD og oppover) tunge sveiste stålrammer eller støpejernsrammer, lukkede løkke-servodrivere og er utformet for fler-skift- eller 24/7-drift. Slike maskiner oppnår konsekvent en repetibilitet på ±0,02–0,05 mm over flere tusen deler.
Hvis din ukentlige produksjon regelmessig overstiger 40–60 arkmaterialer – eller hvis konsekvente tømmerføyer toleranser er avgjørende – bør du prioritere en portalkonstruksjon og base med tykke veggseksjoner, spenningsløst stål og dobbeltdrivet portalkjøring. Sveiste eller spenningsløste forbindelser yter bedre enn skruede forbindelser i miljøer med høy produksjonsvolum. Maskinvekt per kvadratmeter bordareal fungerer som en praktisk indikator på stivhet: tyngre, sveiste baser demper vibrasjoner mer effektivt enn lette profilrammer. Denne stivheten reduserer direkte verktøyavbøyning og vibrasjoner, noe som forbedrer kantkvaliteten og utvider verktøyets levetid. Unngå overbetaling for en produksjonsklar ramme hvis din bruksintensitet er lav; velg i stedet stivhet som samsvarer med dine faktiske toleransemål og driftskrav. Denne beslutningen påvirker også vedlikeholdsfrekvensen og langsiktig delkonsekvens.
Vurder spindelytelse og arbeidsborddesign for tre-spesifikke behov
Spindleffekt, kjøling og hastighetskontroll for ren og effektiv treskæring
Spindelytelsen avgjør kvaliteten på snittet, overflatebehandlingen og produksjonshastigheten. For massivt treverk og sperra velger du en spindel med effektrating mellom 3,5–9 kW: myke treslag og lett MDF krever vanligvis bare 3,5 kW, mens tette hardtreslag og dype snitt krever minst 6 kW. Luftkjølte spindler gir enkelhet, men det er risiko for overoppheting under lengre kjøretider; vannkjølte enheter holder stabile temperaturer og reduserer støy – ideelt for kontinuerlig produksjon. Variabel frekvensdrift (VFD) bør dekke 7 000–24 000 RPM, slik at optimale hastigheter oppnås både for små gravérfraser og store flatefraser. Avgjørende er å bekrefte at spindelen leverer konstant dreiemoment ved lave RPM – et fall i dreiemoment fører til vibrasjoner og ujevne overflater ved bruk av fraser med stor diameter. Keramiske leier og automatisk verktøykalibrering minimerer utslag og variasjon i innstillingen. En bransjestandard fra 2023 viste at lukket-loop-hastighetskontroll reduserte brendemerker med 18 % og slipesiden med 12 % sammenlignet med spindler med fast hastighet – noe som forlenger verktøyets levetid og forbedrer kantkvaliteten på hardtreslag, laminater og furnerplater.
Type arbeidsbord og festeavklaring for delstørrelse, materialehåndtering og arbeidsflyt-fleksibilitet
Arbeidsbordet må støtte din delgeometri, materialtyper og parti-størrelse. Vakuumtabeller med T-spalteinnsettinger muliggjør rask og sikker fastspenning av plater og er egnet for nestebasert produksjon av kassevarer og skapdeler. For små eller uregelmessige massivtrefliser gir mekaniske spennklemmer i kombinasjon med offerplater bedre presisjon i fastspenningen og bedre kontroll over frirom. Når du vurderer bruksområdet til bordflaten, må du sammenligne det med den største platen din: et bord på 1300 mm × 2500 mm tar imot standardtreplate, men gir minimal margin for nestning i flere soner. Oppdelt vakuumsoner eller modulære fenolplater forbedrer luftstrømfordelingen og forenkler rengjøringen. Bytter du hurtig til festeplater eller oppstigende pinner, kan du redusere omstillingsiden – fra 25 minutter til under 8 minutter, ifølge arbeidsflytdatan fra 2024. Sørg for tilstrekkelig frihøyde under broen over bordet for å ta imot høye arbeidsstykker og spennklemmer uten kollisjon. Det ideelle borddesignet støtter både nestning av hele plater. og omarbeiding av små deler, som eliminerer behovet for konstant omkonfigurering mellom prototyper og serietilfeller.
Vurder reiseavstand for CNC-fræser, Z-akse-rekkevidde og kompatibilitet med nestingsprosessen
Effektiv arbeidsvolum vs. krav til nestet deloppsett
Din CNC-fræsers effektive arbeidsvolum – ikke bare den nominelle bordstørrelsen – må overstige størrelsen på ditt største nestede arkblank for å tillate verktøyfrigang, festeinnstilling og trygge raskbevegelser. Selv om mange verksteder bruker 4 × 8 fot paneler, er 5 × 12 fot råmateriale vanlig i kabinett- og garderobeproduksjon. Hvis maskinen ikke kan dekke hele arket, må operatørene dele nestingen i seksjoner eller gjenmontere delene – noe som øker arbeidsinnsatsen, risikoen for avfall og justeringsfeil. Mål minst 6–12 tommer ekstra reiseavstand på både X- og Y-aksen utover de planlagte materialmålene. Kontroller kritisk sett bruksbredde under portalen , ikke bare bordstørrelse: vakuumsonens grenser og plattformens utstikk kan redusere det faktiske skjærebordet med flere tommer. Tilpass bevegelsesområde, akselerasjon og hastighet ved rask forflytning til ditt mest brukte nestede oppsett – ikke til maksimale nominelle spesifikasjoner.
Z-akse-dybde, anti-dykk-stabilitet og 3D-profileringsevne for ledd og profiler
Z-aksen må ha nok reiseavstand til å ta imot ditt tykkeste arbeidsstykke pluss verktøyets lengde og sikker hevelhøyde. For nøyaktig leddarbeid – inkludert tennoner, dovetail-ledd og dype mortiser – er vertikal nedstupstabilitet uunnværlig. Sideavbøyning under kraftige skjæringer svekker passform og gjentagelighet. Søk etter anti-dykk-funksjoner som motvektssylindre, servobremser eller mekaniske låser for å unngå spindeldrift. Større Z-aksereise muliggjør 3D-profilering av buede profiler, opphøyde paneler og formformede stolseter – men økt reiseavstand øker risikoen for vibrasjoner, med mindre gitterrammen og Z-enheten er godt forsterket. Vurder vertikal gjentagelighet under belastning , spesielt ved veksling mellom graving i lav dybde og profilering i stor dybde. Kompakte, stive Z-monteringer yter ofte bedre enn høyere, lettere konstruerte design når det gjelder kantkvalitet, bevaring av fine detaljer og langsiktig pålitelighet.
Gi forrang til smarte CNC-fræserfunksjoner som øker langsiktig produktivitet
Integrasjon av automatisk verktøybytter (ATC) og klarhet for nesting-programvare
Når tresløying går fra enkeltjobber til gjentatte serier, blir manuelle verktøybytter en skjult flaskehals. En automatisk verktøybytter (ATC) tillater sømløs bytte mellom grov- og ferdigbearbeidingsverktøy, borer og slitsverktøy – uten at operatøren må gripe inn. I benchmarking fra 2023 blant små til mellomstore tresager reduserte maskiner med ATC ikke-skråtid på nestede kabinett-deler med 25–40 %. Når ATC kombineres med avansert nesting-programvare som optimaliserer plasseringen av deler over det tilgjengelige platen-området, reduseres materialeavfall betydelig samtidig som produksjonshastigheten øker. Denne integrasjonen muliggjør også ubemannet drift for rutinemessige panelserier – selv mindre serier får fordeler av raskere og mer forutsigbare bytter.
Støtte for bevegelser med flere akser og IoT-klar infrastruktur for fremtidig utvidelse
En CNC-fræser med 4- eller 5-akset bevegelse utvider evnene utover flatplate-behandling: dypere skjøter, underskåret profiler og tresidig gravering blir mulig uten manuell omposisjon – noe som reduserer innstillinger og beholder delens presisjon på komplekse trekomponenter. Like viktig er IoT-klar infrastruktur: fjernovervåking, sanntids-spindellastsporing og varsler for prediktiv vedlikehold hjelper operatører med å oppdage slitasje før den fører til nedetid. En trendrapport fra 2024 fra en ledende maskinprodusent viste at produsenter som benyttet data fra tilkoblede maskiner oppnådde 15–20 % høyere utnyttelse av anleggsmidler. Velg en plattform som er designet for å akseptere fremtidige programvareoppdateringer og sensoroppgraderinger – den vil skaleres i takt med endrede produktkrav og unngå tidlig utskifting.
Ofte stilte spørsmål
Hva er betydningen av stivhet i en CNC-fræser for trebearbeiding?
Stivhet i en CNC-fræser påvirker direkte skjæringstoleranser, vibrasjonsredusering, verktøyavlending og den generelle kvaliteten på kantbehandlingen. Høy stivhet er spesielt viktig i miljøer med høy produksjonsvolum eller i produksjonssammenheng.
Hvordan kan spindelkraft påvirke skjæringen?
Spindelkraft avgjør skjærenøyaktighet, overflatekvalitet og gjennomstrømning. Den riktige kraften avhenger av materialetypen – lavkraftige spindler er tilstrekkelige for myke treslag, mens høykraftige spindler egner seg bedre for tette hardtreslag og dype skjæringer.
Hvorfor er arbeidsbordets design viktig for CNC-trebehandling?
Arbeidsbordet støtter materialehåndtering, delgeometri og parti størrelse. Designegenskaper som vakuumtabeller, oppdelt soner og justerbart klaring sikrer fleksibilitet og effektivitet i nesting- og ombehandlingsprosesser.
Hvilke funksjoner forbedrer langsiktig produktivitet for CNC-fræsere?
Integrasjon av automatisk verktøybytter (ATC), avansert nesting-programvare, bevegelsesmuligheter med flere akser og infrastruktur klar for IoT er nøkkelfunksjoner som betydelig øker effektiviteten og skalerbarheten over tid.
Innholdsfortegnelse
- Tilpass stivhet og konstruksjon av CNC-fræser til din produksjonsmengde
- Vurder spindelytelse og arbeidsborddesign for tre-spesifikke behov
- Vurder reiseavstand for CNC-fræser, Z-akse-rekkevidde og kompatibilitet med nestingsprosessen
- Gi forrang til smarte CNC-fræserfunksjoner som øker langsiktig produktivitet
- Ofte stilte spørsmål