
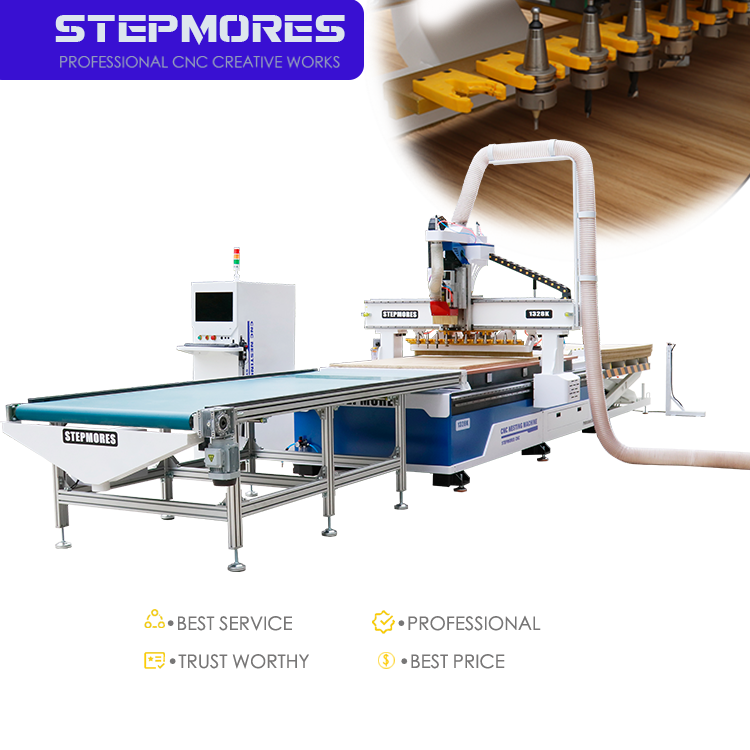
Pas de stijfheid en constructie van de CNC-freesmachine aan aan uw productievolume
Het frame van een CNC-freesmachine is de belangrijkste factor voor het behouden van freesnauwkeurigheid onder belasting. Voor houtbewerking moet u de constructie afstemmen op uw dagelijkse bedrijfsuren en het aantal onderdelen. Instapmodellen—meestal geprijsd tussen $1.000 en $15.000—gebruiken vaak aluminiumprofielen of lichte stalen frames en zijn bedoeld voor 1–4 uur dagelijks gebruik. Deze systemen bieden een nauwkeurigheid van ±0,1–0,3 mm en zijn geschikt voor prototyping, hobbygebruik of laagvolume maatmeubels. Productierouters (meestal vanaf $40.000) daarentegen hebben zware gelaste stalen of gietijzeren frames, gesloten-regelkringservo-aandrijvingen en zijn ontworpen voor meerdere ploegendiensten of 24/7-bedrijf. Dergelijke machines bereiken consistent een herhaalnauwkeurigheid van ±0,02–0,05 mm bij duizenden onderdelen.
Als uw wekelijkse productie regelmatig meer dan 40–60 plaatmaterialen bedraagt – of als consistente voegtoleranties essentieel zijn – geef dan prioriteit aan een portaal en onderstel met dikke wanddelen, spanningsgevrijde staalconstructie en dubbele aandrijving van het portaal. Gelaste of spanningsgevrijde verbindingen presteren beter dan geschroefde verbindingen in omgevingen met hoge productievolume. Het machinegewicht per vierkante meter tafeloppervlak dient als een praktische maat voor stijfheid: zwaardere, gelaste onderstellen dempen trillingen effectiever dan lichte profielconstructies. Deze stijfheid vermindert direct de gereedschapsvervorming en trillingen, wat de randkwaliteit verbetert en de levensduur van het gereedschap verlengt. Vermijd onnodige uitgaven aan een frame van productiekwaliteit als uw gebruikslast licht is; kies in plaats daarvan een stijfheid die aansluit bij uw werkelijke tolerantiedoelen en operationele eisen. Deze keuze beïnvloedt ook de onderhoudsfrequentie en de langdurige consistentie van onderdelen.
Beoordeel de spindelprestatie en het ontwerp van het werkbed op basis van houtspecifieke behoeften
Spindelvermogen, koeling en toerentalregeling voor schone, efficiënte houtbewerking
De prestaties van de spindel bepalen de snijkwaliteit, de oppervlakteafwerking en de doorvoersnelheid. Voor massief hout en multiplex kiest u een spindel met een vermogen van 3,5–9 kW: zachte houtsoorten en lichte MDF vereisen meestal slechts 3,5 kW, terwijl dichte hardhoutsoorten en diepe sneden minstens 6 kW vereisen. Luchtgekoelde spindels bieden eenvoud, maar lopen risico op oververhitting tijdens langdurige bewerkingen; watergekoelde units behouden een stabiele temperatuur en verminderen het geluidsniveau — ideaal voor continue productie. De regeling via een variabele-frequentie-aandrijving (VFD) moet een toerentalbereik van 7.000–24.000 tpm omvatten, waardoor optimale snelheden mogelijk zijn zowel voor fijne graveerfrezen met kleine diameter als voor grotere oppervlaktefrezen. Belangrijk is dat de spindel een constante koppelafgifte bij lage toerentallen garandeert — een koppelafname veroorzaakt trillingen en ongelijke oppervlakken bij gebruik van frezen met grote diameter. Keramische lagers en automatische gereedschapskalibratie minimaliseren de draai-onregelmatigheid (runout) en instelvariatie. Een sectorbrede benchmark uit 2023 toonde aan dat regeling met gesloten lus de brandplekken met 18% verminderde en de schuurduur met 12%, vergeleken met spindels met vast toerental — wat de levensduur van de frezen verlengt en de randafwerking verbetert bij hardhout, laminaten en fineerplaten.
Type werkbed en ruimte voor bevestigingsmiddelen voor onderdeelafmeting, materiaalhantering en flexibiliteit van de werkwijze
Het werkbed moet uw onderdeelgeometrie, materiaalsoorten en batchvolume ondersteunen. Vacuümtables met T-groef-invoegstukken zorgen voor een snelle, veilige bevestiging van platen en zijn geschikt voor productie op basis van geneste onderdelen, zoals kasten en kastonderdelen. Voor kleine of onregelmatige stukken massief hout bieden mechanische klemmen in combinatie met tijdelijke afvalplaten (spoil boards) een hogere fixatieprecisie en betere controle over de vrije ruimte. Bij het beoordelen van het bruikbare bedoppervlak dient u dit te vergelijken met uw grootste paneel: een bed van 1 300 mm × 2 500 mm biedt plaats aan standaardmultiplexplaten, maar laat weinig marge over voor geneste productie in meerdere zones. Gesplitste vacuümzones of modulaire fenolharsbedden verbeteren de luchtstromingsverdeling en vereenvoudigen het schoonmaken. Wisselbare fixtureplaten of uitschuifbare pinnen kunnen de wisseltijd drastisch verminderen — van 25 minuten naar minder dan 8 minuten, volgens workflowgegevens uit 2024. Zorg voor voldoende ruimte tussen de brug (gantry) en het bed om hoge werkstukken en klemmen zonder botsing te kunnen plaatsen. Het ideale bedontwerp ondersteunt zowel geneste productie op volledige platen. en herwerken van kleine onderdelen, waardoor constante herconfiguratie tussen prototypes en productieruns overbodig wordt.
Beoordeling van de bewegingsafstand van de CNC-freesmachine, de bereikbaarheid van de Z-as en de compatibiliteit met nesten
Effectief werkgebied versus vereisten voor geneste onderdeelindeling
Het effectieve werkgebied van uw CNC-freesmachine – niet alleen de nominale tafelgrootte – moet groter zijn dan het grootste geneste plaatblanks om ruimte te bieden voor gereedschapsvrijheid, bevestiging van spanmiddelen en veilige snelle bewegingen. Hoewel veel werkplaatsen 4 × 8 ft-panelen verwerken, is 5 × 12 ft-materiaal gebruikelijk in de kast- en kledingkastproductie. Als de machine dat formaat niet volledig kan bestrijken, moeten operators de nesten in secties verdelen of onderdelen opnieuw opspannen – wat leidt tot meer arbeidsinzet, hoger risico op afval en uitlijnfouten. Streef naar minstens 6–12 inch extra bewegingsafstand op zowel de X- als de Y-as boven uw geplande materiaalafmetingen. Controleer kritisch de bruikbare breedte onder de brug , niet alleen de tafelgrootte: vacuümzonegrenzen en overhang van de spoilboard kunnen het werkelijke snijgebied met meerdere inches verkleinen. Pas de reisafstand, versnelling en snelheid bij snelle verplaatsing aan op uw meest gebruikte geneste lay-out—niet op de maximale nominale specificaties.
Z-asdiepte, anti-duikstabiliteit en 3D-profileringsmogelijkheden voor verbindingen en profielen
De bereikbaarheid van de Z-as moet voldoen aan de dikte van uw dikste werkstuk plus gereedschapslengte en veilige terugtrekhoogte. Voor precisieverbindingen—zoals penverbindingen, dovetailverbindingen en diepe mortises—is verticale instabielheid tijdens inzetten onaanvaardbaar. Zijdelingse afbuiging tijdens agressieve sneden vermindert pasvorm en reproduceerbaarheid. Zoek naar anti-duikfuncties zoals tegenwichtcilinders, servoremming of mechanische vergrendelingen om spindeldrift te voorkomen. Een grotere Z-asverplaatsing maakt 3D-profileren mogelijk van gebogen profielen, verhoogde panelen en gecontourneerde stoelzittingen—maar een langere verplaatsing verhoogt het risico op trillingen, tenzij de brug en Z-asconstructie goed zijn verstevigd. Beoordeel de verticale herhaalbaarheid onder belasting , vooral bij het wisselen tussen oppervlakkig graveren en diep profielen. Compacte, stijve Z-assemblages presteren vaak beter dan hogere, lichter gebouwde ontwerpen wat betreft randafwerking, behoud van fijne details en langetermijnbetrouwbaarheid.
Geef prioriteit aan slimme CNC-freesfuncties die de productiviteit op lange termijn verhogen
Integratie van een automatische gereedschapswisselaar (ATC) en klaarheid voor nestingsoftware
Naarmate houtbewerking zich verplaatst van eenmalige opdrachten naar herhaalde productiebatchen, worden handmatige gereedschapswissels een verborgen knelpunt. Een automatische gereedschapswisselaar (ATC) maakt naadloos wisselen tussen ruw- en afwerkingsgereedschap, boren- en groefgereedschap mogelijk—zonder ingrijpen van de operator. Bij benchmarktests in 2023 in kleine tot middelgrote houtbedrijven verminderden machines met ATC de niet-snijtijd bij geïntegreerde kastonderdelen met 25–40%. In combinatie met geavanceerde nestingsoftware die de onderdeelplaatsing optimaliseert over het beschikbare plaatoppervlak, daalt het materiaalverlies aanzienlijk terwijl de doorvoersnelheid stijgt. Deze integratie maakt ook onbeheerde bediening mogelijk voor routinematige plaatproductie—zelfs kleinere batches profiteren van snellere en voorspelbaardere gereedschapswissels.
Ondersteuning voor beweging met meerdere assen en IoT-klaar infrastructuur voor toekomstige schaalbaarheid
Een CNC-freesmachine met 4- of 5-assige beweging breidt de mogelijkheden uit boven platte plaatbewerking: diepere verbindingen, onderuitfrezen en freesbewerking op meerdere zijden worden mogelijk zonder handmatig herpositioneren — wat het aantal instellingen vermindert en de onderdelenalignering behoudt bij complexe houtcomponenten. Even belangrijk is een IoT-klaar infrastructuur: afstandsmonitoring, real-time spindellastvolging en waarschuwingen voor voorspellend onderhoud helpen operators slijtage te detecteren voordat deze leidt tot stilstand. Een trendrapport van 2024 van een toonaangevende machinebouwer constateerde dat fabrikanten die verbonden machinedata benutten, een 15–20% hoger activa-gebruik bereiken. Kies een platform dat is ontworpen om toekomstige software-updates en sensorupgrades te accepteren — het zal schalen met veranderende productvereisten en voorkomt vroegtijdige vervanging.
Veelgestelde vragen
Wat is het belang van stijfheid van een CNC-freesmachine voor houtbewerking?
Stijfheid van een CNC-freesmachine beïnvloedt direct de freesnauwkeurigheid, trillingsreductie, gereedschapsvervorming en de algehele kwaliteit van randafwerkingen. Hoge stijfheid is vooral cruciaal in omgevingen met grote volumes of productie.
Hoe kan de spindelvermogen het freesproces beïnvloeden?
Het spindelvermogen bepaalt de freesnauwkeurigheid, oppervlakteafwerking en doorvoer. Het juiste vermogen hangt af van het materiaaltype: spindels met laag vermogen zijn voldoende voor zachte houtsoorten, terwijl spindels met hoog vermogen beter geschikt zijn voor dichte hardhoutsoorten en diepe freespassen.
Waarom is het ontwerp van de werktafel belangrijk voor CNC-houtbewerking?
De werktafel ondersteunt materiaalhantering, onderdeelgeometrie en batchvolume. Ontwerpkenmerken zoals vacuümtables, gesplitste zones en instelbare vrij ruimte zorgen voor flexibiliteit en efficiëntie bij nesten en herwerkprocessen.
Welke kenmerken verbeteren de langetermijnproductiviteit van een CNC-freesmachine?
Integratie van een automatische gereedschapswisselaar (ATC), geavanceerde nestingsoftware, bewegingsmogelijkheden met meerdere assen en IoT-klaar infrastructuur zijn belangrijke functies die de efficiëntie en schaalbaarheid in de loop van de tijd aanzienlijk verhogen.
Inhoudsopgave
- Pas de stijfheid en constructie van de CNC-freesmachine aan aan uw productievolume
- Beoordeel de spindelprestatie en het ontwerp van het werkbed op basis van houtspecifieke behoeften
- Beoordeling van de bewegingsafstand van de CNC-freesmachine, de bereikbaarheid van de Z-as en de compatibiliteit met nesten
- Geef prioriteit aan slimme CNC-freesfuncties die de productiviteit op lange termijn verhogen
- Veelgestelde vragen