
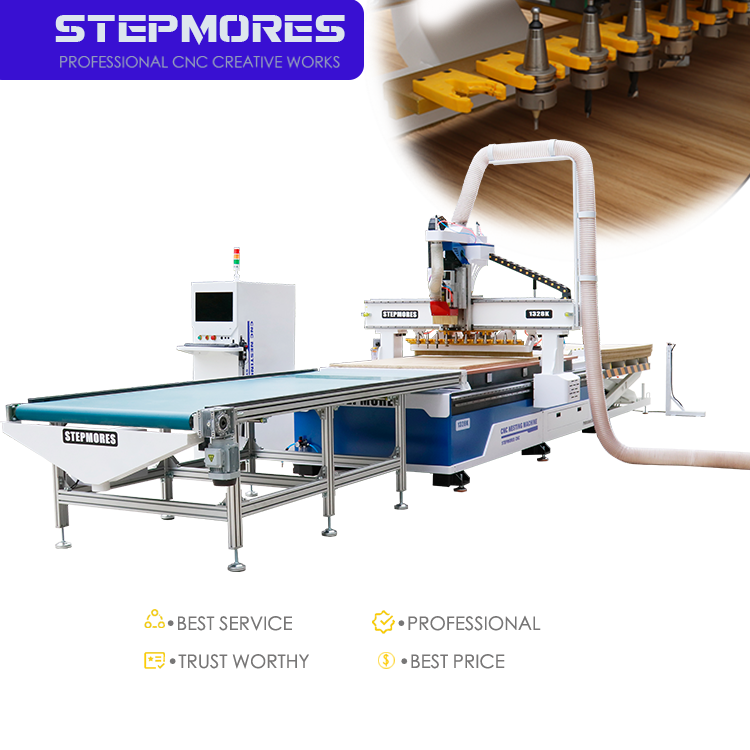
وازن بين صلابة وبنية جهاز التوجيه الرقمي التحكم العددي وحجم إنتاجك
إطار جهاز التوجيه الرقمي التحكم العددي هو العامل الرئيسي في الحفاظ على دقة القطع تحت التحميل. وفي مجال معالجة الأخشاب، يجب أن تتناسب البنية مع عدد ساعات التشغيل اليومي وكمية القطع المُنتَجة. وتتميّز الأجهزة الابتدائية — التي تتراوح أسعارها عادةً بين ١٠٠٠ و١٥٠٠٠ دولار أمريكي — بإطارات مصنوعة من ألومنيوم مقسّم أو فولاذ خفيف، وهي مصممة للعمل لـ١–٤ ساعات يوميًّا. وتقدّم هذه الأنظمة دقة تتراوح بين ±٠٫١ و٠٫٣ مم، ما يجعلها مناسبة لتصنيع النماذج الأولية أو الاستخدام الهوائي أو تصنيع الأثاث المخصص بكميات محدودة. أما أجهزة التوجيه الرقمي التحكم العددي المخصصة للإنتاج (والتي تبدأ أسعارها عادةً من ٤٠٠٠٠ دولار أمريكي فأكثر)، فهي مزوّدة بإطارات ثقيلة ملحومة من الفولاذ أو مصنوعة من الحديد الزهر، ومحركات سيرفو ذات حلقة مغلقة، ومصممة للعمل في نوبات متعددة أو على مدار ٢٤ ساعة يوميًّا. وتتميّز هذه الأجهزة بدقة تكرار تتراوح بين ±٠٫٠٢ و٠٫٠٥ مم عند إنتاج آلاف القطع.
إذا تجاوز إنتاجك الأسبوعي بانتظام ٤٠–٦٠ لوحةً أو أكثر — أو إذا كانت التحملات الدقيقة في الوصلات ضرورية باستمرار — فعليك أن تُعطي الأولوية لجهاز قصّ ذي هيكل علوي (غانترِي) وقاعدة ذات أقسام جدارية سميكة، ومصنوعة من فولاذ خالٍ من الإجهادات، وذات حركة غانترِي مزدوجة الدفع. وتتفوّق الوصلات الملحومة أو الخالية من الإجهادات على الوصلات المبرغة في البيئات عالية الإنتاجية. ويعتبر وزن الآلة لكل متر مربع من مساحة سطح الطاولة مؤشّرًا عمليًّا على صلابتها: فالقواعد الأثقل وزنًا والمصنوعة باللحام تمتص الاهتزازات بكفاءة أعلى من الهياكل الخفيفة المصنوعة من الإضافات المقطّعة. وهذه الصلابة تقلّل مباشرةً من انحراف الأداة والاهتزاز، ما يحسّن جودة الحواف ويمدّ من عمر الأداة. وتجنّب الإنفاق المفرط على هيكلٍ من فئة الإنتاج إذا كانت دورة التشغيل الخاصة بك خفيفة؛ بل اجعل درجة الصلابة متناسقة مع أهداف التحمّل الفعلية والمتطلبات التشغيلية لديك. كما أن هذا القرار يؤثر أيضًا على تكرار الصيانة وثبات أداء القطع على المدى الطويل.
قيّم أداء المحور الدوار وتصميم سرير العمل لتلبية الاحتياجات الخاصة بالخشب
قدرة المحور الدوار، وتبريدُه، والتحكم في سرعته لقصّ الخشب نظيفًا وكفؤًا
أداء المغزل يُحدِّد جودة القطع، ونوعية السطح النهائي، ومعدل الإنتاج. بالنسبة للخشب الصلب والخشب الرقائقي، اختر مغزلًا بقدرة تتراوح بين ٣٫٥–٩ كيلوواط: فغالبًا ما يكفي خشب الصنوبر والنوع الخفيف من لوح الألياف المتوسطة الكثافة (MDF) قدرةً تبلغ ٣٫٥ كيلوواط، بينما تتطلب الأخشاب الصلبة الكثيفة والقطع العميقة قدرةً لا تقل عن ٦ كيلوواط. وتتميَّز المغازل المبرَّدة بالهواء بالبساطة، لكنها قد ترتفع حرارتها بشكل مفرط أثناء التشغيل الطويل؛ أما الوحدات المبرَّدة بالماء فتحافظ على درجات حرارة ثابتة وتقلِّل الضوضاء — وهي مثالية للإنتاج المستمر. ويجب أن يتراوح نطاق التحكم في التردد المتغير (VFD) بين ٧٠٠٠–٢٤٠٠٠ دورة في الدقيقة، مما يسمح بضبط السرعات المثلى لكلٍّ من أدوات النقش ذات القطر الصغير وأدوات التسوية ذات القطر الكبير. ومن الأمور الحاسمة التأكُّد من أن المغزل يوفِّر عزم دورانٍ ثابتٍ عند السرعات المنخفضة؛ إذ يؤدي انخفاض العزم إلى اهتزازات وسطوح غير متجانسة عند استخدام أدوات القطع ذات القطر الكبير. وتقلِّل المحامل الخزفية والمعايرة التلقائية للأداة من الانحراف الدوراني (runout) والتباين في إعدادات التشغيل. وقد أظهر معيار صناعي نُشِر في عام ٢٠٢٣ أن التحكم المغلق في السرعة قلَّل من آثار الاحتراق بنسبة ١٨٪، ووقت الصقل بنسبة ١٢٪ مقارنةً بالمغازل ذات السرعة الثابتة — ما يطيل عمر أدوات القطع ويحسِّن نوعية الحواف النهائية على الأخشاب الصلبة، والألواح المغلفة، والألواح المغشاة بطبقة رقيقة.
نوع سرير العمل ومسافة التثبيت المسموحة حسب حجم القطعة، ومناولة المواد، ومرونة سير العمل
يجب أن يدعم سرير العمل هندسة القطعة المُصنَّعة وأنواع المواد وحجم الدفعة. وتتيح طاولات التفريغ المزودة بفتحات على شكل حرف T تثبيت الألواح بسرعة وأمان، وهي مناسبة للإنتاج القائم على الترتيب المتداخل (nesting) للأجزاء المستخدمة في صناديق التخزين والأثاث المنزلي. أما بالنسبة إلى قطع الخشب الصلب الصغيرة أو غير المنتظمة الشكل، فإن المكابس الميكانيكية المقترنة بألواح تالفة قابلة للاستبدال (sacrificial spoil boards) توفر دقة أعلى في التثبيت والتحكم الأمثل في المسافات الفارغة. وعند تقييم مساحة السرير المستخدمة فعليًّا، يجب مقارنتها بأكبر لوحة تستخدمها: إذ إن سريرًا أبعاده ١٣٠٠ مم × ٢٥٠٠ مم يستوعب الألواح القياسية من الخشب الرقائقي، لكنه يترك هوامش ضئيلة جدًّا للترتيب المتداخل متعدد المناطق. كما أن تقسيم مناطق التفريغ أو استخدام أسِرَّة مصنوعة من مادة الفينوليك القابلة للتجزئة يحسّن توزيع تدفق الهواء ويُبسّط عملية التنظيف. وباستخدام ألواح التثبيت القابلة للتغيير السريع أو دبابيس الظهور الفوري (pop-up pins)، يمكن خفض زمن التحوُّل بين المهام بشكل كبير — من ٢٥ دقيقة إلى أقل من ٨ دقائق، وفقًا لبيانات سير العمل لعام ٢٠٢٤. ويجب التأكد من توفر ارتفاع كافٍ تحت العارضة المتحركة (gantry) فوق سرير العمل لاستيعاب القطع المرتفعة والمكابس دون حدوث اصطدام. أما التصميم المثالي لسرير العمل فهو الذي يدعم كلاً من الترتيب المتداخل الكامل للألواح. و إعادة العمل على الأجزاء الصغيرة، مما يلغي الحاجة إلى إعادة التهيئة المستمرة بين النماذج الأولية ودورات الإنتاج.
تقييم مدى حركة ماكينة التصنيع العددي بال-router، ووصول محور Z، وتوافق الترتيب المُجمّع للأجزاء
الحجم الفعلي الفعّال للعمل مقابل متطلبات ترتيب الأجزاء ضمن الورقة الواحدة
يجب أن يفوق الحجم الفعلي الفعّال لعمل ماكينة التصنيع العددي بال-router — وليس فقط حجم الطاولة الاسمي — أكبر ورقة فارغة مُرتَّبة داخلها، وذلك للسماح بمسافة كافية لأداة القطع، وتثبيت التجهيزات، والتحركات السريعة الآمنة. وعلى الرغم من أن العديد من الورش تستخدم ألواحًا مقاس ٤ × ٨ أقدام، فإن الألواح المقاسة ٥ × ١٢ قدم شائعة جدًّا في تصنيع الخزائن وخزائن الملابس. فإذا كانت الماكينة غير قادرة على تغطية تلك الورقة بالكامل، سيضطر المشغلون إلى تقسيم الترتيب المُجمّع إلى أقسام أو إعادة تثبيت الأجزاء — ما يزيد من الجهد اليدوي، وخطر الهدر، وأخطاء المحاذاة. ويُوصى باستهداف هامش إضافي في مدى الحركة لا يقل عن ٦–١٢ بوصة على كل من محوري X وY فوقي الأبعاد المقررة للمواد. وبشكلٍ جوهري، يجب التحقق من العرض القابل للاستخدام تحت العارضة العلوية وليس فقط حجم الطاولة: فحدود منطقة التفريغ والزيادة في لوحة السطح قد تقلل المساحة الفعلية للقطع بعدة بوصات. وعليك مطابقة مسافة الحركة والتسارع وسرعة الانتقال السريع مع تخطيط الترتيب المتداخل ذي أعلى حجم إنتاج لديك، وليس مع أقصى المواصفات الاسمية.
عمق محور Z واستقرار مقاومة الغوص وقدرة التشكيل ثلاثي الأبعاد لتوصيلات الخشب والقوالب
يجب أن يسمح مدى محور Z باستيعاب أكبر قطعة عمل سماكةً لديك. زائد طول الأداة وارتفاع الانسحاب الآمن. ولأعمال التوصيلات الدقيقة — مثل الأسنان، والوصلات ذات الشكل الماسي، والفتحات العميقة — فإن استقرار الغوص الرأسي أمرٌ لا غنى عنه. فالانحراف الجانبي أثناء عمليات القطع العنيفة يؤدي إلى تدهور دقة التركيب وإلى انخفاض التكرارية. ابحث عن ميزات مقاومة الغوص مثل أسطوانات التوازن المعاكس، أو الكوابح المؤازرة، أو القفل الميكانيكي لمنع انزياح المغزل. ويتيح مدى محور Z الأكبر إجراء عمليات التشكيل ثلاثي الأبعاد للقوالب المنحنية، والأسطح المرتفعة، ومقاعد الكراسي ذات الأشكال المُحدَّبة — لكن زيادة مدى الحركة ترفع من خطر الاهتزاز ما لم تكن العارضة العلوية وتركيب محور Z مدعومتين جيدًا. وقيِّم التكرارية الرأسية. تحت الحمل وخاصة عند التبديل بين عمليات النقش السطحي والتشكيـل العميق. وغالبًا ما تتفوّق التجميعات المدمجة والصلبة في المحور الرأسي (Z) على التصاميم الأطول والأقل صلابةً من حيث جودة حواف القطعة، والحفاظ على التفاصيل الدقيقة، والموثوقية على المدى الطويل.
ركّز أولًا على ميزات ماكينات التحكم العددي الذكية التي تعزّز الإنتاجية على المدى الطويل
التكامل مع نظام تغيير الأدوات الآلي (ATC) والاستعداد للبرمجيات الخاصة بتوزيع القطع بكفاءة (Nesting Software)
مع انتقال أعمال النجارة من المهام الفردية إلى الدفعات المتكررة، تصبح عمليات تغيير الأدوات يدويًّا عنق زجاجةٍ خفيًّا. ويسمح نظام تغيير الأدوات الآلي (ATC) بالتبديل السلس بين أدوات التخشين والتشطيب والحفر والتجويف—دون تدخل المشغل. وفي اختبارات الأداء التي أُجريت عام ٢٠٢٣ في ورش نجارة صغيرة ومتوسطة الحجم، خفضت الآلات المزودة بنظام (ATC) الوقت غير النشط (أي الوقت الذي لا يحدث فيه قصٌّ فعليًّا) بنسبة ٢٥–٤٠٪ عند تصنيع أجزاء الخزائن ذات الترتيب المدمج. وعند دمجه مع برامج ترتيب متقدمة تُحسِّن توزيع القطع على المساحة المتاحة من اللوح، تنخفض نسبة الهدر في المواد بشكل ملحوظ بينما ترتفع سرعة الإنتاج. كما يتيح هذا الدمج التشغيل دون حضور بشري في عمليات إنتاج الألواح الروتينية—بل حتى الدفعات الصغيرة تستفيد من عمليات التبديل الأسرع وأكثر قابلية التنبؤ بها.
دعم الحركة متعددة المحاور والبنية التحتية الجاهزة للإنترنت للأشياء (IoT) لقابلية التوسع المستقبلية
ماكينة توجيه رقمية تحكم عددي (CNC) ذات حركة رباعية أو خماسية المحاور توسّع القدرات بما يتجاوز معالجة الألواح المسطحة: فتصبح عمليات التوصيل العميقة، والقطع التحتي، والنحت متعدد الوجوه ممكنة دون الحاجة إلى إعادة وضع القطعة يدويًّا — ما يقلّل من عدد مراحل الإعداد ويحافظ على محاذاة القطعة في المكونات الخشبية المعقدة. ومن المهم بنفس القدر توافر بنية تحتية جاهزة للإنترنت للأشياء (IoT): فالرصد عن بُعد، وتتبع حمل المغزل في الوقت الفعلي، وتنبيهات الصيانة التنبؤية تساعد المشغلين على اكتشاف علامات التآكل قبل أن تتسبّب في توقّف التشغيل. وقد أظهر تقرير اتجاهات نُشِر في عام ٢٠٢٤ عن شركة رائدة في تصنيع الماكينات أنّ المصانع التي تستفيد من بيانات الماكينات المتصلة حقّقت زيادة في استخدام الأصول بنسبة ١٥–٢٠٪. لذا اختر منصة مصممة لتقبل تحديثات البرمجيات والمستشعرات المستقبلية — فهي ستتوسّع لتلبّي متطلبات المنتج المتغيرة، ما يجنّبك الاستبدال المبكر.
الأسئلة الشائعة
ما أهمية صلابة ماكينة التوجيه الرقمي (CNC) في مجال النجارة؟
تؤثر الصلابة في ماكينة التحكم العددي بالحاسوب (CNC) مباشرةً على تحملات القطع، وتقليل الاهتزازات، وانحراف الأداة، وجودة التشطيبات الحرفية بشكل عام. وتكتسب الصلابة العالية أهمية خاصة في البيئات ذات الإنتاج الكثيف أو في خطوط التصنيع.
كيف يمكن أن تؤثر قوة المغزل في عملية القطع؟
تحدد قوة المغزل دقة القطع، ونوعية السطح النهائي، ومعدل الإنجاز. أما القوة المناسبة فتعتمد على نوع المادة: إذ تكفي المغازل منخفضة القدرة لقطع الأخشاب اللينة، بينما تكون المغازل عالية القدرة أكثر ملاءمةً للأخشاب الكثيفة والمرورات العميقة.
لماذا يكتسب تصميم سرير العمل أهميةً كبرى في نجارة التحكم العددي بالحاسوب؟
يدعم سرير العمل التعامل مع المواد، وهندسة القطع، وحجم الدفعات. وتضمن ميزات التصميم مثل طاولات الفراغ، والمناطق المنقسمة، والمسافات القابلة للضبط مرونة وكفاءة في عمليات الترتيب والتكرار.
ما الميزات التي تعزِّز إنتاجية ماكينة التحكم العددي بالحاسوب على المدى الطويل؟
تُعَدُّ ميزة دمج جهاز تغيير الأدوات التلقائي (ATC)، وبرنامج الترتيب المتقدم، وقدرات الحركة متعددة المحاور، والبنية التحتية الجاهزة للإنترنت للأشياء (IoT) من الميزات الأساسية التي تعزِّز الكفاءة وقابلية التوسع بشكلٍ كبير مع مرور الوقت.
جدول المحتويات
- وازن بين صلابة وبنية جهاز التوجيه الرقمي التحكم العددي وحجم إنتاجك
- قيّم أداء المحور الدوار وتصميم سرير العمل لتلبية الاحتياجات الخاصة بالخشب
- تقييم مدى حركة ماكينة التصنيع العددي بال-router، ووصول محور Z، وتوافق الترتيب المُجمّع للأجزاء
- ركّز أولًا على ميزات ماكينات التحكم العددي الذكية التي تعزّز الإنتاجية على المدى الطويل
- الأسئلة الشائعة