
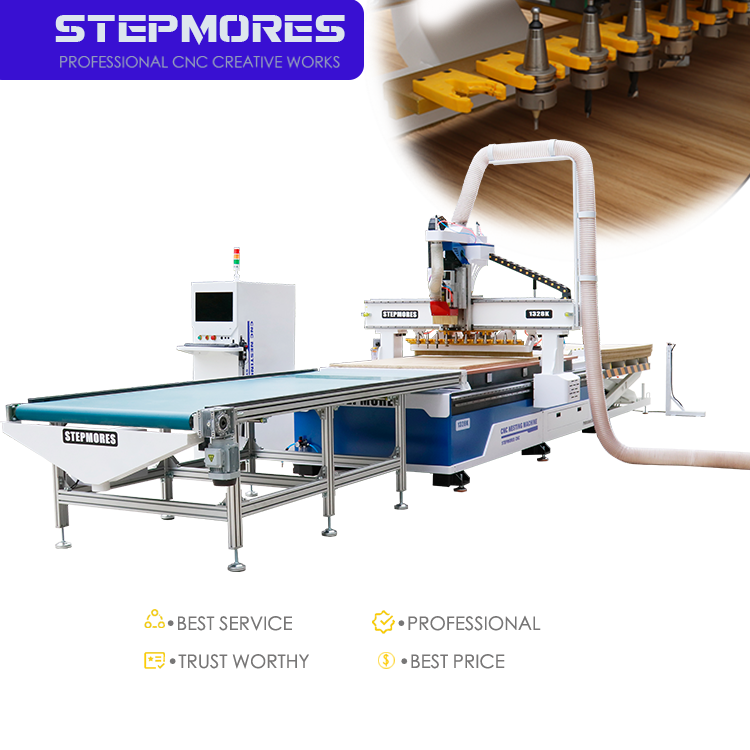
Passen Sie Steifigkeit und Konstruktion des CNC-Fräses an Ihr Produktionsvolumen an
Der Rahmen eines CNC-Fräses ist der entscheidende Faktor für das Halten von Schnitttoleranzen unter Last. Bei der Holzbearbeitung sollten Sie die Konstruktion an Ihre tägliche Betriebszeit und Ihr Teilevolumen anpassen. Einstiegsgeräte – typischerweise im Preisbereich von 1.000 bis 15.000 USD – verwenden häufig Aluminium-Extrusionsprofile oder leichte Stahlrahmen und sind für 1–4 Stunden täglichen Betrieb ausgelegt. Diese Systeme erreichen eine Genauigkeit von ±0,1–0,3 mm und eignen sich daher für Prototypenbau, Hobbyanwendungen oder Kleinserien bei maßgefertigten Möbeln. Im Gegensatz dazu verfügen produktionsorientierte Fräsmaschinen (meist ab 40.000 USD) über schwere geschweißte Stahl- oder Gusseisenrahmen, Servoantriebe mit geschlossenem Regelkreis und sind für Mehrschichtbetrieb oder Dauerbetrieb (24/7) konzipiert. Solche Maschinen erreichen über Tausende von Teilen hinweg konsistent eine Wiederholgenauigkeit von ±0,02–0,05 mm.
Falls Ihre wöchentliche Ausbringung regelmäßig 40–60 Plattenmaterialien übersteigt – oder falls konsistente Fugentoleranzen entscheidend sind – priorisieren Sie einen Portalrahmen und eine Basis mit dickwandigen Abschnitten, spannungsarmem Stahl und einer zweifachen Antriebsführung des Portals. Geschweißte oder spannungsarme Verbindungen übertreffen verschraubte Verbindungen in Hochvolumenumgebungen. Das Maschinengewicht pro Quadratmeter Tischfläche dient als praktischer Indikator für Steifigkeit: schwerere, geschweißte Basen dämpfen Vibrationen effektiver als leichte Profilrahmen. Diese Steifigkeit reduziert direkt die Werkzeugverformung und Vibrationen, verbessert die Kantenqualität und verlängert die Werkzeuglebensdauer. Vermeiden Sie unnötige Investitionen in einen produktionsorientierten Rahmen, wenn Ihr Einsatzgrad gering ist; stattdessen passen Sie die Steifigkeit an Ihre tatsächlichen Toleranzvorgaben und betrieblichen Anforderungen an. Diese Entscheidung beeinflusst zudem die Wartungshäufigkeit und die langfristige Teilekonsistenz.
Bewerten Sie die Spindelleistung und das Tischkonzept hinsichtlich holzspezifischer Anforderungen
Spindelleistung, Kühlung und Drehzahlregelung für sauberes, effizientes Holzschneiden
Die Spindelleistung bestimmt die Schnittqualität, die Oberflächenbeschaffenheit und die Durchsatzleistung. Für Massivholz und Sperrholz wählen Sie eine Spindel mit einer Leistungsangabe zwischen 3,5 und 9 kW: Weichhölzer und leichtes MDF erfordern typischerweise nur 3,5 kW, während dichte Harthölzer und tiefe Schnitte mindestens 6 kW benötigen. Luftgekühlte Spindeln bieten Einfachheit, bergen jedoch das Risiko einer Überhitzung bei längeren Laufzeiten; wassergekühlte Einheiten halten stabile Temperaturen aufrecht und reduzieren Geräusche – ideal für den Dauerbetrieb. Die Drehzahlregelung mittels Frequenzumrichter (VFD) sollte einen Bereich von 7.000 bis 24.000 U/min abdecken, um optimale Drehzahlen sowohl für kleine Gravurfräser als auch für große Oberflächenfräswerkzeuge zu ermöglichen. Entscheidend ist, dass die Spindel bei niedrigen Drehzahlen ein konstantes Drehmoment liefert – ein Abfall des Drehmoments verursacht Vibrationen und ungleichmäßige Oberflächen bei Verwendung von Fräswerkzeugen mit großem Durchmesser. Keramiklager und automatische Werkzeugkalibrierung minimieren Laufungenauigkeiten und Einrichtungsunterschiede. Eine Branchen-Benchmark-Studie aus dem Jahr 2023 ergab, dass eine geschlossene Drehzahlregelung im Vergleich zu festdrehzahlig betriebenen Spindeln Brandflecken um 18 % und Schleifzeit um 12 % reduzierte – was die Standzeit der Fräswerkzeuge verlängert und die Kantenqualität bei Harthölzern, Laminaten und furnierten Platten verbessert.
Arbeitsbetttyp und Halterungsabstand für Teilgröße, Materialhandhabung und Workflow-Flexibilität
Die Arbeitsplatte muss Ihre Teilgeometrie, Materialtypen und Losgrößen unterstützen. Vakuumtische mit T-Nut-Einlagen ermöglichen eine schnelle, sichere Blechfixierung und eignen sich für die verschachtelungsbasierte Fertigung von Gehäuseteilen und Schrankkomponenten. Für kleine oder unregelmäßige Massivholzteile bieten mechanische Spannvorrichtungen in Kombination mit Opfer-Spannplatten eine höhere Fixiergenauigkeit und bessere Kontrolle des Freiraums. Beim Vergleich der nutzbaren Tischfläche sollten Sie diese mit Ihrer größten Platte abgleichen: Eine Arbeitsplatte von 1.300 mm × 2.500 mm nimmt Standard-Sperrholzplatten auf, lässt jedoch nur einen minimalen Spielraum für Mehrzonen-Verschachtelung. Getrennte Vakuumzonen oder modulare Phenolharz-Platten verbessern die Luftstromverteilung und vereinfachen die Reinigung. Schnellwechsel-Fixierplatten oder ausfahrbare Stifte können die Rüstzeit drastisch verkürzen – laut Workflow-Daten aus dem Jahr 2024 von 25 Minuten auf unter 8 Minuten. Stellen Sie sicher, dass ausreichend Gantry-Freiraum oberhalb der Arbeitsplatte vorhanden ist, um hohe Werkstücke und Spannvorrichtungen kollisionsfrei aufzunehmen. Die ideale Arbeitsplattenausführung unterstützt sowohl die Vollplatten-Verschachtelung als auch die Einzelteilbearbeitung. und kleinteil-Nacharbeit, wodurch die ständige Umkonfiguration zwischen Prototypen und Serienfertigung entfällt.
Bewerten Sie die Verfahrweite des CNC-Fräser, die Reichweite der Z-Achse und die Kompatibilität mit der Nesting-Methode
Effektiver Arbeitsraum im Vergleich zu den Anforderungen an das Nesting-Layout
Der effektive Arbeitsraum Ihres CNC-Fräser – nicht nur die nominelle Tischgröße – muss Ihr größtes genestetes Blech übertreffen, um Werkzeugfreigang, Aufspannung und sichere Schnellbewegungen zu gewährleisten. Obwohl viele Betriebe 4 × 8 ft-Platten verarbeiten, ist 5 × 12 ft-Rohmaterial in der Schrank- und Kleiderschrankfertigung verbreitet. Falls die Maschine diese Platte nicht vollständig abdecken kann, müssen die Operatoren Nests in Abschnitte unterteilen oder Teile neu aufspannen – was zu höherem Arbeitsaufwand, erhöhtem Ausschussrisiko und Ausrichtungsfehlern führt. Streben Sie mindestens 6–12 Zoll zusätzliche Verfahrweite sowohl auf der X- als auch auf der Y-Achse über Ihre geplanten Materialabmessungen hinaus an. Prüfen Sie kritisch die nutzbare Breite unter der Brücke , nicht nur die Tischgröße: Die Grenzen des Vakuumbereichs und Überstände der Spoilboard können die effektive Schnittfläche um mehrere Zoll verringern. Passen Sie Hubweg, Beschleunigung und Schnellvorschubgeschwindigkeit an Ihr am häufigsten genutztes Nestlayout an – nicht an die maximalen Nennwerte.
Z-Achsen-Tiefe, Anti-Dive-Stabilität und 3D-Fräsfähigkeit für Verbindungen und Profilierungen
Die Reichweite der Z-Achse muss Ihr dickstes Werkstück aufnehmen können und werkzeuglänge und sicherer Rückzugsweg. Für präzise Verbindungen – darunter Zapfen, Schwalbenschwanzverbindungen und tiefe Schlitzverbindungen – ist eine stabile vertikale Eintauchtiefe zwingend erforderlich. Seitliche Durchbiegung bei aggressiven Schnitten beeinträchtigt Passgenauigkeit und Wiederholbarkeit. Achten Sie auf Anti-Dive-Funktionen wie Gegengewichtszylinder, Servobremsen oder mechanische Verriegelungen, um Spindeldrift zu verhindern. Eine größere Z-Hubhöhe ermöglicht 3D-Profilierungen von gekrümmten Profilen, erhabenen Platten und konturierten Stuhlsitzen – doch eine verlängerte Hubstrecke erhöht das Vibrationsrisiko, sofern Gantry und Z-Baugruppe nicht ausreichend verstärkt sind. Prüfen Sie die vertikale Wiederholgenauigkeit. unter Last , insbesondere beim Wechsel zwischen flacher Gravur und tiefer Profilbearbeitung. Kompakte, steife Z-Baugruppen übertrumpfen oft höhere, leichtere Konstruktionen hinsichtlich Kantengüte, Feindetailtreue und Langzeitzuverlässigkeit.
Stellen Sie intelligente CNC-Fräserfunktionen in den Vordergrund, die die langfristige Produktivität steigern
Integration des automatischen Werkzeugwechslers (ATC) und Bereitschaft für Nesting-Software
Wenn die Holzbearbeitung von Einzelanfertigungen zu wiederholten Serien wechselt, werden manuelle Werkzeugwechsel zu einer versteckten Engstelle. Ein automatischer Werkzeugwechsler (ATC) ermöglicht den nahtlosen Austausch zwischen Schrupp-, Schlicht-, Bohr- und Nutungswerkzeugen – ohne Eingreifen des Bedieners. Bei Benchmarking-Tests im Jahr 2023 in kleinen bis mittelgroßen Holzbetrieben senkten mit ATC ausgestattete Maschinen die Nicht-Schneid-Zeit bei verschachtelten Schrankteilen um 25–40 %. In Kombination mit fortschrittlicher Verschachtelungssoftware, die die Anordnung der Teile über die verfügbare Plattenfläche optimiert, sinkt der Materialabfall deutlich, während die Durchsatzleistung steigt. Diese Integration ermöglicht zudem den unbeaufsichtigten Betrieb bei Routine-Plattenläufen – selbst kleinere Serien profitieren von schnelleren und vorhersehbareren Werkzeugwechseln.
Unterstützung für Mehrachsen-Bewegungen und IoT-fähige Infrastruktur für zukünftige Skalierbarkeit
Eine CNC-Fräsmaschine mit 4- oder 5-Achsen-Bewegung erweitert die Fertigungskapazität über die reine Flächenaufbereitung hinaus: Tiefere Verbindungen, Untergriffe und Mehrflächenfräsarbeiten werden möglich, ohne dass das Werkstück manuell neu positioniert werden muss – dadurch verringern sich Rüstzeiten und die Teileausrichtung bleibt bei komplexen Holzkomponenten erhalten. Ebenso wichtig ist eine IoT-fähige Infrastruktur: Fernüberwachung, Echtzeit-Überwachung der Spindellast sowie Warnungen für vorausschauende Wartung helfen den Bedienern, Verschleiß frühzeitig zu erkennen, bevor es zu Ausfallzeiten kommt. Ein Trendbericht aus dem Jahr 2024 eines führenden Maschinenherstellers ergab, dass Hersteller, die vernetzte Maschinendaten nutzen, eine um 15–20 % höhere Anlagenauslastung erreichen. Wählen Sie eine Plattform, die für zukünftige Software-Updates und Sensorennachrüstungen ausgelegt ist – sie wächst mit sich ändernden Produktanforderungen mit und vermeidet einen vorzeitigen Austausch.
FAQ
Welche Bedeutung hat die Steifigkeit einer CNC-Fräsmaschine für die Holzbearbeitung?
Die Steifigkeit einer CNC-Fräsmaschine beeinflusst direkt die Schnitttoleranzen, die Schwingungsreduktion, die Werkzeugverformung sowie die Gesamtqualität der Kantenoberflächen. Eine hohe Steifigkeit ist besonders entscheidend in Hochvolumen- oder Produktionsumgebungen.
Wie kann die Spindelleistung den Fräsvorgang beeinflussen?
Die Spindelleistung bestimmt die Schnittgenauigkeit, die Oberflächenbeschaffenheit und die Durchsatzleistung. Die geeignete Leistung hängt vom Materialtyp ab: Spindeln mit geringer Leistung reichen für Weichhölzer aus, während Spindeln mit hoher Leistung besser für dichte Harthölzer und tiefe Schnitte geeignet sind.
Warum ist das Design des Arbeitsbetts für CNC-Holzbearbeitung bedeutend?
Das Arbeitsbett unterstützt das Materialhandling, die Teilgeometrie und das Losvolumen. Konstruktionsmerkmale wie Vakuumtische, geteilte Zonen und einstellbare Freiräume gewährleisten Flexibilität und Effizienz bei Nesting- und Nacharbeitprozessen.
Welche Merkmale steigern die langfristige Produktivität einer CNC-Fräsmaschine?
Die Integration eines automatischen Werkzeugwechslers (ATC), fortschrittliche Nesting-Software, Mehrachsen-Bewegungsfunktionen und eine IoT-fähige Infrastruktur sind Schlüsselfunktionen, die die Effizienz und Skalierbarkeit im Zeitverlauf deutlich steigern.
Inhaltsverzeichnis
- Passen Sie Steifigkeit und Konstruktion des CNC-Fräses an Ihr Produktionsvolumen an
- Bewerten Sie die Spindelleistung und das Tischkonzept hinsichtlich holzspezifischer Anforderungen
- Bewerten Sie die Verfahrweite des CNC-Fräser, die Reichweite der Z-Achse und die Kompatibilität mit der Nesting-Methode
- Stellen Sie intelligente CNC-Fräserfunktionen in den Vordergrund, die die langfristige Produktivität steigern
- FAQ