
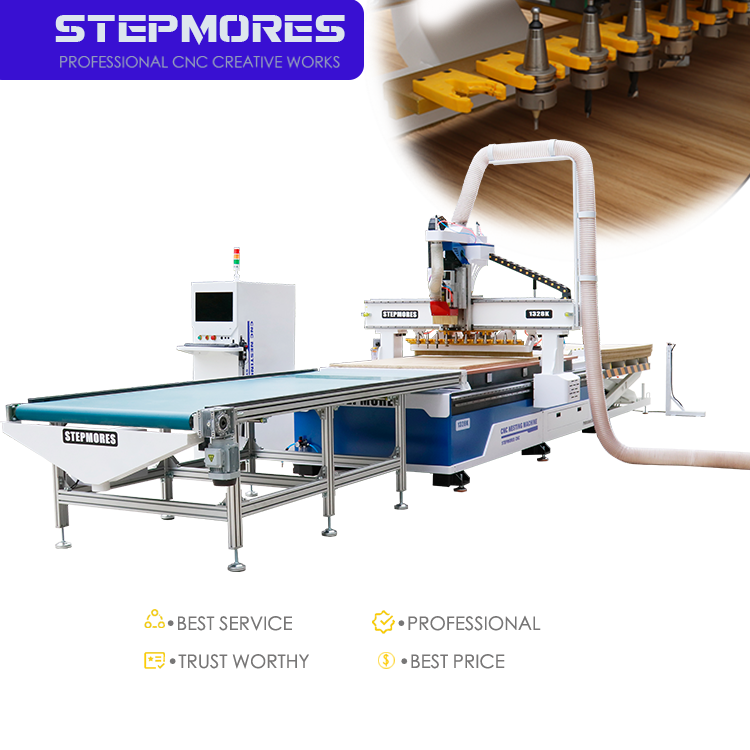
Ajuste la rigidez y la construcción de la fresadora CNC al volumen de su producción
El bastidor de una fresadora CNC es el factor principal para mantener las tolerancias de corte bajo carga. En la industria de la madera, debe ajustar la construcción al número de horas diarias de operación y al volumen de piezas. Las máquinas de nivel básico —normalmente con precios entre 1.000 y 15.000 USD— suelen utilizar bastidores de extrusión de aluminio o acero ligero, y están calificadas para 1–4 horas de operación diaria. Estos sistemas ofrecen una precisión de ±0,1–0,3 mm, lo que los hace adecuados para prototipado, trabajos de afición o muebles personalizados de bajo volumen. Por el contrario, las fresadoras de grado productivo (normalmente desde 40.000 USD en adelante) cuentan con bastidores pesados de acero soldado o hierro fundido, accionamientos servo en bucle cerrado y están diseñadas para funcionamiento en múltiples turnos o ininterrumpido (24/7). Tales máquinas logran de forma constante una repetibilidad de ±0,02–0,05 mm en miles de piezas.
Si su producción semanal supera regularmente las 40–60 planchas o si mantener tolerancias de ensamblaje constantes es fundamental, priorice una estructura de puente y una base con secciones de pared gruesa, acero aliviado de tensiones y movimiento del puente con doble accionamiento. Las uniones soldadas o aliviadas de tensiones superan a las conexiones atornilladas en entornos de alta producción. El peso de la máquina por metro cuadrado de superficie de la mesa constituye un indicador práctico de rigidez: las bases más pesadas y soldadas amortiguan las vibraciones con mayor eficacia que los bastidores ligeros de perfiles extruidos. Esta rigidez reduce directamente la desviación y las vibraciones de la herramienta, mejora la calidad del canto y prolonga la vida útil de la herramienta. Evite invertir innecesariamente en un bastidor de grado productivo si su ciclo de trabajo es ligero; en su lugar, ajuste la rigidez a sus objetivos reales de tolerancia y a sus exigencias operativas. Esta decisión también afecta la frecuencia de mantenimiento y la consistencia a largo plazo de las piezas.
Evalúe el rendimiento del husillo y el diseño de la mesa de trabajo según las necesidades específicas de la madera
Potencia del husillo, refrigeración y control de velocidad para un corte limpio y eficiente de madera
El rendimiento del eje determina la calidad del corte, el acabado superficial y la productividad. Para madera maciza y contrachapado, seleccione un eje con potencia nominal entre 3,5 y 9 kW: las maderas blandas y el MDF ligero suelen requerir solo 3,5 kW, mientras que las maderas duras densas y los pasos profundos exigen al menos 6 kW. Los ejes refrigerados por aire ofrecen simplicidad, pero corren el riesgo de sobrecalentarse durante operaciones prolongadas; los ejes refrigerados por agua mantienen temperaturas estables y reducen el ruido, lo que los hace ideales para producción continua. El control mediante variador de frecuencia (VFD) debe abarcar de 7.000 a 24.000 rpm, permitiendo velocidades óptimas tanto para fresas de grabado de pequeño diámetro como para herramientas de gran tamaño para fresado superficial. Es fundamental verificar que el eje proporcione un par constante a bajas rpm: la caída de par provoca vibraciones y superficies irregulares al usar fresas de gran diámetro. Los rodamientos cerámicos y la calibración automática de herramientas minimizan la desviación radial y las variaciones en la configuración. Una referencia industrial de 2023 reveló que el control de velocidad en bucle cerrado redujo las marcas de quemadura en un 18 % y el tiempo de lijado en un 12 % en comparación con ejes de velocidad fija, lo que prolonga la vida útil de las fresas y mejora el acabado de los cantos en maderas duras, laminados y paneles enchapados.
Tipo de cama de trabajo y espacio libre del accesorio para el tamaño de la pieza, manejo de materiales y flexibilidad del flujo de trabajo
La mesa de trabajo debe soportar la geometría de su pieza, los tipos de material y el volumen por lote. Las mesas de vacío con insertos tipo ranura en T permiten una sujeción rápida y segura de chapas y son adecuadas para la producción basada en anidamiento de muebles y piezas de armarios. Para piezas pequeñas o irregulares de madera maciza, las abrazaderas mecánicas combinadas con tableros sacrificiales ofrecen mayor precisión en la fijación y mejor control del espacio libre. Al evaluar el área útil de la mesa, compárela con su panel más grande: una mesa de 1.300 mm × 2.500 mm acomoda hojas estándar de contrachapado, pero deja margen mínimo para anidamiento en múltiples zonas. Las zonas de vacío divididas o las mesas modulares de fenólico mejoran la distribución del flujo de aire y simplifican la limpieza. Las placas de fijación de cambio rápido o los pasadores retráctiles pueden reducir drásticamente el tiempo de cambio —de 25 minutos a menos de 8 minutos, según datos de flujo de trabajo de 2024—. Asegúrese de contar con suficiente espacio libre bajo el puente para piezas altas y abrazaderas, evitando colisiones. El diseño ideal de la mesa permite tanto el anidamiento en hoja completa como otras configuraciones. y retrabajo de piezas pequeñas, eliminando la necesidad de reconfiguraciones constantes entre prototipos y series de producción.
Evaluar el recorrido de la fresa CNC, el alcance del eje Z y la compatibilidad con el anidamiento
Volumen de trabajo efectivo frente a los requisitos de disposición anidada de piezas
El volumen de trabajo efectivo de su fresa CNC —no solo el tamaño nominal de la mesa— debe superar el tamaño de la plancha anidada más grande para permitir holgura de la herramienta, colocación de accesorios y desplazamientos rápidos seguros. Aunque muchas talleres trabajan con paneles de 4 × 8 pies, el material de 5 × 12 pies es habitual en la fabricación de armarios y closets. Si la máquina no cubre completamente esa plancha, los operarios deben dividir los anidamientos en secciones o volver a fijar las piezas, lo que incrementa la mano de obra, el riesgo de desperdicio y los errores de alineación. Apunte a un recorrido adicional de al menos 6–12 pulgadas en ambos ejes X e Y respecto a las dimensiones previstas del material. De forma crítica, verifique el ancho utilizable bajo la estructura móvil , no solo el tamaño de la mesa: los límites de la zona de vacío y las salientes de la placa de sujeción pueden reducir el área real de corte varios centímetros. Ajuste el recorrido, la aceleración y la velocidad de avance rápido al diseño anidado de mayor volumen, no a las especificaciones nominales máximas.
Profundidad del eje Z, estabilidad contra inmersión excesiva y capacidad de perfilado 3D para carpintería y molduras
El alcance del eje Z debe permitir trabajar la pieza más gruesa además la longitud de la herramienta y la altura segura de retracción. Para carpintería de precisión —incluidos espigas, uniones en cola de milano y mortajas profundas— la estabilidad vertical durante el descenso es imprescindible. La desviación lateral durante cortes agresivos deteriora el ajuste y la repetibilidad. Busque características antinmersiones, como cilindros contrapesados, frenado servocontrolado o bloqueos mecánicos, para evitar la deriva del husillo. Un mayor recorrido en Z permite el perfilado 3D de molduras curvas, paneles resaltados y asientos de silla contorneados, pero un recorrido extendido incrementa el riesgo de vibración si el puente y el conjunto del eje Z no están bien reforzados. Evalúe la repetibilidad vertical bajo carga , especialmente al cambiar entre operaciones de grabado superficial y perfilado profundo. Los conjuntos compactos y rígidos en el eje Z suelen superar a los diseños más altos y ligeramente construidos en cuanto a acabado de bordes, retención de detalles finos y fiabilidad a largo plazo.
Priorice las funciones inteligentes de la fresadora CNC que incrementen la productividad a largo plazo
Integración del cambiador automático de herramientas (ATC) y preparación para software de anidamiento
A medida que la carpintería pasa de trabajos únicos a lotes repetidos, los cambios manuales de herramientas se convierten en un cuello de botella oculto. Un cambiador automático de herramientas (ATC) permite el intercambio fluido entre herramientas de desbaste, acabado, perforación y ranurado, sin intervención del operario. En las pruebas comparativas de 2023 realizadas en talleres de madera pequeños y medianos, las máquinas equipadas con ATC redujeron el tiempo no productivo en un 25–40 % en piezas de armarios con disposición anidada. Cuando se combina con software avanzado de anidamiento que optimiza la colocación de las piezas en el área disponible de la plancha, el desperdicio de material disminuye notablemente y aumenta la producción. Esta integración también posibilita la operación no supervisada en series rutinarias de paneles; incluso los lotes más pequeños se benefician de cambios más rápidos y predecibles.
Soporte para movimiento multieje e infraestructura lista para IoT, preparada para escalabilidad futura
Una fresa CNC con movimiento de 4 o 5 ejes amplía las capacidades más allá del mecanizado de paneles planos: es posible realizar uniones más profundas, desbastes y tallado en múltiples caras sin necesidad de reubicar manualmente la pieza, lo que reduce los ajustes y mantiene el alineamiento de las piezas en componentes de madera complejos. Asimismo, resulta igualmente importante una infraestructura preparada para IoT: supervisión remota, seguimiento en tiempo real de la carga del husillo y alertas de mantenimiento predictivo ayudan a los operarios a detectar el desgaste antes de que provoque tiempos de inactividad. Un informe sobre tendencias de 2024 publicado por un fabricante líder de máquinas reveló que los fabricantes que aprovechan los datos de máquinas conectadas logran una utilización de activos un 15–20 % mayor. Elija una plataforma diseñada para aceptar actualizaciones futuras de software y mejoras de sensores: se adaptará a los requisitos cambiantes de los productos, evitando su sustitución prematura.
Preguntas frecuentes
¿Cuál es la importancia de la rigidez de una fresa CNC para la carpintería?
La rigidez de una fresa CNC afecta directamente las tolerancias de corte, la reducción de vibraciones, la desviación de la herramienta y la calidad general de los acabados de los bordes. Una alta rigidez es especialmente crucial en entornos de alta producción o industriales.
¿Cómo puede influir la potencia del husillo en el proceso de corte?
La potencia del husillo determina la precisión de corte, el acabado superficial y la productividad. La potencia adecuada depende del tipo de material: husillos de baja potencia son suficientes para maderas blandas, mientras que husillos de alta potencia resultan más adecuados para maderas duras densas y pasadas profundas.
¿Por qué es importante el diseño de la mesa de trabajo en la carpintería CNC?
La mesa de trabajo soporta la manipulación de materiales, la geometría de las piezas y el volumen por lote. Características de diseño como mesas de vacío, zonas divididas y ajuste de la altura libre garantizan flexibilidad y eficiencia en los procesos de anidamiento y retrabajo.
¿Qué características mejoran la productividad a largo plazo de una fresa CNC?
La integración del cambiador automático de herramientas (ATC), el software avanzado de anidamiento, las capacidades de movimiento multieje y la infraestructura lista para IoT son características clave que aumentan significativamente la eficiencia y la escalabilidad con el tiempo.
Tabla de Contenidos
- Ajuste la rigidez y la construcción de la fresadora CNC al volumen de su producción
- Evalúe el rendimiento del husillo y el diseño de la mesa de trabajo según las necesidades específicas de la madera
- Evaluar el recorrido de la fresa CNC, el alcance del eje Z y la compatibilidad con el anidamiento
- Priorice las funciones inteligentes de la fresadora CNC que incrementen la productividad a largo plazo
- Preguntas frecuentes