
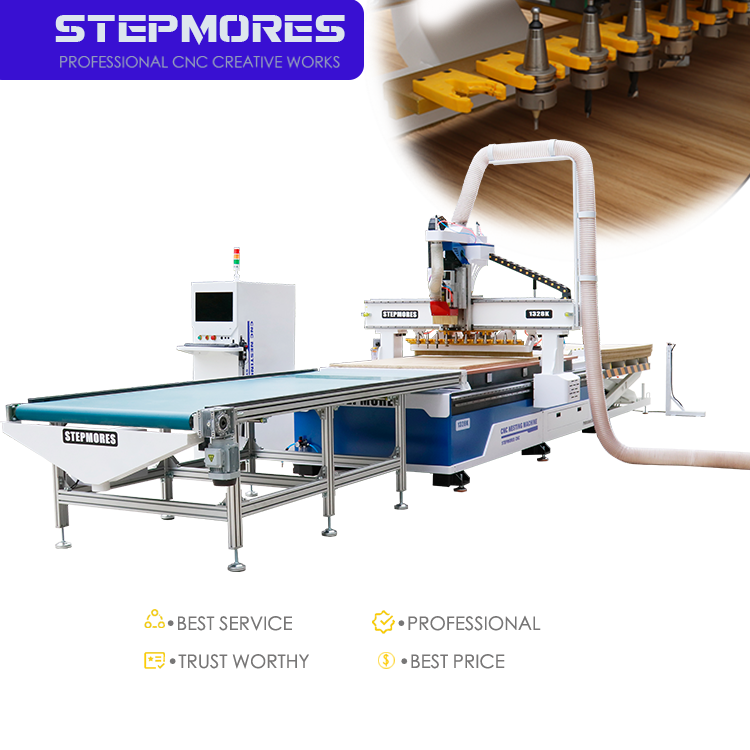
Dopasuj sztywność i konstrukcję frezarki CNC do swojego wolumenu produkcji
Rama frezarki CNC jest głównym czynnikiem wpływającym na utrzymanie tolerancji cięcia pod obciążeniem. W obróbce drewna dopasuj konstrukcję do liczby godzin pracy dziennie oraz wolumenu wykonywanych elementów. Maszyny wejściowego poziomu — zazwyczaj w cenie od 1000 do 15 000 USD — często korzystają z profili aluminiowych lub lekkich ramek stalowych i są przeznaczone do pracy dziennie przez 1–4 godziny. Te systemy zapewniają dokładność ±0,1–0,3 mm, co czyni je odpowiednimi do prototypowania, prac hobbystycznych lub niskowolumenowej produkcji mebli na zamówienie. Natomiast frezarki przeznaczone do produkcji przemysłowej (zwykle od 40 000 USD) wyposażone są w ciężkie, spawane ramy stalowe lub żeliwne, napędy serwo z pętlą zamkniętą oraz są zaprojektowane do pracy w wielu zmianach lub w trybie 24/7. Takie maszyny osiągają powtarzalność ±0,02–0,05 mm przy produkcji tysięcy elementów.
Jeśli Twoja tygodniowa produkcja regularnie przekracza 40–60 arkuszy materiału lub jeśli zachowanie stałych tolerancji połączeń jest kluczowe, należy wybrać portal i podstawę z grubymi ściankami, stalą poddaną odpuszczaniu naprężeń oraz ruchem portalu z napędem podwójnym. Spawane lub odpuszczone połączenia osiągają lepsze wyniki niż połączenia śrubowe w środowiskach o wysokim natężeniu pracy. Masa maszyny przypadająca na metr kwadratowy powierzchni stołu stanowi praktyczny wskaźnik sztywności: cięższe, spawane podstawy skuteczniej tłumią drgania niż lekkie konstrukcje z profili ekstrudowanych. Ta sztywność bezpośrednio zmniejsza ugięcie narzędzia i drgania, poprawiając jakość krawędzi i wydłużając żywotność narzędzi. Nie należy nadmiernie inwestować w ramę przeznaczoną do produkcji, jeśli cykl pracy jest niski; zamiast tego należy dopasować sztywność do rzeczywistych docelowych tolerancji oraz wymagań operacyjnych. Decyzja ta wpływa również na częstotliwość konserwacji oraz długoterminową spójność wykonywanych części.
Oceń wydajność wrzeciona i projekt stołu roboczego pod kątem potrzeb związanych z obróbką drewna
Moc wrzeciona, chłodzenie oraz kontrola prędkości obrotowej w celu czystej i wydajnej obróbki drewna
Wydajność wrzeciona decyduje o jakości cięcia, wykończeniu powierzchni oraz wydajności. Dla drewna litego i sklejki należy wybrać wrzeciono o mocy znamionowej w zakresie 3,5–9 kW: miękkie gatunki drewna oraz lekki MDF zwykle wymagają jedynie 3,5 kW, podczas gdy gęste twarde gatunki drewna oraz głębokie przejścia wymagają co najmniej 6 kW. Wrzeciona chłodzone powietrzem zapewniają prostotę obsługi, ale niosą ryzyko przegrzania podczas długotrwałych cykli pracy; jednostki chłodzone wodą utrzymują stabilną temperaturę i zmniejszają poziom hałasu – są więc idealne do produkcji ciągłej. Zakres regulacji obrotów za pomocą falownika (VFD) powinien wynosić od 7 000 do 24 000 obr./min, umożliwiając optymalne prędkości zarówno dla małosrednicowych frezów grawerujących, jak i dużych narzędzi do frezowania powierzchniowego. Kluczowe jest upewnienie się, że wrzeciono zapewnia stały moment obrotowy przy niskich obrotach – spadek momentu powoduje drgania i nieregularne powierzchnie przy użyciu frezów o dużej średnicy. Łożyska ceramiczne oraz automatyczna kalibracja narzędzi minimalizują błąd walcowania i zmienność przygotowania maszyny. Według standardu branżowego z 2023 r. zamknięta pętla kontroli prędkości zmniejszyła liczbę śladów wypalenia o 18% i czas szlifowania o 12% w porównaniu z wrzecionami o stałej prędkości – wydłużając tym samym żywotność frezów oraz poprawiając wykończenie krawędzi na twardych gatunkach drewna, laminatach oraz płytach oklejanych.
Typ stołu roboczego i luz montażowy dla rozmiaru części, obsługi materiałów oraz elastyczności przepływu pracy
Stół roboczy musi obsługiwać geometrię Twoich części, typy materiałów i objętość partii. Stoły próżniowe z wkładkami z rowkiem T umożliwiają szybkie i bezpieczne mocowanie arkuszy oraz nadają się do produkcji opartej na zagnieżdżaniu elementów mebli i szaf. Dla małych lub nieregularnych kawałków litego drewna mechaniczne zaciski w połączeniu z zużywalnymi płytami nośnymi zapewniają większą precyzję mocowania i kontrolę luzów. Podczas oceny użytecznej powierzchni stołu porównaj ją z największym panelem: stół o wymiarach 1 300 mm × 2 500 mm pomieści standardowe arkusze sklejki, ale pozostawia minimalny margines dla zagnieżdżania wielostrefowego. Podzielone strefy próżniowe lub modułowe stoły fenolowe poprawiają rozkład przepływu powietrza i upraszczają czyszczenie. Szybkozamienne płyty mocujące lub wysuwane piny mogą skrócić czas przełączania — od 25 minut do poniżej 8 minut, według danych przepływu pracy z 2024 r. Zapewnij wystarczającą przestrzeń nad stołem dla bramy, aby pomieścić wysokie przedmioty i zaciski bez kolizji. Idealny projekt stołu obsługuje zarówno zagnieżdżanie pełnych arkuszy i poprawa małych elementów, eliminująca konieczność ciągłej ponownej konfiguracji między prototypami a serią produkcyjną.
Ocena zasięgu frezarki CNC, zasięgu osi Z oraz zgodności z układaniem części
Skuteczna przestrzeń robocza w porównaniu do wymagań układania części w arkuszu
Skuteczna przestrzeń robocza Twojej frezarki CNC – nie tylko nominalny rozmiar stołu – musi przekraczać wymiary największego arkusza układanego w układzie, aby zapewnić luz narzędzia, miejsce na uchwyty oraz bezpieczne szybkie ruchy. Choć wiele warsztatów pracuje z płytami o wymiarach 4 × 8 ft, to w produkcji szaf i garderób powszechne są materiały o wymiarach 5 × 12 ft. Jeśli maszyna nie może całkowicie objąć takiego arkusza, operatorzy muszą dzielić układ na sekcje lub ponownie mocować części – co zwiększa nakład pracy, ryzyko odpadów oraz błędy pozycjonowania. Dąż do uzyskania dodatkowego zasięgu o co najmniej 6–12 cali na osiach X i Y względem planowanych wymiarów materiału. Kluczowe jest sprawdzenie dostępnej szerokości pod głowicą , a nie tylko rozmiar stołu: granice strefy próżni oraz wystające części płyty roboczej mogą zmniejszyć rzeczywistą powierzchnię cięcia o kilka cali. Dostosuj zakres ruchu, przyspieszenie oraz prędkość przesuwu do swojego najczęściej stosowanego układu zagnieżdżania – a nie do maksymalnych nominalnych specyfikacji.
Zasięg osi Z, stabilność zapobiegająca zanurzaniu się głowicy oraz możliwość wykonywania profili 3D w zastosowaniach takich jak połączenia drewniane i profilowanie listew
Zasięg osi Z musi umożliwiać obróbkę najgrubszych elementów roboczych plus długość narzędzia oraz bezpieczną wysokość wycofania. W przypadku precyzyjnej obróbki połączeń – w tym wpustów, połączeń klinowych oraz głębokich gniazd – stabilność pionowego zanurzania się głowicy jest warunkiem koniecznym. Odchylenie boczne podczas intensywnych cięć pogarsza dopasowanie i powtarzalność. Szukaj funkcji zapobiegających zanurzaniu się głowicy, takich jak cylindry przeciwważone, hamulce serwonapędowe lub blokady mechaniczne, które zapobiegają dryfowaniu wrzeciona. Większy skok osi Z umożliwia wykonywanie profili 3D krzywoliniowych listew, paneli wysuniętych oraz siedzisk krzeseł o złożonym kształcie – jednak wydłużony zakres ruchu zwiększa ryzyko drgań, chyba że portal oraz zespół osi Z są solidnie wzmocnione. Ocenić powtarzalność w kierunku pionowym pod obciążeniem , szczególnie podczas przełączania się między płytkim grawerowaniem a głębokim frezowaniem. Kompaktowe, sztywne zespoły osi Z często osiągają lepsze wyniki niż wyższe, lżejsze konstrukcje pod względem jakości krawędzi, zachowania szczegółów oraz długotrwałej niezawodności.
W pierwszej kolejności wybierz funkcje inteligentnych frezarek CNC zwiększające produktywność na dłuższą metę
Integracja automatycznego wymiennika narzędzi (ATC) oraz gotowość do oprogramowania do układania części
W miarę jak obróbka drewna przesuwa się od pojedynczych zleceń do powtarzalnych partii, ręczna wymiana narzędzi staje się ukrytym wąskim gardłem. Automatyczny wymiennik narzędzi (ATC) umożliwia bezproblemową wymianę narzędzi do toczenia, wykańczania, wiercenia i frezowania rowków — bez ingerencji operatora. W przeprowadzonych w 2023 roku testach porównawczych w małych i średnich warsztatach stolarskich maszyny wyposażone w ATC zmniejszyły czas poświęcony na czynności niezwiązane z cięciem o 25–40% przy produkcji elementów szaf typu nested. Po połączeniu z zaawansowanym oprogramowaniem do układania części, które maksymalizuje wykorzystanie powierzchni dostępnych płyt, znacznie spada zużycie materiału, a jednocześnie wzrasta wydajność. Takie zintegrowane rozwiązanie umożliwia również pracę bezobsługową podczas rutynowych serii płytek — nawet mniejsze partie korzystają z szybszych i bardziej przewidywalnych przejść między zadaniami.
Wsparcie dla ruchu wieloosiowego oraz infrastruktura gotowa do integracji z IoT, zapewniająca skalowalność w przyszłości
Frezarka CNC z ruchem 4- lub 5-osowym rozszerza możliwości poza obróbkę płaskich płyt: głębsze połączenia, podcięcia oraz frezowanie wielu powierzchni stają się możliwe bez ręcznego przestawiania detalu — co zmniejsza liczbę ustawień i zachowuje dokładne położenie elementów przy złożonych komponentach drewnianych. Nie mniej istotna jest infrastruktura gotowa do zastosowania IoT: zdalne monitorowanie, śledzenie obciążenia wrzeciona w czasie rzeczywistym oraz alerty o konieczności konserwacji zapobiegawczej pozwalają operatorom wykryć zużycie jeszcze przed wystąpieniem przestoju. Raport z 2024 roku opracowany przez wiodącego producenta maszyn wykazał, że przedsiębiorstwa wykorzystujące dane z połączonych maszyn osiągnęły wykorzystanie aktywów o 15–20% wyższe. Wybierz platformę zaprojektowaną tak, aby akceptować przyszłe aktualizacje oprogramowania i ulepszenia czujników — będzie się rozwijać wraz z ewoluującymi wymaganiami produktowymi, eliminując konieczność wcześniejszej wymiany.
Często zadawane pytania
Jakie znaczenie ma sztywność frezarki CNC w obróbce drewna?
Sztywność frezarki CNC ma bezpośredni wpływ na dokładność cięcia, redukcję wibracji, odchylenie narzędzia oraz ogólną jakość wykończenia krawędzi. Wysoka sztywność jest szczególnie ważna w środowiskach produkcyjnych lub przy dużych objętościach pracy.
W jaki sposób moc wrzeciona wpływa na proces cięcia?
Moc wrzeciona decyduje o dokładności cięcia, jakości powierzchni oraz wydajności. Odpowiednia moc zależy od rodzaju materiału — wrzeciona o niskiej mocy wystarczają do miękkich gatunków drewna, podczas gdy wrzeciona o wysokiej mocy lepiej sprawdzają się przy gęstych twardej porodzie i głębokich przejściach.
Dlaczego projekt stołu roboczego jest istotny w obróbce drewna za pomocą CNC?
Stół roboczy zapewnia obsługę materiału, odpowiada za geometrię detali oraz objętość partii. Cechy konstrukcyjne, takie jak stoły próżniowe, strefy podzielone i regulowana wysokość luzu, zapewniają elastyczność i wydajność w procesach układania elementów i poprawy.
Jakie cechy zwiększają długoterminową produktywność frezarki CNC?
Integracja automatycznego wymiennika narzędzi (ATC), zaawansowane oprogramowanie do rozmieszczania elementów, możliwości ruchu wieloosiowego oraz infrastruktura gotowa do zastosowania w Internecie Rzeczy (IoT) to kluczowe cechy, które znacznie zwiększają wydajność i skalowalność w czasie.
Spis treści
- Dopasuj sztywność i konstrukcję frezarki CNC do swojego wolumenu produkcji
- Oceń wydajność wrzeciona i projekt stołu roboczego pod kątem potrzeb związanych z obróbką drewna
- Ocena zasięgu frezarki CNC, zasięgu osi Z oraz zgodności z układaniem części
- W pierwszej kolejności wybierz funkcje inteligentnych frezarek CNC zwiększające produktywność na dłuższą metę
- Często zadawane pytania