
Abbinare rigidità e costruzione del router CNC al proprio volume produttivo
Il telaio di un router CNC è il fattore principale per mantenere le tolleranze di taglio sotto carico. Per la lavorazione del legno, la costruzione va scelta in base alle ore operative giornaliere e al volume di pezzi. Le macchine entry-level—tipicamente con prezzo compreso tra 1.000 e 15.000 USD—usano spesso telai in estruso di alluminio o acciaio leggero e sono certificate per 1–4 ore di funzionamento giornaliero. Questi sistemi garantiscono un’accuratezza di ±0,1–0,3 mm, risultando quindi adatti a prototipazione, lavoro hobbistico o mobili su misura in basso volume. Al contrario, i router di livello produttivo (solitamente a partire da 40.000 USD) presentano telai in acciaio saldato pesante o ghisa, azionamenti servo in loop chiuso ed sono progettati per funzionamento su più turni o 24/7. Tali macchine raggiungono costantemente una ripetibilità di ±0,02–0,05 mm su migliaia di pezzi.
Se la produzione settimanale supera regolarmente i 40–60 fogli di materiale laminare, oppure se il rispetto costante delle tolleranze di giunzione è fondamentale, privilegiare un ponte mobile e una base con sezioni a parete spessa, in acciaio sottoposto a distensione termica e con movimento del ponte mobile a doppia azionamento. I giunti saldati o sottoposti a distensione termica offrono prestazioni superiori rispetto ai collegamenti bullonati negli ambienti ad alto volume. Il peso della macchina per metro quadrato di superficie del piano di lavoro rappresenta un indicatore pratico della rigidità: basi più pesanti e saldate smorzano le vibrazioni in modo più efficace rispetto a telai leggeri realizzati con estrusi. Tale rigidità riduce direttamente la deviazione e le vibrazioni dell’utensile, migliorando la qualità dei bordi ed estendendo la durata dell’utensile. Evitare spese eccessive per una struttura di tipo produttivo qualora il ciclo di lavoro sia leggero; piuttosto, adeguare la rigidità agli effettivi obiettivi di tolleranza e alle esigenze operative. Questa scelta influenza anche la frequenza della manutenzione e la coerenza dimensionale dei pezzi nel lungo periodo.
Valutare le prestazioni del mandrino e la progettazione del piano di lavoro per le esigenze specifiche del legno
Potenza del mandrino, raffreddamento e controllo della velocità per una lavorazione del legno pulita ed efficiente
Le prestazioni del mandrino determinano la qualità del taglio, la finitura superficiale e la produttività. Per legno massiccio e compensato, scegliere un mandrino con potenza nominale compresa tra 3,5 e 9 kW: le essenze teneri e gli MDF leggeri richiedono tipicamente soltanto 3,5 kW, mentre le essenze dure molto dense e i passaggi profondi necessitano di almeno 6 kW. I mandrini raffreddati ad aria offrono semplicità, ma comportano il rischio di surriscaldamento durante cicli prolungati; quelli raffreddati ad acqua mantengono temperature stabili e riducono il rumore, risultando ideali per la produzione continua. Il controllo mediante azionamento a frequenza variabile (VFD) deve coprire un intervallo compreso tra 7.000 e 24.000 giri/min, consentendo velocità ottimali sia per frese di piccolo diametro destinate all’incisione sia per utensili di grande diametro destinati alla fresatura di superfici. È fondamentale verificare che il mandrino eroghi una coppia costante anche a bassi giri/min: una caduta di coppia causa vibrazioni (chatter) e superfici irregolari quando si utilizzano frese di grande diametro. Cuscinetti in ceramica e calibrazione automatica dell’utensile riducono al minimo l’eccentricità e le variazioni di impostazione. Un benchmark industriale del 2023 ha rilevato che il controllo di velocità in loop chiuso ha ridotto le bruciature del 18% e il tempo di levigatura del 12% rispetto ai mandrini a velocità fissa, prolungando la vita utile delle frese e migliorando la finitura dei bordi su essenze dure, laminati e pannelli impiallacciati.
Tipo di banco di lavoro e spazio libero per il fissaggio in base alle dimensioni del pezzo, alla movimentazione dei materiali e alla flessibilità del flusso di lavoro
Il piano di lavoro deve supportare la geometria del pezzo, i tipi di materiale e il volume del lotto. I tavoli a vuoto con inserti a T-slot consentono un fissaggio rapido e sicuro dei fogli e sono adatti alla produzione basata su nesting di mobili e componenti per armadi. Per piccoli pezzi in legno massiccio o di forma irregolare, le morse meccaniche abbinata a tavole sacrificali garantiscono maggiore precisione di fissaggio e un controllo più accurato degli spazi liberi. Quando si valuta l’area utile del piano, confrontarla con il pannello più grande da lavorare: un piano da 1.300 mm × 2.500 mm accoglie fogli standard di compensato, ma lascia uno spazio minimo per il nesting multizona. Zone di aspirazione separate o piani modulari in fenolico migliorano la distribuzione dell’aria e semplificano la pulizia. Piastre di fissaggio a cambio rapido o perni a scatto possono ridurre drasticamente i tempi di cambio — da 25 minuti a meno di 8 minuti, secondo i dati sui flussi di lavoro del 2024. Assicurarsi che l’altezza libera del portale sopra il piano sia sufficiente per accogliere pezzi alti e morse senza rischio di collisione. Il design ideale del piano supporta sia il nesting su foglio intero e ritocco di piccole parti, eliminando la necessità di continue riconfigurazioni tra prototipi e produzioni in serie.
Valutare la corsa della fresa CNC, la portata dell’asse Z e la compatibilità con il nesting
Volume di lavoro effettivo rispetto ai requisiti di disposizione delle parti in nesting
Il volume di lavoro effettivo della vostra fresa CNC — non solo le dimensioni nominali del piano — deve superare quelle del più grande foglio grezzo disposto in nesting, per consentire lo spazio necessario al passaggio dell’utensile, al posizionamento dei dispositivi di fissaggio e alle movimentazioni rapide in sicurezza. Sebbene molti laboratori lavorino pannelli da 4 × 8 piedi, i materiali da 5 × 12 piedi sono comuni nella produzione di armadi e cabine armadio. Qualora la macchina non copra interamente tale formato, gli operatori devono suddividere i gruppi di parti in sezioni oppure riposizionare i pezzi nei dispositivi di fissaggio — con conseguente aumento della manodopera, maggiore rischio di scarti ed errori di allineamento. Si raccomanda un margine aggiuntivo di corsa di almeno 6–12 pollici sia sull’asse X che sull’asse Y rispetto alle dimensioni previste del materiale. In modo cruciale, verificare la larghezza utilizzabile sotto il ponte , non solo le dimensioni del piano: i confini della zona a vuoto e i bordi sporgenti del piano di fissaggio possono ridurre l'effettiva area di taglio di diversi pollici. Adattare la corsa, l'accelerazione e la velocità di avanzamento rapido al layout nidificato con il maggior volume di produzione, non alle specifiche nominali massime.
Profondità dell'asse Z, stabilità anti-immersione e capacità di profilatura 3D per giunzioni e modanature
La corsa dell'asse Z deve consentire di lavorare il pezzo più spesso - Più lunghezza dell'utensile e altezza sicura di ritratto. Per giunzioni di precisione — inclusi tenoni, code di rondine e mortise profonde — la stabilità verticale in immersione è imprescindibile. La deviazione laterale durante tagli aggressivi compromette l'aderenza e la ripetibilità. Cercare caratteristiche anti-immersione quali cilindri di controbilanciamento, frenatura servocontrollata o blocchi meccanici per prevenire lo scorrimento del mandrino. Una corsa Z maggiore consente la profilatura 3D di modanature curve, pannelli rialzati e sedili di sedie sagomati — tuttavia una corsa estesa aumenta il rischio di vibrazioni, a meno che il carrello e l'insieme dell'asse Z non siano adeguatamente rinforzati. Valutare la ripetibilità verticale sotto carico , specialmente quando si passa da operazioni di incisione superficiale a quelle di profilatura profonda. Gli assiemi Z compatti e rigidi spesso offrono prestazioni superiori rispetto a quelli più alti e costruiti con materiali leggeri, in termini di finitura dei bordi, mantenimento dei dettagli fini e affidabilità a lungo termine.
Privilegiare le funzionalità intelligenti del router CNC che migliorano la produttività a lungo termine
Integrazione del cambio utensile automatico (ATC) e prontezza del software per il nesting
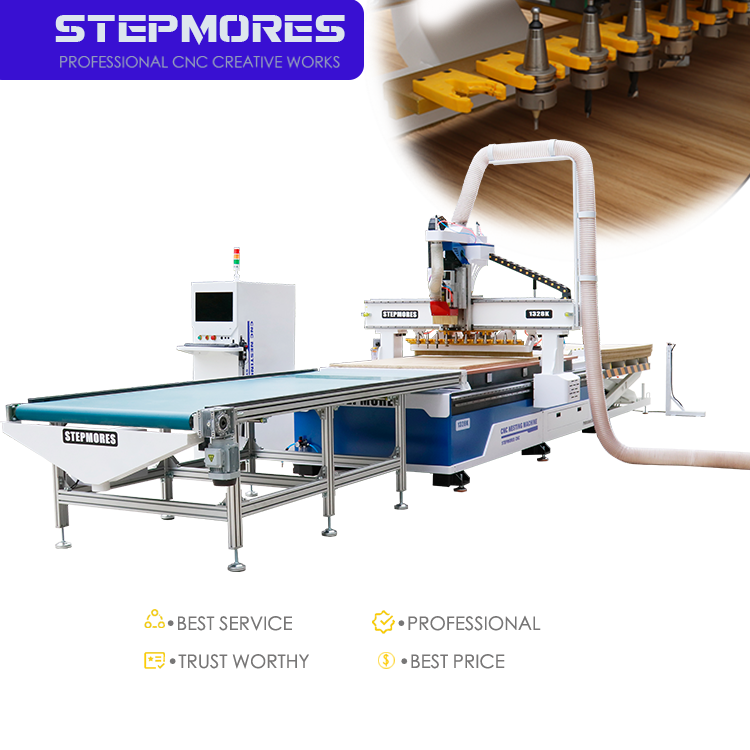
Man mano che la lavorazione del legno passa da lavori unici a produzioni ripetute in lotti, la sostituzione manuale degli utensili diventa un collo di bottiglia nascosto. Un cambio utensili automatico (ATC) consente lo scambio fluido tra utensili per sgrossatura, finitura, foratura e fresatura di scanalature, senza intervento dell’operatore. Nel 2023, test comparativi condotti in piccole e medie falegnamerie hanno rilevato che le macchine dotate di ATC hanno ridotto il tempo non operativo del 25–40% nella produzione di parti per mobili a incastro. Quando abbinato a software avanzati di nesting che ottimizzano il posizionamento dei pezzi sull’area disponibile del foglio, gli scarti di materiale diminuiscono in modo significativo, mentre la produttività aumenta. Questa integrazione permette inoltre l’esecuzione non sorvegliata di cicli standard su pannelli, con benefici anche per lotti più piccoli grazie a cambi utensili più rapidi e prevedibili.
Supporto per movimento multi-asse e infrastruttura pronta per l’IoT, per una scalabilità futura
Una fresa CNC con movimento a 4 o 5 assi amplia le capacità oltre la lavorazione di pannelli piani: è possibile realizzare giunzioni più profonde, sottosquadri e intagli su più facce senza dover riposizionare manualmente il pezzo, riducendo così il numero di setup e mantenendo l’allineamento dei componenti in legno complessi. Altrettanto importante è l’infrastruttura pronta per l’IoT: monitoraggio remoto, rilevamento in tempo reale del carico sul mandrino e avvisi di manutenzione predittiva aiutano gli operatori a individuare l’usura prima che causi fermi macchina. Un rapporto sulle tendenze 2024 redatto da un costruttore leader di macchine ha rilevato che i produttori che sfruttano i dati delle macchine connesse hanno ottenuto un’utilizzo delle risorse fino al 15–20% superiore. Scegli una piattaforma progettata per accettare aggiornamenti software futuri e potenziamenti sensoriali: si adatterà alle esigenze produttive in evoluzione, evitando sostituzioni anticipate.
FAQ
Qual è l’importanza della rigidità della fresa CNC nel settore della lavorazione del legno?
La rigidità di una fresa a controllo numerico computerizzato influisce direttamente sulle tolleranze di taglio, sulla riduzione delle vibrazioni, sulla deviazione dell’utensile e sulla qualità complessiva delle finiture dei bordi. Un’elevata rigidità è particolarmente cruciale negli ambienti ad alto volume o produttivi.
In che modo la potenza del mandrino può influenzare il processo di taglio?
La potenza del mandrino determina l’accuratezza del taglio, la finitura superficiale e la produttività. La potenza adeguata dipende dal tipo di materiale: i mandrini a bassa potenza sono sufficienti per legni teneri, mentre quelli ad alta potenza sono più indicati per legni duri densi e passaggi profondi.
Perché la progettazione del piano di lavoro è importante per la lavorazione del legno con CNC?
Il piano di lavoro supporta la movimentazione del materiale, la geometria del pezzo e il volume di produzione per lotto. Caratteristiche progettuali come tavoli a vuoto, zone divise e regolazione dello spazio libero garantiscono flessibilità ed efficienza nei processi di nesting e di ritrattamento.
Quali caratteristiche migliorano la produttività a lungo termine della fresa a controllo numerico computerizzato?
L’integrazione del cambio automatico utensili (ATC), il software avanzato per il nesting, le capacità di movimento multiasse e l’infrastruttura pronta per l’IoT sono caratteristiche fondamentali che migliorano in modo significativo l’efficienza e la scalabilità nel tempo.
Indice dei Contenuti
- Abbinare rigidità e costruzione del router CNC al proprio volume produttivo
- Valutare le prestazioni del mandrino e la progettazione del piano di lavoro per le esigenze specifiche del legno
- Valutare la corsa della fresa CNC, la portata dell’asse Z e la compatibilità con il nesting
- Privilegiare le funzionalità intelligenti del router CNC che migliorano la produttività a lungo termine
-
FAQ
- Qual è l’importanza della rigidità della fresa CNC nel settore della lavorazione del legno?
- In che modo la potenza del mandrino può influenzare il processo di taglio?
- Perché la progettazione del piano di lavoro è importante per la lavorazione del legno con CNC?
- Quali caratteristiche migliorano la produttività a lungo termine della fresa a controllo numerico computerizzato?