
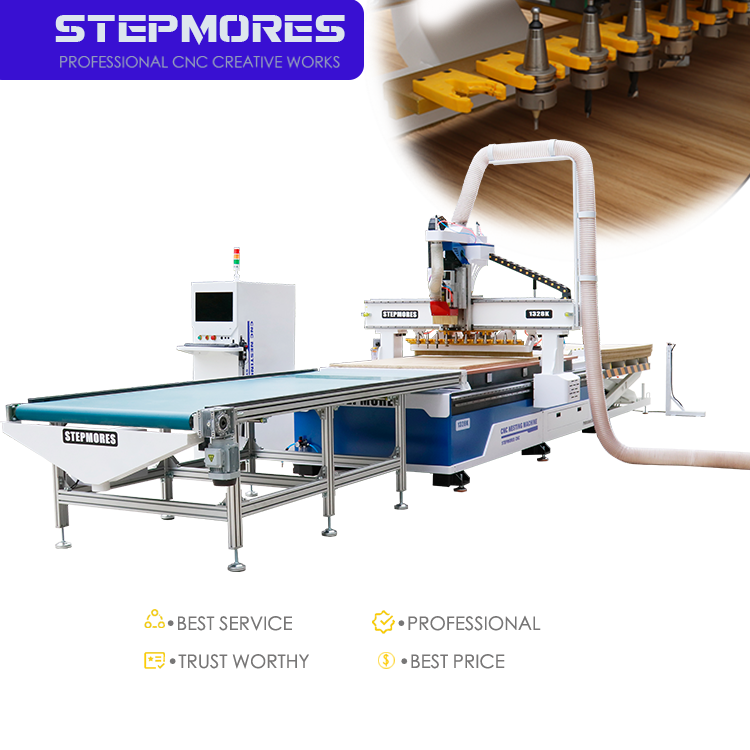
Sovita CNC-porakoneen jäykkyys ja rakenne tuotantomäärääsi
CNC-porakoneen runko on ensisijainen tekijä leikkaustoleranssien säilyttämisessä kuormituksen alla. Puunjalostukseen valitse rakenne päivittäisen käyttöaikasi ja osien määrän mukaan. Alkutasoiset koneet – joiden hinta on yleensä 1 000–15 000 USD – käyttävät usein alumiiniprofiileja tai kevyitä teräsrunkoja ja niiden suositeltu päivittäinen käyttöaika on 1–4 tuntia. Nämä järjestelmät tarjoavat ±0,1–0,3 mm:n tarkkuuden, mikä tekee niistä sopivia prototyyppien valmistukseen, harrastekäyttöön tai pieniin eriin tehtävään mukautettuun huonekalutuotantoon. Tuotantotasoiset porakoneet (yleensä yli 40 000 USD) puolestaan käyttävät raskaita hitsattuja teräs- tai valurautarunkoja sekä suljetun silmukan servomoottorikäyttöjä ja niitä on suunniteltu monivuorotyöhön tai jatkuvatoimiseen käyttöön. Tällaiset koneet saavuttavat johdonmukaisesti ±0,02–0,05 mm:n toistotarkkuuden tuhansien osien aikana.
Jos viikottainen tuotantomääräsi ylittää säännöllisesti 40–60 levyä tai jos tarkat liitostoleranssit ovat ratkaisevan tärkeitä, keskitä huomiota kantavuudeltaan vahvaan porttirakenteeseen ja alustaan, jossa on paksuseinäisiä osia, jännityksestä vapautettua terästä ja kaksimoottorista porttirakenteen liikettä. Hitsatut tai jännityksestä vapautetut liitokset toimivat paremmin kuin ruuvatut liitokset suuritehoisissa ympäristöissä. Koneen paino neliömetriä työpöydän pinta-alaa kohden toimii käytännöllisenä mittarina jäykkyydelle: raskaammat, hitsatut alustat vaimentavat värähtelyjä tehokkaammin kuin kevyet profiilikehikot. Tämä jäykkyys vähentää suoraan työkalun taipumista ja värähtelyjä, mikä parantaa reunojen laatua ja pidentää työkalujen käyttöikää. Älä yliinvestoi tuotantoluokan runkoon, jos käyttötaajuutesi on pieni; sen sijaan sovita jäykkyys todellisiin toleranssitavoitteisiisi ja käyttövaatimuksiisi. Tämä päätös vaikuttaa myös huoltoväliin ja pitkän aikavälin osien tarkkuuteen.
Arvioi pyörivän akselin suorituskykyä ja työpöydän rakennetta puun käsittelyyn sopivaksi
Pyörivän akselin teho, jäähdytys ja nopeuden säätö puun puhdasta ja tehokasta leikkausta varten
Pyörivän akselin suorituskyky määrittää leikkauslaatua, pinnanlaatua ja tuotantotehokkuutta. Kiinteästä puusta ja vanerista tehtäviin työhön valitaan pyörivä akseli, jonka teho on 3,5–9 kW: pehmeitä puulajeja ja kevyttä MDF:tä leikattaessa riittää yleensä 3,5 kW, kun taas tiukkia kovapuulajeja ja syvällisiä leikkauksia varten tarvitaan vähintään 6 kW. Ilmajäähdytteiset pyörivät akselit ovat yksinkertaisia, mutta niissä on riski ylikuumenemiselle pitkien toimintajaksojen aikana; vesijäähdytteiset yksiköt säilyttävät vakaa lämpötilan ja vähentävät melua – tämä tekee niistä ihanteellisia jatkuvaa tuotantoa varten. Muuttuvan taajuuden ohjauksen (VFD) tulisi kattaa 7 000–24 000 rpm, mikä mahdollistaa optimaaliset kierrosnopeudet sekä pienihalkaisuisille kaiverrusporoille että suurikokoisille pintakäsittelytyökaluille. Erityisen tärkeää on varmistaa, että pyörivä akseli tuottaa tasaisen vääntömomentin myös alhaisilla kierrosnopeuksilla – vääntömomentin lasku aiheuttaa värinää ja epätasaisia pintoja suurihalkaisuisia poroja käytettäessä. Keramiikkalaakerit ja automaattinen työkalun kalibrointi vähentävät pyörivän akselin epäkeskisyyttä ja asennusvaihteluita. Vuoden 2023 teollisuuden vertailututkimuksessa havaittiin, että suljetun silmukan nopeusohjaus vähensi palomerkkejä 18 % ja hiomisaikaa 12 % verrattuna kiinteän nopeuden pyörivään akseliin – tämä pidentää porojen käyttöikää ja parantaa reunien pinnanlaatua kovapuussa, laminoituissa levyissä ja verhoilulevyissä.
Työpöydän tyyppi ja kiinnityslaitteiden vapaat tilat osan koon, materiaalin käsittelyn ja työnkulun joustavuuden varmistamiseksi
Työpöytä täytyy tukea osien geometriaa, materiaalilajeja ja erän kokoa. Tyhjiöpöydät T-urakiskojen kanssa mahdollistavat nopean ja turvallisen levyn kiinnityksen ja soveltuvat laatikkojen ja kaapin osien tuotantoon nestattamalla. Pienille tai epäsäännölmuotoisille massiivipuun osille mekaaniset kiinnittimet yhdessä uhrilevyjen kanssa tarjoavat tarkemman kiinnityksen ja paremman tyhjennysalueen säädön. Arvioitaessa käytettävissä olevaa pöytäaluetta vertaa sitä suurimpaan levyysi: 1 300 mm × 2 500 mm:n pöytä sopii standardipuulevyihin, mutta jättää vähän tilaa monialueiseen nestattamiseen. Jaettujen tyhjiöalueiden tai modulaaristen fenolipöytien avulla saadaan ilmavirtaus jakautumaan tasaisemmin ja puhdistus yksinkertaisemmaksi. Nopeasti vaihdettavat kiinnityslevyt tai nousevat pinnit voivat vähentää vaihtoaikaa – 2024:n työnkulkuaineiston mukaan aika voi pienentyä 25 minuutista alle 8 minuuttiin. Varmista, että ohjaimen alapuolella on riittävästi tilaa korkeiden työkappaleiden ja kiinnittimien sijoittamiseen ilman törmäystä. Optimaalinen pöytäsuunnittelu tukee sekä kokonaislevyn nestattamista ja pienien osien uudelleentyöskentely, jolloin ei tarvita jatkuvaa uudelleenkonfigurointia prototyyppien ja sarjatuotannon välillä.
Arvioi CNC-porakoneen liikematkaa, Z-akselin saavutettavuutta ja laatoituksen yhteensopivuutta
Tehollinen työalue verrattuna laatoitettujen osien asettelun vaatimuksiin
CNC-porakoneesi tehollisen työalueen—ei pelkästään nimellisen pöydän koon—täytyy ylittää suurin laatoitettava levytyhjä, jotta varmistetaan työkalun vapaasti liikkuvuus, kiinnitysten sijoittaminen ja turvalliset nopeat liikkeet. Vaikka monet tehtaat käyttävät 4 × 8 ft -levyjä, 5 × 12 ft -materiaalia käytetään yleisesti kaapin- ja vaatehuonevalmistuksessa. Jos kone ei pysty kattamaan tätä levyä kokonaan, operaattoreiden on pilkottava laatoitus osiin tai kiinnitettävä osat uudelleen—mikä lisää työvoimakustannuksia, hukkamateriaalin riskiä ja sijoitusvirheitä. Tavoittele vähintään 6–12 tuuman lisäliikemahdollisuutta sekä X- että Y-akselilla suunniteltuja materiaalimittoja suuremmaksi. Tarkista erityisen tarkasti hyödynnettävissä oleva leveys kannen alapuolella , ei ainoastaan pöydän koko: tyhjiöalueen rajat ja puristuspinnan ylitykset voivat pienentää todellista leikkausaluetta useilla tuumilla. Sovita liike, kiihtyvyys ja nopea siirtynopeus suurimman tilavuuden sisältävään sijoittelujärjestelmääsi – ei maksimaalisia nimellisarvoja.
Z-akselin syvyys, vastapainotettu vakaus ja 3D-profiilointikyky liitosten ja profiilipintojen valmistukseen
Z-akselin ulottuvuuden on mahduttava paksuimpaan työkappaleeseesi lisää työkalun pituus ja turvallinen vetäytymiskorkeus. Tarkkojen liitosten – kuten harppujen, kahvikourujen ja syvien napa-aukkojen – valmistukseen pystysuora upotusvakaus on välttämätön. Sivusuuntainen taipuminen voimakkaiden leikkausten aikana heikentää liitoksen soveltuvuutta ja toistettavuutta. Etsi vastapainotettuja ominaisuuksia, kuten vastapainosylintereitä, servojarruja tai mekaanisia lukkoja, jotka estävät pyörivän akselin siirtymisen. Suurempi Z-akselin matka mahdollistaa 3D-profiiloinnin kaarevilla profiilipinnoilla, korotettuilla paneelilla ja muovattuilla tuolinistuimilla – mutta pidempi matka lisää värähtelyn riskiä, ellei portti- ja Z-akselikoostumaa ole hyvin jäykennetty. Arvioi pystysuuntaista toistettavuutta kuormituksen alaisena , erityisesti kun vaihdetaan pintasyvyyden mukaan ohjattuja kaiverrusoperaatioita syvän profiilin leikkausoperaatioihin. Tiukat, jäykät Z-koostumukset usein suorittavat paremmin kuin korkeammat ja kevyemmin rakennetut ratkaisut reunien viimeistelyssä, hienojen yksityiskohtien säilyttämisessä ja pitkän ajan luotettavuudessa.
Keskity älykkäiden CNC-porakoneiden ominaisuuksiin, jotka parantavat pitkän ajan tuottavuutta
Automaattisen työkalunvaihtimen (ATC) integraatio ja nesting-ohjelmiston valmius
Kun puuntyöstö siirtyy yksittäisistä tehtävistä toistuviksi eräksi, manuaaliset työkalujen vaihdot muodostavat piilotetun pullonkaulan. Automaattinen työkalunvaihtolaite (ATC) mahdollistaa saumattoman vaihdon karkean ja viimeistelytyökalujen, poraustyökalujen sekä uritustyökalujen välillä ilman käyttäjän puuttumista. Vuoden 2023 vertailutestien mukaan pienistä ja keskikokoisista puutehtaista ATC-varustettujen koneiden ei-leikkaava aika vähentyi 25–40 % upotettujen kaapin osien valmistuksessa. Kun ATC yhdistetään edistyneeseen upotusohjelmistoon, joka optimoi osien sijoittelun saatavilla olevan levyalueen pohjalta, materiaalihävikki vähenee merkittävästi ja tuotantoteho kasvaa. Tämä integraatio mahdollistaa myös valvomattoman toiminnan tavallisille levyerille – jopa pienemmät erät hyöttyvät nopeammista ja ennustettavammista vaihdosprosesseista.
Moniakselinen liike- ja IoT-valmis infrastruktuuri tulevaa laajentamista varten
CNC-porakone, jossa on 4- tai 5-akselinen liike, laajentaa mahdollisuuksia tasolevyjen käsittelyn ylitse: syvempi liitosten tekeminen, alapuoliset leikkaukset ja monitasoinen kaiverrus ovat mahdollisia ilman manuaalista uudelleenasennusta – tämä vähentää asennuksia ja säilyttää osien sijoittelun tarkkuuden monimutkaisissa puuosissa. Yhtä tärkeää on IoT-valmis infrastruktuuri: etäseuranta, reaaliaikainen porakoneen pyörivän osan kuormituksen seuranta ja ennakoiva huoltovaroitukset auttavat käyttäjiä havaitsemaan kulumista ennen kuin se aiheuttaa pysähtyneisyyden. Johtavan konevalmistajan vuoden 2024 trendiraportti osoitti, että valmistajat, jotka hyödyntävät yhdistettyjen koneiden tuottamaa tietoa, saavuttavat 15–20 % korkeamman varallisuuden käyttöasteen. Valitse alusta, joka on suunniteltu hyväksymään tulevia ohjelmistopäivityksiä ja anturipäivityksiä – se skaalautuu kehittyvien tuotetarpeiden mukana ja estää tarpeeton vaihto.
UKK
Mikä on CNC-porakoneen jäykkyyden merkitys puun työstössä?
Koneen jäykkyys vaikuttaa suoraan leikkaustarkkuuteen, värinän vähentämiseen, työkalun taipumiseen ja reunien yleiseen laatuun. Korkea jäykkyys on erityisen tärkeää suurissa tuotantomäärissä tai tuotantoympäristöissä.
Miten kärkivirta vaikuttaa leikkausprosessiin?
Kärkivirta määrittää leikkaustarkkuuden, pinnanlaadun ja tuottavuuden. Tarvittava virta riippuu käsiteltävästä materiaalista – alhaisen tehon kärjet riittävät pehmeiden puulajien käsittelyyn, kun taas korkean tehon kärjet soveltuvat paremmin tiukkoihin puulajeihin ja syvempiin leikkauksiin.
Miksi työpöydän rakenne on tärkeä CNC-puuntyöstössä?
Työpöytä tukee materiaalin käsittelyä, osien geometriaa ja erän kokoa. Rakennepiirteet, kuten tyhjiöpöydät, jakojaksoalueet ja säädettävä välys, varmistavat joustavuuden ja tehokkuuden sijoittelussa ja uudelleenkäsittelyssä.
Mitkä ominaisuudet parantavat CNC-koneen pitkäaikaista tuottavuutta?
Automaattisen työkalunvaihtimen (ATC) integrointi, edistynyt laatoitusohjelmisto, moniakseliset liikeominaisuudet ja IoT-valmiin infrastruktuurin tarjoaminen ovat keskeisiä ominaisuuksia, jotka merkittävästi parantavat tehokkuutta ja laajennettavuutta ajan myötä.
Sisällysluettelo
- Sovita CNC-porakoneen jäykkyys ja rakenne tuotantomäärääsi
- Arvioi pyörivän akselin suorituskykyä ja työpöydän rakennetta puun käsittelyyn sopivaksi
- Arvioi CNC-porakoneen liikematkaa, Z-akselin saavutettavuutta ja laatoituksen yhteensopivuutta
- Keskity älykkäiden CNC-porakoneiden ominaisuuksiin, jotka parantavat pitkän ajan tuottavuutta
- UKK